Công Nghệ PU Skin (Integral Skin Foam): Đúc Liền Lớp Da Bảo Vệ & Đột Phá Tiết Kiệm Nhân Công Hoàn Thiện (2026)
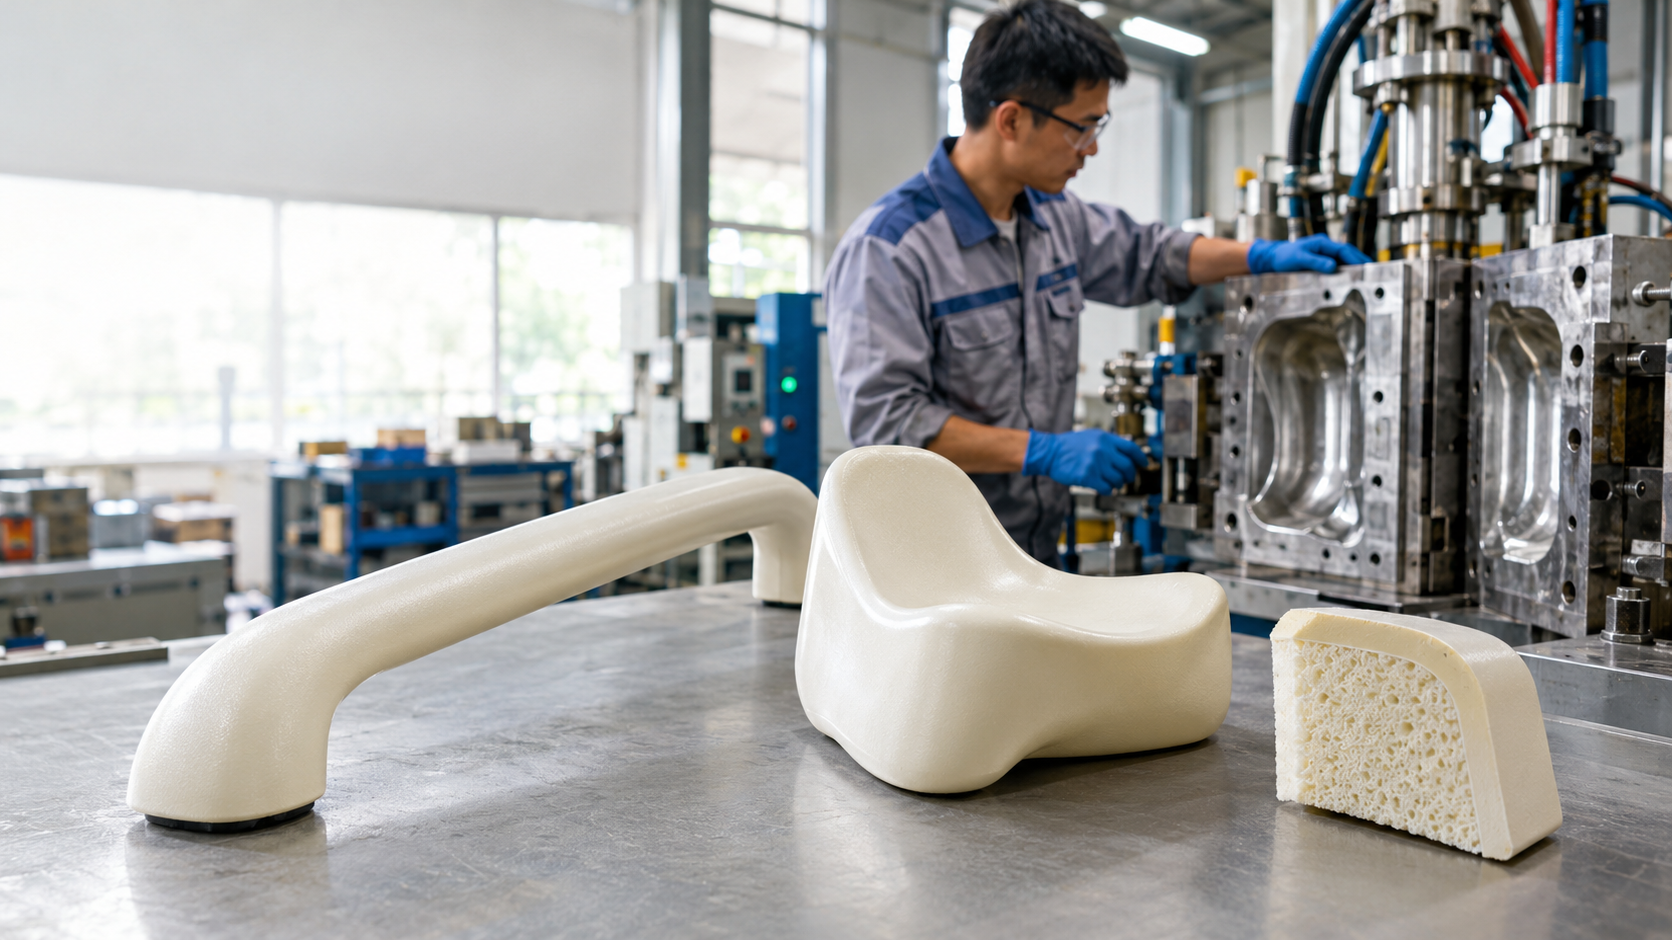
PU Skin da liền (Integral Skin Foam) đang mở ra hướng phát triển mới cho các xưởng đúc linh kiện nhựa công nghiệp, phụ kiện nội thất ô tô, thiết bị y tế và sản phẩm chăm sóc sức khỏe. Điểm khác biệt của công nghệ này nằm ở khả năng hình thành lớp da Polyurethane tương đối đặc, mịn và dai bao quanh lõi xốp đàn hồi ngay trong một chu kỳ đúc. Nhà sản xuất có thể tạo ra linh kiện vừa êm ái khi tiếp xúc, vừa có bề mặt hoàn thiện thẩm mỹ mà không cần thực hiện thêm các công đoạn may bọc da hoặc dán màng phủ nhân tạo.
Đối với những xưởng đang sản xuất vô lăng, tay vịn ghế văn phòng, tay cầm thiết bị y tế hoặc đồ dùng trẻ em, việc chuyển đổi sang integral skin foam không đơn thuần là thay đổi nguyên liệu. Đây còn là phương án tái thiết kế quy trình sản xuất nhằm giảm số công đoạn thủ công, ổn định hình dạng sản phẩm, hạn chế lỗi bề mặt và nâng cao hiệu quả sử dụng thiết bị.
Tuy nhiên, hiệu quả của công nghệ phụ thuộc trực tiếp vào công thức Polyol – Isocyanate, tỷ trọng thiết kế, nhiệt độ khuôn, đặc điểm hình học linh kiện và khả năng định lượng chính xác của máy phun trộn PU. Bài viết phân tích toàn diện cơ chế hình thành da liền, thông số cơ lý cần kiểm soát, khả năng vệ sinh khử trùng và giải pháp triển khai dây chuyền sản xuất phù hợp với điều kiện nhà xưởng tại Việt Nam.
PU Skin Da Liền (Integral Skin Foam) Là Gì? Nguyên Lý Hình Thành Lớp Da Bảo Vệ Trong Một Lần Đúc
 PU Skin Da Liền (Integral Skin Foam) Là Gì? Nguyên Lý Hình Thành Lớp Da Bảo Vệ Trong Một Lần Đúc - Vinosaur Polyurethane
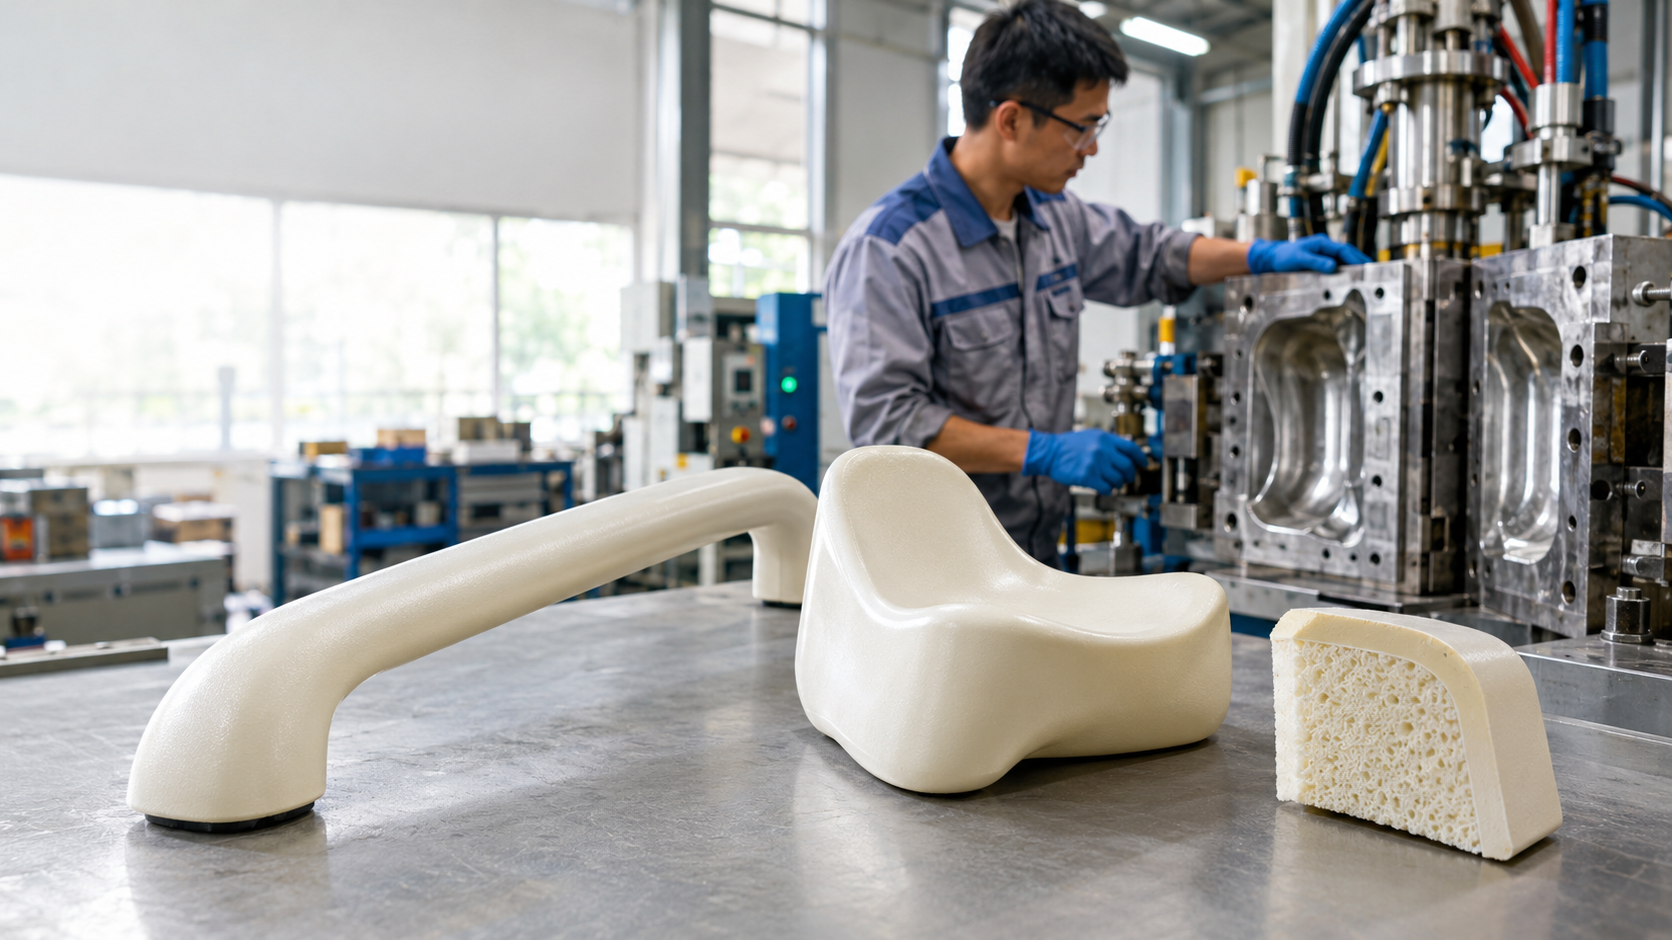
PU Skin da liền là vật liệu polyurethane dạng xốp đúc có sự phân bố tỷ trọng không đồng nhất theo tiết diện. Vùng tiếp xúc với thành khuôn hình thành lớp polymer có tỷ trọng cao hơn, trong khi phần bên trong phát triển cấu trúc tế bào xốp có tỷ trọng thấp hơn. Hai vùng được hình thành đồng thời từ cùng một hệ phản ứng, tạo kết cấu liền khối thay vì ghép hai vật liệu bằng keo dán.
Về mặt công nghệ, đây là quá trình đúc phản ứng trong khuôn kín hoặc khuôn có hệ thống thoát khí được thiết kế phù hợp. Lớp da hình thành do sự tương tác giữa tốc độ phản ứng tạo polymer, quá trình sinh khí, truyền nhiệt tại thành khuôn và áp suất bên trong lòng khuôn. Không phải mọi công thức PU đều tạo được lớp da liền đạt yêu cầu; vật liệu phải được thiết kế chuyên biệt cho mục đích integral skin.
Cấu trúc hai lớp đặc trưng: Bề mặt da PU mịn dai, chống rách xước và lõi xốp đàn hồi êm ái
Một sản phẩm PU Skin đạt yêu cầu thường có hai vùng cấu trúc liên tục: lớp da ngoài có mật độ polymer cao và lõi xốp đàn hồi có mật độ thấp hơn. Lớp ngoài đảm nhiệm khả năng tiếp xúc, chống mài mòn, hạn chế trầy xước và tạo hiệu ứng bề mặt. Lõi xốp đảm nhiệm khả năng biến dạng đàn hồi, phân bố áp lực và tạo cảm giác cầm nắm hoặc tỳ đỡ dễ chịu.
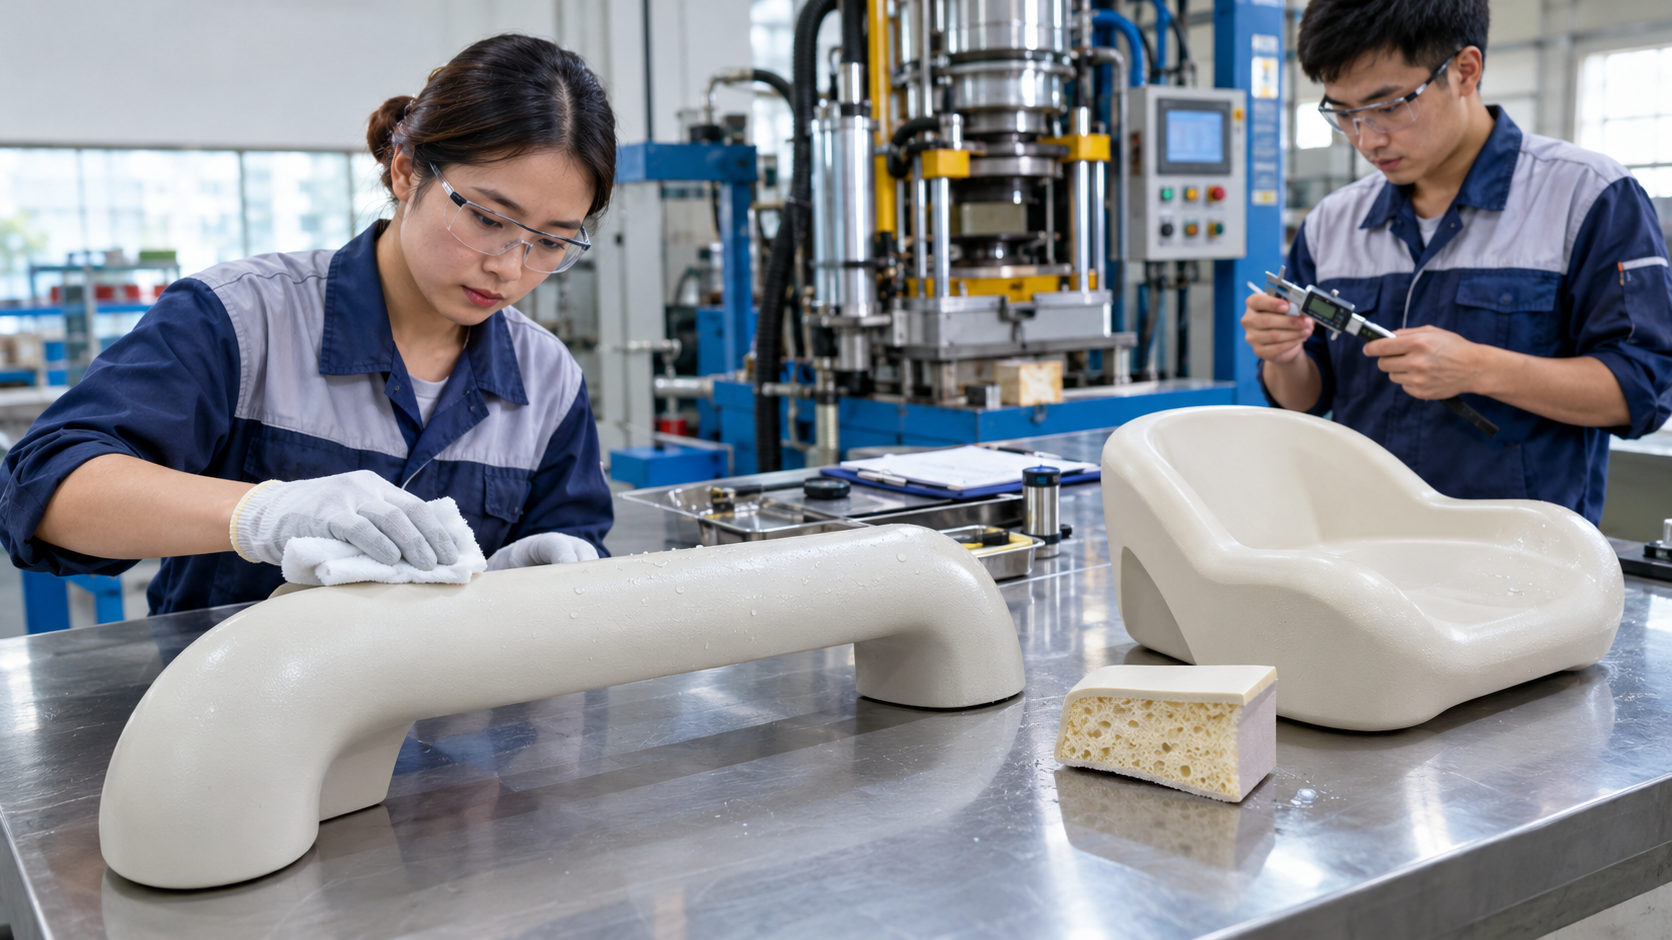
Khác với phương pháp bọc da nhân tạo, bề mặt integral skin không phụ thuộc vào lớp keo liên kết với lõi. Vì vậy, công nghệ có thể loại bỏ một nhóm lỗi liên quan đến bong màng phủ hoặc hở đường may. Tuy nhiên, lớp da PU vẫn có khả năng bị cắt, rách hoặc mài mòn khi chịu tải vượt giới hạn thiết kế. Khả năng chống rách cần được xác nhận bằng thử nghiệm trên mẫu vật liệu thực tế.
Độ dày lớp da không cố định cho mọi sản phẩm. Nó phụ thuộc vào thành phần hóa học, nhiệt độ thành khuôn, lượng nguyên liệu nạp, kích thước khoang đúc và quá trình thoát khí. Đối với tay vịn hoặc vô lăng, kỹ sư phải khảo sát đồng thời độ dày da, độ cứng bề mặt và độ đàn hồi lõi để tránh tình trạng lớp ngoài quá cứng gây khó chịu hoặc quá mỏng dẫn đến dễ hư hỏng khi sử dụng.
Thành phần hóa học Polyol và Isocyanate MDI/TDI trong hệ Integral Skin Foam và cơ chế tạo lớp da tự nhiên
Nguyên liệu PU Skin thường được cung cấp dưới dạng hai nhóm thành phần chính. Thành phần A là hệ Polyol phối trộn sẵn với chất xúc tác, chất hoạt động bề mặt, chất tạo xốp và các phụ gia cần thiết. Thành phần B là Isocyanate, phổ biến có thể sử dụng MDI hoặc các biến thể MDI thích hợp. Một số hệ polyurethane khác sử dụng TDI hoặc hỗn hợp Isocyanate, nhưng không nên mặc định rằng MDI và TDI có thể thay thế trực tiếp cho nhau trong cùng một công thức integral skin.
Phản ứng hình thành liên kết urethane diễn ra giữa nhóm hydroxyl của Polyol và nhóm isocyanate: R–NCO + R'–OH → R–NH–COO–R'. Nếu công thức sử dụng nước làm chất tạo xốp hóa học, nước phản ứng với Isocyanate, hình thành các sản phẩm trung gian và giải phóng CO2; đồng thời có thể tạo liên kết urea trong mạng polymer. Hệ cũng có thể sử dụng chất tạo xốp vật lý tùy thiết kế công thức và yêu cầu môi trường.
Tại thành khuôn, quá trình trao đổi nhiệt và điều kiện tạo bọt khác với vùng lõi. Khi nhiệt độ khuôn, tốc độ phản ứng và lượng chất tạo xốp được phối hợp phù hợp, vùng ngoài có mức độ nở thấp hơn và hình thành lớp polymer đặc hơn. Trong khi đó, vùng lõi tiếp tục phát triển tế bào xốp. Đây là cơ sở để tạo lớp da bảo vệ và lõi đàn hồi chỉ trong một lần đúc.
Tỷ lệ Polyol và Isocyanate phải được xác định dựa trên đương lượng nhóm OH, hàm lượng NCO và chỉ số Isocyanate Index của hệ công thức. Không được mặc định tỷ lệ 1:1 theo khối lượng hoặc thể tích. Sai lệch tỷ lệ phối trộn có thể gây bề mặt dính, giòn, co ngót, thiếu đóng rắn hoặc thay đổi đáng kể độ bền cơ học.
Các yếu tố quyết định chất lượng da liền: Công thức hệ PU, tỷ trọng lõi, nhiệt độ khuôn và tốc độ phản ứng
Chất lượng integral skin foam được quyết định bởi sự cân bằng giữa phản ứng tạo mạng polymer và phản ứng tạo bọt. Nếu hỗn hợp tạo bọt quá nhanh so với khả năng điền đầy, sản phẩm có thể xuất hiện bọt rỗ, đường chảy hoặc vùng da không đồng đều. Nếu phản ứng tạo gel diễn ra quá sớm, hỗn hợp có thể không điền đầy các vị trí có hình dạng phức tạp.
- Cream time: Thời gian từ lúc bắt đầu trộn đến khi hỗn hợp có dấu hiệu khởi phát tạo bọt rõ rệt theo phương pháp quan sát quy định.
- Rise time: Thời gian hỗn hợp phát triển đến chiều cao nở gần tối đa trong phép thử tự do; giá trị thực tế trong khuôn kín chịu ảnh hưởng của áp suất và hình học khuôn.
- Tack-free time: Thời gian bề mặt đạt trạng thái không còn dính theo phép kiểm tra quy định; không đồng nghĩa với thời gian đóng rắn hoàn toàn.
- Nhiệt độ khuôn: Ảnh hưởng đến động học phản ứng, độ dày da, hình thái tế bào và chất lượng bề mặt.
- Tỷ trọng lõi: Tác động đến độ đàn hồi, khả năng chịu tải, khối lượng và lượng hóa chất tiêu thụ.
- Độ chính xác phối trộn: Quyết định mức độ đồng nhất phản ứng và tính lặp lại giữa các chu kỳ sản xuất.
Trong thực tế, nhiệt độ khuôn không nên được chọn theo một giá trị cố định cho tất cả hệ PU Skin. Các mức nhiệt thử nghiệm phải căn cứ vào tài liệu kỹ thuật của nhà cung cấp và được xác nhận qua mẫu đúc. Kết quả nghiên cứu về integral skin polyurethane cho thấy thay đổi nhiệt độ thành khuôn có thể làm thay đổi cả độ dày và tỷ trọng vùng da, vì vậy việc tăng nhiệt độ không mặc nhiên tạo ra lớp da dày hơn.
Ưu Điểm PU Skin Da Liền: Tối Ưu Độ Bền, Vệ Sinh Khử Trùng Và Chi Phí Gia Công Hoàn Thiện
 Ưu Điểm PU Skin Da Liền: Tối Ưu Độ Bền, Vệ Sinh Khử Trùng Và Chi Phí Gia Công Hoàn Thiện - Vinosaur Polyurethane
Giá trị kinh tế quan trọng nhất của PU Skin da liền là tích hợp công đoạn tạo hình lõi và hoàn thiện bề mặt trong cùng quá trình đúc. Đối với những linh kiện có đường cong phức tạp, cần bề mặt êm và có tần suất tiếp xúc cao, lợi ích này có thể lớn hơn đáng kể so với việc chỉ so sánh giá nguyên liệu trên mỗi kilogram.
Loại bỏ công đoạn may bọc da và dán màng nhân tạo, giảm nhân công và rút ngắn quy trình sản xuất
Trong dây chuyền sản xuất truyền thống, một tay vịn hoặc bộ phận có lõi xốp có thể phải trải qua nhiều bước: tạo lõi, cắt chỉnh vật liệu bọc, phủ keo, định vị, ép dán, may hoặc xử lý mép, kiểm tra ngoại quan và sửa lỗi. Mỗi công đoạn làm tăng thời gian thao tác, yêu cầu nhân công và phát sinh khả năng sai lỗi.
Với công nghệ integral skin foam, sản phẩm có thể được lấy ra khỏi khuôn với bề mặt đã mang màu sắc và kết cấu được định hình sẵn. Khi khuôn và công thức được tối ưu, nhà sản xuất có thể giảm đáng kể khối lượng công việc bọc da, dán màng và xử lý mép. Những thao tác như cắt ba via, kiểm tra ngoại quan hoặc hoàn thiện cục bộ vẫn có thể cần thiết tùy yêu cầu chất lượng.
| Tiêu chí | Lõi xốp kết hợp bọc da | PU Skin đúc da liền |
|---|---|---|
| Tạo lõi đàn hồi | Công đoạn riêng | Hình thành trong quá trình đúc |
| Tạo bề mặt hoàn thiện | Cắt, dán, may hoặc ép bọc | Hình thành trực tiếp theo bề mặt khuôn |
| Rủi ro bong lớp bọc | Phụ thuộc keo và kỹ thuật liên kết | Không có mặt ghép da–lõi bằng keo trong kết cấu nguyên khối |
| Yêu cầu nhân công | Nhiều thao tác thủ công | Có khả năng giảm thao tác hoàn thiện |
| Độ lặp lại ngoại quan | Phụ thuộc tay nghề và vật liệu bọc | Phụ thuộc khuôn, công thức và chế độ đúc |
| Chi phí đầu tư | Thiết bị bọc và hoàn thiện | Khuôn phù hợp và hệ thống định lượng, trộn PU |
Không nên đánh giá lợi ích chỉ bằng số công nhân có thể cắt giảm. Các khoản cần tính thêm gồm diện tích sản xuất, chi phí quản lý công đoạn, hao hụt vật liệu bọc, chi phí kiểm tra chất lượng và thời gian sản phẩm nằm chờ giữa các bước.
Khả năng chống rách xước, hạn chế bám bẩn và vệ sinh bề mặt bằng cồn theo độ tương thích của hệ PU
Lớp da có mật độ polymer cao giúp hạn chế sự xâm nhập của bụi bẩn vào cấu trúc xốp so với bề mặt lõi xốp hở trực tiếp. Khi được thiết kế với độ nhẵn và tính chất bề mặt phù hợp, sản phẩm có thể dễ lau bằng khăn mềm và dung dịch vệ sinh được phê duyệt.
Đối với tay vịn văn phòng và tay cầm thiết bị y tế, khả năng chống trầy xước cần được đánh giá theo điều kiện sử dụng thực tế. Những yếu tố như móng tay, vật sắc, lực ma sát lặp lại, mồ hôi và hóa chất làm sạch đều có thể ảnh hưởng đến tuổi thọ lớp da.
Khả năng lau bằng cồn không đồng nghĩa với khả năng chịu mọi hóa chất khử trùng. Dung dịch ethanol hoặc isopropanol, đặc biệt ở nồng độ sử dụng phổ biến khoảng 70%, có thể tương thích với một số hệ PU đã được thiết kế và kiểm chứng, nhưng cũng có thể gây phai màu, thay đổi độ bóng, trương nở hoặc suy giảm tính chất bề mặt ở các hệ khác.
Vì vậy, với linh kiện y tế, nhà sản xuất phải thử nghiệm đúng loại cồn, nồng độ, thời gian tiếp xúc, số chu kỳ lau và điều kiện làm khô dự kiến. Cần đánh giá cả hiện tượng nứt vi mô, biến đổi độ cứng, suy giảm độ bền kéo, độ bền xé và ngoại quan sau thử nghiệm. Tính tương thích hóa học của vật liệu phải được xác nhận trước khi công bố khả năng khử trùng.
Tùy biến độ cứng, độ đàn hồi, màu sắc và kết cấu bề mặt theo yêu cầu linh kiện công nghiệp
PU Skin có thể được thiết kế để đáp ứng nhiều mức độ êm, độ cứng và khả năng biến dạng. Điều này đạt được thông qua lựa chọn Polyol, Isocyanate, mức độ tạo liên kết mạng, tỷ trọng và cấu trúc hình học sản phẩm. Tỷ trọng cao hơn thường có xu hướng tăng lượng vật liệu chịu tải trên một đơn vị thể tích, nhưng không thể suy ra trực tiếp giá trị độ cứng hoặc độ bền khi chưa xét đến công thức.
Nhờ bề mặt khuôn, nhà sản xuất có thể tạo kết cấu giả da, vân nhám chống trượt, bề mặt mịn hoặc các hoa văn chức năng. Màu sắc có thể được điều chỉnh bằng hệ pigment tương thích. Việc phối màu phải chú ý khả năng phân tán, ảnh hưởng đến phản ứng, độ ổn định màu và nguy cơ di màu sang vật liệu tiếp xúc.
Đối với linh kiện tiếp xúc da trong thời gian dài, cần kiểm soát thêm cảm giác bề mặt, hiện tượng dính sau lão hóa, mùi vật liệu và khả năng phát thải các chất cần hạn chế theo quy định áp dụng cho thành phẩm.
Đánh giá hiệu quả đầu tư: Chi phí hóa chất, chu kỳ đúc, tỷ lệ phế phẩm và tổng chi phí trên mỗi sản phẩm
Chỉ số phù hợp để đánh giá dây chuyền là tổng chi phí sản xuất trên mỗi thành phẩm đạt chất lượng, không phải đơn giá hóa chất theo kilogram. Công thức tính có thể xây dựng như sau: Chi phí thành phẩm đạt = (Chi phí nguyên liệu + nhân công + điện năng + vật tư tiêu hao + khấu hao khuôn máy + kiểm tra chất lượng + chi phí phế phẩm và tái gia công) / Số thành phẩm đạt.
Ví dụ minh họa cho một xưởng sản xuất tay vịn: phương án bọc da có tổng chi phí phân bổ 65.000 đồng/sản phẩm đạt, trong khi phương án PU Skin sau khi tối ưu có tổng chi phí 52.000 đồng/sản phẩm đạt. Mức chênh lệch giả định là 13.000 đồng, tương đương tiết kiệm 20% so với phương án ban đầu. Đây chỉ là ví dụ phương pháp tính, không phải báo giá hay cam kết hiệu suất thực tế.
Để quyết định đầu tư, nhà xưởng cần thực hiện thử nghiệm sản xuất, đo tiêu hao nguyên liệu, thời gian đóng khuôn, thời gian tháo khuôn, tỷ lệ lỗi, chi phí bảo trì và công suất vận hành. Việc sử dụng máy phun xốp PU áp cao có thể mang lại lợi thế về khả năng trộn và tự làm sạch đối với những hệ công thức tương thích, nhưng phải đánh giá cùng lưu lượng, kích thước chi tiết, vốn đầu tư và yêu cầu vận hành.
Ứng Dụng Xốp PU Đúc Vô Lăng Tay Vịn Và Mở Rộng Thị Trường Thiết Bị Y Tế, Chăm Sóc Sức Khỏe
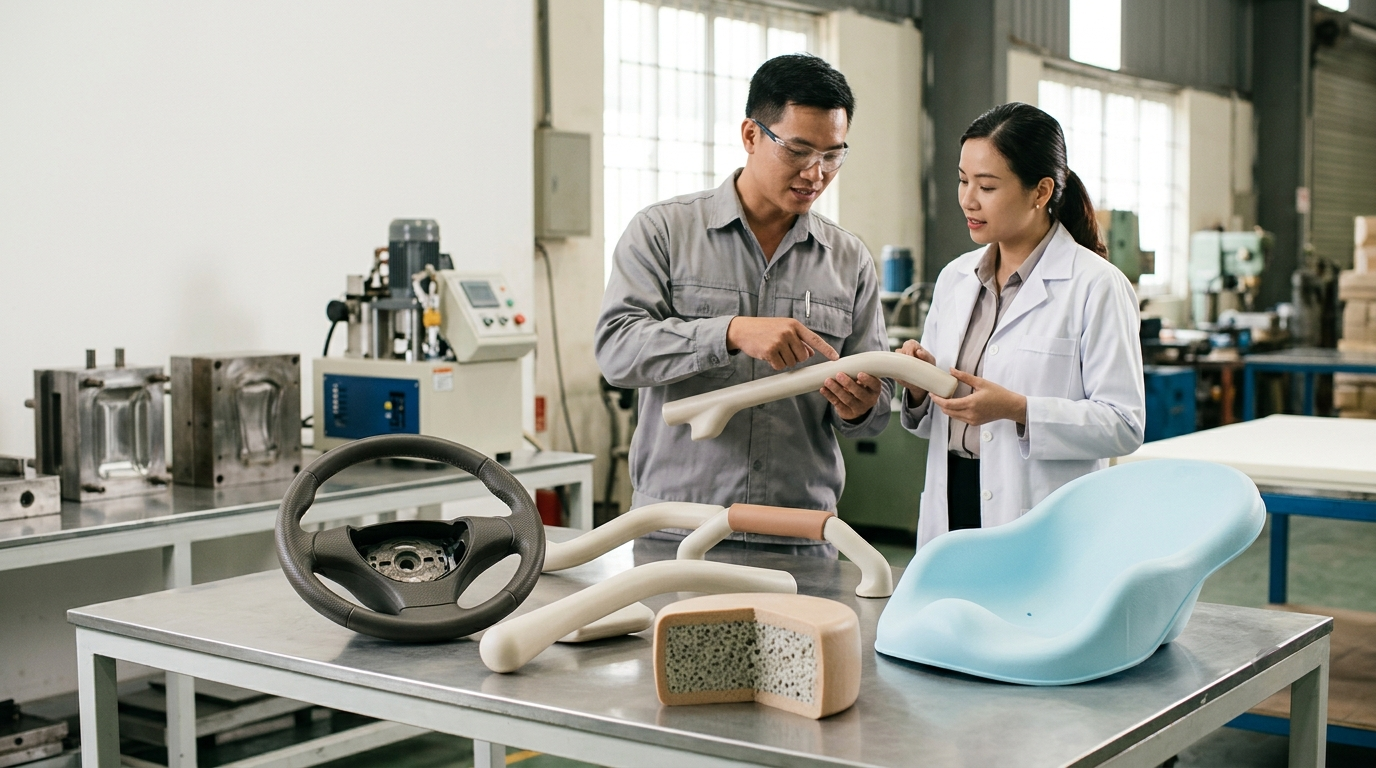 Ứng Dụng Xốp PU Đúc Vô Lăng Tay Vịn Và Mở Rộng Thị Trường Thiết Bị Y Tế, Chăm Sóc Sức Khỏe - Vinosaur Polyurethane
Đối với các xưởng đúc nhựa công nghiệp, PU Skin là một hướng đa dạng hóa danh mục sản phẩm có giá trị gia công cao. Thay vì chỉ cung cấp chi tiết nhựa cứng hoặc lõi xốp đơn giản, doanh nghiệp có thể phát triển những linh kiện tích hợp cảm giác tiếp xúc, khả năng hấp thụ lực và ngoại quan hoàn thiện ngay tại khuôn.
Đúc xốp PU da liền cho vô lăng ô tô, tay vịn ghế văn phòng và linh kiện tiếp xúc thường xuyên
Xốp PU đúc vô lăng tay vịn là nhóm ứng dụng tiêu biểu của công nghệ da liền. Với vô lăng, hệ PU có thể được đúc bao quanh khung hoặc lõi gia cường tương thích để tạo tiết diện cầm nắm, bề mặt có độ ma sát phù hợp và khả năng chịu biến dạng trong điều kiện thao tác thường xuyên.
Tuy nhiên, vô lăng là linh kiện có yêu cầu an toàn và độ bền đặc biệt nghiêm ngặt. Hệ PU phải được đánh giá về độ bám với khung, khả năng chịu xoắn, lão hóa nhiệt, lão hóa ánh sáng, mồ hôi, dầu từ tay và yêu cầu của nhà sản xuất phương tiện. Lớp PU không được xem là bộ phận thay thế chức năng chịu lực của kết cấu vô lăng.
Ở tay vịn ghế văn phòng, ghế hội trường hoặc ghế công nghiệp, kỹ sư cần tối ưu độ cứng bề mặt, khả năng phục hồi sau nén và độ bền khi chịu lực tỳ trong thời gian dài. Thiết kế khuôn nên hạn chế góc sắc, vùng tiết diện chuyển tiếp đột ngột và điểm tập trung ứng suất dễ gây rách lớp da.
Ngoài ra, công nghệ có thể ứng dụng cho tay cầm dụng cụ, đệm bảo vệ, bộ phận tỳ tay và các chi tiết cần bề mặt đàn hồi, chống trượt. Mỗi ứng dụng phải được xác nhận bằng thử nghiệm cơ lý phù hợp thay vì sử dụng chung một công thức cho mọi linh kiện.
Ứng dụng PU Skin trong tay cầm thiết bị y tế, phụ kiện chăm sóc sức khỏe và bề mặt cần vệ sinh định kỳ
Thiết bị y tế và chăm sóc sức khỏe là thị trường tiềm năng cho các xưởng sản xuất linh kiện đúc PU có khả năng kiểm soát chất lượng ổn định. Những ứng dụng có thể xem xét gồm tay cầm thiết bị hỗ trợ vận động, phần đệm tiếp xúc của một số thiết bị chăm sóc, tay vịn ghế chuyên dụng và bộ phận cầm nắm của thiết bị phục hồi chức năng.
Yêu cầu kỹ thuật ở nhóm sản phẩm này vượt ra ngoài độ êm và thẩm mỹ. Nhà sản xuất phải xác định rõ mức độ tiếp xúc với người sử dụng, khả năng làm sạch, tần suất khử trùng và yêu cầu an toàn vật liệu. Đối với linh kiện thuộc thiết bị y tế, hồ sơ đánh giá tương thích sinh học có thể cần tuân theo các phần liên quan của ISO 10993, căn cứ vào phân loại tiếp xúc và thời gian tiếp xúc thực tế.
Khả năng dùng cồn lau định kỳ chỉ nên được công bố khi mẫu vật liệu đã vượt qua thử nghiệm hóa chất tương ứng. Đặc biệt, bề mặt dùng trong cơ sở y tế cần được kiểm tra khả năng giữ bụi bẩn ở đường phân khuôn, lỗ kim, các khe khuất và vùng tiếp xúc với vật liệu khác.
Integral skin polyurethane không tự động trở thành vật liệu vô trùng, kháng khuẩn hoặc phù hợp mọi phương pháp tiệt trùng. Những tuyên bố này chỉ hợp lệ khi đã có công nghệ xử lý, thử nghiệm và chứng cứ chất lượng tương ứng.
Sản xuất chậu tắm trẻ em và đồ dùng cao cấp: Tối ưu độ êm, khả năng tạo hình và độ bền bề mặt
Trong lĩnh vực đồ dùng trẻ em, PU Skin có tiềm năng ứng dụng vào những bộ phận cần độ êm và cảm giác tiếp xúc dễ chịu như đệm tựa, phần đỡ đầu, đệm hỗ trợ tắm hoặc các chi tiết phụ trợ phù hợp. Khả năng tạo hình theo khuôn giúp nhà sản xuất thiết kế những bề mặt cong, bo tròn và tích hợp vùng tiếp xúc mềm.
Đối với sản phẩm chậu tắm trẻ em, cần phân biệt rõ giữa bộ phận PU Skin có chức năng tiếp xúc, đệm đỡ với thân chậu có chức năng chứa nước và chịu tải trọng tổng thể. Việc lựa chọn PU Skin cho toàn bộ thân chậu chỉ phù hợp khi hệ vật liệu, thiết kế kết cấu và quá trình thử nghiệm chứng minh được khả năng chống thấm, chịu lực, ổn định kích thước và an toàn sử dụng.
Thân hoặc kết cấu chịu tải chính có thể cần vật liệu cứng, hệ gia cường hoặc thiết kế nhiều thành phần. Không nên mặc định một hệ PU Skin mềm có thể thay thế nhựa kết cấu trong mọi loại chậu tắm. Đối với sản phẩm có tiếp xúc nước nóng, sữa tắm hoặc dung dịch làm sạch, cần đánh giá khả năng thủy phân, thay đổi độ cứng, phát thải chất và suy giảm bề mặt sau sử dụng lặp lại.
Vinosaur Polyurethane (Việt Nguyên) giới thiệu nhóm sản phẩm nguyên liệu PU Skin phục vụ định hướng sản xuất chậu tắm trẻ em tại https://www.vinosaur.vn/pu-skin-san-xuat-chau-tam-tre-em. Nhà xưởng có thể sử dụng thông tin này làm điểm khởi đầu để trao đổi về yêu cầu ứng dụng, mẫu khuôn, tính năng mong muốn và chương trình thử nghiệm vật liệu.
Tiêu chí lựa chọn hệ PU theo mục đích sử dụng: Độ cứng, tỷ trọng, độ bền cơ học, khả năng khử trùng và yêu cầu an toàn
Trước khi lựa chọn nguyên liệu, bộ phận kỹ thuật nên xây dựng bảng yêu cầu sản phẩm gồm kích thước, khối lượng, độ cứng, tải trọng làm việc, nhiệt độ sử dụng, hóa chất tiếp xúc và tuổi thọ kỳ vọng. Cần xác định rõ chỉ tiêu bắt buộc, chỉ tiêu ưu tiên và phương pháp thử nghiệm tương ứng.
| Ứng dụng | Chỉ tiêu ưu tiên | Điểm kiểm soát đặc biệt |
|---|---|---|
| Vô lăng ô tô | Độ bền bề mặt, bám dính lõi, cảm giác cầm | Chịu xoắn, lão hóa, yêu cầu an toàn phương tiện |
| Tay vịn ghế | Độ cứng, độ phục hồi, chống mài mòn | Biến dạng dư, mỏi nén, độ bền vùng mép |
| Tay cầm thiết bị y tế | Độ bền cơ học, khả năng vệ sinh, cảm giác tiếp xúc | Tương thích chất khử trùng và yêu cầu an toàn vật liệu |
| Đệm hỗ trợ tắm trẻ em | Độ êm, tính ổn định khi ẩm ướt, độ bền bề mặt | Chống trượt, vệ sinh, độ bền trong nước và an toàn trẻ em |
| Linh kiện công nghiệp | Chịu tải, chống mài mòn, độ ổn định kích thước | Nhiệt độ, dầu mỡ, hóa chất và tải trọng lặp lại |
Đối với thiết bị chịu tải, độ bền nén phải được tính theo ứng suất và mức biến dạng cho phép. Công thức ứng suất danh nghĩa là σ = F/A, trong đó F là lực tác dụng tính bằng N và A là diện tích chịu lực tính bằng mm². Khi đó σ có đơn vị N/mm², tương đương MPa. Cần lưu ý diện tích tiếp xúc và sự phân bố áp lực thực tế có thể thay đổi trong quá trình nén vật liệu đàn hồi.
Ví dụ, một bộ phận chịu lực 300 N trên diện tích danh nghĩa 3.000 mm² có ứng suất trung bình 0,1 MPa, tương đương 100 kPa. Đây là ứng suất tác dụng, không phải giá trị độ chịu nén được công bố của PU Skin. Để thiết kế an toàn, phải so sánh với đường cong ứng suất–biến dạng, độ biến dạng dư và tuổi thọ mỏi của đúng hệ vật liệu.
Quy Trình Đúc PU Skin Da Liền Và Cấu Hình Máy Phun Trộn Polyurethane Cho Xưởng Sản Xuất
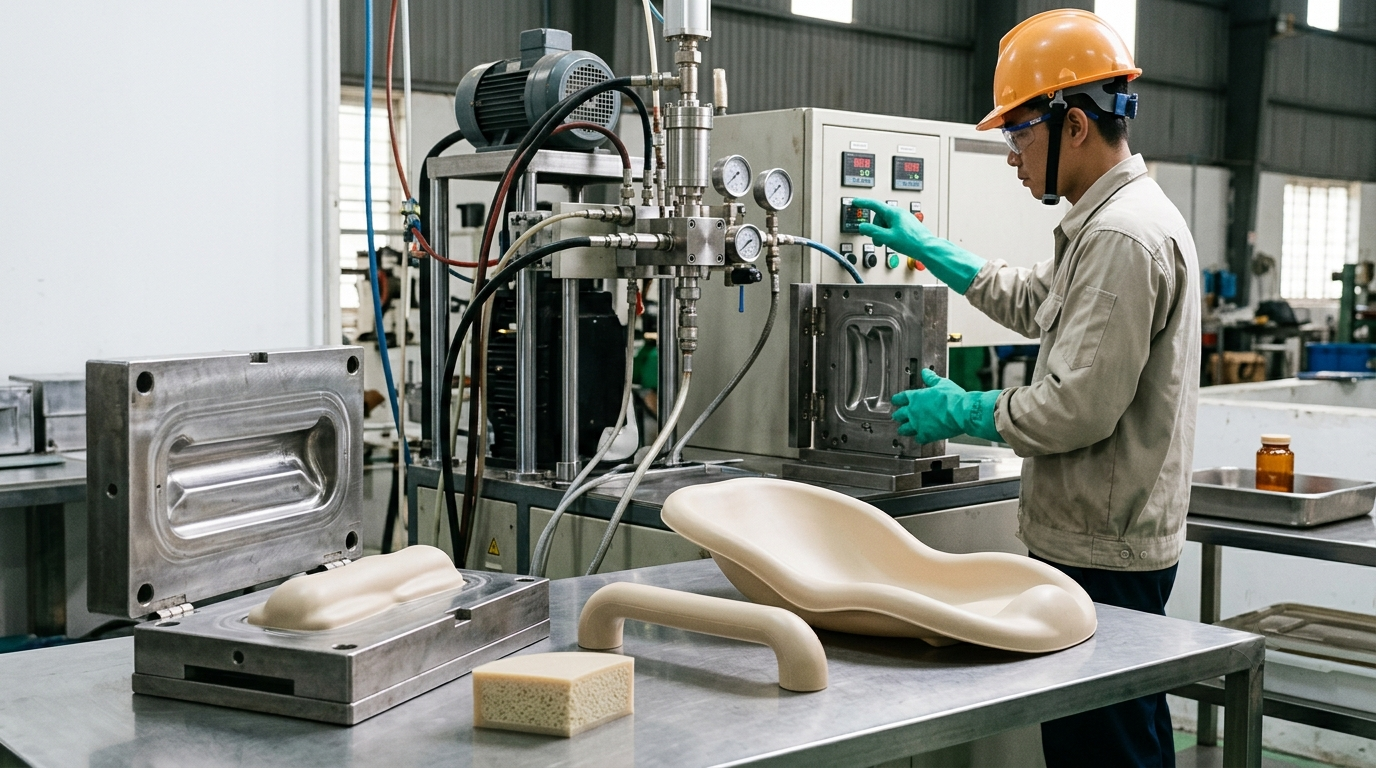 Quy Trình Đúc PU Skin Da Liền Và Cấu Hình Máy Phun Trộn Polyurethane Cho Xưởng Sản Xuất - Vinosaur Polyurethane
Quy trình sản xuất PU Skin cần được xây dựng như một hệ thống đồng bộ giữa nguyên liệu, khuôn, máy định lượng và thông số vận hành. Dây chuyền có thiết bị hiện đại nhưng kiểm soát nhiệt độ hoặc tỷ lệ phối trộn không ổn định vẫn có thể tạo ra sản phẩm lỗi với tỷ lệ cao.
Chuẩn bị khuôn, chất chống dính, nhiệt độ khuôn và điều kiện bề mặt để tạo lớp da PU đồng đều
Khuôn đúc cần có bề mặt gia công phù hợp với yêu cầu ngoại quan. Những vết xước, điểm bẩn hoặc dư lượng chất chống dính có thể được tái hiện trực tiếp lên lớp da PU. Vì vậy, cần xây dựng quy trình vệ sinh, kiểm tra và bảo dưỡng khuôn định kỳ.
Chất chống dính phải tương thích với công thức PU, vật liệu khuôn và yêu cầu sơn phủ hoặc xử lý tiếp theo nếu có. Sử dụng quá nhiều chất chống dính có thể tạo vùng bề mặt không đồng nhất, ảnh hưởng độ bóng hoặc làm giảm khả năng liên kết của PU với chi tiết chèn.
Thiết kế khuôn phải xét đến vị trí cấp liệu, đường thoát khí, vị trí đường phân khuôn, độ dốc tháo khuôn và sự thay đổi chiều dày sản phẩm. Đối với cấu kiện có khung kim loại hoặc nhựa chèn, cần kiểm soát độ sạch, nhiệt độ và độ bám dính giữa PU với lõi.
Nhiệt độ khuôn được xác định thông qua tài liệu kỹ thuật của hệ PU và thử nghiệm thực tế. Có thể khảo sát các mức nhiệt trong một dải thử nghiệm phù hợp với nguyên liệu, nhưng không sử dụng một dải nhiệt cố định như thông số tiêu chuẩn bắt buộc cho mọi hệ integral skin.
Định lượng và trộn hệ Polyol – Isocyanate: Kiểm soát tỷ lệ phối trộn, nhiệt độ nguyên liệu và độ đồng nhất hỗn hợp
Trong quá trình đúc, hai dòng nguyên liệu được định lượng theo tỷ lệ khối lượng đã xác lập. Máy phun trộn cần bảo đảm lưu lượng ổn định, độ lặp lại giữa các lần phun và năng lượng trộn đủ để hình thành hỗn hợp đồng nhất trước khi phản ứng phát triển quá nhanh.
Polyol và Isocyanate cần được lưu trữ theo điều kiện quy định trong tài liệu kỹ thuật và phiếu an toàn hóa chất. Hơi ẩm xâm nhập vào nguyên liệu Isocyanate có thể tạo phản ứng phụ, phát sinh CO2, gây tăng áp suất trong bao bì hoặc làm thay đổi chất lượng sản phẩm.
Quá trình thử máy cần xác nhận lưu lượng thực tế của từng dòng, tỷ lệ khối lượng, nhiệt độ tại đầu trộn, độ ổn định trong toàn chu kỳ và khả năng điền đầy khuôn. Cân kiểm tra lượng phun là phương pháp quan trọng để phát hiện sai lệch giữa thông số cài đặt và lượng nguyên liệu thực tế.
Ví dụ, nếu một công thức yêu cầu tỷ lệ Polyol:Isocyanate bằng 100:55 theo khối lượng thì với 1.000 g Polyol, lượng Isocyanate tương ứng là 550 g. Đây chỉ là ví dụ tính toán, tuyệt đối không phải tỷ lệ phối trộn mặc định của sản phẩm PU Skin.
| Thông số vận hành | Ý nghĩa kỹ thuật | Phương pháp kiểm soát |
|---|---|---|
| Tỷ lệ A:B | Quyết định cân bằng phản ứng | Cân kiểm tra lưu lượng từng dòng theo khối lượng |
| Nhiệt độ nguyên liệu | Ảnh hưởng độ nhớt và động học phản ứng | Cảm biến nhiệt và bộ điều nhiệt |
| Nhiệt độ khuôn | Ảnh hưởng hình thành da và đóng rắn | Cảm biến tại các vị trí đại diện |
| Áp suất trộn | Ảnh hưởng hiệu quả trộn tùy loại đầu trộn | Đồng hồ áp suất và giám sát chu kỳ |
| Lưu lượng tổng | Quyết định thời gian cấp liệu | Đo khối lượng phun theo thời gian |
| Khối lượng nạp khuôn | Ảnh hưởng tỷ trọng, áp suất trong khuôn và độ điền đầy | Cân mẫu và đối chiếu thể tích thiết kế |
| Thời gian tháo khuôn | Ảnh hưởng năng suất và nguy cơ biến dạng | Thử nghiệm theo nhiệt độ, độ cứng và kích thước |
Lựa chọn máy phun xốp PU theo lưu lượng, áp suất làm việc, độ chính xác định lượng và khả năng vệ sinh đầu trộn
Hai nhóm thiết bị thường được cân nhắc là máy trộn áp thấp có cơ cấu trộn cơ học và máy trộn áp cao sử dụng nguyên lý va chạm dòng nguyên liệu. Việc lựa chọn phụ thuộc vào độ nhớt công thức, tốc độ phản ứng, sản lượng, lượng phun mỗi lần và yêu cầu chất lượng của chi tiết.
Máy áp thấp có thể thích hợp cho một số ứng dụng nhỏ hoặc hệ vật liệu cần cơ cấu trộn chuyên biệt, nhưng phải quản lý tình trạng đầu khuấy và quy trình vệ sinh. Máy áp cao phù hợp với những hệ nguyên liệu được thiết kế để trộn va đập, đồng thời có thể hỗ trợ tự làm sạch cơ học tại đầu trộn tùy cấu hình.
Đối với xưởng dự kiến sản xuất nhiều loại vô lăng, tay vịn hoặc linh kiện y tế, việc đầu tư máy phun xốp PU áp cao cần được phân tích theo dải lưu lượng tối thiểu–tối đa, khả năng thay đổi tỷ lệ A:B, ổn định nhiệt độ, số trạm khuôn và khả năng điều khiển tự động.
Không thể mặc định máy có áp suất càng cao thì sản phẩm càng tốt. Điều kiện trộn tối ưu phải phù hợp với cấu tạo đầu trộn, đặc tính nguyên liệu và khối lượng nạp. Tất cả giá trị áp suất, lưu lượng và nhiệt độ vận hành cần tuân theo giới hạn thiết kế của thiết bị và tài liệu kỹ thuật hóa chất.
Trong vận hành, công nhân phải được huấn luyện về nguy cơ phơi nhiễm Isocyanate, sử dụng phương tiện bảo vệ cá nhân, kiểm soát thông gió, an toàn đường ống áp suất và quy trình xử lý tràn đổ theo SDS. Việc lựa chọn thiết bị bảo hộ hô hấp phải dựa trên đánh giá phơi nhiễm thực tế.
Kiểm soát lỗi bề mặt da mỏng, bọt rỗ, thiếu điền đầy, co ngót và nghẹt khuôn trong quá trình đúc
Lỗi bề mặt PU Skin không nên được xử lý bằng cách tăng lượng nguyên liệu một cách tùy tiện. Cần phân tích nguyên nhân theo từng nhóm: vật liệu, khuôn, máy móc và thao tác vận hành.
| Hiện tượng | Nguyên nhân cần kiểm tra | Hướng xử lý |
|---|---|---|
| Da ngoài mỏng hoặc không đồng đều | Nhiệt độ khuôn, công thức, dòng chảy và lượng nạp | Khảo sát lại chế độ nhiệt, lượng nạp và động học phản ứng |
| Bọt rỗ bề mặt | Khí bị giữ, độ ẩm, phối trộn hoặc thoát khí kém | Kiểm tra nguyên liệu, đầu trộn và đường thoát khí |
| Thiếu điền đầy | Thiếu lượng nạp, gel quá sớm, đường chảy không phù hợp | Kiểm tra lượng phun, vị trí cấp liệu và thời gian phản ứng |
| Co ngót | Đóng rắn chưa đủ, chênh lệch nhiệt, cấu trúc xốp và áp suất khí | Điều chỉnh quy trình đóng rắn và khảo sát công thức |
| Bề mặt dính | Sai tỷ lệ, trộn kém hoặc đóng rắn chưa hoàn tất | Kiểm tra tỷ lệ A:B, chất lượng trộn và thời gian dưỡng |
| Tắc đường thoát khí hoặc nghẹt khuôn | Cặn PU, chất chống dính và ba via tích tụ | Vệ sinh khuôn, kiểm tra rãnh thoát khí theo định kỳ |
Khi một lỗi xuất hiện liên tục ở cùng vị trí, cần ưu tiên kiểm tra hình học khuôn và đường dòng chảy. Khi lỗi xuất hiện ngẫu nhiên trên toàn bộ sản phẩm, cần kiểm tra tính ổn định của nguyên liệu, máy định lượng và thao tác giữa các chu kỳ.
Kiểm Soát Chất Lượng PU Skin Da Liền: Thông Số Kỹ Thuật, Độ Bền Và Khả Năng Sản Xuất Hàng Loạt
Để triển khai sản xuất thương mại, xưởng phải chuyển những yêu cầu cảm tính như mềm, dai, khó rách hoặc dễ vệ sinh thành các chỉ tiêu đo lường có phương pháp kiểm tra rõ ràng. Hồ sơ chất lượng cần phân biệt tỷ trọng tổng thể, tỷ trọng lõi, độ dày da, độ cứng, khả năng phục hồi và độ bền cơ học.
Thiết lập tỷ trọng lõi theo thiết kế sản phẩm: Phân biệt hệ xốp mềm 28–35 kg/m³ với các hệ PU đặc hoặc bán cứng có tỷ trọng cao hơn
Mức tỷ trọng 28–35 kg/m³ thường được nhắc đến đối với một số hệ xốp polyurethane mềm thông dụng. Tuy nhiên, không nên sử dụng dải 28–35 kg/m³ làm thông số mặc định của lõi PU Skin đúc vô lăng hoặc tay vịn. Nhiều hệ integral skin có tỷ trọng lõi và tỷ trọng tổng thể cao hơn, phụ thuộc vào khả năng chịu tải, hình dạng, chiều dày da và yêu cầu cảm giác tiếp xúc.
Cần phân biệt ba đại lượng: tỷ trọng xốp nở tự do, tỷ trọng lõi được lấy mẫu riêng và tỷ trọng biểu kiến của toàn bộ chi tiết đúc. Do có lớp da đặc bao quanh, tỷ trọng biểu kiến của sản phẩm integral skin có thể cao hơn đáng kể so với tỷ trọng của phần lõi.
| Nhóm vật liệu | Tỷ trọng tham khảo | Đặc tính và lưu ý |
|---|---|---|
| PU mềm thông dụng | 28–35 kg/m³ | Dải tham chiếu cho một số loại xốp mềm; không đại diện mọi hệ integral skin |
| PU Skin đàn hồi | Không có một dải chung cho mọi sản phẩm | Xác định riêng tỷ trọng lõi, da và tổng thể dựa trên công thức cùng mẫu đúc |
| PU bán cứng | Thường cao hơn nhiều hệ xốp mềm, tùy ứng dụng | Kiểm tra đường cong nén, độ cứng và độ biến dạng dư |
| PU đặc hoặc elastomer PU | Có thể khoảng 1.000–1.250 kg/m³ đối với một số công thức | Không đồng nhất với xốp PU Skin; tỷ trọng và cơ tính phải xác nhận theo TDS |
Các giá trị trên chỉ phục vụ phân loại vật liệu và định hướng thiết kế, không phải bảng thông số chứng nhận của một mã sản phẩm cụ thể. Muốn công bố tỷ trọng thương mại, cần có kết quả đo trên mẫu đúng công thức, điều kiện dưỡng mẫu và phương pháp thử.
Đối với hệ PU Skin có vùng da và lõi khác nhau, nên cắt mẫu khảo sát tiết diện tại nhiều vị trí. Điều này giúp phát hiện vùng da không đều, phân bố tế bào bất thường và sự khác biệt tỷ trọng giữa đầu dòng chảy với cuối dòng chảy.
Kiểm tra độ bền kéo, độ giãn dài, khả năng chống xé rách, độ bám bẩn và độ ổn định kích thước của lớp da
Phương pháp đánh giá vật liệu cần được lựa chọn theo trạng thái mẫu. Đối với xốp PU mềm, tiêu chuẩn ASTM D3574 cung cấp các phương pháp thử liên quan đến vật liệu polyurethane dạng tế bào mềm. Với lớp da đặc hoặc vật liệu đàn hồi, cần lựa chọn thêm phương pháp thử kéo, xé và độ cứng thích hợp với cấu trúc thực tế, chẳng hạn ISO 37, ISO 34-1 hoặc các phương pháp tương đương được khách hàng phê duyệt.
Đối với nhựa xốp cứng, tiêu chuẩn ASTM D1621 được sử dụng để xác định tính chất chịu nén. Không nên sử dụng trực tiếp kết quả ASTM D1621 của xốp cứng để công bố khả năng chịu nén của một chi tiết PU Skin mềm. Các chỉ tiêu phải được lựa chọn tương ứng với loại vật liệu, hình học mẫu và cơ chế chịu tải.
| Chỉ tiêu kỹ thuật | Đơn vị | Ý nghĩa | Nguyên tắc đánh giá |
|---|---|---|---|
| Tỷ trọng biểu kiến | kg/m³ | Khối lượng vật liệu trên thể tích | Đo trên mẫu đã xác định rõ vùng lấy mẫu |
| Độ bền kéo | MPa hoặc kPa | Khả năng chống đứt khi kéo | Chọn phép thử theo dạng xốp hoặc lớp da |
| Độ giãn dài khi đứt | % | Khả năng biến dạng trước khi đứt | Đo trên mẫu có kích thước và hướng lấy mẫu chuẩn hóa |
| Độ bền xé | N/mm hoặc kN/m | Khả năng chống phát triển vết rách | Quy định rõ loại mẫu và phương pháp thử |
| Ứng suất nén tại mức biến dạng | kPa | Khả năng chống biến dạng nén | Ghi rõ mức biến dạng và thời gian thử |
| Biến dạng dư sau nén | % | Khả năng phục hồi chiều dày | Thử ở tải trọng, nhiệt độ và thời gian quy định |
| Độ cứng bề mặt | Shore hoặc đơn vị theo phương pháp | Cảm giác và khả năng kháng biến dạng cục bộ | Chọn thang đo phù hợp độ dày da và vật liệu |
| Độ ổn định kích thước | % | Thay đổi kích thước sau tác động môi trường | Đo theo thời gian, nhiệt độ và độ ẩm xác định |
Đặc biệt, không có một giá trị độ chịu nén tính bằng kPa nào có thể áp dụng chung cho mọi sản phẩm PU Skin. Một hệ xốp mềm có thể được đánh giá bằng ứng suất tại 25%, 40% hoặc mức biến dạng phù hợp theo phương pháp thử; trong khi xốp cứng thường được đánh giá bằng ứng suất tại giới hạn hoặc mức biến dạng quy định. Nếu thiếu thông tin về phương pháp, giá trị chịu nén riêng lẻ không đủ để so sánh hai vật liệu.
Tương tự, cấu trúc tế bào kín closed-cell trên 95% và hệ số dẫn nhiệt thấp thường liên quan đến những hệ PU xốp cứng cách nhiệt được thiết kế chuyên dụng. Không thể mặc định PU Skin đàn hồi có tỷ lệ tế bào kín trên 95%. Tỷ lệ tế bào kín, độ thông khí và khả năng hấp thụ nước của integral skin phải được đo trên mẫu phù hợp với mục đích sử dụng.
Về hệ số dẫn nhiệt k-factor, các hệ PU xốp cứng cách nhiệt có thể đạt vùng giá trị khoảng 0,022–0,030 W/mK trong những điều kiện đo và công thức nhất định. Dải tham khảo này không phải thông số bảo đảm cho PU Skin mềm hoặc bán cứng. Nếu sản phẩm cần tính năng cách nhiệt, phải kiểm tra độ dẫn nhiệt riêng theo phương pháp thử được thỏa thuận, chẳng hạn ASTM C518, đồng thời ghi rõ nhiệt độ trung bình phép đo và trạng thái mẫu.
Đối với khả năng chống cháy, phân loại B2 hoặc B3 theo DIN 4102-1 phản ánh kết quả thử phản ứng với lửa theo phương pháp áp dụng, không phải chỉ số chịu nhiệt hay độ bền cơ học. B2 là nhóm vật liệu có tính cháy thông thường theo phân loại này, còn B3 là nhóm dễ cháy. Không được công bố một hệ PU Skin đạt B2 khi chưa có hồ sơ thử nghiệm phù hợp cho vật liệu hoặc cấu hình sản phẩm thực tế.
Thử nghiệm khả năng lau chùi bằng cồn, chất khử trùng và hóa chất vệ sinh theo điều kiện sử dụng thực tế
Đối với linh kiện có yêu cầu vệ sinh thường xuyên, nên xây dựng phép thử mô phỏng quy trình vệ sinh thực tế. Mẫu thử cần được ổn định sau đóng rắn trước khi tiếp xúc với hóa chất để tránh nhầm lẫn giữa hiện tượng chưa đóng rắn và hiện tượng suy giảm do dung dịch làm sạch.
Một quy trình thử nghiệm nội bộ có thể bắt đầu bằng việc xác định loại dung dịch vệ sinh, nồng độ, thời gian làm ướt, vật liệu khăn lau, lực lau và số chu kỳ dự kiến. Sau mỗi giai đoạn, ghi nhận màu sắc, độ bóng, độ dính, mức độ nứt bề mặt và tính chất cơ học so với mẫu đối chứng.
Với cồn 70%, không nên chỉ thử một lần lau rồi kết luận vật liệu phù hợp cho hàng nghìn chu kỳ vệ sinh. Cần xem xét thử nghiệm lặp lại và đánh giá sau lão hóa để phát hiện các hiện tượng suy giảm tích lũy. Nếu thiết bị sử dụng dung dịch chứa chlorine, hydrogen peroxide hoặc chất khử trùng khác, phải thực hiện thử nghiệm riêng vì cơ chế tác động hóa học có thể khác đáng kể.
Đối với sản phẩm trẻ em, cần đánh giá thêm độ ổn định khi tiếp xúc nước, chất tẩy rửa, nhiệt độ sử dụng và nguy cơ tồn dư hóa chất sau vệ sinh. Yêu cầu giới hạn chất nguy hại hoặc đánh giá thành phần phải căn cứ vào thị trường tiêu thụ và quy định pháp luật áp dụng cho nhóm sản phẩm cụ thể.
Xây dựng quy trình kiểm tra lô, tối ưu chu kỳ đóng rắn và đánh giá tỷ lệ phế phẩm trước khi mở rộng sản xuất
Sản xuất hàng loạt PU Skin cần có khả năng truy xuất từ thành phẩm về nguyên liệu và điều kiện đúc. Các thông tin tối thiểu nên được lưu gồm mã lô Polyol, mã lô Isocyanate, ngày mở bao bì, tỷ lệ phối trộn, nhiệt độ nguyên liệu, nhiệt độ khuôn, lượng nạp, mã khuôn và kết quả kiểm tra ngoại quan.
Trong giai đoạn chạy thử, nên xác lập cửa sổ công nghệ thông qua các thí nghiệm có kiểm soát. Mỗi lần chỉ thay đổi những yếu tố được xác định trong kế hoạch thử nghiệm; tránh thay đồng thời tỷ lệ nguyên liệu, nhiệt độ và khối lượng nạp mà không ghi nhận, vì như vậy sẽ khó xác định nguyên nhân của sự thay đổi chất lượng.
Chu kỳ tháo khuôn phải được đánh giá theo khả năng giữ hình dạng và không gây hư hỏng bề mặt. Tháo quá sớm có thể dẫn đến biến dạng hoặc rách tại vùng mỏng. Giữ sản phẩm trong khuôn quá lâu có thể làm giảm công suất mà không mang lại lợi ích tương ứng.
Chỉ số tỷ lệ phế phẩm được tính bằng số sản phẩm không đạt chia cho tổng số sản phẩm sản xuất trong cùng kỳ, nhân 100%. Cần phân loại riêng lỗi có thể sửa chữa, lỗi phải loại bỏ và lỗi phát sinh từ công đoạn lắp ráp sau đúc. Khi theo dõi tỷ lệ lỗi theo ca, mã khuôn và mã lô nguyên liệu, nhà xưởng sẽ dễ dàng phát hiện biến động công nghệ.
Trước khi tăng sản lượng, cần thực hiện ít nhất một chương trình chạy thử đại diện cho điều kiện vận hành dự kiến, bao gồm thời gian hoạt động liên tục, thay ca, dừng khởi động lại và vệ sinh thiết bị. Mục tiêu là xác nhận chất lượng ổn định, kiểm soát tỷ trọng và khả năng duy trì năng suất thực tế.
Đúc Kết Giải Pháp Chuyển Giao Công Nghệ Và Cung Cấp Nguyên Liệu PU Trọn Gói Của Vinosaur Polyurethane (Việt Nguyên)
Thành công của công nghệ PU Skin không chỉ nằm ở việc tạo được một mẫu đúc có bề mặt đẹp. Giá trị thực sự đến từ khả năng tái lập chất lượng trong hàng trăm hoặc hàng nghìn chu kỳ, kiểm soát được chi phí trên từng thành phẩm và đáp ứng các yêu cầu cơ lý của khách hàng công nghiệp.
Hệ nguyên liệu Polyurethane Made in Vietnam: Tư vấn lựa chọn hệ PU Skin theo sản phẩm, khuôn đúc và yêu cầu cơ lý
Vinosaur Polyurethane – Công ty TNHH Việt Nguyên, còn được biết đến với tên Khủng Long Việt Nguyên, định hướng cung cấp các giải pháp hóa chất và thiết bị polyurethane phù hợp nhu cầu sản xuất tại Việt Nam. Đối với hệ PU Skin, trọng tâm kỹ thuật cần đặt vào khả năng lựa chọn và tùy biến công thức theo hình dạng sản phẩm, tỷ trọng mục tiêu, độ cứng, độ bền bề mặt và yêu cầu sử dụng.
Định hướng phát triển công nghệ Polyurethane Made in Vietnam giúp doanh nghiệp chủ động hơn trong quá trình thử nghiệm, điều chỉnh công thức và phối hợp kỹ thuật tại nhà xưởng. Tuy nhiên, xuất xứ của từng thành phần nguyên liệu và tình trạng sản xuất trong nước phải được xác nhận theo chứng từ thực tế của từng mã hàng, không đánh đồng việc làm chủ công nghệ với việc tất cả nguyên liệu thành phần đều có xuất xứ Việt Nam.
Đối với những khách hàng chuyển từ phương pháp bọc da sang đúc da liền, bước đầu tiên nên là đánh giá mẫu linh kiện hoặc bản vẽ 3D, xác định vùng chịu lực và vùng tiếp xúc, từ đó lựa chọn hệ PU có tính năng phù hợp trước khi chế tạo hoặc hiệu chỉnh khuôn.
Cung cấp đồng bộ máy phun trộn PU, hóa chất Polyol – Isocyanate và hỗ trợ chạy thử, hiệu chỉnh thông số tại xưởng
Một giải pháp triển khai hiệu quả cần phối hợp đồng bộ giữa hệ nguyên liệu và thiết bị trộn. Vinosaur Polyurethane định hướng hỗ trợ khách hàng từ lựa chọn cấu hình máy, xác định lưu lượng, cân chỉnh tỷ lệ Polyol – Isocyanate đến chạy thử tại xưởng theo phạm vi dịch vụ được thống nhất.
Trong quá trình chuyển giao, kỹ sư cần kiểm tra lưu lượng thực tế, điều kiện ổn định nhiệt, độ đồng nhất hỗn hợp, khả năng điền đầy khuôn và chất lượng vùng da. Những thông số này cần được ghi thành quy trình vận hành tiêu chuẩn để công nhân có thể lặp lại trong sản xuất hàng loạt.
Đối với các xưởng đúc linh kiện nhựa đang có sẵn khuôn hoặc máy PU, việc khảo sát thiết bị hiện hữu có thể giúp xác định khả năng tận dụng, cải tiến hoặc thay thế những bộ phận không tương thích. Phương án đầu tư nên ưu tiên độ ổn định vận hành, khả năng bảo trì và khả năng hỗ trợ kỹ thuật tận xưởng.
Hồ sơ chất lượng và xuất xứ nguyên liệu: Cung cấp chứng từ C/O, C/Q theo sản phẩm và lô hàng thực tế
Khách hàng công nghiệp, đặc biệt trong chuỗi cung ứng thiết bị y tế, ô tô và sản phẩm xuất khẩu, cần kiểm soát đầy đủ hồ sơ vật liệu. Những tài liệu cần xem xét gồm thông số kỹ thuật TDS, phiếu an toàn hóa chất SDS, hồ sơ thử nghiệm, mã lô và các chứng từ chất lượng, xuất xứ áp dụng.
Chứng nhận xuất xứ C/O và chứng nhận chất lượng C/Q cần được đối chiếu theo mã sản phẩm, nhà sản xuất và lô hàng thực tế. Việc có C/O hoặc C/Q không thay thế cho thử nghiệm cơ lý, đánh giá an toàn vật liệu hoặc chứng nhận thành phẩm theo quy định ngành.
Đối với từng đơn hàng, khách hàng nên xác nhận trước phạm vi tài liệu mà nhà cung cấp có thể bàn giao, bao gồm chứng từ C/O, C/Q khi áp dụng và có sẵn, tiêu chí nghiệm thu, chỉ tiêu kỹ thuật bảo đảm và trách nhiệm kiểm tra mẫu trước sản xuất.
Lộ trình chuyển giao công nghệ PU Skin cho xưởng đúc linh kiện nhựa và thiết bị chăm sóc sức khỏe: Từ mẫu thử, tối ưu công thức đến sản xuất ổn định
Việc triển khai công nghệ PU Skin nên được tổ chức theo các giai đoạn có tiêu chí nghiệm thu rõ ràng, nhằm hạn chế rủi ro đầu tư thiết bị và giảm thời gian điều chỉnh trong sản xuất.
- Giai đoạn 1 – Khảo sát: Thu thập bản vẽ, mẫu sản phẩm, vật liệu hiện tại, yêu cầu cơ lý, mức sản lượng và điều kiện thiết bị.
- Giai đoạn 2 – Lựa chọn nguyên liệu: Chọn hệ PU Skin phù hợp, xác định tỷ trọng, độ cứng và yêu cầu bề mặt; chuẩn bị chương trình thử nghiệm.
- Giai đoạn 3 – Đúc mẫu: Thiết lập tỷ lệ phối trộn theo TDS, nhiệt độ khuôn, lượng nạp và thời gian tháo khuôn; đánh giá hình dạng cùng cấu trúc da–lõi.
- Giai đoạn 4 – Kiểm tra chất lượng: Đo tỷ trọng, độ cứng, độ bền cơ học, độ phục hồi, ngoại quan và khả năng tương thích hóa chất theo ứng dụng.
- Giai đoạn 5 – Tối ưu kinh tế: Theo dõi tiêu hao hóa chất, thời gian chu kỳ, nhân công, phế phẩm và chi phí thành phẩm đạt.
- Giai đoạn 6 – Chuyển giao sản xuất: Hoàn thiện hướng dẫn vận hành, quy trình kiểm tra lô, lịch bảo trì máy và phương án xử lý lỗi.
Đối với các xưởng đang tìm hướng mở rộng sang tay vịn, vô lăng, phụ kiện thiết bị y tế hoặc sản phẩm chăm sóc trẻ em, PU Skin da liền là công nghệ đáng xem xét nhờ khả năng tích hợp lớp da bảo vệ và lõi đàn hồi trong một lần đúc. Tuy nhiên, hiệu quả chỉ bền vững khi lựa chọn đúng công thức, xác nhận các chỉ tiêu an toàn, kiểm soát chất lượng vật liệu và tối ưu dây chuyền theo sản phẩm thực tế.
Với định hướng chất lượng ổn định, kiểm soát tỷ trọng và hỗ trợ kỹ thuật tận xưởng, Vinosaur Polyurethane (Việt Nguyên) hướng đến giải pháp kết hợp nguyên liệu, máy móc và quy trình chuyển giao phù hợp cho doanh nghiệp sản xuất trong nước.
Liên hệ Vinosaur Polyurethane – Công ty TNHH Việt Nguyên / Khủng Long Việt Nguyên để trao đổi nhu cầu nhận mẫu test liệu, tư vấn hệ PU Skin, cấu hình máy phun trộn và kế hoạch chuyển giao công nghệ tại nhà xưởng. Hotline/Zalo: 0978700123 – Mr. Phạm Văn Tân. Email: vnphamtan@gmail.com. Website: https://www.vinosaur.vn. Thông tin sản phẩm: https://www.vinosaur.vn/pu-skin-san-xuat-chau-tam-tre-em.