Keo PU Dán Inox Tôn Thép Không Rỉ: Độ Bám Dính Cơ Học & Kháng Ẩm Kho Lạnh Tuyệt Đối (2026)
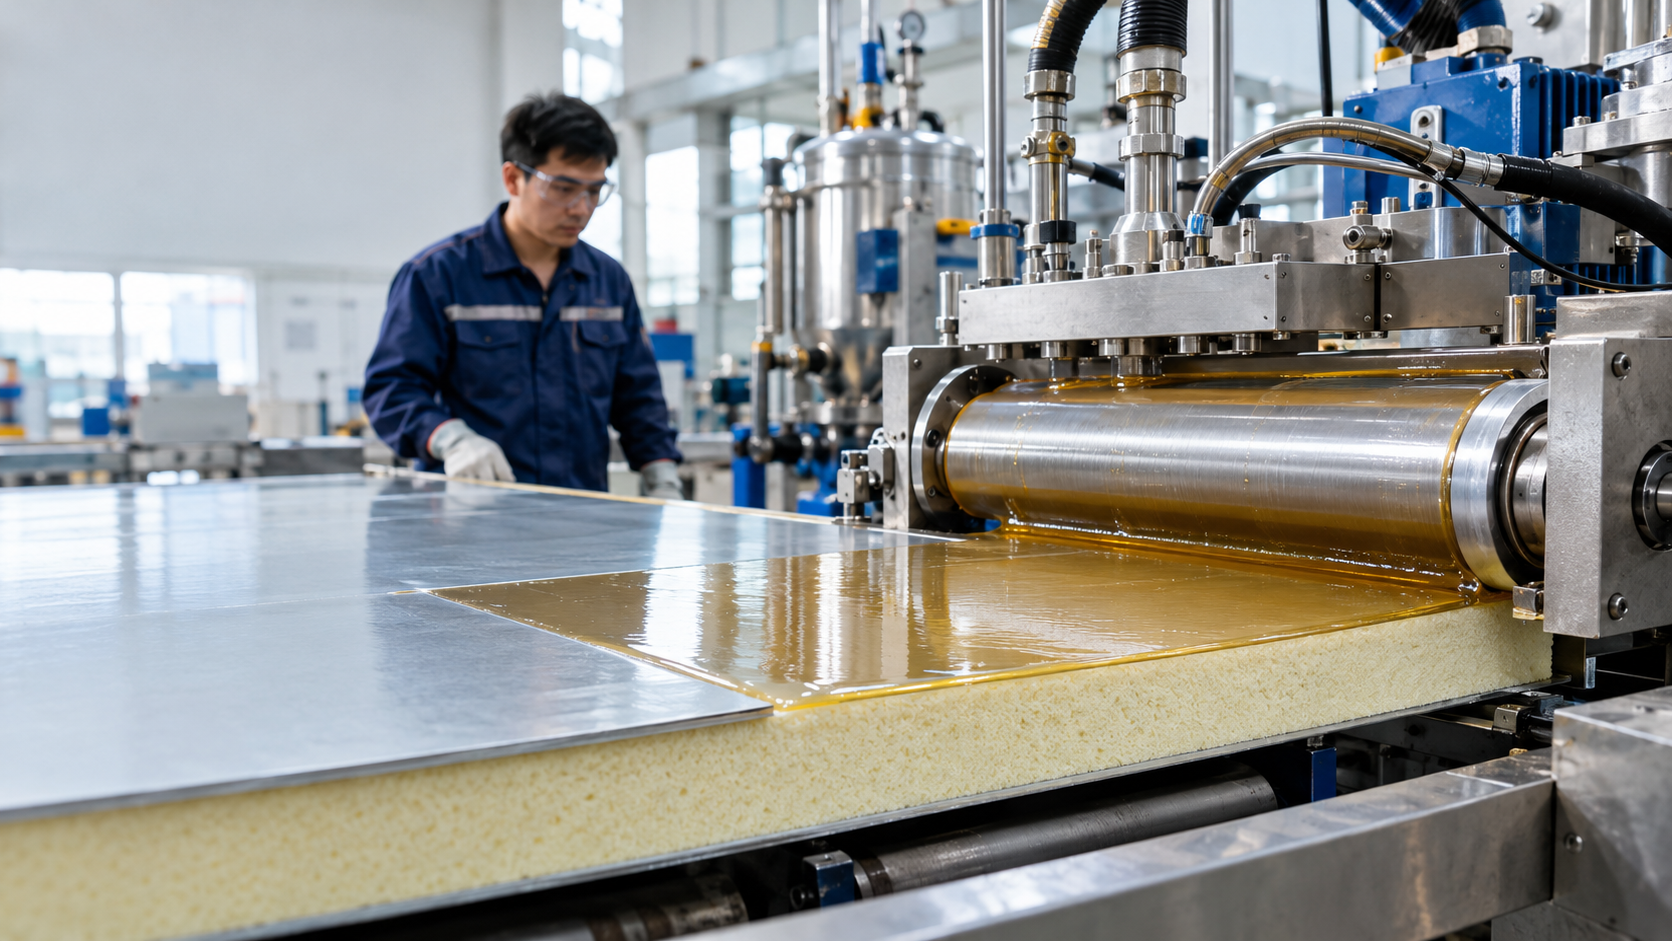
Keo PU dán inox tôn thép là giải pháp kết dính công nghiệp được sử dụng trong sản xuất panel phòng sạch, tôn xốp cách nhiệt kho lạnh, panel bông khoáng và một số cấu kiện cửa kỹ thuật. Với hệ Polyurethane hai thành phần gồm Polyol và Isocyanate, keo có khả năng tạo liên kết bền giữa lớp kim loại và vật liệu lõi khi được lựa chọn, phối trộn và đóng rắn đúng quy trình. Chất lượng mối dán không chỉ quyết định khả năng chống bong tách mà còn ảnh hưởng đến độ ổn định kích thước, độ kín khít và tuổi thọ vận hành của panel.
Đối với nhà sản xuất, yêu cầu quan trọng không đơn thuần là lực bám dính ban đầu mà còn là khả năng duy trì liên kết dưới tác động của độ ẩm, chênh lệch nhiệt độ, rung động và tải trọng sử dụng. Một hệ keo phù hợp phải được đánh giá đồng thời về hóa học phản ứng, khả năng thấm ướt bề mặt, cường độ liên kết, thời gian đóng rắn và tính tương thích với dây chuyền sản xuất.
Vinosaur Polyurethane – Công ty TNHH Việt Nguyên cung cấp định hướng lựa chọn hệ nguyên liệu PU theo cấu trúc sản phẩm, điều kiện vận hành và yêu cầu công nghệ tại xưởng. Đối với các ứng dụng đòi hỏi độ bền cao, doanh nghiệp cần thực hiện thử nghiệm trên mẫu panel thực tế trước khi quyết định sản xuất hàng loạt.
Keo PU Dán Inox Tôn Thép Không Rỉ Là Gì? Cấu Trúc Polyurethane 2 Thành Phần Chuyên Dụng Cho Panel Công Nghiệp
 Keo PU Dán Inox Tôn Thép Không Rỉ Là Gì? Cấu Trúc Polyurethane 2 Thành Phần Chuyên Dụng Cho Panel Công Nghiệp - Vinosaur Polyurethane
Keo PU hai thành phần là hệ chất kết dính phản ứng, trong đó thành phần chứa Polyol và thành phần chứa Isocyanate được phối trộn theo tỷ lệ xác định để hình thành mạng polymer Polyurethane. Khác với keo khô nhờ bay hơi dung môi, hệ PU hai thành phần đóng rắn chủ yếu thông qua phản ứng hóa học tạo liên kết urethane.
Đối với panel công nghiệp, keo được phân bố giữa lớp mặt kim loại và vật liệu lõi, sau đó chịu lực ép trong thời gian đủ để phát triển cường độ liên kết. Hệ keo cần có độ nhớt thích hợp để tạo màng liên tục, thấm ướt bề mặt và hạn chế hiện tượng thiếu keo tại các vùng tiếp xúc.
Cơ chế phản ứng giữa Polyol và Isocyanate MDI trong keo PU 2 thành phần dán kim loại
Phản ứng cơ bản của hệ Polyurethane là sự kết hợp giữa nhóm hydroxyl –OH của Polyol và nhóm isocyanate –NCO để tạo liên kết urethane –NH–CO–O–. Khi sử dụng MDI hoặc polymeric MDI, phản ứng có thể tạo mạng polymer với mật độ liên kết ngang phụ thuộc vào chức năng hóa học của nguyên liệu, tỷ lệ NCO/OH và công thức phụ gia.
Trong hệ keo công nghiệp, Polyol có thể được thiết kế từ các cấu trúc polyether hoặc polyester với đặc tính cơ học và khả năng kháng môi trường khác nhau. Thành phần Isocyanate quyết định một phần tốc độ phản ứng, mật độ mạng polymer và sự phát triển cường độ. Chất xúc tác, chất độn, chất điều chỉnh lưu biến và phụ gia bám dính được lựa chọn để cân bằng thời gian thao tác với tốc độ đóng rắn.
Chỉ số NCO index được xác định bằng tỷ lệ đương lượng nhóm NCO thực tế so với đương lượng nhóm hydro hoạt động theo công thức thiết kế, nhân 100. Việc tăng hoặc giảm chỉ số này có thể thay đổi độ cứng, độ dai và lượng nhóm chức còn dư. Không thể mặc định rằng tăng Isocyanate luôn làm tăng lực bám dính; tỷ lệ vượt phạm vi thiết kế có thể gây giòn, tạo bọt không mong muốn hoặc suy giảm tính ổn định của mối dán.
Nước là yếu tố cần kiểm soát vì nhóm NCO có thể phản ứng với nước tạo amine và giải phóng CO2; amine tiếp tục phản ứng với isocyanate tạo liên kết urea. Khí CO2 hình thành trong lớp keo có thể gây rỗ khí, tăng chiều dày không kiểm soát và làm giảm diện tích tiếp xúc thực tế. Do đó, độ ẩm bề mặt, hàm lượng nước trong nguyên liệu và điều kiện bảo quản phải được quản lý theo tài liệu kỹ thuật của từng hệ keo.
Khả năng kết dính inox, tôn thép mạ kẽm với lõi xốp EPS, bông khoáng Rockwool và PU cách nhiệt
Keo PU dán inox tôn thép được ứng dụng để liên kết inox 304, inox 316, thép mạ kẽm, tôn phủ màu hoặc các bề mặt kim loại khác với lõi cách nhiệt. Tuy nhiên, hiệu quả liên kết phụ thuộc vào lớp oxide, lớp phủ, dầu cán, chất thụ động hóa và tình trạng xử lý bề mặt. Khả năng bám dính trên inox không đồng nghĩa với khả năng bám dính tương đương trên mọi loại tôn mạ hoặc tôn sơn.
- Lõi EPS: Keo phải tương thích với polystyrene, không chứa thành phần gây hòa tan hoặc phá hủy cấu trúc xốp. Cường độ mối dán cần được đánh giá cùng độ bền kéo vuông góc và độ bền cắt của lõi EPS.
- Lõi Rockwool: Keo cần thấm ướt đủ bề mặt sợi, tạo liên kết ổn định mà không gây phân bố keo quá sâu, làm tăng định mức tiêu hao. Chất lượng liên kết phụ thuộc đáng kể vào độ bền nội tại và hướng sợi bông khoáng.
- Lõi PU hoặc PIR: Cần kiểm tra sự tương thích với bề mặt xốp, trạng thái đóng rắn, tác nhân tách khuôn còn dư và độ bền lớp bề mặt. Không phải mọi loại xốp PU đều có cùng năng lượng bề mặt hoặc cường độ cơ học.
Đối với lõi PU cách nhiệt dạng rigid foam, cấu trúc tế bào kín closed-cell có thể đạt trên 95% ở một số công thức được thiết kế và kiểm chứng phù hợp. Đây là đặc tính của vật liệu xốp, không phải chỉ tiêu mặc định của lớp keo dán PU. Tỷ lệ tế bào kín phải được đo trên mẫu xốp bằng phương pháp phù hợp như ASTM D6226.
Hệ số dẫn nhiệt k-factor của xốp PU cứng thường được tham khảo trong khoảng 0,020–0,028 W/mK ở điều kiện đo xác định, tùy công thức, khí trong tế bào, tỷ trọng, nhiệt độ trung bình và quá trình lão hóa. Giá trị này không được sử dụng thay cho hệ số dẫn nhiệt của toàn bộ panel hoặc lớp keo. Khi thiết kế kho lạnh, cần tính thêm cầu nhiệt, mối nối, độ dày lớp cách nhiệt và điều kiện sử dụng thực tế.
Các thông số kỹ thuật cần xác định: tỷ lệ phối trộn, độ nhớt, thời gian sống và điều kiện đóng rắn
Không tồn tại một bộ thông số phối trộn và đóng rắn áp dụng chung cho mọi hệ keo PU hai thành phần. Nhà sản xuất phải căn cứ vào Technical Data Sheet – TDS của đúng mã sản phẩm và xác nhận bằng thử nghiệm tại xưởng.
| Thông số | Ý nghĩa kỹ thuật | Yêu cầu kiểm soát |
|---|---|---|
| Tỷ lệ Polyol/Isocyanate | Quyết định cân bằng đương lượng phản ứng | Theo tỷ lệ khối lượng hoặc thể tích được chỉ định trong TDS |
| Độ nhớt | Ảnh hưởng khả năng bơm, trải keo và thấm ướt | Đo tại nhiệt độ xác định; kiểm soát riêng từng thành phần và hỗn hợp khi cần |
| Pot life – thời gian sống | Khoảng thời gian hỗn hợp còn có thể gia công | Xác định theo khối lượng mẫu và nhiệt độ thử nghiệm |
| Open time – thời gian mở | Thời gian cho phép ghép vật liệu sau khi trải keo | Phù hợp thời gian di chuyển và ghép lớp |
| Gel time | Thời điểm hệ phản ứng bắt đầu hình thành trạng thái gel | Phù hợp chu kỳ ép và khả năng định hình |
| Thời gian giữ ép | Khoảng thời gian duy trì tiếp xúc và ổn định hình học | Thử nghiệm theo độ dày, vật liệu lõi và nhiệt độ |
| Thời gian đạt cường độ thao tác | Thời điểm có thể tháo ép hoặc chuyển công đoạn | Kiểm chứng bằng mẫu thử thực tế |
| Thời gian đóng rắn hoàn toàn | Thời gian phát triển các tính chất cơ học cuối cùng | Theo TDS và điều kiện sản xuất thực tế |
Các thuật ngữ cream time, rise time và tack-free time chủ yếu dùng để mô tả động học phản ứng của hệ PU tạo bọt. Với keo PU hai thành phần không tạo bọt, pot life, open time, gel time, thời gian giữ ép và thời gian phát triển cường độ thường có giá trị kiểm soát trực tiếp hơn. Không nên lấy cream time hoặc rise time của hệ phun xốp để thiết lập chu kỳ sản xuất panel dán keo.
Độ Bám Dính Cơ Học Của Keo PU Dán Inox Tôn Thép: Kiểm Soát Phá Hủy Vật Liệu Trước Khi Bong Mối Dán
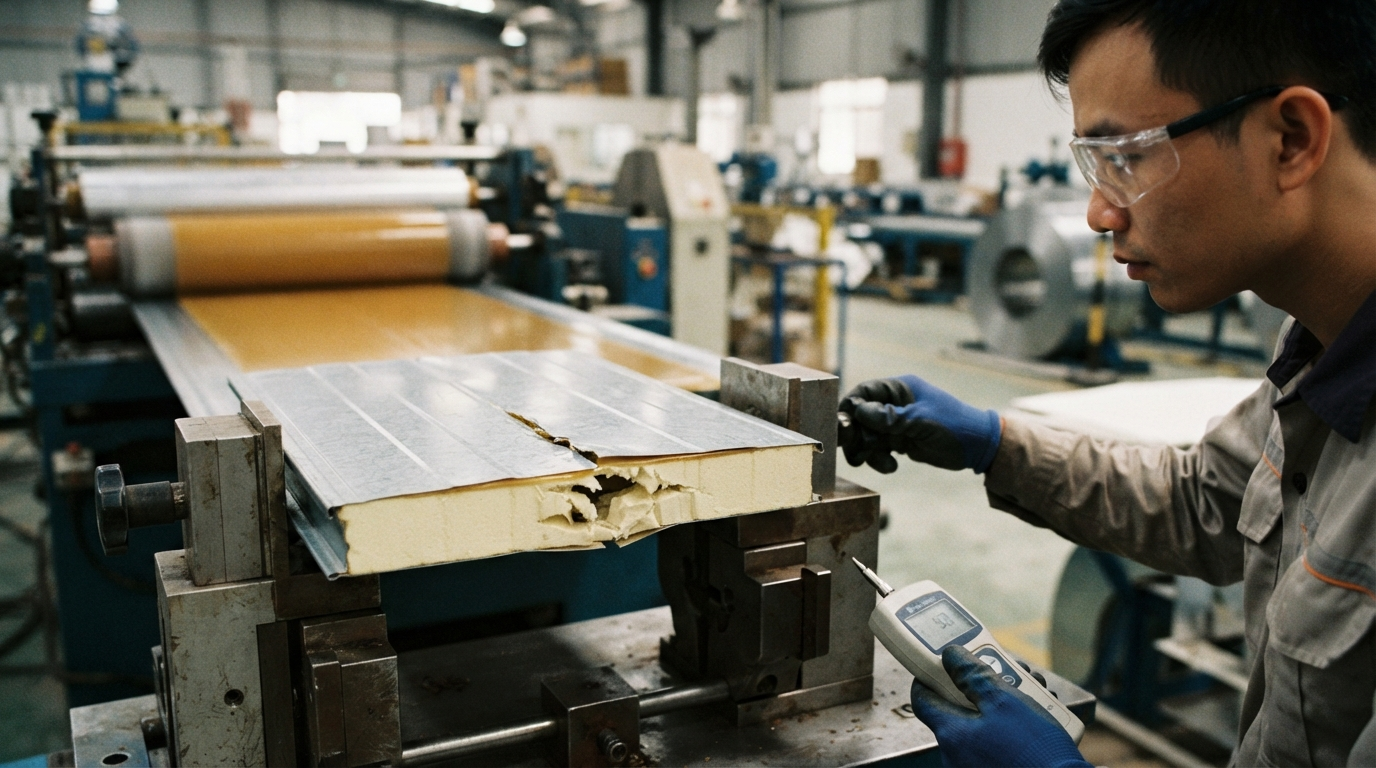 Độ Bám Dính Cơ Học Của Keo PU Dán Inox Tôn Thép: Kiểm Soát Phá Hủy Vật Liệu Trước Khi Bong Mối Dán - Vinosaur Polyurethane
Mục tiêu kỹ thuật của hệ keo PU dán panel là hình thành liên kết có cường độ phù hợp với vật liệu lõi và điều kiện chịu tải. Trong một số cấu trúc panel đã được tối ưu, khi thử kéo vuông góc, mẫu có thể phá hủy bên trong EPS, PU hoặc Rockwool trước khi xuất hiện bong tách tại giao diện keo. Hiện tượng này được gọi là phá hủy kết dính nội tại của vật liệu lõi – cohesive failure.
Tuy nhiên, phá hủy lõi trước khi bong keo không phải cam kết tuyệt đối về lực bám dính cực đại. Kết quả chỉ có ý nghĩa khi được ghi nhận cùng cường độ phá hủy, phương pháp thử, điều kiện mẫu và tỷ lệ diện tích các dạng phá hủy.
Cơ chế bám dính trên bề mặt inox và tôn mạ kẽm: năng lượng bề mặt, độ sạch và khả năng thấm ướt
Khả năng bám dính hình thành từ nhiều cơ chế gồm tương tác phân tử tại giao diện, liên kết hóa học hoặc tương tác với các nhóm chức bề mặt khi điều kiện phù hợp, cùng sự neo giữ cơ học tại những vùng nhám vi mô. Điều kiện tiên quyết là keo phải thấm ướt được bề mặt và tạo tiếp xúc đủ lớn.
Inox có lớp oxide thụ động bảo vệ chống ăn mòn; tôn mạ kẽm có thể chứa dầu cán, lớp thụ động hóa hoặc lớp phủ bảo vệ. Các thành phần này ảnh hưởng đến năng lượng bề mặt và khả năng tương thích với keo. Bề mặt có dầu, bụi, hơi ẩm ngưng tụ hoặc hóa chất xử lý còn dư dễ gây bong tách tại giao diện dù bản thân polymer đã đóng rắn đầy đủ.
Quy trình chuẩn bị có thể bao gồm tẩy dầu bằng hóa chất tương thích, lau sạch, làm khô, tạo nhám có kiểm soát hoặc sử dụng primer nếu kết quả thử nghiệm yêu cầu. Đối với inox, không được tùy tiện sử dụng phương pháp xử lý gây nhiễm sắt hoặc làm suy giảm khả năng chống ăn mòn. Với tôn sơn phủ, cần đánh giá đồng thời độ bám dính của keo lên lớp sơn và độ bám của lớp sơn lên nền kim loại.
Đánh giá cường độ bám dính qua thử nghiệm kéo, bóc tách và cắt trượt trên mẫu panel thực tế
Cường độ liên kết phải được xác nhận bằng phương pháp thử phù hợp với cấu trúc sản phẩm. Phép thử kéo vuông góc với mặt panel đánh giá khả năng chống tách lớp; phép thử cắt trượt đánh giá khả năng truyền lực trong mặt liên kết; phép thử bóc tách phản ánh khả năng chống lan truyền bong tách dưới tác động tập trung tại mép.
| Phương pháp | Tiêu chuẩn tham khảo | Đại lượng và ý nghĩa |
|---|---|---|
| Kéo vuông góc panel sandwich | EN 14509 – phương pháp thử liên quan | Cường độ kéo vuông góc, thường biểu thị bằng kPa hoặc MPa |
| Kéo mối dán kim loại | ASTM D897 | Cường độ kéo của mối dán cứng theo cấu hình thử quy định |
| Cắt trượt mối dán kim loại | ASTM D1002 | Độ bền cắt biểu kiến của mối dán kim loại dạng chồng mí |
| Bóc tách mối dán | ASTM D903 | Lực bóc tách trên đơn vị chiều rộng theo cấu hình thử |
| Đánh giá bám dính sau lão hóa | Quy trình thử đã phê duyệt | Tỷ lệ duy trì cường độ và thay đổi dạng phá hủy |
ASTM D1002 là phép thử cho mẫu kim loại dán chồng mí theo cấu hình xác định, không phải phương pháp trực tiếp để suy ra khả năng chịu lực của toàn bộ panel sandwich. Tương tự, giá trị bóc tách và cắt trượt không thể quy đổi trực tiếp sang nhau vì cơ chế ứng suất khác biệt.
Đối với mẫu panel, ứng suất kéo danh nghĩa có thể được tính bằng lực phá hủy chia cho diện tích chịu tải: σ = F/A. Ví dụ minh họa, nếu mẫu có diện tích chịu tải 10.000 mm² và lực phá hủy đo được là 1.000 N, ứng suất danh nghĩa bằng 0,10 N/mm², tương đương 100 kPa. Đây chỉ là ví dụ tính toán, không phải kết quả thử nghiệm hay thông số cam kết của sản phẩm Vinosaur.
Tiêu chí phá hủy lõi EPS, PU hoặc Rockwool trước khi bong keo và giới hạn áp dụng theo từng loại vật liệu
Khi thử kéo, có ba nhóm dạng phá hủy cần phân biệt: adhesive failure là bong tại giao diện; cohesive failure là phá hủy trong lớp keo hoặc vật liệu lõi; mixed failure là kết hợp nhiều dạng phá hủy. Việc mẫu phá hủy trong lõi có thể chứng minh rằng giao diện keo không phải vị trí yếu nhất tại điều kiện thử, nhưng không cho biết chính xác giới hạn cường độ của riêng giao diện.
Đối với EPS tỷ trọng thấp, cường độ kéo vuông góc và khả năng chống xé của lõi thường là yếu tố giới hạn. Với Rockwool, hướng sợi, hàm lượng chất kết dính của bông khoáng và độ bền tách lớp có ảnh hưởng lớn. Với lõi PU cứng, mật độ tế bào, tỷ trọng, chất lượng bề mặt và trạng thái đóng rắn quyết định một phần cường độ phá hủy.
Tiêu chí nghiệm thu cần được thiết lập theo thiết kế panel và tiêu chuẩn sản phẩm áp dụng, bao gồm giá trị cường độ tối thiểu, dạng phá hủy chấp nhận được, độ phân tán kết quả và khả năng duy trì cường độ sau lão hóa. Không nên chỉ đánh giá bằng quan sát thủ công hoặc thử kéo bằng tay.
Khả Năng Kháng Ẩm, Hóa Chất Và Lão Hóa Của Keo PU Dán Panel Trong Môi Trường Kho Lạnh Âm Sâu
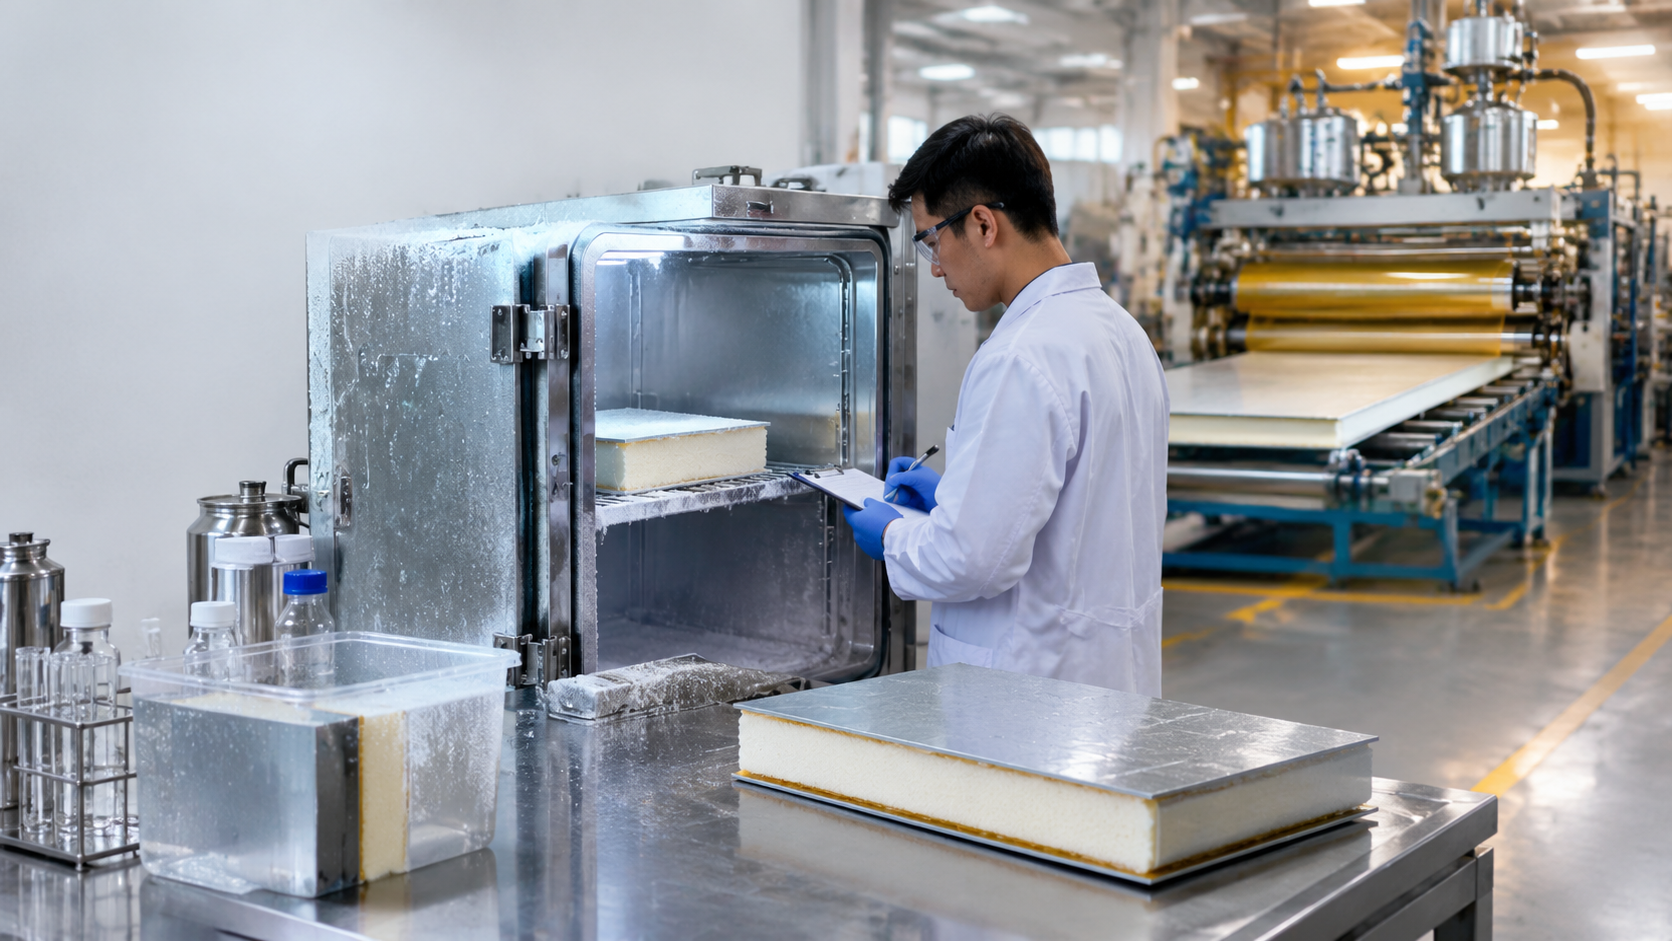 Khả Năng Kháng Ẩm, Hóa Chất Và Lão Hóa Của Keo PU Dán Panel Trong Môi Trường Kho Lạnh Âm Sâu - Vinosaur Polyurethane
Panel kho lạnh thường làm việc trong môi trường có chênh lệch nhiệt độ lớn giữa hai mặt, nguy cơ ngưng tụ hơi nước tại các vị trí cầu nhiệt và tác động của chu kỳ làm lạnh – xả đá. Với panel phòng sạch, bề mặt còn có thể tiếp xúc định kỳ với dung dịch vệ sinh và hóa chất khử khuẩn.
Keo PU có thể được thiết kế để kháng ẩm và duy trì độ dai ở nhiệt độ thấp. Tuy nhiên, khả năng chịu nước, chịu hóa chất hoặc không giòn gãy trong môi trường âm sâu phải được chứng minh trên đúng công thức keo và kết cấu panel. Không có cơ sở kỹ thuật để khẳng định mọi hệ keo PU đều kháng tuyệt đối tất cả môi trường này.
Khả năng chịu nước ngưng tụ, độ ẩm cao và hóa chất tẩy rửa công nghiệp trong phòng sạch, kho lạnh
Liên kết Polyurethane có tính chất kháng môi trường phụ thuộc vào cấu trúc Polyol, mật độ mạng polymer, phụ gia và mức độ đóng rắn. Một số hệ polyether PU có ưu thế về khả năng chống thủy phân so với một số hệ polyester PU trong điều kiện ẩm, nhưng không thể kết luận độ bền hóa chất chỉ từ tên nhóm nguyên liệu.
Trong phòng sạch, các hóa chất thường gặp có thể gồm dung dịch tẩy rửa trung tính, chất khử khuẩn chứa alcohol, hợp chất ammonium bậc bốn, dung dịch kiềm hoặc chất oxy hóa. Mức độ ảnh hưởng đến mối dán phụ thuộc vào nồng độ, nhiệt độ, thời gian tiếp xúc và khả năng hóa chất thâm nhập qua mép panel.
Đối với panel inox, cần đánh giá thêm tính tương thích của hóa chất với chính vật liệu inox và hệ gioăng, keo trám khe. Ví dụ, dung dịch chứa chloride hoặc tác nhân oxy hóa mạnh có thể làm tăng nguy cơ ăn mòn cục bộ ở một số điều kiện. Khả năng chống ăn mòn của inox không đồng nghĩa với khả năng chịu mọi hóa chất vệ sinh.
Thiết kế panel phải kết hợp lớp mặt kín, mối nối phù hợp, gioăng và vật liệu trám khe tương thích để hạn chế nước xâm nhập. Keo dán lõi không được xem là giải pháp chống thấm độc lập cho toàn bộ hệ panel.
Độ bền mối dán khi vận hành ở nhiệt độ thấp: hạn chế giòn gãy, nứt keo và suy giảm độ bám dính
Ở nhiệt độ thấp, nhiều polymer có xu hướng tăng độ cứng và giảm khả năng biến dạng. Khả năng duy trì độ dai của lớp keo phụ thuộc vào nhiệt độ chuyển thủy tinh Tg, cấu trúc phân đoạn mềm – cứng và đặc tính viscoelastic của mạng Polyurethane.
Đối với kho lạnh vận hành ở khoảng -18°C đến -25°C hoặc các ứng dụng cấp đông ở mức nhiệt thấp hơn, nhà sản xuất phải lựa chọn hệ keo có phạm vi nhiệt độ làm việc đã được xác nhận. Không thể suy ra khả năng làm việc ở -40°C chỉ từ việc keo có khả năng đóng rắn ở nhiệt độ phòng.
Chênh lệch hệ số giãn nở nhiệt giữa kim loại, lớp keo và vật liệu lõi tạo ra ứng suất tại giao diện. Trong các chu kỳ thay đổi nhiệt độ, ứng suất có thể tích lũy tại mép panel, vị trí liên kết cơ khí và các vùng thiếu keo. Một hệ keo quá cứng có thể xuất hiện nứt hoặc bong mép, trong khi hệ quá mềm có thể làm giảm khả năng truyền lực hoặc tăng biến dạng dài hạn.
Để kiểm soát rủi ro, cần đánh giá độ bền kéo, cắt trượt, khả năng chống bóc tách và dạng phá hủy ở nhiệt độ làm việc thực tế. Đồng thời phải xác nhận độ ổn định kích thước của lõi cách nhiệt và kết cấu panel hoàn chỉnh.
Quy trình thử nghiệm chu kỳ nhiệt, lão hóa ẩm và tương thích hóa chất để xác nhận tuổi thọ liên kết
Quy trình đánh giá độ bền môi trường nên bao gồm mẫu đối chứng chưa lão hóa và các nhóm mẫu chịu tác động riêng biệt hoặc kết hợp. Điều kiện thử phải đại diện cho môi trường sử dụng, không chỉ dựa vào một phép ngâm nước ngắn hạn.
- Chu kỳ nhiệt: Đưa mẫu qua các mức nhiệt thấp và cao đã xác định, quy định thời gian ổn định nhiệt và số chu kỳ; sau đó đo lại cường độ liên kết.
- Lão hóa ẩm: Tiếp xúc với độ ẩm tương đối cao hoặc điều kiện ngưng tụ theo quy trình đã phê duyệt; đánh giá thay đổi khối lượng, ngoại quan và cường độ.
- Tiếp xúc hóa chất: Sử dụng đúng hóa chất, nồng độ, thời gian và nhiệt độ dự kiến tại nhà máy hoặc phòng sạch.
- Thử nghiệm sau lão hóa: So sánh cường độ còn lại, dạng phá hủy và hiện tượng phồng rộp, bong mép, nứt hoặc ăn mòn.
Tỷ lệ duy trì cường độ có thể biểu thị bằng R = (S sau lão hóa / S ban đầu) × 100%, trong đó S là cường độ đo theo cùng phương pháp. Ngưỡng chấp nhận phải được xác lập từ yêu cầu thiết kế, tiêu chuẩn sản phẩm và dữ liệu thử nghiệm; không nên tự áp dụng một tỷ lệ duy nhất cho mọi loại panel.
Thử nghiệm tăng tốc có giá trị so sánh và sàng lọc vật liệu nhưng không tự động chứng minh tuổi thọ 10 năm, 20 năm hoặc một thời hạn cụ thể. Việc dự báo tuổi thọ đòi hỏi mô hình lão hóa phù hợp và dữ liệu tương quan với điều kiện vận hành thực tế.
Ứng Dụng Keo Dán Panel EPS, Rockwool Và PU: Tối Ưu Dây Chuyền Sản Xuất Panel Phòng Sạch, Kho Lạnh Và Cửa Chống Cháy
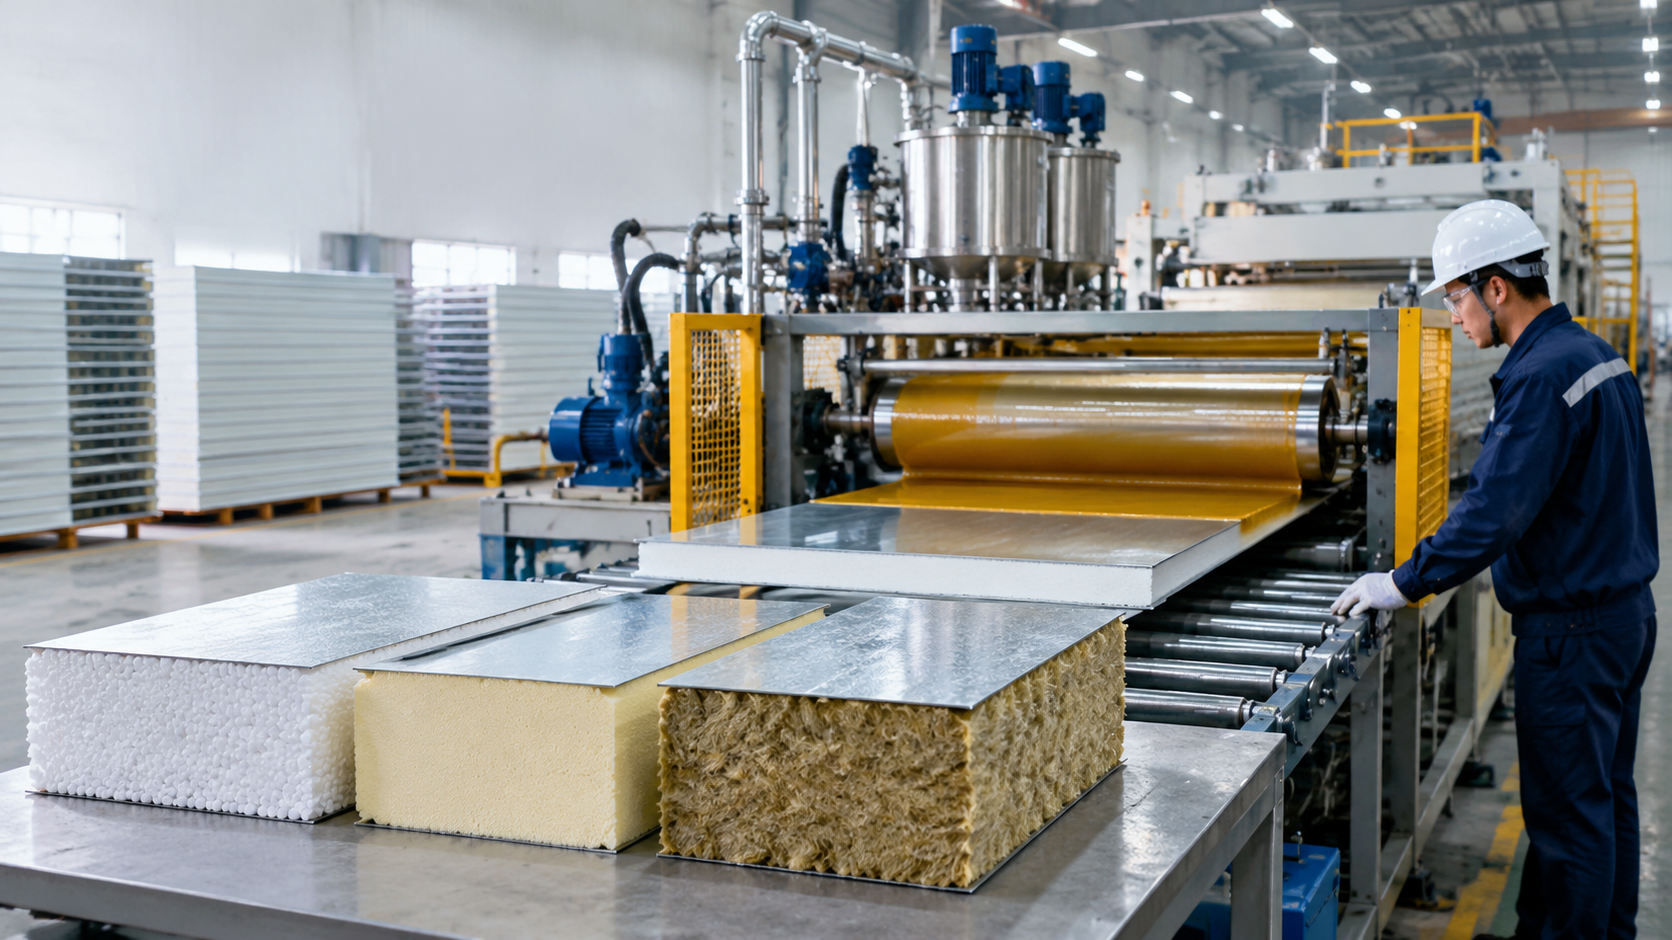 Ứng Dụng Keo Dán Panel EPS, Rockwool Và PU: Tối Ưu Dây Chuyền Sản Xuất Panel Phòng Sạch, Kho Lạnh Và Cửa Chống Cháy - Vinosaur Polyurethane
Trong sản xuất panel công nghiệp, lựa chọn keo cần được thực hiện đồng thời với thiết kế cấu trúc panel, tốc độ dây chuyền, phương pháp trải keo, hệ thống ép và điều kiện lưu kho thành phẩm. Cùng một hệ keo có thể cho kết quả khác nhau khi thay đổi vật liệu lõi hoặc thiết bị gia công.
Keo PU dán inox tôn thép cho dây chuyền panel EPS và tôn xốp cách nhiệt: kiểm soát định lượng, độ phủ và lực ép
Với dây chuyền panel EPS, keo có thể được phân bố bằng hệ thống trục lăn, đầu phun hoặc thiết bị định lượng chuyên dụng tùy độ nhớt và đặc tính phản ứng. Mục tiêu là tạo độ phủ đồng đều trên diện tích tiếp xúc mà không gây dư keo cục bộ.
Định mức keo phải được xác định bằng thử nghiệm, dựa trên độ phẳng của tôn, cấu trúc bề mặt lõi, độ nhớt và phương pháp trải. Định mức quá thấp dễ gây thiếu liên kết; định mức quá cao làm tăng chi phí, có thể tạo chiều dày lớp keo không đồng đều hoặc gây khuyết tật khi đóng rắn.
Trong quá trình ép, lực ép cần đủ để bảo đảm tiếp xúc giữa hai bề mặt nhưng không được vượt khả năng chịu nén của lõi. Đối với EPS tỷ trọng thấp, áp lực quá lớn có thể gây lún lõi hoặc biến dạng chiều dày. Với Rockwool, lực ép phải được cân đối theo độ cứng và hướng sợi.
Đối với dây chuyền liên tục, độ ổn định của lưu lượng bơm, tỷ lệ phối trộn và tốc độ di chuyển là yếu tố quan trọng. Hệ thống phải hạn chế vùng keo chết, tránh tích tụ vật liệu đã phản ứng trong đường ống và đầu trộn.
Lựa chọn keo cho panel bông khoáng Rockwool và cửa chống cháy: đánh giá độ bám dính, độ ổn định nhiệt và yêu cầu hệ sản phẩm hoàn chỉnh
Panel Rockwool và cửa chống cháy đòi hỏi cách tiếp cận khác với panel cách nhiệt thông thường. Rockwool là vật liệu sợi khoáng có khả năng chịu nhiệt cao, nhưng tính năng chống cháy của panel hoặc bộ cửa không thể được xác định chỉ từ lõi bông khoáng.
Keo PU hữu cơ có thể phân hủy khi tiếp xúc với nhiệt độ đủ cao. Do đó, việc sử dụng keo PU trong cấu kiện cửa chống cháy phải được đánh giá theo thiết kế hệ cửa hoàn chỉnh, bao gồm khung, cánh, lõi, lớp mặt, keo, gioăng trương nở, phụ kiện và phương pháp lắp đặt.
Tiêu chuẩn chống cháy DIN 4102 phân loại phản ứng với lửa của vật liệu trong phạm vi áp dụng; các cấp B2 và B3 không phải cấp giới hạn chịu lửa của bộ cửa. B2 thể hiện vật liệu có tính cháy bình thường theo hệ phân loại tương ứng, còn B3 là vật liệu dễ cháy. Không được sử dụng nhãn B2 để tuyên bố một bộ cửa đạt khả năng chịu lửa EI30, EI60 hoặc EI90.
Đối với cửa chống cháy, cần thử nghiệm và phân loại theo quy chuẩn, tiêu chuẩn được cơ quan có thẩm quyền chấp nhận cho đúng loại sản phẩm và thị trường sử dụng. Các chỉ tiêu về tính toàn vẹn E, cách nhiệt I và thời gian chịu lửa phải được xác nhận trên cấu kiện hoàn chỉnh. Việc thay đổi mã keo trong kết cấu cửa đã thử nghiệm có thể làm thay đổi phạm vi hiệu lực của kết quả đánh giá.
Điều chỉnh thời gian đóng rắn linh hoạt cho dây chuyền cán ép liên tục và phương pháp dán thủ công
Đối với dây chuyền liên tục, hệ keo cần có thời gian mở đủ để trải keo và ghép lớp nhưng phải phát triển cường độ đủ nhanh trước khi panel rời vùng ép. Công thức có tốc độ phản ứng quá nhanh dễ gây gel hóa trước khi ghép vật liệu, trong khi công thức quá chậm có thể làm giảm năng suất hoặc gây trượt lớp.
Với phương pháp dán thủ công, thời gian sống của hỗn hợp cần đủ dài để công nhân định lượng, trải keo, căn chỉnh và ép panel. Cần tính đến ảnh hưởng của nhiệt độ môi trường, khối lượng hỗn hợp trong thùng và nhiệt phản ứng tỏa ra. Một lượng keo lớn tập trung trong thùng có thể tăng nhiệt nhanh hơn lớp keo mỏng đã trải trên bề mặt.
Khả năng điều chỉnh tốc độ đóng rắn thường được thực hiện thông qua lựa chọn hệ nguyên liệu, xúc tác và điều kiện gia công trong phạm vi được nhà cung cấp xác nhận. Không nên tự ý thêm dung môi, nước hoặc xúc tác ngoài công thức vì có thể làm thay đổi tỷ lệ phản ứng và độ bền liên kết.
Quy Trình Thi Công Và Kiểm Soát Lỗi Keo PU 2 Thành Phần Dán Kim Loại: Từ Chuẩn Bị Bề Mặt Đến Nghiệm Thu
Một quy trình sản xuất ổn định phải kiểm soát toàn bộ chuỗi từ tiếp nhận nguyên liệu đến nghiệm thu panel. Chất lượng keo chỉ là một thành phần của chất lượng mối dán; các sai lệch về thiết bị, bề mặt hoặc thời gian ép đều có thể tạo khuyết tật.
Kiểm soát tỷ lệ Polyol/Isocyanate, nhiệt độ nguyên liệu, độ đồng đều phối trộn và thời gian thao tác
Trước khi sản xuất, cần kiểm tra mã nguyên liệu, số lô, thời hạn sử dụng, tình trạng bao bì và điều kiện bảo quản. Thành phần Isocyanate phải được bảo vệ khỏi hơi ẩm theo hướng dẫn an toàn và bảo quản của nhà cung cấp.
Đối với máy định lượng hai thành phần, cần hiệu chuẩn lưu lượng từng nhánh, xác nhận tỷ lệ theo khối lượng hoặc thể tích và kiểm tra độ ổn định khi vận hành. Tỷ lệ theo thể tích chỉ có thể chuyển đổi từ tỷ lệ khối lượng khi biết khối lượng riêng của từng thành phần tại điều kiện tương ứng.
Thiết bị trộn phải tạo hỗn hợp đồng đều, hạn chế vùng chưa phản ứng và không cuốn khí quá mức. Nếu sử dụng đầu trộn tĩnh, cần xác định số phần tử trộn và lưu lượng phù hợp; nếu dùng đầu trộn động, phải kiểm soát tốc độ quay, thời gian lưu và khả năng vệ sinh.
Người vận hành cần tuân thủ phiếu an toàn hóa chất SDS, sử dụng phương tiện bảo vệ cá nhân phù hợp, kiểm soát thông gió và phòng ngừa phơi nhiễm Isocyanate. Việc gia nhiệt nguyên liệu chỉ thực hiện trong giới hạn thiết bị và tài liệu kỹ thuật cho phép.
Thiết lập lượng keo phủ, áp lực ép, thời gian giữ và tốc độ dây chuyền theo cấu trúc panel
Định mức keo được tính từ khối lượng keo sử dụng chia cho diện tích bề mặt được phủ, đơn vị thường là g/m². Khi tính tiêu hao toàn bộ panel, phải xác định rõ định mức áp dụng cho một mặt hay tổng hai mặt liên kết để tránh sai lệch dự toán.
Ví dụ minh họa, nếu một panel diện tích 12 m² có hai mặt dán và định mức thử nghiệm là 150 g/m² cho mỗi mặt, lượng keo lý thuyết là 12 × 2 × 150 = 3.600 g, tương đương 3,6 kg. Giá trị 150 g/m² chỉ là giả định tính toán, không phải định mức khuyến nghị chính thức cho mọi hệ keo hoặc vật liệu lõi.
Áp lực ép được xác định bằng lực ép chia cho diện tích chịu lực, nhưng phân bố áp lực thực tế có thể không đồng đều do độ phẳng của bàn ép, độ cứng lõi và kết cấu thiết bị. Cần đo kiểm độ dày panel tại nhiều vị trí sau ép để phát hiện hiện tượng lún lõi hoặc sai lệch hình học.
| Hạng mục vận hành | Phương pháp kiểm soát | Rủi ro khi sai lệch |
|---|---|---|
| Định mức keo | Cân lượng keo và kiểm tra độ phủ theo diện tích | Thiếu liên kết hoặc tăng chi phí |
| Tỷ lệ phối trộn | Kiểm tra lưu lượng và cân mẫu riêng từng thành phần | Đóng rắn không hoàn toàn hoặc giòn keo |
| Độ đồng đều trải keo | Kiểm tra vệt phủ và mẫu cắt | Xuất hiện vùng không liên kết |
| Áp lực ép | Kiểm tra áp suất hệ thống và phân bố lực ép | Lún lõi, thiếu tiếp xúc hoặc biến dạng |
| Thời gian giữ ép | Ghi nhận thời điểm ghép và tháo ép | Trượt lớp, cong vênh hoặc bong tách sớm |
| Tốc độ dây chuyền | Đồng bộ với thời gian mở và thời gian phát triển cường độ | Keo gel trước khi ghép hoặc panel chưa đủ cường độ |
Chẩn đoán lỗi bong tách, đóng rắn không hoàn toàn, bọt khí và co ngót; xác định nguyên nhân từ nguyên liệu đến thiết bị
Khi xuất hiện lỗi, cần phân tích vị trí và dạng phá hủy trước khi thay đổi công thức. Việc tăng lượng keo hoặc tăng tỷ lệ Isocyanate theo cảm tính có thể che giấu nguyên nhân thực tế và làm tăng chi phí sản xuất.
| Hiện tượng | Nguyên nhân cần kiểm tra | Hướng xử lý |
|---|---|---|
| Bong keo khỏi inox hoặc tôn | Dầu, lớp phủ không tương thích, ẩm, thiếu thấm ướt | Kiểm tra vệ sinh, xử lý bề mặt và thử primer phù hợp |
| Keo mềm hoặc dính kéo dài | Sai tỷ lệ, trộn không đều, nhiệt độ thấp, nguyên liệu suy giảm chất lượng | Hiệu chuẩn định lượng, kiểm tra trộn và điều kiện đóng rắn |
| Bọt khí trong mối dán | Hơi ẩm, cuốn khí, phản ứng tạo CO2 hoặc phân bố keo không phù hợp | Kiểm soát ẩm, phương pháp trộn và điều kiện trải keo |
| Bong mép sau thay đổi nhiệt độ | Ứng suất nhiệt, thiếu keo mép, lớp keo quá cứng hoặc thiết kế mối nối không phù hợp | Thử chu kỳ nhiệt, kiểm tra độ phủ và lựa chọn hệ keo có độ dai thích hợp |
| Panel cong vênh | Ứng suất không cân bằng, sai lệch ép, lõi biến dạng hoặc đóng rắn không đồng đều | Kiểm tra cấu trúc panel, lực ép, nhiệt độ và thời gian ổn định |
| Phá hủy lõi bất thường | Lõi không đồng nhất, tỷ trọng hoặc cường độ thấp, lực ép quá cao | Kiểm tra chất lượng lõi và điều chỉnh điều kiện ép |
Đối với các lỗi lặp lại, cần lưu mẫu keo, mẫu vật liệu lõi và mẫu panel của từng lô để truy xuất. Dữ liệu nên bao gồm nhiệt độ nguyên liệu, nhiệt độ xưởng, độ ẩm, tỷ lệ phối trộn, thời gian thao tác, thông số máy và kết quả thử cơ học.
Xây dựng quy trình kiểm tra chất lượng theo lô: độ bám dính, độ ổn định kích thước và khả năng chịu môi trường sử dụng
Hệ thống kiểm soát chất lượng nên được thiết lập theo ba cấp: kiểm tra nguyên liệu đầu vào, kiểm tra quá trình sản xuất và kiểm tra thành phẩm. Tần suất lấy mẫu cần dựa trên mức độ rủi ro, độ ổn định dây chuyền và yêu cầu hợp đồng.
- Nguyên liệu đầu vào: Kiểm tra COA/CQ theo lô, ngoại quan, độ nhớt hoặc các chỉ tiêu hóa lý được quy định.
- Trong quá trình: Theo dõi tỷ lệ phối trộn, định mức keo, độ phủ, nhiệt độ, thời gian mở và chu kỳ ép.
- Thành phẩm: Kiểm tra kích thước, độ phẳng, ngoại quan, cường độ liên kết và dạng phá hủy.
- Thử nghiệm định kỳ: Đánh giá lão hóa ẩm, chu kỳ nhiệt, độ ổn định kích thước và tính tương thích hóa chất khi ứng dụng yêu cầu.
Đối với panel PU cứng, có thể tham khảo thêm các chỉ tiêu của vật liệu lõi như tỷ trọng biểu kiến theo ASTM D1622, độ chịu nén theo ASTM D1621, hệ số dẫn nhiệt theo ASTM C518 và tỷ lệ tế bào kín theo ASTM D6226, tùy phạm vi áp dụng của từng phương pháp.
| Loại lõi | Tỷ trọng tham khảo | Chỉ tiêu cơ học cần kiểm soát | Lưu ý kỹ thuật |
|---|---|---|---|
| EPS cách nhiệt | Khoảng 12–30 kg/m³ tùy cấp sản phẩm | Độ bền nén, kéo vuông góc, độ ổn định kích thước | Tỷ trọng không tự xác định đầy đủ cấp chất lượng |
| PU rigid foam | Khoảng 35–45 kg/m³ cho một số ứng dụng panel cách nhiệt | Độ chịu nén, kéo vuông góc, độ bền cắt, độ ổn định kích thước | Độ chịu nén có thể ở mức hàng trăm kPa tùy công thức và phương pháp đo |
| Rockwool panel | Khoảng 80–150 kg/m³ hoặc theo thiết kế sản phẩm | Độ bền kéo vuông góc, độ bền cắt, khả năng chịu nén | Hướng sợi và cấu trúc lõi ảnh hưởng lớn đến kết quả |
Các khoảng tỷ trọng trên chỉ mang tính định hướng cho một số nhóm vật liệu thương mại, không phải thông số sản phẩm đã được xác nhận của Vinosaur. Đối với xốp PU cứng, độ chịu nén có thể dao động đáng kể theo công thức và tỷ trọng; giá trị tham khảo khoảng 100–300 kPa có thể gặp ở một số hệ cách nhiệt, nhưng không được sử dụng làm chỉ tiêu nghiệm thu khi chưa có kết quả thử nghiệm của đúng vật liệu. Cần phân biệt ứng suất tại biến dạng 10% với ứng suất phá hủy thực tế theo phương pháp thử.
Việc tăng tỷ trọng không luôn mang lại hiệu quả kinh tế tối ưu. Tỷ trọng cao có thể cải thiện một số chỉ tiêu cơ học nhưng đồng thời tăng lượng nguyên liệu và chi phí. Nhà sản xuất cần xác định tỷ trọng phù hợp với tải trọng, độ dày panel, yêu cầu cách nhiệt và điều kiện vận hành.
Đúc Kết Giải Pháp Chuyển Giao Công Nghệ Và Cung Cấp Nguyên Liệu PU Trọn Gói Của Vinosaur Polyurethane (Việt Nguyên)
Đối với nhà sản xuất panel phòng sạch, kho lạnh và cửa kỹ thuật, lựa chọn hệ keo cần được xem là quyết định công nghệ ảnh hưởng trực tiếp đến chất lượng sản phẩm, năng suất và tổng chi phí sản xuất. Một giải pháp phù hợp phải kết hợp tính tương thích vật liệu, cường độ liên kết, khả năng kháng môi trường và điều kiện thiết bị thực tế.
Keo PU dán inox tôn thép và giải pháp nguyên liệu Polyurethane Made in Vietnam cho nhà sản xuất panel công nghiệp
Vinosaur Polyurethane – Việt Nguyên định hướng cung cấp giải pháp nguyên liệu Polyurethane Made in Vietnam, kết hợp lựa chọn công thức và hỗ trợ ứng dụng theo nhu cầu sản xuất. Với sản phẩm keo PU dán inox tôn thép, việc lựa chọn hệ keo cần bắt đầu từ mẫu inox hoặc tôn thực tế, vật liệu lõi, độ dày panel và điều kiện sử dụng cuối cùng.
Đối với keo PU 2 thành phần, cần xác nhận đầy đủ tỷ lệ phối trộn, thời gian sống, thời gian đóng rắn, độ nhớt, cường độ bám dính và điều kiện bảo quản trước khi triển khai. Việc tùy biến công thức hoặc tỷ trọng phải được thực hiện trong phạm vi năng lực kỹ thuật và có dữ liệu thử nghiệm tương ứng.
Nhà sản xuất có thể tham khảo thông tin sản phẩm tại https://www.vinosaur.vn/keo-pu-dan-inox-ton-thep-khong-ri để trao đổi yêu cầu ứng dụng và đề nghị cung cấp hồ sơ kỹ thuật của mã keo cụ thể.
Cung cấp đồng bộ hóa chất PU, máy phun xốp và hỗ trợ kỹ thuật trực tiếp tại xưởng sản xuất
Giải pháp công nghệ PU công nghiệp có thể bao gồm nguyên liệu Polyol, Isocyanate, hệ keo kết dính, thiết bị định lượng, máy phun xốp và các hạng mục phụ trợ. Tuy nhiên, cần phân biệt thiết bị phun xốp PU áp cao với thiết bị trải keo hoặc trộn keo dán panel. Hai nhóm thiết bị có thể sử dụng nguyên lý định lượng hai thành phần tương tự nhưng khác nhau về áp suất, cấu tạo đầu trộn, độ nhớt làm việc và yêu cầu công nghệ.
Đối với dây chuyền panel, keo PU 2 thành phần cần được phối trộn bằng thiết bị tương thích với công thức và năng suất mục tiêu. Khi triển khai, kỹ sư cần kiểm tra bơm định lượng, đường ống, đầu trộn, khả năng kiểm soát nhiệt độ và sự đồng đều của lớp keo.
Hoạt động hỗ trợ kỹ thuật tại xưởng có thể bao gồm kiểm tra thông số vận hành, cân chỉnh tỷ lệ, đánh giá mẫu thử, phân tích lỗi và hướng dẫn kiểm soát chất lượng. Phạm vi hỗ trợ cụ thể cần được thống nhất theo hợp đồng dịch vụ và điều kiện thiết bị hiện hữu.
Minh bạch hồ sơ C/O, C/Q, thông số kỹ thuật và quy trình thử nghiệm mẫu trước khi triển khai sản xuất hàng loạt
Hồ sơ kỹ thuật cần được cung cấp theo đúng mã nguyên liệu và lô hàng, bao gồm TDS, SDS, chứng từ nguồn gốc C/O khi áp dụng, chứng nhận chất lượng C/Q hoặc COA và các kết quả thử nghiệm có liên quan. Không nên sử dụng hồ sơ của một mã sản phẩm để thay thế cho mã khác nếu chưa xác nhận tính tương đương.
Đối với các dự án panel có yêu cầu chống cháy, hồ sơ phản ứng với lửa và thử nghiệm chịu lửa phải được phân biệt rõ. Tiêu chuẩn EN 14509 là một tài liệu tham khảo quan trọng cho panel sandwich tự chịu lực có hai lớp mặt kim loại, trong phạm vi áp dụng của tiêu chuẩn. Tuy nhiên, việc đáp ứng yêu cầu sản phẩm phải được đánh giá trên cấu kiện hoàn chỉnh, không chỉ trên mẫu keo riêng lẻ.
Quy trình phê duyệt vật liệu nên gồm thử nghiệm trong phòng thí nghiệm, chạy thử trên dây chuyền, kiểm tra sản phẩm sau đóng rắn và đánh giá lão hóa theo yêu cầu. Chỉ khi dữ liệu đạt tiêu chí nghiệm thu đã thống nhất mới chuyển sang sản xuất hàng loạt.
Tư vấn lựa chọn hệ keo theo vật liệu lõi, nhiệt độ vận hành, tốc độ dây chuyền và chi phí sản xuất tổng thể
Chi phí thực tế của keo dán panel không chỉ là đơn giá nguyên liệu theo kilogram. Cần tính tổng chi phí trên mỗi mét vuông panel đạt chất lượng, bao gồm định mức keo, hao hụt khi phối trộn, thời gian ép, điện năng, nhân công, tỷ lệ phế phẩm và chi phí bảo trì thiết bị.
Ví dụ, hai hệ keo có đơn giá khác nhau nhưng định mức tiêu hao và thời gian đóng rắn khác nhau có thể tạo ra tổng chi phí sản xuất trái ngược với so sánh giá mua ban đầu. Hệ keo có độ phủ ổn định, thời gian thao tác phù hợp và tỷ lệ lỗi thấp có thể mang lại hiệu quả kinh tế tốt hơn trong dài hạn.
Đối với nhà sản xuất panel EPS, Rockwool hoặc PU, giải pháp lựa chọn nên dựa trên bốn nhóm dữ liệu: đặc tính vật liệu lõi, yêu cầu cường độ và môi trường sử dụng, cấu hình thiết bị sản xuất, cùng tổng chi phí trên sản phẩm đạt chuẩn. Đây là cơ sở để kiểm soát chất lượng ổn định và hạn chế rủi ro bong tách sau khi đưa công trình vào vận hành.
Vinosaur Polyurethane – Công ty TNHH Việt Nguyên (Khủng Long Việt Nguyên) tiếp nhận nhu cầu tư vấn lựa chọn keo PU dán inox tôn thép, đánh giá mẫu vật liệu, cân chỉnh thiết bị và xây dựng phương án chuyển giao công nghệ theo điều kiện sản xuất thực tế. Doanh nghiệp có thể liên hệ Hotline/Zalo: 0978700123 – Mr. Phạm Văn Tân, email vnphamtan@gmail.com hoặc website www.vinosaur.vn để trao đổi thông số, đề nghị mẫu thử và thống nhất quy trình đánh giá trước khi triển khai sản xuất hàng loạt.
