Dịch Vụ Sửa Chữa & Nâng Cấp Máy Phun Xốp PU Cannon, OMS: Cân Chỉnh Tỷ Lệ & Khắc Phục Tắc Đầu Trộn 24/7 (2026)
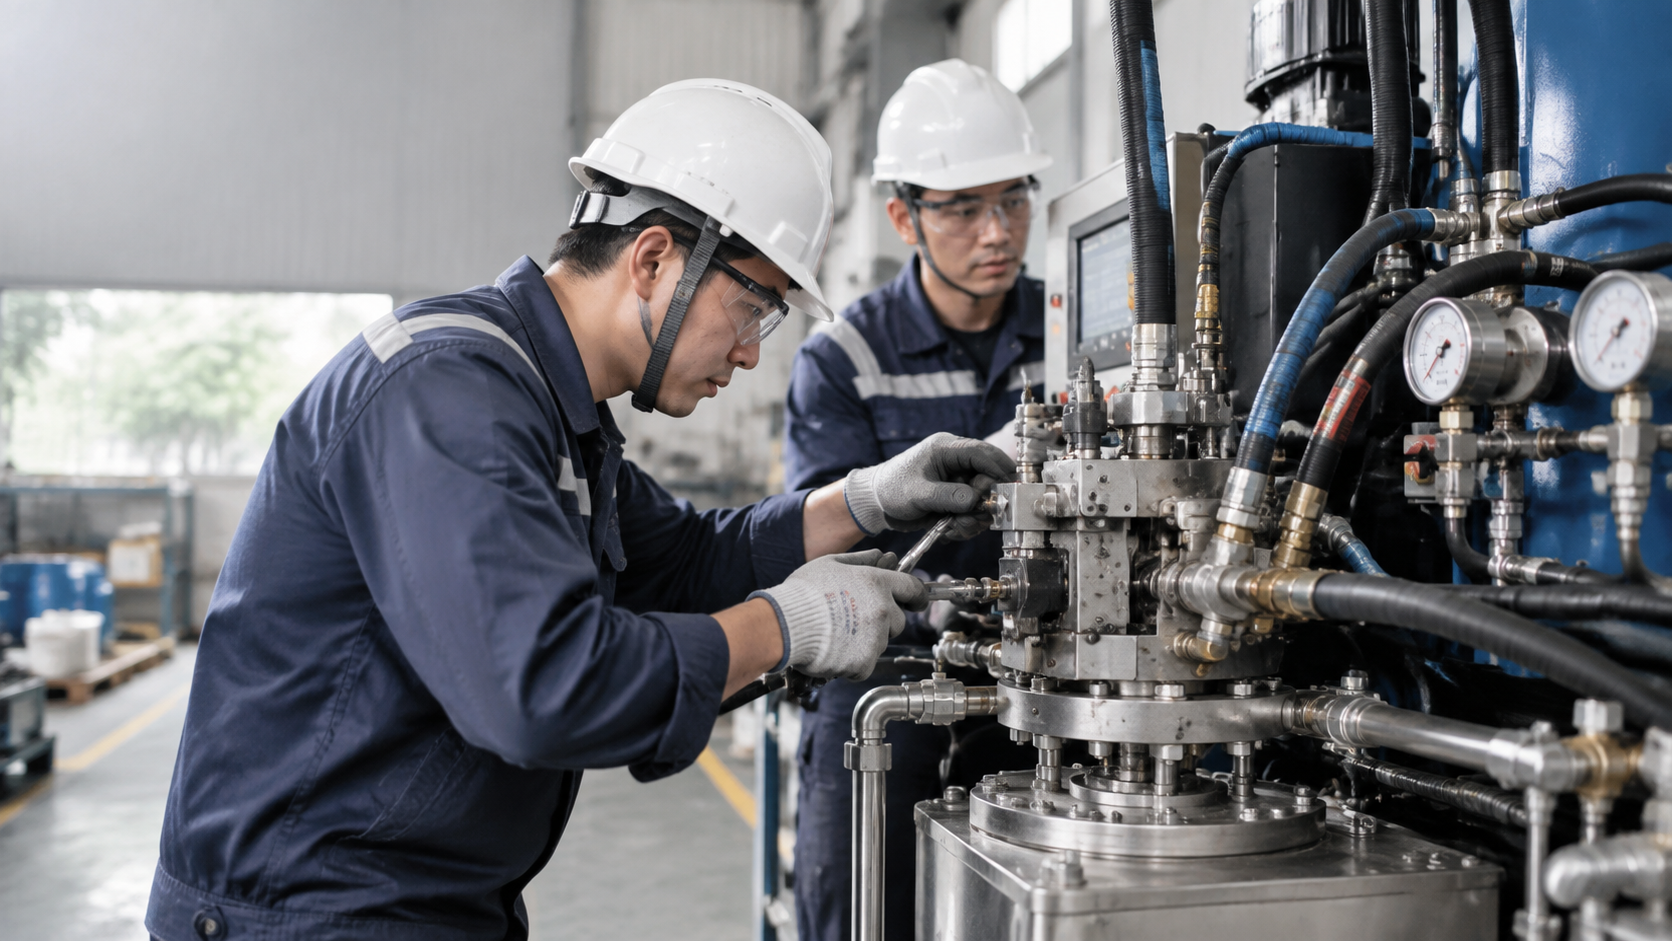
Máy phun xốp Polyurethane Cannon, OMS hoặc Hennecke bị tắc đầu trộn, sai tỷ lệ hóa chất, mất áp suất hay hỏng tủ điều khiển có thể khiến cả dây chuyền sản xuất phải dừng hoạt động. Đối với các xưởng đang sử dụng máy PU bãi, máy nhập khẩu đã qua sử dụng hoặc thiết bị đời cũ, việc tìm kiếm linh kiện tương thích và chuyên gia am hiểu hệ thống cơ khí, thủy lực, điện điều khiển là thách thức đáng kể.
Dịch vụ sửa chữa máy phun PU của Vinosaur Polyurethane (Công ty TNHH Việt Nguyên) tập trung vào chẩn đoán nguyên nhân gốc, phục hồi khả năng định lượng Polyol - Isocyanate, xử lý cụm đầu trộn, thay thế phụ tùng cơ khí chính xác và cải tạo hệ thống điều khiển PLC. Giải pháp hướng đến mục tiêu khôi phục năng suất, kiểm soát tỷ trọng foam và hạn chế chi phí đầu tư máy mới khi thiết bị hiện hữu vẫn có khả năng phục hồi.
Với các nhà máy cần dịch vụ sửa chữa bảo trì máy PU, yếu tố quyết định không chỉ là khởi động lại thiết bị mà còn phải xác nhận lưu lượng thực tế, tỷ lệ phối trộn, độ ổn định phản ứng và chất lượng thành phẩm sau sửa chữa. Vinosaur Polyurethane tiếp nhận yêu cầu hỗ trợ kỹ thuật khẩn cấp qua Hotline/Zalo 0978700123 - Mr. Phạm Văn Tân.
Sửa Chữa Máy Phun PU Cannon, OMS: Giải Pháp Cứu Nguy Khi Hệ Thống Phun Xốp Polyurethane Gặp Sự Cố
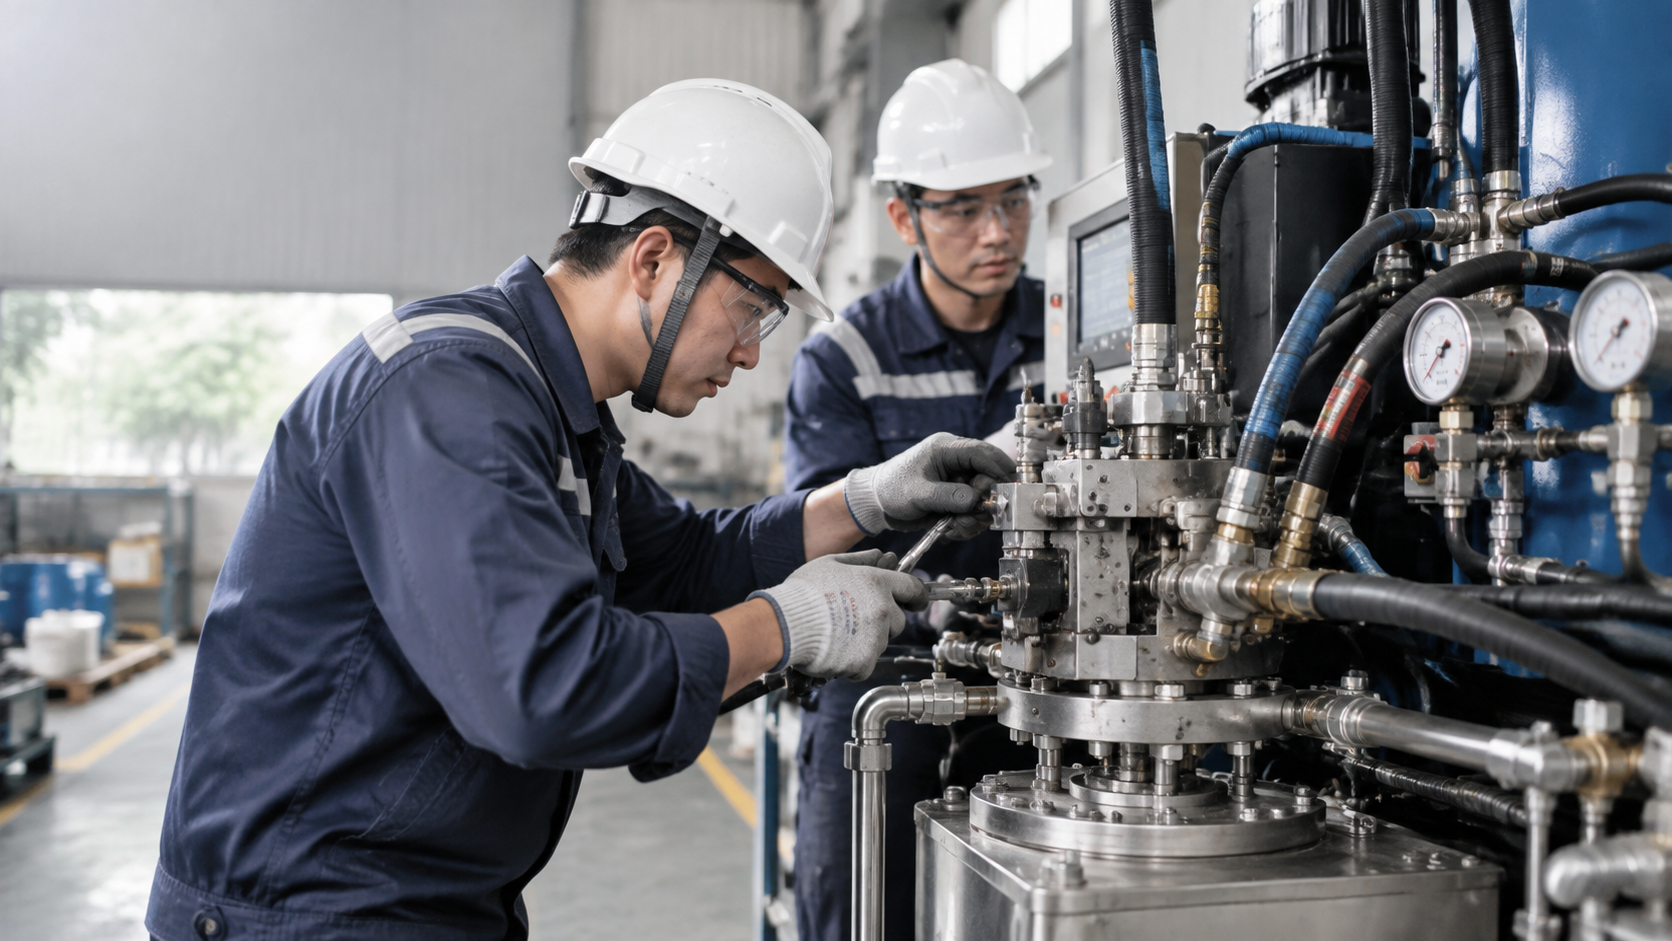 Sửa Chữa Máy Phun PU Cannon, OMS: Giải Pháp Cứu Nguy Khi Hệ Thống Phun Xốp Polyurethane Gặp Sự Cố - Vinosaur Polyurethane
Tác động của sự cố máy PU đến chất lượng foam: sai lệch tỷ lệ Polyol/Isocyanate, biến động density và lỗi cấu trúc tế bào xốp
Trong công nghệ Polyurethane hai thành phần, các nhóm hydroxyl (-OH) của Polyol phản ứng với nhóm isocyanate (-NCO) tạo liên kết urethane. Song song với phản ứng tạo mạng polymer, nước có trong hệ công thức có thể phản ứng với isocyanate để hình thành khí CO2, góp phần tạo cấu trúc xốp. Với một số hệ foam cứng, tác nhân tạo xốp vật lý cũng tham gia quá trình hình thành tế bào.
Tỷ lệ phối trộn không thể mặc định là 1:1 cho mọi loại hóa chất. Tỷ lệ khối lượng Polyol/Isocyanate phải được xác định theo công thức của nhà sản xuất, hàm lượng nhóm chức và chỉ số NCO mục tiêu. Khi bơm định lượng suy giảm lưu lượng hoặc tốc độ hai nhánh không đồng bộ, chỉ số NCO thực tế có thể lệch khỏi vùng thiết kế, làm thay đổi động học phản ứng và cấu trúc polymer.
Thiếu isocyanate so với công thức có thể gây phản ứng không hoàn toàn, foam mềm bất thường hoặc giảm cơ tính. Ngược lại, dư isocyanate có thể làm thay đổi độ giòn, mức độ liên kết ngang và phản ứng phụ. Tuy nhiên, biểu hiện thực tế còn phụ thuộc loại Polyol, chất xúc tác, chất tạo xốp, phụ gia và điều kiện gia công; không thể kết luận nguyên nhân chỉ từ màu sắc hay độ cứng của mẫu.
Các thông số cần theo dõi gồm density (kg/m3), cream time, rise time, tack-free time, tỷ lệ tế bào kín, độ bền nén và hệ số dẫn nhiệt k-factor (W/mK). Với foam PU cứng cách nhiệt được thiết kế phù hợp, tỷ lệ tế bào kín trên 95% có thể là một chỉ tiêu mục tiêu, nhưng phải được xác nhận bằng thử nghiệm theo phương pháp thích hợp như ASTM D6226. Không phải mọi hệ foam PU đều đạt mức này.
Những rủi ro khi tiếp tục vận hành máy PU bãi, máy nhập khẩu đã xuống cấp: giảm hiệu suất, tăng hao hụt nguyên liệu và chi phí dừng chuyền
Máy PU Cannon, OMS và Hennecke đã qua nhiều năm vận hành thường xuất hiện hao mòn ở cụm bơm, van điều áp, gioăng phớt, đường hồi hóa chất và đầu trộn. Tình trạng này đặc biệt đáng chú ý với thiết bị nhập khẩu đã qua sử dụng nhưng thiếu hồ sơ bảo dưỡng, sơ đồ điện hoặc danh mục phụ tùng nguyên bản.
Khi áp suất cấp liệu không ổn định, lưu lượng phun biến thiên theo thời gian. Sản phẩm có thể xuất hiện vùng tỷ trọng không đồng đều, rỗ khí, thiếu điền đầy khuôn hoặc co ngót sau đóng rắn. Các lỗi này làm tăng tỷ lệ sản phẩm phải sửa chữa hoặc loại bỏ, đồng thời tiêu hao thêm nguyên liệu Polyol và Isocyanate.
Chi phí thực tế của sự cố không chỉ nằm ở phụ tùng thay thế. Doanh nghiệp còn chịu tổn thất do dừng chuyền, nhân công chờ máy, nguyên liệu tồn trong hệ thống, đơn hàng chậm tiến độ và chi phí kiểm tra lại chất lượng. Nếu tiếp tục vận hành khi đầu trộn bị tắc hoặc bơm có dấu hiệu bó kẹt, nguy cơ hư hỏng lan sang động cơ, khớp nối và hệ thống truyền động có thể tăng lên.
Vì vậy, quyết định sửa chữa cần dựa trên tổng chi phí sở hữu thiết bị, mức độ hư hỏng và khả năng khôi phục thông số công nghệ, thay vì chỉ so sánh giá phụ tùng với giá mua máy mới.
Dịch vụ sửa chữa máy phun PU Vinosaur Polyurethane: khôi phục áp suất phun, lưu lượng cấp liệu và độ ổn định của hệ thống
Giải pháp kỹ thuật bắt đầu từ việc kiểm tra đồng bộ ba nhóm chức năng: hệ thống cơ khí định lượng, hệ thống điều kiện hóa nguyên liệu và hệ thống điện điều khiển. Kỹ thuật viên cần đo áp suất tại các vị trí phù hợp, xác định lưu lượng từng nhánh, kiểm tra nhiệt độ hóa chất và đối chiếu tỷ lệ cấp liệu với yêu cầu của hệ PU đang sử dụng.
Đối với máy áp cao, áp suất làm việc phải được xác định theo thiết kế của từng model và cụm đầu trộn. Một số hệ thống trộn va đập áp cao hoạt động trong vùng áp suất hàng chục đến trên 100 bar, nhưng không tồn tại một mức áp suất chuẩn chung áp dụng cho mọi máy Cannon, OMS hoặc Hennecke. Thiết bị trộn áp thấp sử dụng cơ chế và dải áp suất khác.
Sau sửa chữa, máy phải được kiểm tra rò rỉ, hiệu chuẩn lưu lượng, xác nhận hoạt động liên động an toàn và chạy thử bằng nguyên liệu phù hợp. Chỉ khi các thông số vận hành và chất lượng foam đạt tiêu chí nghiệm thu đã thống nhất, thiết bị mới nên được bàn giao để sản xuất liên tục.
Chẩn Đoán Chuyên Sâu Các Lỗi Máy Phun Foam PU Cannon, OMS Và Hennecke Thường Gặp
 Chẩn Đoán Chuyên Sâu Các Lỗi Máy Phun Foam PU Cannon, OMS Và Hennecke Thường Gặp - Vinosaur Polyurethane
Xử lý tắc đầu trộn, buồng trộn và cụm mixing head: phục hồi khả năng trộn đồng nhất Polyol - Isocyanate MDI/TDI
Đầu trộn là bộ phận quyết định hiệu quả tiếp xúc giữa hai dòng nguyên liệu. Trong hệ thống trộn va đập áp cao, Polyol và Isocyanate được đưa qua các vòi phun định lượng để tạo các tia chất lỏng có động năng phù hợp, va chạm trong buồng trộn và hình thành hỗn hợp phản ứng. Với máy trộn áp thấp, quá trình đồng nhất thường dựa vào cánh khuấy hoặc bộ phận trộn cơ học.
Tắc đầu trộn có thể xuất phát từ hóa chất phản ứng đóng rắn tại vùng tiếp xúc, cặn bẩn, tinh thể hoặc sản phẩm phụ hình thành do nhiễm ẩm. Với hệ MDI, hiện tượng kết tinh trong điều kiện nhiệt độ không phù hợp cũng cần được phân biệt với cặn polymer đã đóng rắn. Các hệ sử dụng TDI có đặc tính độc tính và áp suất hơi khác MDI, vì vậy yêu cầu kiểm soát phơi nhiễm và bảo hộ phải tuân theo SDS của hóa chất cụ thể.
Quy trình xử lý kỹ thuật gồm cô lập nguồn điện, khóa và xả áp suất tồn dư theo hướng dẫn nhà sản xuất, xác nhận trạng thái an toàn của cụm trộn, sau đó kiểm tra kim làm sạch, piston, vòi phun, đường hồi và bề mặt làm kín. Việc tháo đầu trộn khi còn áp suất có thể gây phun hóa chất nguy hiểm.
Các chi tiết bị đóng cặn phải được làm sạch bằng phương pháp tương thích với vật liệu chế tạo và hướng dẫn của nhà sản xuất. Không sử dụng tùy tiện dung môi hoặc vật sắc để thông vòi phun vì có thể làm thay đổi đường kính lỗ phun, phá hủy bề mặt chính xác hoặc gây phản ứng không mong muốn với hóa chất tồn dư.
Nếu vòi phun, kim hoặc piston đã mòn vượt dung sai, giải pháp phù hợp là phục hồi theo bản vẽ kỹ thuật hoặc thay thế linh kiện tương thích. Sau lắp ráp, cần kiểm tra chu trình mở - đóng, đường hồi, độ kín và chất lượng trộn bằng mẫu thử thực tế.
Khắc phục lỗi bơm định lượng, sai tỷ lệ phối trộn và hiện tượng foam co ngót, không đạt tỷ trọng thiết kế
Bơm định lượng có nhiệm vụ cấp nguyên liệu theo lưu lượng được kiểm soát. Các dạng bơm có thể bao gồm bơm bánh răng, bơm piston hoặc cấu hình chuyên dụng tùy thiết kế máy. Khi bơm mòn, lọt lưu lượng nội bộ hoặc hoạt động ngoài vùng điều kiện thiết kế, lượng hóa chất thực tế có thể khác với giá trị tính toán từ tốc độ quay.
Với hệ bơm thể tích, lưu lượng lý thuyết có thể biểu diễn gần đúng bằng Q = Vg × n, trong đó Vg là thể tích dịch chuyển mỗi vòng và n là số vòng quay trong một đơn vị thời gian. Lưu lượng thực tế còn phụ thuộc hiệu suất thể tích, chênh lệch áp suất, độ nhớt, nhiệt độ và tình trạng mài mòn.
Để cân chỉnh chính xác, cần đo riêng lượng Polyol và Isocyanate cấp ra trong khoảng thời gian xác định bằng quy trình thu mẫu an toàn được phê duyệt, sau đó quy đổi sang tỷ lệ khối lượng. Tỷ lệ khối lượng thực tế R = mISO/mPOL phải được so sánh với công thức nguyên liệu, không suy luận trực tiếp từ tỷ lệ thể tích nếu hai thành phần có khối lượng riêng khác nhau.
Hiện tượng foam co ngót không chỉ do sai tỷ lệ. Các nguyên nhân khác gồm áp suất khí trong tế bào thay đổi, phản ứng chưa hoàn toàn, nhiệt độ khuôn không phù hợp, độ ổn định kích thước kém hoặc mật độ foam thấp hơn yêu cầu ứng dụng. Việc kiểm tra phải kết hợp dữ liệu máy với mẫu foam sau khi được điều hòa theo điều kiện thử nghiệm.
Sửa chữa hệ thống gia nhiệt, đường ống hóa chất, van áp suất và các lỗi ảnh hưởng đến lưu lượng phun PU
Nhiệt độ nguyên liệu ảnh hưởng trực tiếp đến độ nhớt, khả năng bơm, quá trình phân tán và tốc độ phản ứng. Khi bộ gia nhiệt hoạt động không ổn định, cùng một tốc độ bơm có thể tạo ra điều kiện dòng chảy khác nhau, đặc biệt tại các đoạn ống dài hoặc hệ thống có bộ lọc bị bẩn.
Các hạng mục cần kiểm tra bao gồm điện trở gia nhiệt, bộ điều khiển nhiệt độ, cảm biến, thiết bị bảo vệ quá nhiệt, lớp bảo ôn đường ống, bộ lọc và van điều áp. Với đường ống cấp Isocyanate, phải đặc biệt chú ý đến nguy cơ nhiễm ẩm và khả năng tương thích hóa học của vật liệu làm kín.
Không tự ý tăng nhiệt độ hóa chất để giải quyết hiện tượng tắc hoặc giảm độ nhớt. Nhiệt độ vận hành phải tuân theo tài liệu kỹ thuật của hệ nguyên liệu và giới hạn thiết kế của thiết bị. Gia nhiệt sai có thể làm biến đổi nguyên liệu, tăng áp suất hơi, thúc đẩy phản ứng phụ hoặc làm giảm độ ổn định sản phẩm.
Kiểm tra hệ thống điện điều khiển, cảm biến nhiệt độ, áp suất và động cơ truyền động của máy PU công nghiệp
Hệ thống điện điều khiển của máy PU công nghiệp thường bao gồm contactor, relay, biến tần hoặc bộ điều khiển động cơ, cảm biến áp suất, cảm biến nhiệt độ, công tắc hành trình, mạch dừng khẩn cấp và các liên động bảo vệ.
Đối với máy đời cũ, tiếp điểm relay bị oxy hóa, dây dẫn lão hóa hoặc tín hiệu cảm biến không ổn định có thể gây lỗi khởi động, mất đồng bộ bơm hoặc ngắt chu trình phun giữa chừng. Tuy nhiên, cần phân biệt lỗi điều khiển với lỗi cơ khí để tránh thay thế linh kiện không cần thiết.
Quy trình kiểm tra phải được thực hiện bởi nhân sự đủ năng lực, sử dụng thiết bị đo phù hợp và áp dụng khóa - treo nguồn năng lượng nguy hiểm. Các mạch an toàn không được đấu tắt để duy trì sản xuất. Sau sửa chữa, phải xác nhận chức năng dừng khẩn cấp, bảo vệ quá áp, quá nhiệt và trạng thái an toàn khi mất tín hiệu.
Bảo Trì Máy PU Cannon, OMS Định Kỳ Với Giải Pháp Cơ Khí Chính Xác Và Linh Kiện Thay Thế Đồng Bộ
 Bảo Trì Máy PU Cannon, OMS Định Kỳ Với Giải Pháp Cơ Khí Chính Xác Và Linh Kiện Thay Thế Đồng Bộ - Vinosaur Polyurethane
Đội ngũ kỹ sư cơ điện chuyên sửa chữa, bảo dưỡng máy PU Cannon, OMS, Hennecke với kinh nghiệm thực tế tại nhà máy
Dịch vụ bảo trì máy PU Cannon và các dòng OMS, Hennecke đòi hỏi khả năng kết hợp kiến thức cơ khí chính xác, thủy lực, điện công nghiệp và công nghệ phản ứng Polyurethane. Đội ngũ kỹ thuật Vinosaur Polyurethane định hướng hỗ trợ trực tiếp tại xưởng, kiểm tra thiết bị trong điều kiện vận hành thực tế và xây dựng phương án xử lý theo tình trạng từng máy.
Đối với máy nhập khẩu không còn đầy đủ hồ sơ, bước khảo sát cần nhận diện model, số serial, cấu hình bơm, loại đầu trộn, sơ đồ đường hóa chất, điện áp điều khiển và những thay đổi đã được thực hiện trước đó. Đây là cơ sở để xác định khả năng thay thế phụ tùng hoặc gia công phục hồi.
Hoạt động bảo trì định kỳ nên được tổ chức theo số giờ vận hành, mức độ sử dụng, tính chất nguyên liệu và lịch sử sự cố. Chu kỳ cụ thể phải dựa trên hướng dẫn nhà sản xuất và dữ liệu thực tế, không áp dụng một mốc thời gian cố định cho mọi thiết bị.
Thay thế đầu trộn, bơm định lượng, gioăng phớt chịu áp và khớp nối từ cho hệ thống phun foam PU
Các hạng mục cơ khí có ảnh hưởng lớn đến độ chính xác định lượng và độ tin cậy của máy gồm đầu trộn, bơm định lượng, cụm van, gioăng phớt chịu áp và khớp nối truyền động. Việc thay thế phải được thực hiện theo kích thước lắp ghép, dung sai, cấp áp suất và khả năng tương thích hóa chất.
- Đầu trộn và vòi phun: kiểm tra hình học buồng trộn, độ mòn lỗ phun, cơ cấu làm sạch và bề mặt làm kín; phục hồi hoặc thay thế theo cấu hình máy.
- Bơm định lượng: đánh giá độ mòn, khả năng tạo áp, lưu lượng thực tế, ổ trục và phớt trục; hiệu chuẩn sau sửa chữa.
- Gioăng phớt chịu áp: lựa chọn vật liệu theo SDS, nhiệt độ, áp suất và môi trường hóa chất. PTFE, FKM, EPDM hoặc các vật liệu khác chỉ được sử dụng khi có dữ liệu xác nhận tương thích với công thức và điều kiện làm việc cụ thể.
- Khớp nối từ: kiểm tra khả năng truyền mô-men, khe hở lắp ghép, độ đồng tâm và giới hạn nhiệt độ; xác định nguyên nhân mất truyền động trước khi thay mới.
- Van và bộ lọc: kiểm tra độ kín, tổn thất áp suất, khả năng đóng mở và nguy cơ tắc nghẽn.
Đặc biệt, gioăng phớt chịu áp không được lựa chọn chỉ theo kích thước hình học. Vật liệu phù hợp với Polyol chưa chắc phù hợp với Isocyanate, chất xúc tác, dung môi vệ sinh hoặc phụ gia trong hệ. Sai vật liệu có thể dẫn đến trương nở, mất đàn hồi, rò rỉ và nguy cơ phơi nhiễm hóa chất.
Quy trình bảo trì máy phun PU: kiểm tra cơ khí, hiệu chỉnh áp suất, cân chỉnh tỷ lệ hóa chất và chạy thử tải
Một quy trình bảo trì có kiểm soát cần tạo được hồ sơ thông số trước và sau can thiệp. Dữ liệu này giúp doanh nghiệp đánh giá hiệu quả sửa chữa, theo dõi xu hướng xuống cấp và lập kế hoạch thay thế linh kiện chủ động.
| Giai đoạn | Nội dung kỹ thuật | Tiêu chí kiểm soát |
|---|---|---|
| 1. Khảo sát | Ghi nhận model, cấu hình, lịch sử lỗi, tình trạng cơ khí và điện | Xác định phạm vi và nguyên nhân nghi ngờ |
| 2. An toàn thiết bị | Cô lập điện, thủy lực, khí nén và áp suất hóa chất | Xác nhận trạng thái an toàn trước thao tác |
| 3. Kiểm tra cơ khí | Đầu trộn, bơm, van, phớt, khớp nối, đường ống | Độ kín, độ mòn và khả năng vận hành |
| 4. Kiểm tra điều khiển | Cảm biến, động cơ, biến tần, relay, PLC và liên động | Tín hiệu đúng, bảo vệ hoạt động |
| 5. Hiệu chỉnh | Đo lưu lượng, cân chỉnh tỷ lệ, nhiệt độ và áp suất | Đạt giới hạn công nghệ đã phê duyệt |
| 6. Chạy thử | Thử chu trình và sản xuất mẫu foam | Thông số ổn định, mẫu đạt yêu cầu |
| 7. Bàn giao | Ghi nhận kết quả, khuyến nghị bảo trì và hướng dẫn vận hành | Có biên bản nghiệm thu và dữ liệu đối chứng |
Trong giai đoạn chạy thử, nên đo tỷ lệ phối trộn tại nhiều điểm vận hành đại diện cho sản xuất thực tế. Các phép thử áp suất, độ kín và chức năng an toàn phải thực hiện theo quy trình được phê duyệt, không sử dụng hóa chất phản ứng để thử tùy tiện trên hệ thống chưa được xác nhận an toàn.
Kiểm soát chất lượng foam sau bảo trì: tỷ trọng 28-35 kg/m3 đến 200-450 kg/m3, độ ổn định tế bào và hệ số dẫn nhiệt k-factor <= 0.022 W/mK
Chất lượng foam sau bảo trì phải được đánh giá theo từng hệ nguyên liệu và ứng dụng. Dải tỷ trọng 28-35 kg/m3 thường được sử dụng làm vùng tham khảo cho một số hệ foam PU cứng cách nhiệt; dải 200-450 kg/m3 có thể gặp ở các hệ PU tỷ trọng cao hoặc sản phẩm kỹ thuật chuyên dụng. Hai nhóm không có cùng yêu cầu về cấu trúc tế bào, khả năng chịu lực hoặc cách nhiệt.
| Nhóm vật liệu | Tỷ trọng tham khảo | Đặc tính cần đánh giá | Ứng dụng |
|---|---|---|---|
| Foam PU cứng cách nhiệt mật độ thấp | 28-35 kg/m3 | Tế bào kín, độ ổn định kích thước, dẫn nhiệt và độ bền nén | Panel, kho lạnh, bảo ôn thiết bị |
| Foam PU cứng mật độ trung bình | 35-80 kg/m3 | Độ bền nén, độ bám dính, ổn định kích thước | Cách nhiệt kết hợp yêu cầu cơ học |
| Foam PU kết cấu hoặc tỷ trọng cao | 200-450 kg/m3 | Độ bền nén, độ bền uốn, độ ổn định kích thước và khả năng chịu tải | Chi tiết kỹ thuật, lõi kết cấu, sản phẩm đúc chuyên dụng |
Các khoảng tỷ trọng trên mang tính định hướng lựa chọn công thức, không phải thông số bảo đảm cho mọi hệ PU. Tỷ trọng cần được đo theo phương pháp phù hợp, chẳng hạn ASTM D1622 đối với vật liệu foam cứng dạng tế bào.
Với một số công thức foam PU hoặc PIR cách nhiệt hiệu suất cao, k-factor không vượt 0,022 W/mK có thể được đặt làm mục tiêu thiết kế hoặc nghiệm thu tại điều kiện thử xác định. Tuy nhiên, đây không phải giá trị mặc định của tất cả foam có tỷ trọng 28-35 kg/m3. Hệ số dẫn nhiệt chịu ảnh hưởng bởi thành phần khí trong tế bào, nhiệt độ trung bình khi đo, quá trình lão hóa, tỷ lệ tế bào kín và cấu trúc foam. Phép đo có thể áp dụng ASTM C518 hoặc phương pháp tương đương phù hợp.
Độ bền nén (compressive strength, kPa) cần được xác định bằng thử nghiệm như ASTM D1621 hoặc ISO 844, kèm hướng tác dụng lực và tiêu chí biến dạng. Đối với foam PU cứng mật độ thấp, một số công thức có thể đạt độ bền nén ở mức hàng trăm kPa, nhưng không được suy ra giá trị chịu nén chỉ từ tỷ trọng. Foam 200-450 kg/m3 cũng không thể được gán một giá trị chịu lực chung nếu chưa biết cấu trúc, công thức và dữ liệu thử nghiệm.
Để kiểm soát chất lượng, doanh nghiệp nên thiết lập bộ chỉ tiêu nghiệm thu gồm tỷ trọng, thời gian phản ứng, độ ổn định kích thước, tỷ lệ tế bào kín, độ bền nén và hệ số dẫn nhiệt khi ứng dụng yêu cầu. Kết quả đo phải gắn với mã nguyên liệu, điều kiện gia công và phương pháp thử.
Nâng Cấp Máy Phun Xốp Polyurethane: Cải Tạo Tủ Điện, PLC Và Tối Ưu Hiệu Suất Sản Xuất
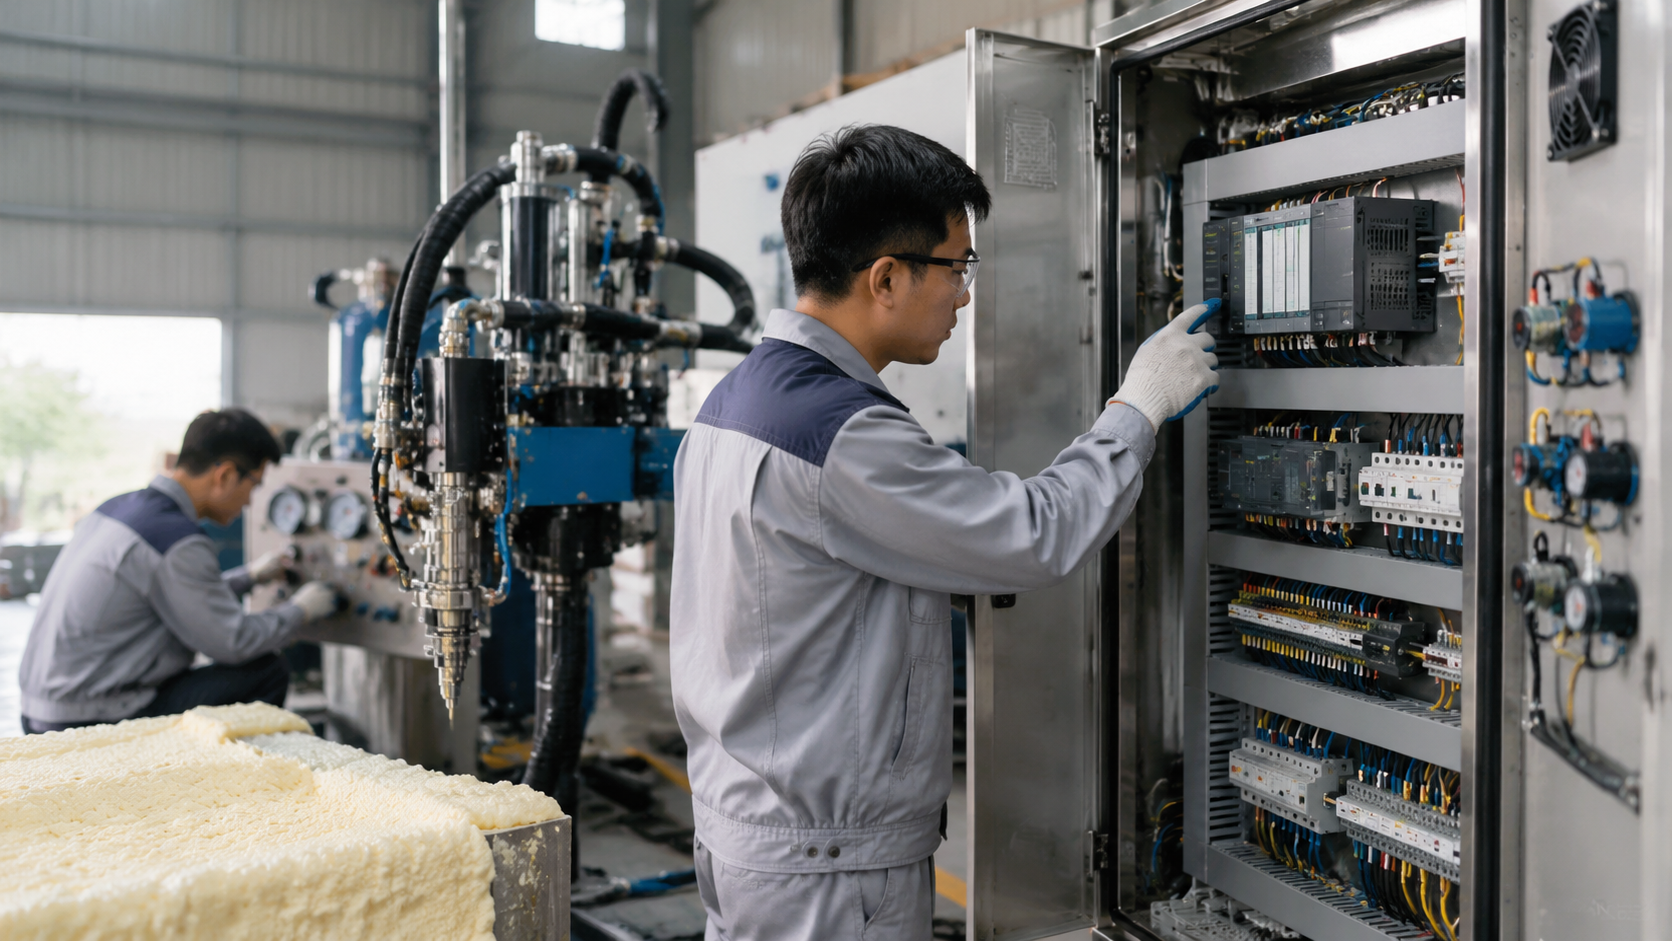 Nâng Cấp Máy Phun Xốp Polyurethane: Cải Tạo Tủ Điện, PLC Và Tối Ưu Hiệu Suất Sản Xuất - Vinosaur Polyurethane
Cải tạo tủ điện máy PU từ hệ relay cơ cũ sang hệ PLC màn hình cảm ứng hiện đại
Nhiều máy PU nhập khẩu đời cũ vẫn sử dụng hệ thống relay cơ, bộ định thời độc lập và bảng điều khiển analog. Sau thời gian dài hoạt động, tiếp điểm cơ khí xuống cấp, linh kiện khó tìm hoặc sơ đồ điện bị thay đổi có thể khiến việc sửa chữa mất nhiều thời gian.
Giải pháp nâng cấp máy phun xốp polyurethane là cải tạo tủ điều khiển theo kiến trúc PLC kết hợp màn hình HMI cảm ứng, đồng thời giữ lại những cơ cấu chấp hành còn đáp ứng yêu cầu kỹ thuật. Phạm vi nâng cấp có thể bao gồm thiết kế sơ đồ điện mới, lập trình chu trình vận hành, tích hợp cảm biến, điều khiển động cơ và xây dựng giao diện giám sát.
PLC có thể quản lý trình tự khởi động, gia nhiệt, tuần hoàn, cấp liệu, phun và dừng máy theo logic đã kiểm chứng. HMI giúp người vận hành quan sát trạng thái thiết bị, giá trị đặt, cảnh báo và lịch sử lỗi. Tuy nhiên, PLC/HMI thông thường không mặc nhiên thay thế được các chức năng an toàn chuyên dụng. Mạch dừng khẩn cấp, bảo vệ quá áp và các liên động quan trọng phải được thiết kế theo đánh giá rủi ro, sử dụng thiết bị an toàn phù hợp khi cần.
Nâng cấp hệ thống điều khiển giúp giám sát chính xác nhiệt độ, áp suất, tốc độ bơm và tỷ lệ phối trộn
Độ chính xác của hệ thống điều khiển phụ thuộc vào toàn bộ chuỗi đo lường: cảm biến, bộ chuyển đổi tín hiệu, độ phân giải đầu vào, hiệu chuẩn, thuật toán điều khiển và đáp ứng của cơ cấu chấp hành. Chỉ thay relay bằng PLC không tự động làm tăng độ chính xác định lượng nếu bơm đã mòn hoặc hệ thống thiếu thiết bị đo lưu lượng.
Một cấu hình nâng cấp có thể giám sát nhiệt độ Polyol và Isocyanate, áp suất từng nhánh, tốc độ bơm, trạng thái van, thời gian phun và các cảnh báo vượt giới hạn. Nếu có cảm biến lưu lượng hoặc hệ thống đo khối lượng được hiệu chuẩn, PLC có thể tính toán và giám sát tỷ lệ phối trộn thực tế. Nếu chỉ sử dụng tín hiệu tốc độ động cơ, tỷ lệ hiển thị chủ yếu là giá trị ước tính dựa trên mô hình bơm.
| Thông số | Phương pháp kiểm soát | Lưu ý kỹ thuật |
|---|---|---|
| Nhiệt độ nguyên liệu | Cảm biến nhiệt và bộ điều khiển gia nhiệt | Giá trị đặt theo TDS của hệ PU |
| Áp suất cấp liệu | Cảm biến áp suất từng nhánh | Giới hạn theo model và thiết kế máy |
| Tốc độ bơm | Biến tần, encoder hoặc tín hiệu phản hồi phù hợp | Không đồng nhất tốc độ với lưu lượng thực tế |
| Tỷ lệ Polyol/Isocyanate | Đo lưu lượng hoặc hiệu chuẩn lượng cấp thực tế | Ưu tiên tỷ lệ khối lượng theo công thức |
| Thời gian phun | Bộ đếm và điều khiển chu trình PLC | Đối chiếu khối lượng cấp và thể tích khuôn |
| Cảnh báo | Logic giám sát và liên động an toàn | Không thay thế chức năng bảo vệ độc lập khi cần |
Dữ liệu vận hành được ghi nhận có thể hỗ trợ truy xuất nguyên nhân lỗi và lập kế hoạch bảo trì dự đoán. Để phát huy hiệu quả, hệ thống cần được kiểm tra khả năng chống nhiễu điện từ, chất lượng tiếp địa, độ tin cậy tín hiệu và bảo vệ mất nguồn.
Tối ưu máy PU cũ để đáp ứng yêu cầu sản xuất foam cách nhiệt, cách âm, chống cháy B2/B3/PIR theo DIN 4102
Khi chuyển đổi ứng dụng sản xuất, doanh nghiệp cần đánh giá đồng thời năng lực thiết bị và đặc tính của hệ nguyên liệu. Máy có khả năng định lượng và trộn ổn định là điều kiện cần, nhưng không đủ để bảo đảm foam đạt yêu cầu cách nhiệt, cách âm hoặc phản ứng với lửa.
Đối với foam PU cứng và PIR, sự khác biệt về công thức, chỉ số isocyanate, xúc tác, phụ gia và điều kiện gia công có thể tạo ra tính chất vật liệu khác nhau. PIR có mức độ hình thành cấu trúc isocyanurate cao hơn trong công thức phù hợp, nhưng không có nghĩa mọi sản phẩm PIR đều tự động đạt một cấp chống cháy nhất định.
Theo tiêu chuẩn chống cháy DIN 4102, các cấp B2 và B3 thuộc hệ phân loại phản ứng với lửa của vật liệu xây dựng trong DIN 4102-1. B2 thể hiện vật liệu có khả năng cháy ở mức thông thường theo phép thử quy định, còn B3 là vật liệu dễ cháy. B2 không đồng nghĩa với vật liệu không cháy hoặc có giới hạn chịu lửa của cấu kiện.
Việc công bố B2, B3 hoặc phân loại khác phải dựa trên kết quả thử nghiệm của sản phẩm, cấu hình và điều kiện áp dụng cụ thể. Không thể chứng nhận cấp phản ứng với lửa chỉ bằng việc điều chỉnh nhiệt độ máy, tỷ lệ trộn hoặc lựa chọn tên thương mại PU/PIR.
Với ứng dụng cách âm, cần phân biệt hấp thụ âm và cách âm. Foam PU cứng tế bào kín chủ yếu được lựa chọn vì khả năng cách nhiệt và các tính chất cơ học phù hợp; hiệu quả hấp thụ âm không thể suy ra trực tiếp từ tỷ trọng hoặc độ kín tế bào. Thiết kế hệ thống cách âm phải dựa trên kết cấu hoàn chỉnh và phép thử âm học tương ứng.
Giải pháp nâng cấp thay vì đầu tư máy mới: kéo dài vòng đời thiết bị và giảm chi phí vận hành cho xưởng PU
Đối với máy PU bãi còn kết cấu cơ khí tốt, việc phục hồi bơm, thay đầu trộn và nâng cấp điều khiển có thể là phương án kinh tế hơn so với thay toàn bộ dây chuyền. Tuy nhiên, cần lập dự toán dựa trên mức độ hư hỏng và khả năng đáp ứng công nghệ sau cải tạo.
Doanh nghiệp nên so sánh tổng chi phí sửa chữa và nâng cấp với phương án đầu tư mới, bao gồm phụ tùng, nhân công, thời gian dừng máy, chi phí chạy thử, mức tiêu hao nguyên liệu, bảo trì dự kiến và rủi ro ngừng hoạt động. Chỉ nên nâng cấp khi các bộ phận nền tảng như thân máy, khung, cụm truyền động và hệ thống áp lực vẫn có thể đáp ứng điều kiện vận hành an toàn.
Một chỉ tiêu hữu ích là thời gian hoàn vốn của phương án nâng cấp, tính bằng tổng vốn đầu tư cải tạo chia cho lợi ích ròng tăng thêm bình quân theo kỳ. Lợi ích có thể đến từ giảm hao hụt hóa chất, giảm sản phẩm lỗi, rút ngắn thời gian dừng chuyền và cải thiện năng suất. Các khoản tiết kiệm cần được tính từ dữ liệu sản xuất thực tế, không sử dụng tỷ lệ phần trăm giả định như một cam kết hiệu quả.
Trong trường hợp máy thiếu khả năng bảo vệ an toàn, phụ tùng trọng yếu không thể phục hồi hoặc chi phí cải tạo tiến gần chi phí thiết bị thay thế có năng lực tương đương, đầu tư máy mới có thể là lựa chọn hợp lý hơn.
Dịch Vụ Sửa Chữa Máy Phun PU 24/7 Tại Xưởng: Hỗ Trợ Kỹ Thuật Toàn Quốc Cho Doanh Nghiệp
Tiếp nhận và xử lý sự cố khẩn cấp tại nhà máy: kiểm tra hiện trạng, phân tích nguyên nhân và đưa ra phương án khắc phục
Với dây chuyền PU vận hành theo đơn hàng liên tục, thời gian dừng máy có thể tạo ra tổn thất lớn hơn chi phí sửa chữa trực tiếp. Vinosaur Polyurethane cung cấp đầu mối tiếp nhận yêu cầu hỗ trợ sự cố khẩn cấp 24/7 và điều phối phương án kỹ thuật tận xưởng trên phạm vi toàn quốc theo điều kiện nhân sự, địa điểm và khả năng triển khai thực tế.
Khi phát sinh sự cố, doanh nghiệp nên cung cấp model máy, hình ảnh bảng điều khiển, mã lỗi, hiện tượng vận hành, loại nguyên liệu đang sử dụng và lịch sử bảo trì gần nhất. Những thông tin này hỗ trợ phân loại lỗi và chuẩn bị phương án kiểm tra trước khi kỹ thuật viên đến nhà máy.
Với sự cố rò rỉ Isocyanate, quá áp, quá nhiệt, cháy hoặc nguy cơ tiếp xúc hóa chất, ưu tiên hàng đầu là dừng thiết bị theo quy trình khẩn cấp, cô lập khu vực và kích hoạt phương án ứng phó của nhà máy. Không tiếp tục vận hành để thu thập dữ liệu nếu điều đó làm tăng rủi ro cho con người hoặc thiết bị.
Thời gian có mặt tại xưởng phụ thuộc vị trí nhà máy, điều kiện di chuyển và khả năng bố trí kỹ thuật viên. Tiếp nhận 24/7 không đồng nghĩa với cam kết thời gian đến hiện trường giống nhau tại mọi địa phương.
Hỗ trợ hiệu chỉnh máy sau sửa chữa để đảm bảo chất lượng foam theo từng ứng dụng sản xuất thực tế
Sau khi khắc phục lỗi cơ khí hoặc điện, kỹ thuật viên cần kiểm tra khả năng duy trì tỷ lệ phối trộn ở điều kiện sản xuất thực tế. Với ứng dụng panel cách nhiệt, cần chú ý độ đồng đều mật độ, khả năng điền đầy, độ bám dính và hệ số dẫn nhiệt. Với sản phẩm đúc khuôn, cần kiểm soát thời gian phản ứng, độ điền đầy, độ ổn định kích thước và cơ tính theo thiết kế.
Ba thông số phản ứng thường được ghi nhận gồm cream time - thời gian từ khi phối trộn đến khi xuất hiện dấu hiệu bắt đầu tạo bọt; rise time - thời gian đạt mức nở xác định hoặc kết thúc quá trình nở theo phương pháp đo; và tack-free time - thời điểm bề mặt đạt trạng thái không còn dính theo tiêu chí thử nghiệm. Cách xác định mốc thời gian phải thống nhất giữa nhà cung cấp nguyên liệu và nhà máy.
Nếu foam không đạt tỷ trọng, không nên chỉ tăng hoặc giảm lượng phun. Cần kiểm tra khối lượng nguyên liệu cấp, thể tích khuôn, mức độ nở, tổn thất vật liệu và tỷ trọng lõi thành phẩm. Với khuôn kín, áp suất bên trong khuôn và yêu cầu thoát khí cũng ảnh hưởng đến chất lượng sản phẩm.
Việc hiệu chỉnh nên kết thúc bằng sản xuất mẫu đại diện, kiểm tra theo tiêu chuẩn nghiệm thu và lưu hồ sơ thông số máy để tái lập điều kiện sản xuất ở các ca tiếp theo.
Dịch vụ kỹ thuật trọn gói từ máy phun PU, hóa chất Polyurethane đến chuyển giao quy trình vận hành
Hiệu quả dây chuyền PU phụ thuộc vào sự tương thích giữa máy, công thức hóa chất, khuôn và phương pháp vận hành. Vì vậy, dịch vụ sửa chữa bảo trì máy PU cần được kết nối với hoạt động tư vấn nguyên liệu, thử nghiệm mẫu và đào tạo kỹ thuật, thay vì xử lý riêng lẻ từng lỗi thiết bị.
Phạm vi hỗ trợ có thể bao gồm khảo sát dây chuyền, kiểm tra máy phun, lựa chọn hệ Polyol - Isocyanate, thiết lập thông số vận hành, chạy thử mẫu và hướng dẫn kiểm soát chất lượng. Tài liệu bàn giao nên có bảng thông số cài đặt, giới hạn vận hành, quy trình khởi động - dừng máy, hướng dẫn vệ sinh và kế hoạch bảo trì.
Đối với doanh nghiệp mới tiếp nhận máy PU nhập khẩu đã qua sử dụng, hoạt động chuyển giao cần đặc biệt chú trọng quy trình an toàn hóa chất, kiểm soát độ ẩm, bảo quản nguyên liệu và nhận diện các dấu hiệu bất thường trước khi xảy ra hỏng hóc nghiêm trọng.
Vinosaur Polyurethane (Việt Nguyên) – Giải Pháp Chuyển Giao Công Nghệ Và Cung Cấp Nguyên Liệu PU Trọn Gói Cho Doanh Nghiệp
Tiên phong sản xuất nguyên liệu Polyurethane Made in Vietnam với hệ thống chứng chỉ C/O, C/Q và giải pháp PU đồng bộ
Vinosaur Polyurethane, thương hiệu thuộc Công ty TNHH Việt Nguyên, định hướng phát triển giải pháp Polyurethane Made in Vietnam kết hợp nguyên liệu, thiết bị và hỗ trợ kỹ thuật tại nhà máy. Việc chủ động công thức và điều chỉnh hệ nguyên liệu theo yêu cầu ứng dụng có ý nghĩa quan trọng đối với các doanh nghiệp cần kiểm soát tỷ trọng, thời gian phản ứng và tính ổn định giữa các lô sản xuất.
Trong hoạt động cung ứng, hồ sơ C/O và C/Q cần được đối chiếu theo từng sản phẩm, lô hàng và nguồn gốc thực tế. C/O là chứng từ về xuất xứ hàng hóa, còn C/Q thường được sử dụng để chỉ chứng nhận chất lượng hoặc tài liệu xác nhận chất lượng theo phạm vi do bên phát hành quy định. Các chứng từ này không tự thay thế kết quả thử nghiệm cơ lý, kiểm định phản ứng với lửa hoặc chứng nhận phù hợp tiêu chuẩn sản phẩm.
Doanh nghiệp nên yêu cầu bộ hồ sơ kỹ thuật tương ứng với lô nguyên liệu, bao gồm TDS, SDS, thông tin truy xuất và các tài liệu C/O, C/Q áp dụng. Những chỉ tiêu như tỷ trọng, độ bền nén, tỷ lệ tế bào kín và hệ số dẫn nhiệt cần được xác minh bằng kết quả thử nghiệm phù hợp khi sử dụng làm điều kiện nghiệm thu.
Kết hợp dịch vụ sửa chữa máy phun PU, bảo trì thiết bị và cung cấp hệ Polyol - Isocyanate phù hợp từng ứng dụng
Một hệ nguyên liệu PU chỉ phát huy đúng tính năng khi được xử lý trong điều kiện máy phù hợp. Độ nhớt của Polyol, loại Isocyanate, tỷ lệ phối trộn, nhiệt độ, tốc độ cấp liệu và thiết kế đầu trộn đều ảnh hưởng đến chất lượng sản phẩm cuối cùng.
Đối với ứng dụng foam cách nhiệt, công thức có thể được thiết kế hướng đến tỷ trọng thấp, cấu trúc tế bào kín và hệ số dẫn nhiệt phù hợp. Với sản phẩm PU kỹ thuật hoặc foam tỷ trọng cao, ưu tiên có thể chuyển sang độ bền nén, độ bền uốn, độ ổn định kích thước hoặc khả năng chịu tải theo điều kiện sử dụng.
Khả năng tùy biến tỷ trọng cần được đánh giá đồng thời với thiết kế khuôn và điều kiện gia công. Việc tăng tỷ trọng không đồng nghĩa với độ bền nén tăng theo một tỷ lệ cố định, và cũng không bảo đảm hệ số dẫn nhiệt tốt hơn. Mỗi thay đổi công thức cần được xác nhận bằng mẫu thử.
Giải pháp đồng bộ máy và nguyên liệu giúp hạn chế tình trạng nhà máy thay đổi công thức nhưng không hiệu chỉnh lại thiết bị, hoặc sửa chữa máy mà không kiểm tra tính tương thích của hóa chất đang sử dụng.
Đồng hành kỹ thuật cùng nhà máy trong tối ưu hóa năng suất, chất lượng foam và độ ổn định dây chuyền sản xuất
Đối với nhà máy sản xuất foam PU, hiệu quả vận hành cần được đánh giá bằng các chỉ tiêu có thể đo lường: tỷ lệ sản phẩm đạt chất lượng, mức tiêu hao nguyên liệu trên đơn vị thành phẩm, thời gian dừng máy, độ ổn định tỷ trọng và chi phí bảo trì trên giờ vận hành.
Việc xây dựng hồ sơ vận hành cho từng máy giúp phát hiện sớm xu hướng sai lệch áp suất, lưu lượng hoặc nhiệt độ. Khi dữ liệu được ghi nhận định kỳ, doanh nghiệp có thể chuyển từ sửa chữa sau hỏng hóc sang bảo trì chủ động, giảm rủi ro dừng chuyền đột xuất.
Đối với các hệ foam cần xác nhận đặc tính nhiệt, có thể tham khảo phương pháp thử và nguyên tắc đánh giá trong tài liệu của ASTM International, đồng thời sử dụng dữ liệu kỹ thuật theo điều kiện đo cụ thể. Các chỉ tiêu dẫn nhiệt, độ bền nén và phản ứng với lửa phải được công bố độc lập theo phương pháp thử tương ứng, không suy luận từ thông số máy phun.
Sửa chữa máy phun PU hiệu quả là khôi phục được khả năng sản xuất ổn định, không chỉ khắc phục hiện tượng hỏng hóc trước mắt. Với các dòng Cannon, OMS, Hennecke đã qua sử dụng, phương án kết hợp phục hồi cơ khí chính xác, hiệu chuẩn định lượng và nâng cấp điều khiển PLC có thể giúp doanh nghiệp tiếp tục khai thác thiết bị hiện hữu trong điều kiện kỹ thuật và an toàn phù hợp.
Doanh nghiệp cần sửa chữa đầu trộn, thay bơm định lượng, bảo trì máy PU Cannon, cải tạo tủ điện hoặc cân chỉnh hệ Polyol - Isocyanate có thể liên hệ Vinosaur Polyurethane để trao đổi phương án kỹ thuật, đăng ký khảo sát tận xưởng, yêu cầu mẫu test liệu phù hợp và tư vấn chuyển giao công nghệ.
VINOSAUR POLYURETHANE - CÔNG TY TNHH VIỆT NGUYÊN (KHỦNG LONG VIỆT NGUYÊN)
Hotline/Zalo: 0978700123 - Mr. Phạm Văn Tân
Email: vnphamtan@gmail.com
Website: https://www.vinosaur.vn
Thông tin dịch vụ: https://www.vinosaur.vn/dich-vu-sua-chua-nang-cap-bao-tri-may-pu
Liên hệ để được tư vấn phương án sửa chữa, nâng cấp máy phun xốp PU, kiểm tra tương thích nguyên liệu và hỗ trợ kỹ thuật tận xưởng theo nhu cầu sản xuất thực tế.
