Bonbine Skin Polyurethane – Công Nghệ PU Skin 2026
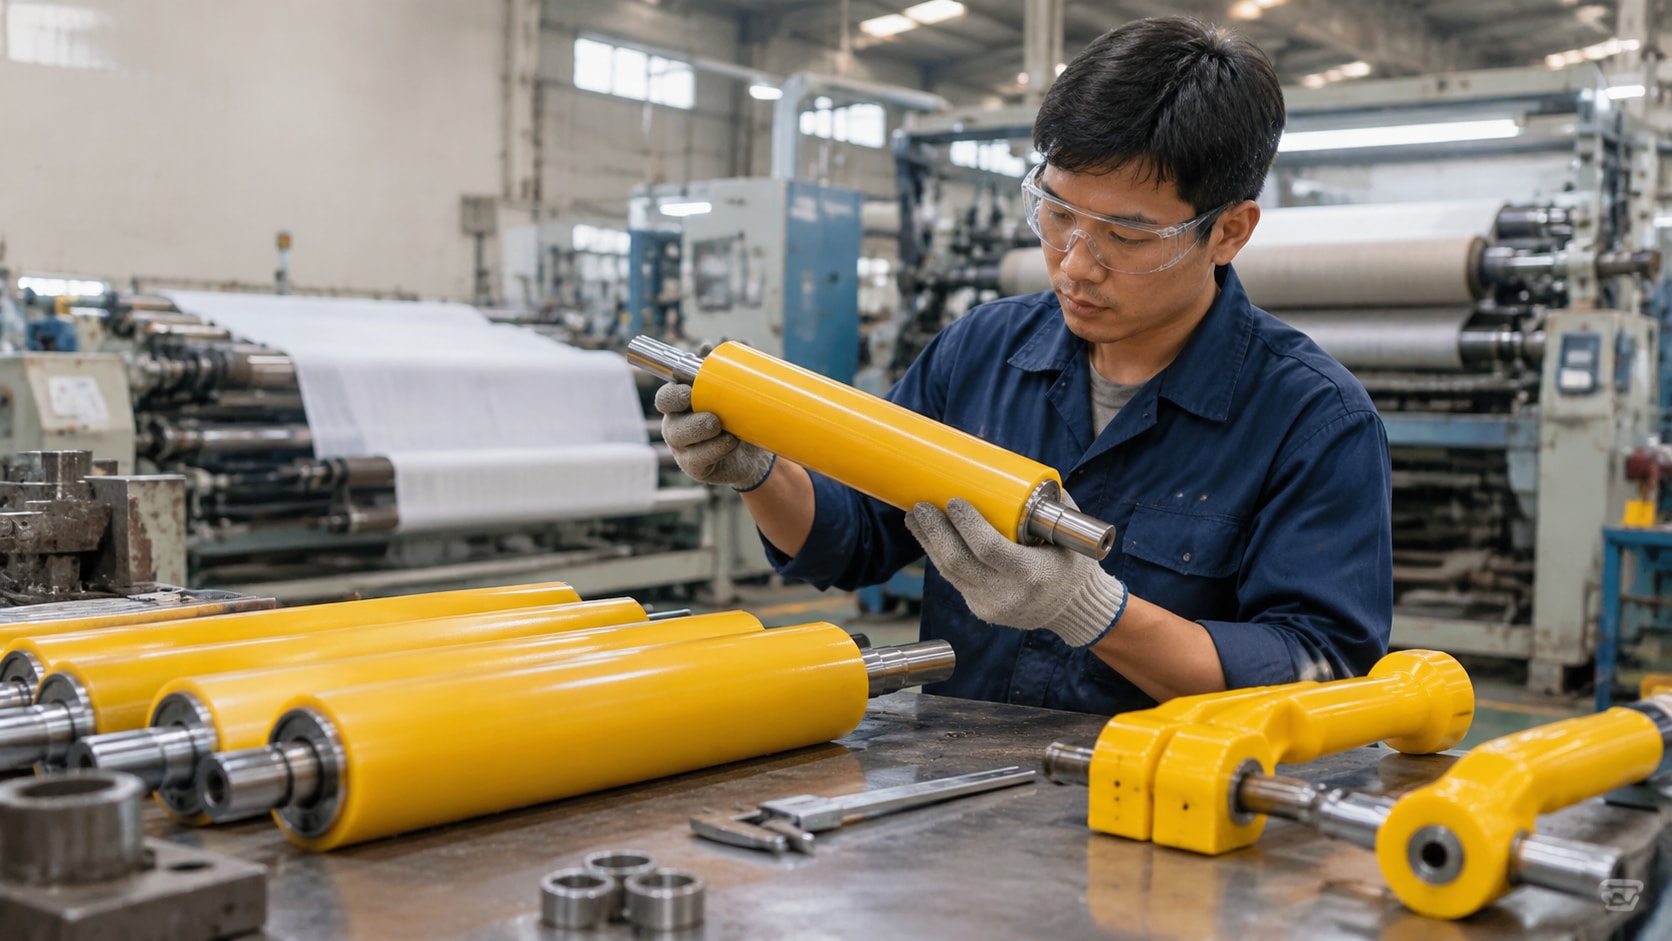
Bonbine Skin Polyurethane: Giải pháp PU cho máy công nghiệp
Một quả bonbine dẫn hướng bị mòn lệch có thể khiến vật liệu chạy sai tâm, tạo nếp nhăn, ảnh hưởng chất lượng thành phẩm và buộc dây chuyền dệt may phải dừng để thay thế. Với trục quay liên tục, ma sát, dầu bôi trơn và rung động còn khiến lớp bọc cao su thông thường nhanh xuống cấp. Bonbine skin polyurethane ứng dụng cấu trúc da đặc bên ngoài kết hợp lõi PU đàn hồi bên trong, hướng đến giải quyết đồng thời bài toán bảo vệ bề mặt, hấp thụ va đập và duy trì độ ổn định cơ học.
Thực trạng gia công Bonbine Skin cho dây chuyền dệt may, in ấn và thiết bị cơ khí tự động
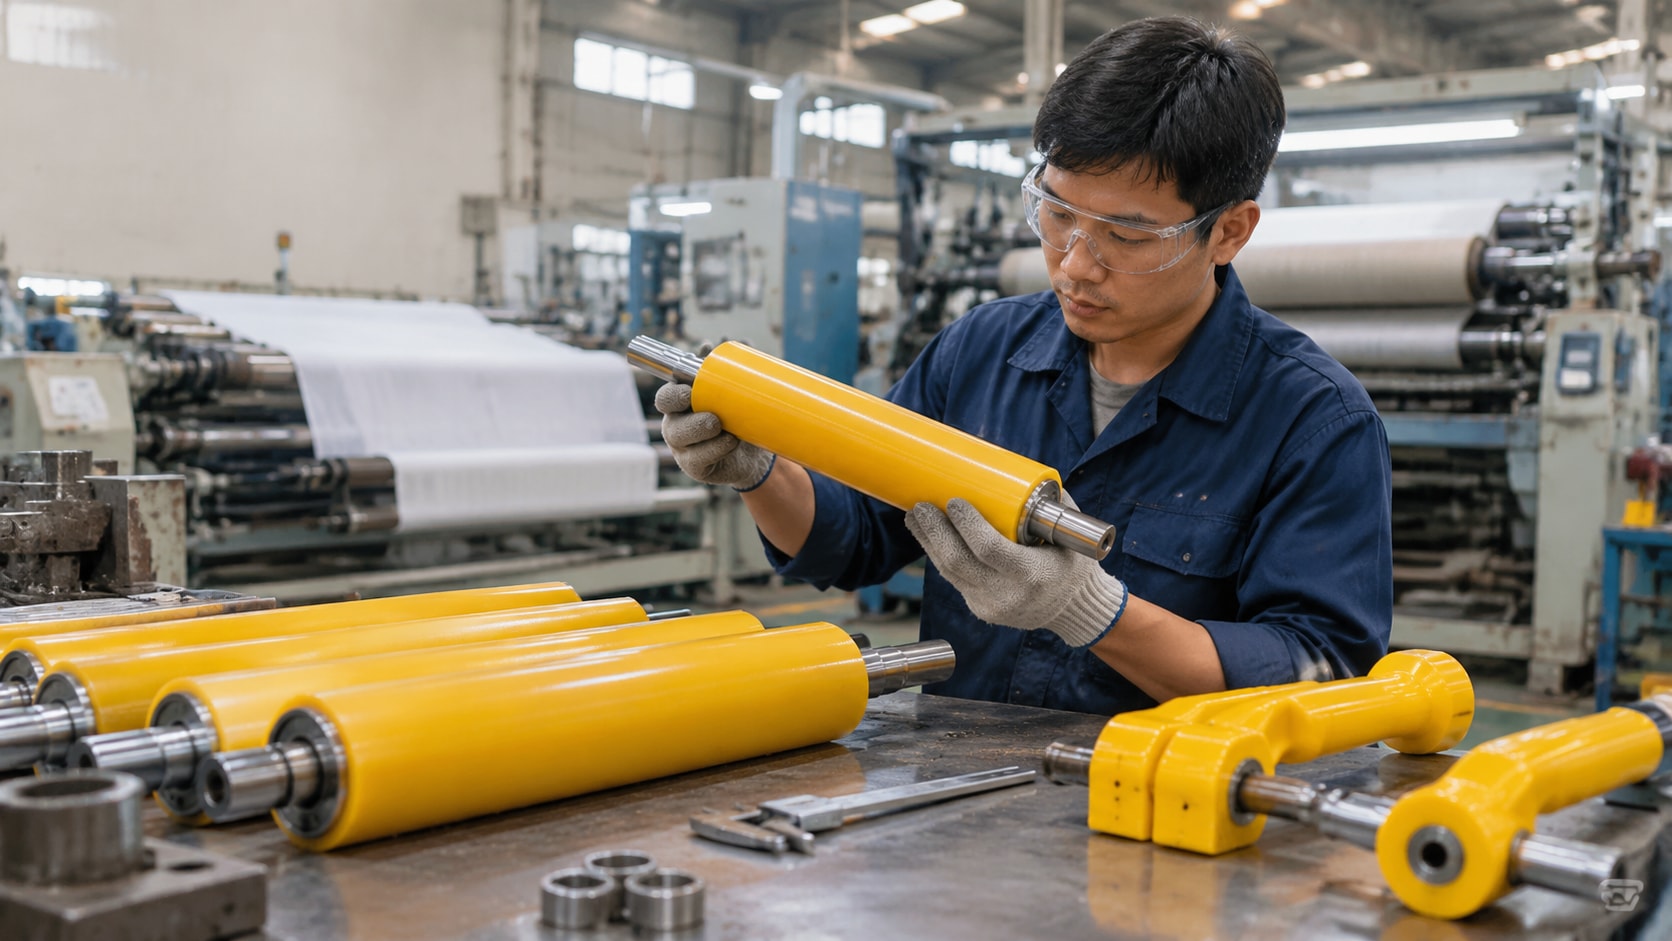 Thực trạng gia công Bonbine Skin cho dây chuyền dệt may, in ấn và thiết bị cơ khí tự động - Vinosaur Polyurethane
Những bất cập khi sử dụng con lăn, trục dẫn hướng và tay cầm bọc vật liệu truyền thống
Trong dây chuyền dệt, trục dẫn hướng và quả bonbine phải tiếp xúc liên tục với sợi, vải hoặc vật liệu cuộn. Nếu bề mặt bọc bị mòn không đều, đường kính làm việc thay đổi, lực tiếp xúc phân bố không đồng nhất và có thể gây trượt vật liệu. Tình trạng bong lớp bọc còn làm tăng nguy cơ phát sinh phế phẩm.
Ở xưởng in bao bì, con lăn làm việc trong môi trường có mực in, dầu mỡ, dung môi và bụi sản xuất. Một số vật liệu cao su hoặc nhựa không phù hợp với hóa chất thực tế có thể bị trương nở, chai cứng, nứt hoặc suy giảm độ bám dính. Khi lớp bọc biến dạng, độ chính xác tiếp xúc giữa các trục cũng bị ảnh hưởng.
Thách thức khi sản xuất linh kiện Bonbine Skin cho nhà máy công nghiệp
Yêu cầu kỹ thuật không chỉ dừng ở một lớp vật liệu cứng. Kỹ sư cần một bề mặt có khả năng chống mài mòn, chịu lực tiếp xúc và kháng dầu mỡ phù hợp, đồng thời phần lõi phải có độ đàn hồi để giảm rung chấn. Đặc biệt, linh kiện phải duy trì kích thước hình học và độ đồng tâm khi hoạt động liên tục.
Đối với tay cầm điều khiển máy móc, yêu cầu lại thiên về cảm giác cầm nắm, khả năng chống trượt và hấp thụ rung truyền đến người vận hành. Vì vậy, lựa chọn vật liệu cần căn cứ vào chức năng từng chi tiết, không nên sử dụng một công thức PU duy nhất cho tất cả ứng dụng.
Cơ chế công nghệ Bonbine Skin Polyurethane: Cấu trúc da đặc và lõi xốp đàn hồi
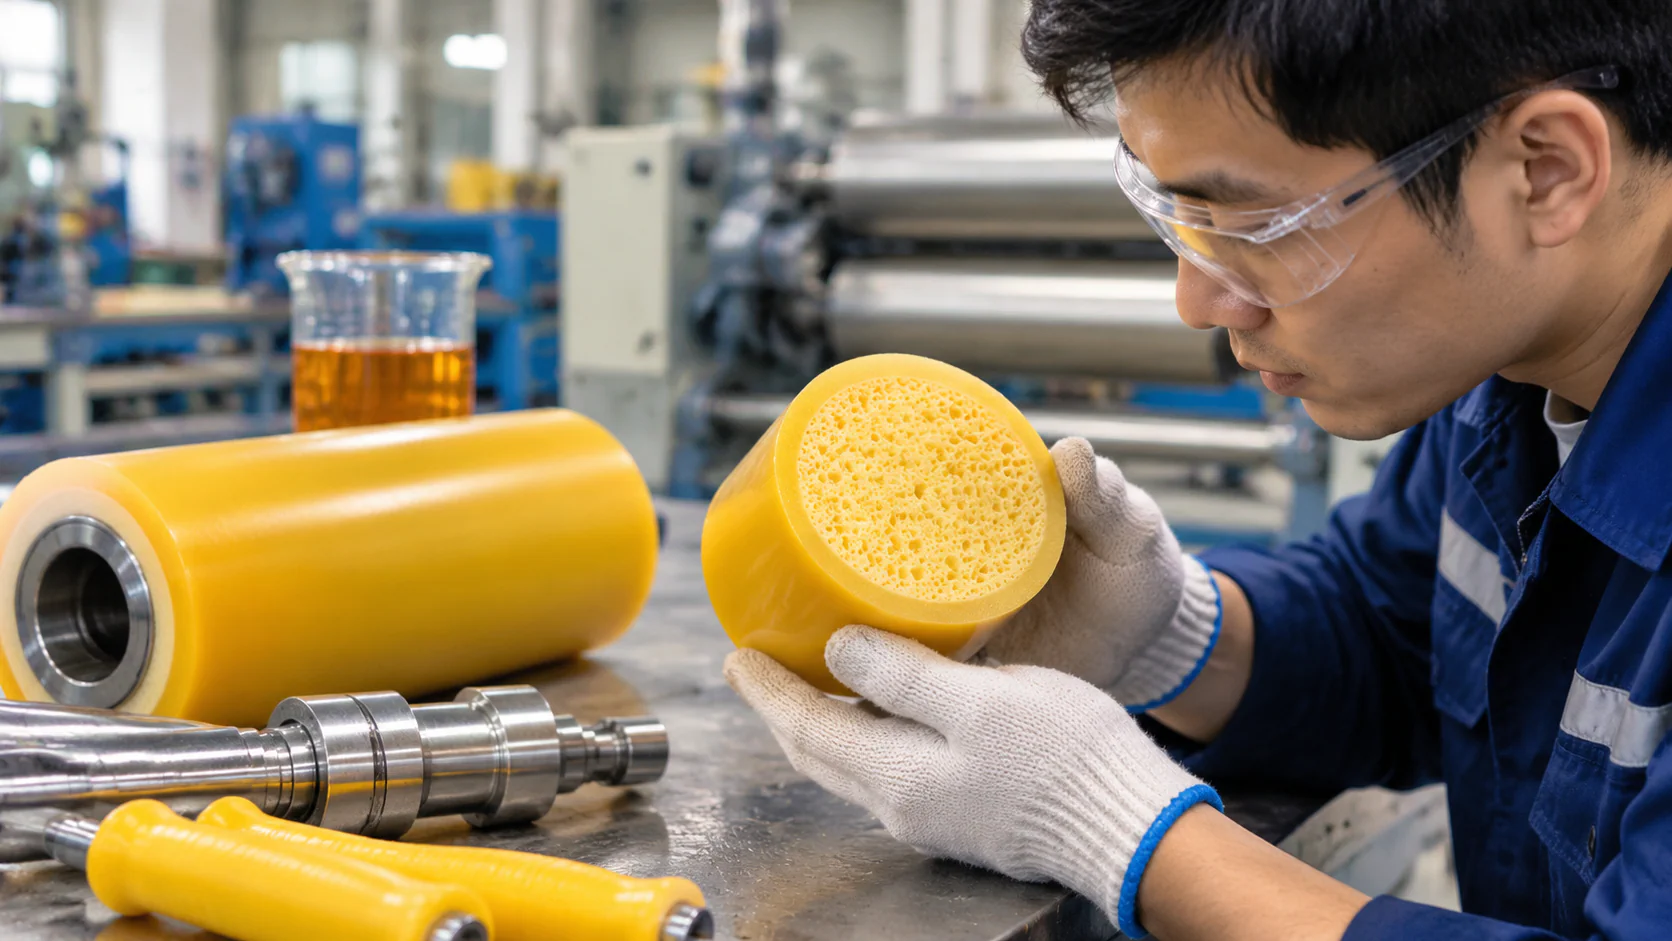 Cơ chế công nghệ Bonbine Skin Polyurethane: Cấu trúc da đặc và lõi xốp đàn hồi - Vinosaur Polyurethane
Phản ứng Polyol – Isocyanate MDI/TDI và hình thành cấu trúc PU Skin liền khối
Integral Skin Foam là công nghệ tạo chi tiết polyurethane có vùng bề mặt đặc chắc chuyển tiếp vào phần lõi xốp vi tế. Cấu trúc này hình thành ngay trong quá trình phản ứng và đóng rắn trong khuôn, không phải phương pháp dán một lớp cao su hoặc da PU rời lên lõi xốp. Nhờ vậy, chi tiết có thể đạt bề mặt hoàn thiện và lõi đàn hồi trong cùng một kết cấu.
Về hóa học, Polyol phản ứng với Isocyanate để tạo liên kết urethane. Tùy hệ nguyên liệu, thành phần MDI hoặc TDI được lựa chọn cùng các chất xúc tác, chất hoạt động bề mặt, chất tạo bọt và phụ gia phù hợp. Phản ứng tạo mạng polymer diễn ra đồng thời với quá trình hình thành cấu trúc tế bào, quyết định độ cứng, độ đàn hồi và đặc tính cơ học của sản phẩm.
Trong khuôn kín, nhiệt độ khuôn, nhiệt độ nguyên liệu, tỷ lệ phối trộn, độ ẩm và thời gian tháo khuôn đều ảnh hưởng đến chất lượng lớp da. Nếu định lượng không chính xác hoặc điều kiện đóng rắn không phù hợp, sản phẩm có thể xuất hiện bọt khí lớn, rỗ bề mặt, co ngót, thiếu độ đặc hoặc mất ổn định kích thước.
Điểm cần lưu ý là tỷ lệ Isocyanate Index, thời gian kem (cream time), thời gian tạo gel và thời gian khô mặt (tack-free time) phải lấy theo tài liệu kỹ thuật của hệ nguyên liệu được lựa chọn. Không có một tỷ lệ phối trộn hay thời gian phản ứng cố định áp dụng cho mọi loại PU Skin. Nhà máy cần xác nhận thông số qua thử nghiệm khuôn và phiếu dữ liệu kỹ thuật (TDS).
Đặc tính cơ học và ứng dụng thực tế của PU Skin chi tiết máy công nghiệp
Lớp da đặc bên ngoài có nhiệm vụ tiếp nhận ma sát, hạn chế trầy xước và bảo vệ phần lõi. Khi được lựa chọn đúng hệ hóa học, PU có thể được phát triển để chịu mài mòn, chịu xé và kháng một số loại dầu mỡ công nghiệp. Tuy nhiên, khả năng kháng hóa chất phải được kiểm tra với đúng loại dung môi, nồng độ, nhiệt độ và thời gian tiếp xúc thực tế.
Phần lõi vi tế có khả năng biến dạng đàn hồi, hấp thụ một phần năng lượng va đập và giảm truyền rung. Đây là lợi thế đáng chú ý khi chế tạo tay cầm điều khiển, tay nắm bảo vệ và các chi tiết tiếp xúc có tải trọng va đập lặp lại. Mức giảm tiếng ồn phụ thuộc vào thiết kế chi tiết, độ cứng, tần số rung và cách lắp đặt, cần được đo kiểm thay vì mặc định một tỷ lệ giảm ồn.
Đối với đúc bọc trục PU Skin, kỹ sư cần đặc biệt quan tâm đến độ đồng tâm, độ đảo hướng kính, độ bám dính giữa PU và lõi kim loại. Bề mặt trục phải được xử lý sạch, tạo điều kiện liên kết phù hợp và có phương án định vị chống xoay hoặc tuột lớp bọc theo thiết kế. Sau đúc, chi tiết có thể được gia công tinh để đạt đường kính và độ nhám yêu cầu.
Với con lăn bọc da liền PU, độ cứng bề mặt phải tương thích với lực ép, tốc độ quay và vật liệu tiếp xúc. Quả bonbine dẫn hướng cần giữ được biên dạng, không tạo điểm lồi lõm làm lệch đường chạy của sợi hoặc màng bao bì. Trong khi đó, tay nắm bảo vệ PU Skin ưu tiên độ êm, độ bám tay và khả năng chống lão hóa khi tiếp xúc môi trường nhà xưởng.
Về lựa chọn công nghệ, PU Skin chi tiết máy công nghiệp có thể sử dụng hệ polyurethane đặc hoặc hệ integral skin tùy chức năng. Không phải mọi chi tiết cần lõi xốp; trục chịu tải và ma sát lớn có thể cần PU đúc đặc chuyên dụng thay vì foam. Việc phân biệt hai nhóm này ngay từ đầu giúp tránh lựa chọn sai nguyên liệu và đầu tư khuôn không phù hợp.
Bảng so sánh thông số kỹ thuật và hiệu quả kinh tế
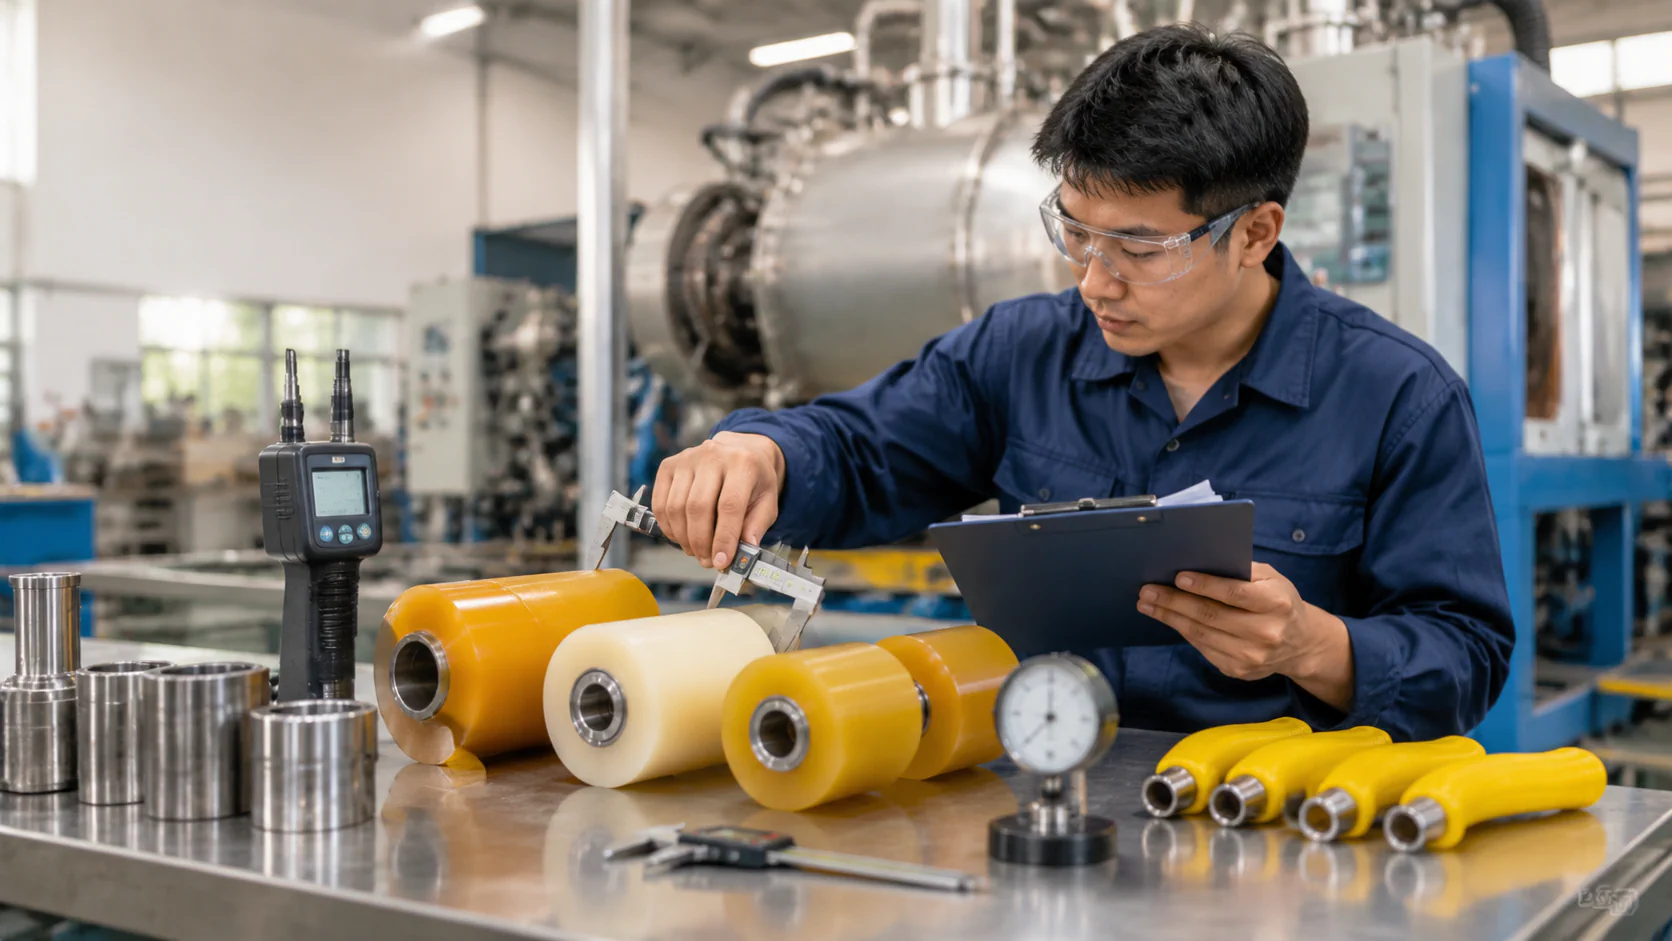 Bảng so sánh thông số kỹ thuật và hiệu quả kinh tế - Vinosaur Polyurethane
Bảng dưới đây là khung định hướng lựa chọn công nghệ. Các giá trị định lượng của integral skin thay đổi theo công thức và khuôn; số liệu tham khảo từ các hệ sản phẩm công nghiệp công bố cho thấy tỷ trọng chi tiết có thể nằm trong khoảng 200–800 kg/m³ và độ cứng khoảng 25–90 Shore A. Đây không phải thông số cam kết của một mã nguyên liệu Vinosaur cụ thể.
| Tiêu chí | PU Integral Skin | Cao su bọc trục | Nhựa đặc | Bọc vật liệu rời |
|---|---|---|---|---|
| Cấu trúc | Da đặc liền lõi xốp | Đặc hoặc đàn hồi | Đặc | Nhiều lớp ghép |
| Tỷ trọng | Tham khảo 200–800 kg/m³ tùy hệ | Theo cấp cao su | Theo loại nhựa | Theo vật liệu |
| Độ cứng | Tham khảo 25–90 Shore A | Phụ thuộc hợp chất | Phụ thuộc polymer | Phụ thuộc lớp bọc |
| Chịu mài mòn | Có thể tối ưu theo công thức | Phụ thuộc cấp cao su | Phụ thuộc loại nhựa | Có nguy cơ mòn lớp ngoài |
| Hấp thụ va đập | Lõi xốp hỗ trợ đàn hồi | Tùy độ cứng | Thường thấp hơn vật liệu đàn hồi | Phụ thuộc kết cấu |
| Liên kết lớp | Da và lõi hình thành liền khối | Theo cấu tạo bọc | Không có lõi xốp | Phụ thuộc chất kết dính |
| Chi phí vòng đời | Cần đánh giá theo tuổi thọ và sản lượng | Phụ thuộc chu kỳ thay thế | Phụ thuộc gia công | Có thể phát sinh bảo trì lớp bọc |
Không nên sử dụng hệ số dẫn nhiệt k-factor để đánh giá chính hiệu quả của chi tiết bonbine hoặc con lăn cơ khí, bởi đây không phải ứng dụng cách nhiệt. Tương tự, độ bền nén (kPa) cần được thử trên mẫu có hình học, tỷ trọng và phương pháp thử xác định; không thể suy ra chính xác chỉ từ tỷ trọng hoặc độ cứng Shore A.
Đối với chi tiết cần giảm chấn, có thể xây dựng thử nghiệm nén, phục hồi sau nén và rung động theo điều kiện làm việc. Phương pháp thử độ cứng ASTM D2240 hỗ trợ kiểm soát độ cứng bề mặt; phương pháp thử độ biến dạng dư ASTM D395 hỗ trợ đánh giá khả năng giữ tính đàn hồi sau khi chịu nén. Kết quả phải ghi rõ điều kiện thử và mẫu vật liệu.
Tiêu chuẩn chống cháy DIN 4102 B2/B3 thuộc hệ phân loại phản ứng với lửa của vật liệu xây dựng, không phải tiêu chí mặc định cho mọi chi tiết PU cơ khí. Nếu khách hàng yêu cầu chống cháy, cần lựa chọn công thức phù hợp và kiểm tra chứng nhận của đúng mẫu, đúng chiều dày và điều kiện sử dụng.
Quy trình 4 bước triển khai đúc Bonbine Skin và gia công linh kiện PU
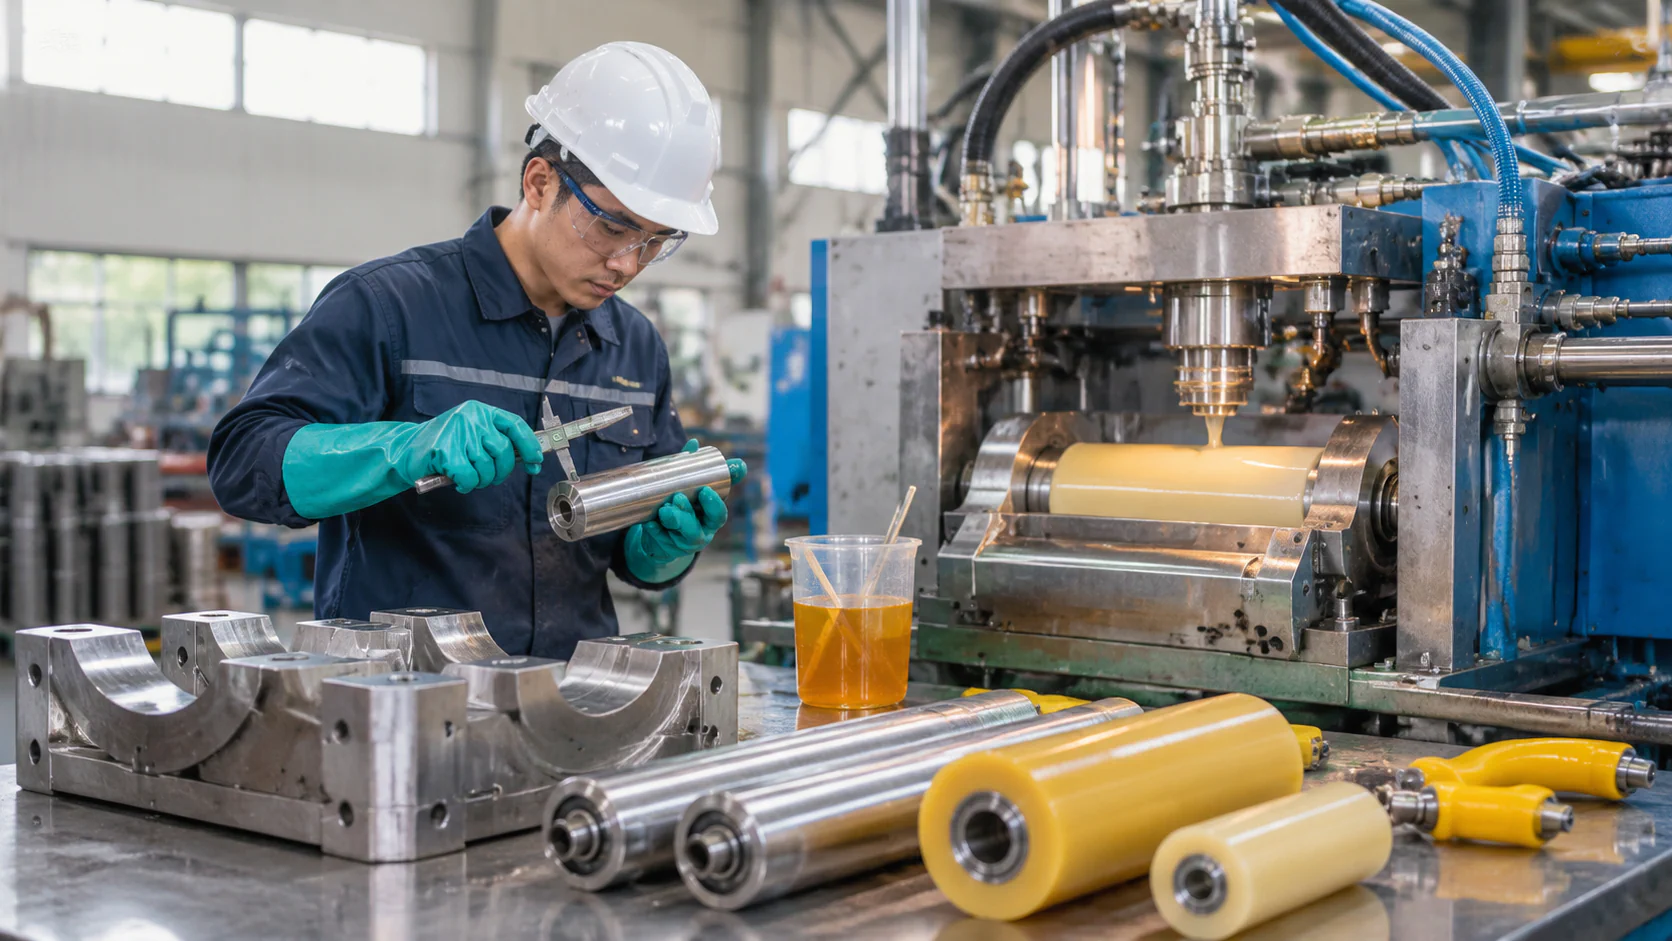 Quy trình 4 bước triển khai đúc Bonbine Skin và gia công linh kiện PU - Vinosaur Polyurethane
Bước 1–2: Phân tích bản vẽ, khảo sát chi tiết và phát triển khuôn
Giai đoạn đầu tiên là thu thập bản vẽ 2D/3D, mẫu chi tiết hiện hữu và điều kiện vận hành. Kỹ sư cần xác định đường kính trục, chiều dài làm việc, biên dạng bề mặt, tốc độ quay, tải trọng, lực ép, dung sai lắp ghép và nhiệt độ môi trường. Với con lăn, phải bổ sung yêu cầu về độ đồng tâm và độ đảo.
Tiếp theo là xác định cấu trúc vật liệu. Nếu cần bề mặt đặc và lõi đàn hồi, lựa chọn hệ integral skin; nếu chi tiết phải chịu tải tiếp xúc cao, cần xem xét PU đúc đặc. Độ cứng, tỷ trọng, chiều dày lớp da, độ đàn hồi và khả năng kháng hóa chất phải được xác lập thành chỉ tiêu nghiệm thu.
Khuôn cần bảo đảm khả năng thoát khí, phân bố dòng nguyên liệu và định vị chính xác lõi kim loại. Đối với trục và con lăn, phương án xử lý bề mặt, lớp lót liên kết và cơ cấu chống xoay cần được thống nhất trước khi chế tạo khuôn chính thức.
Bước 3–4: Đúc thử, hiệu chỉnh thông số và kiểm định chất lượng
Ở giai đoạn đúc thử, nhà máy kiểm soát nhiệt độ hai thành phần, tỷ lệ định lượng, tốc độ trộn, khối lượng rót, thời gian đóng khuôn và thời gian tháo khuôn. Thiết bị định lượng phải được kiểm tra độ chính xác trước khi sản xuất. Đặc biệt, cần tuân thủ đúng hướng dẫn xử lý nguyên liệu và an toàn hóa chất của nhà cung cấp.
Sau khi đóng rắn, mẫu được kiểm tra ngoại quan, chiều dày lớp da, độ đồng đều lõi, kích thước, độ bám dính và khuyết tật bọt. Các thử nghiệm tiếp theo gồm độ cứng, độ bền kéo, độ bền xé, mài mòn, biến dạng dư sau nén và khả năng phục hồi đàn hồi. Những phép thử này giúp xác định công thức có phù hợp với yêu cầu sử dụng hay không.
Đối với con lăn và trục dẫn hướng, cần chạy thử ở tốc độ và tải trọng đại diện cho dây chuyền thực tế. Theo dõi nhiệt độ bề mặt, độ rung, độ đảo, độ mòn và hiện tượng trượt vật liệu. Đối với tay cầm, đánh giá cảm giác cầm, độ bám, khả năng chịu va đập và độ bền sau các chu kỳ sử dụng lặp lại.
- Kiểm tra bản vẽ, kích thước và dung sai trước khi chế tạo khuôn.
- Xác nhận hệ nguyên liệu và tỷ lệ phối trộn theo TDS.
- Kiểm tra độ đồng đều của lớp da và lõi xốp sau đúc.
- Đo độ cứng, độ bền mài mòn, độ bền xé và biến dạng dư.
- Chạy thử tải, tốc độ quay, rung động và độ ổn định kích thước.
- Lưu hồ sơ lô nguyên liệu, thông số sản xuất và kết quả nghiệm thu.
Vinosaur Polyurethane – Giải pháp nguyên liệu PU Skin và công nghệ đúc Bonbine Skin theo yêu cầu
Tư vấn nguyên liệu và giải pháp đúc PU Skin theo bản vẽ cơ khí
Vinosaur Polyurethane – Công ty TNHH Việt Nguyên định hướng cung cấp giải pháp nguyên liệu polyurethane và thiết bị phục vụ sản xuất công nghiệp. Danh mục giới thiệu trên website có các nhóm nguyên liệu PU, khuôn chuyên dụng sản xuất sản phẩm polyurethane và máy phun xốp PU. Đây là nền tảng để trao đổi phương án phát triển ứng dụng PU theo yêu cầu thực tế của từng nhà máy.
Với nhu cầu sản xuất bonbine skin polyurethane, Vinosaur có thể phối hợp cùng khách hàng phân tích mẫu, xác định cấu trúc da đặc – lõi đàn hồi, lựa chọn hệ Polyol – Isocyanate và xây dựng phương án thử nghiệm. Mục tiêu là kiểm soát tỷ trọng, độ cứng, chất lượng bề mặt và độ ổn định giữa các lô sản xuất.
Đối với doanh nghiệp muốn chủ động sản xuất tại nhà xưởng, giải pháp máy phun xốp PU áp cao cần được xem xét theo công nghệ thực tế. Máy định lượng, bơm cấp liệu, bộ điều khiển nhiệt độ và đầu trộn phải tương thích với độ nhớt, tỷ lệ phối trộn và tốc độ phản ứng của hệ nguyên liệu. Công nghệ integral skin đúc khuôn cũng cần cấu hình phù hợp, không nên mặc định máy phun PU thông thường có thể thay thế toàn bộ thiết bị đúc khuôn chuyên dụng.
Việc lựa chọn máy phun xốp PU áp cao và hệ thống định lượng cần đi cùng hướng dẫn vận hành, bảo trì, hiệu chuẩn và đào tạo nhân sự. Kỹ sư kỹ thuật có thể phối hợp khảo sát điều kiện nhà xưởng, đánh giá thiết bị hiện có và xây dựng quy trình thử nghiệm. Phạm vi hỗ trợ, thời gian triển khai và điều kiện chuyển giao sẽ được xác nhận theo từng dự án.
Chuyển giao công nghệ và đồng hành tối ưu sản xuất OEM
Đối với nhà máy dệt may, xưởng in bao bì và doanh nghiệp chế tạo máy, Vinosaur hướng đến phương án triển khai từ mẫu thử đến sản xuất hàng loạt. Quy trình có thể bao gồm tư vấn hệ nguyên liệu, thiết kế khuôn, lựa chọn máy định lượng, đúc thử, kiểm tra chất lượng và chuẩn hóa hồ sơ sản xuất. Các yêu cầu về C/O, C/Q và chứng từ chất lượng cần được xác nhận theo từng sản phẩm, lô hàng và phạm vi cung cấp trước khi ký hợp đồng.
Định hướng Made in Vietnam giúp doanh nghiệp có thêm phương án chủ động phát triển linh kiện, giảm phụ thuộc vào việc đặt mua chi tiết hoàn thiện từ nước ngoài. Giá trị thực tế cần được đánh giá qua chi phí nguyên liệu, khuôn, nhân công, tỷ lệ sản phẩm đạt, chu kỳ sản xuất và tuổi thọ sử dụng. Chất lượng ổn định, kiểm soát tỷ trọng và hỗ trợ kỹ thuật tận xưởng là những yếu tố quan trọng khi xây dựng năng lực sản xuất lâu dài.
Đối với mỗi dự án, Vinosaur khuyến nghị khách hàng chuẩn bị bản vẽ kỹ thuật, hình ảnh hoặc mẫu thực tế, sản lượng dự kiến, tốc độ vận hành, tải trọng và môi trường tiếp xúc hóa chất. Dữ liệu càng đầy đủ, việc lựa chọn hệ PU và thiết kế khuôn càng sát với yêu cầu cơ khí. Mẫu thử cần được nghiệm thu trước khi chuyển sang sản xuất hàng loạt.
Phát triển một chi tiết PU Skin bền không chỉ là chọn đúng hóa chất mà còn là kiểm soát đồng bộ từ phản ứng hóa học, khuôn đúc, định lượng đến kiểm định cơ học. Với ứng dụng con lăn, trục dẫn hướng, quả bonbine và tay cầm điều khiển, giải pháp phù hợp phải được chứng minh bằng thử nghiệm vận hành thực tế. Liên hệ Vinosaur Polyurethane – Công ty TNHH Việt Nguyên để trao đổi phương án nguyên liệu, mẫu test liệu và chuyển giao công nghệ.
Vinosaur Polyurethane – Công ty TNHH Việt Nguyên
Hotline/Zalo: 0978700123 – Mr. Phạm Văn Tân
Email: vnphamtan@gmail.com
Website: https://www.vinosaur.vn/polyurethane-san-xuat-bonbine-skin
