Gia công đúc nệm ghế ô tô OEM chuẩn xuất khẩu (2026)
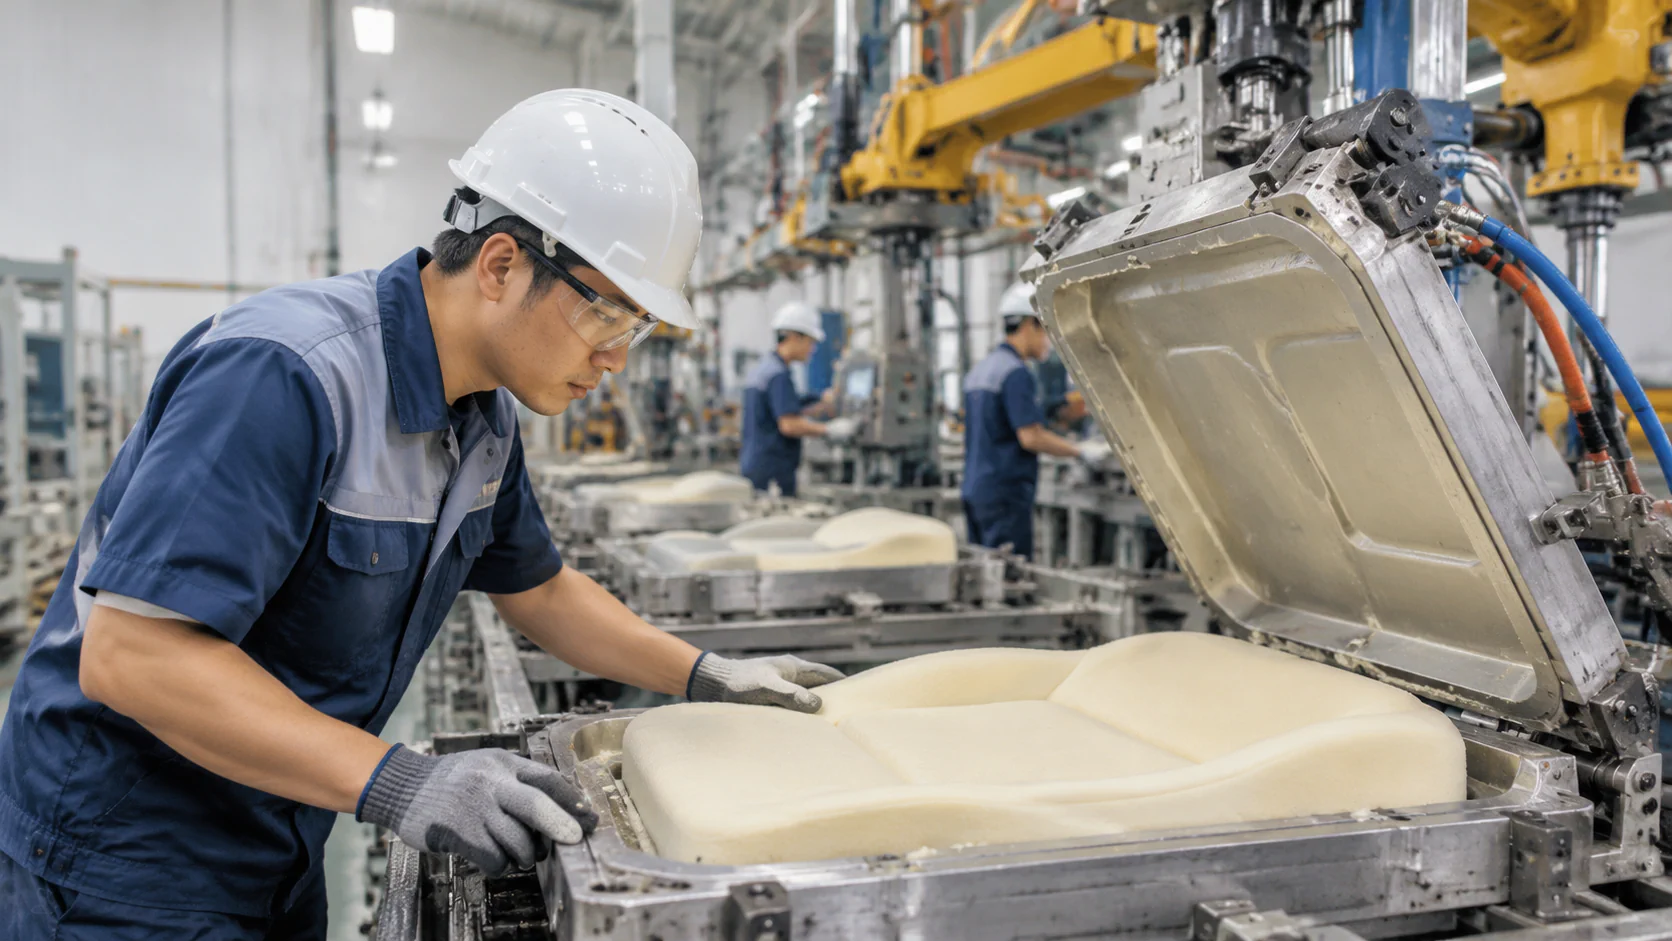
Gia công đúc nệm ghế ô tô tiêu chuẩn xuất khẩu: Giải pháp OEM 2026
Nệm sai biên dạng có thể làm đường may lệch, khe hở lắp ráp không đều hoặc người ngồi nhanh mỏi. Khi sản lượng tăng, sai khác tỷ trọng và độ cứng gây phân loại, sửa hàng và chậm lịch giao. Vì vậy, gia công đúc nệm ghế ô tô cần kiểm soát từ bản vẽ đến khuôn và chi tiết tích hợp.
Điểm nghẽn trong sản xuất nệm ghế ô tô OEM
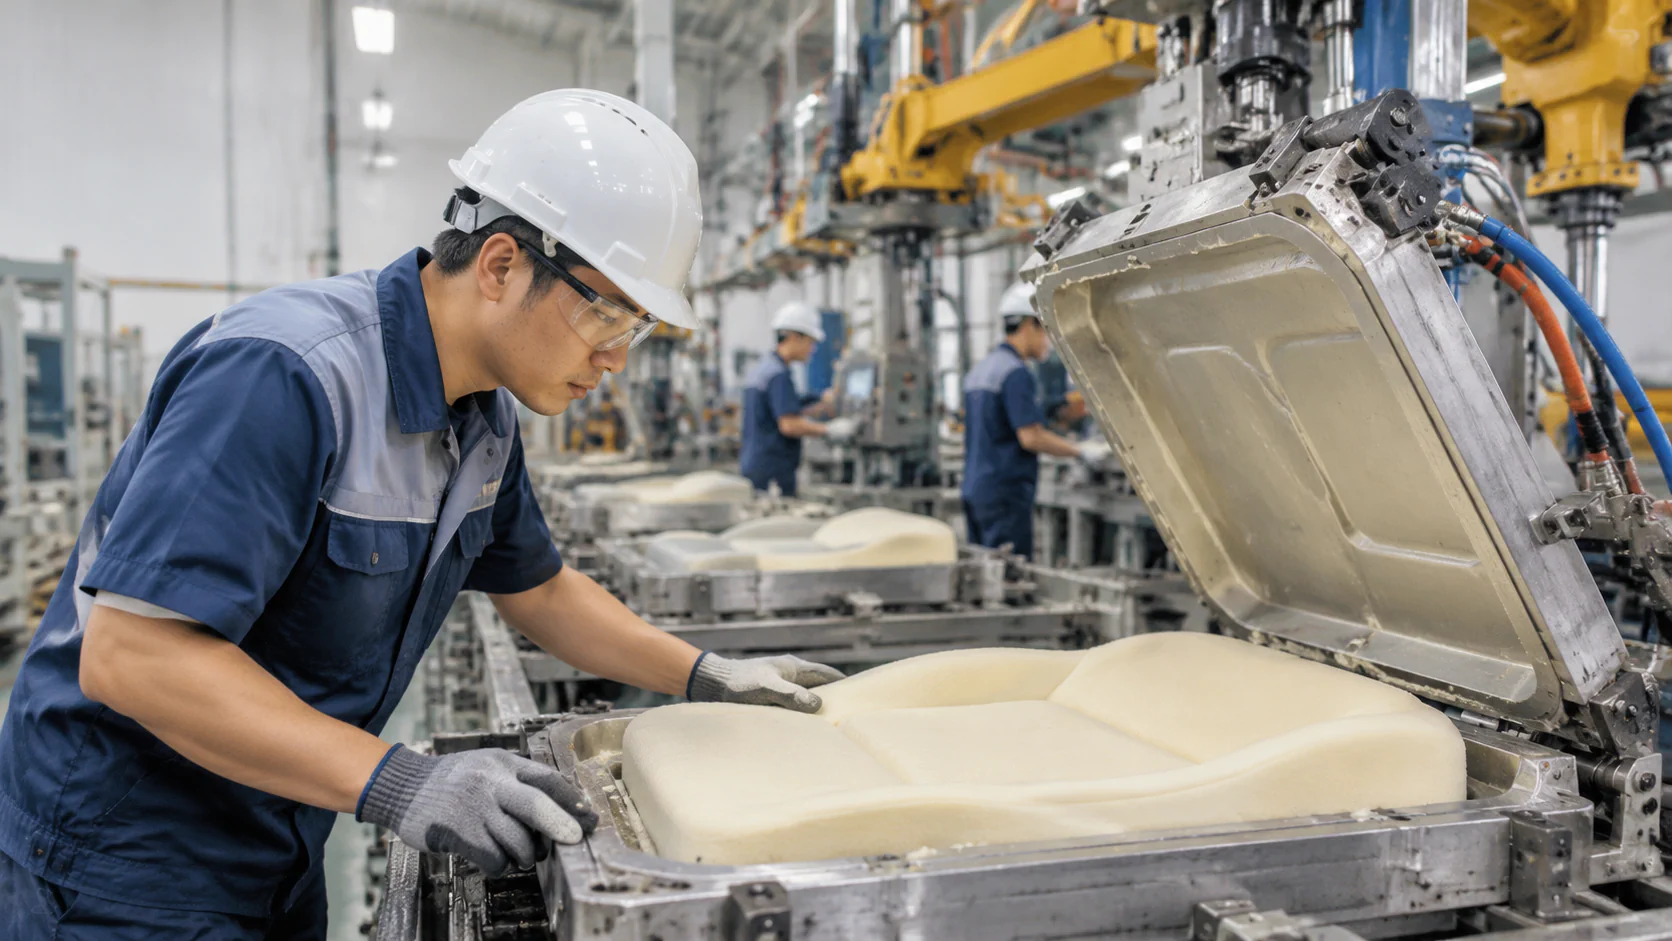 Điểm nghẽn trong sản xuất nệm ghế ô tô OEM - Vinosaur Polyurethane
Hạn chế của cắt ghép mút tấm
Mút tấm cắt CNC phù hợp mẫu thử hoặc chi tiết đơn giản. Với mặt ngồi có gờ đỡ đùi, vùng hông, bolster và tựa lưng phức tạp, nhiều lớp ghép làm tăng mối nối, công đoạn dán và nguy cơ sai biên dạng. Tỷ trọng, độ cứng và lực nén cần đồng nhất để duy trì khả năng nâng đỡ.
Tích hợp tuck-wire, sắt gá và sản lượng OEM
Tuck-wire tạo đường neo để lớp bọc ôm rãnh; chi tiết sắt gá liên kết nệm với khung xương. Sai tọa độ hoặc chiều cao có thể gây lệch đường may, lực kéo bất thường hoặc không khớp khung. Nhà máy cần quản lý mã hàng, phiên bản ghế, lô nguyên liệu và lịch giao; insert phải định vị bằng đồ gá.
Công nghệ đúc PU OEM và khuôn nhôm CNC
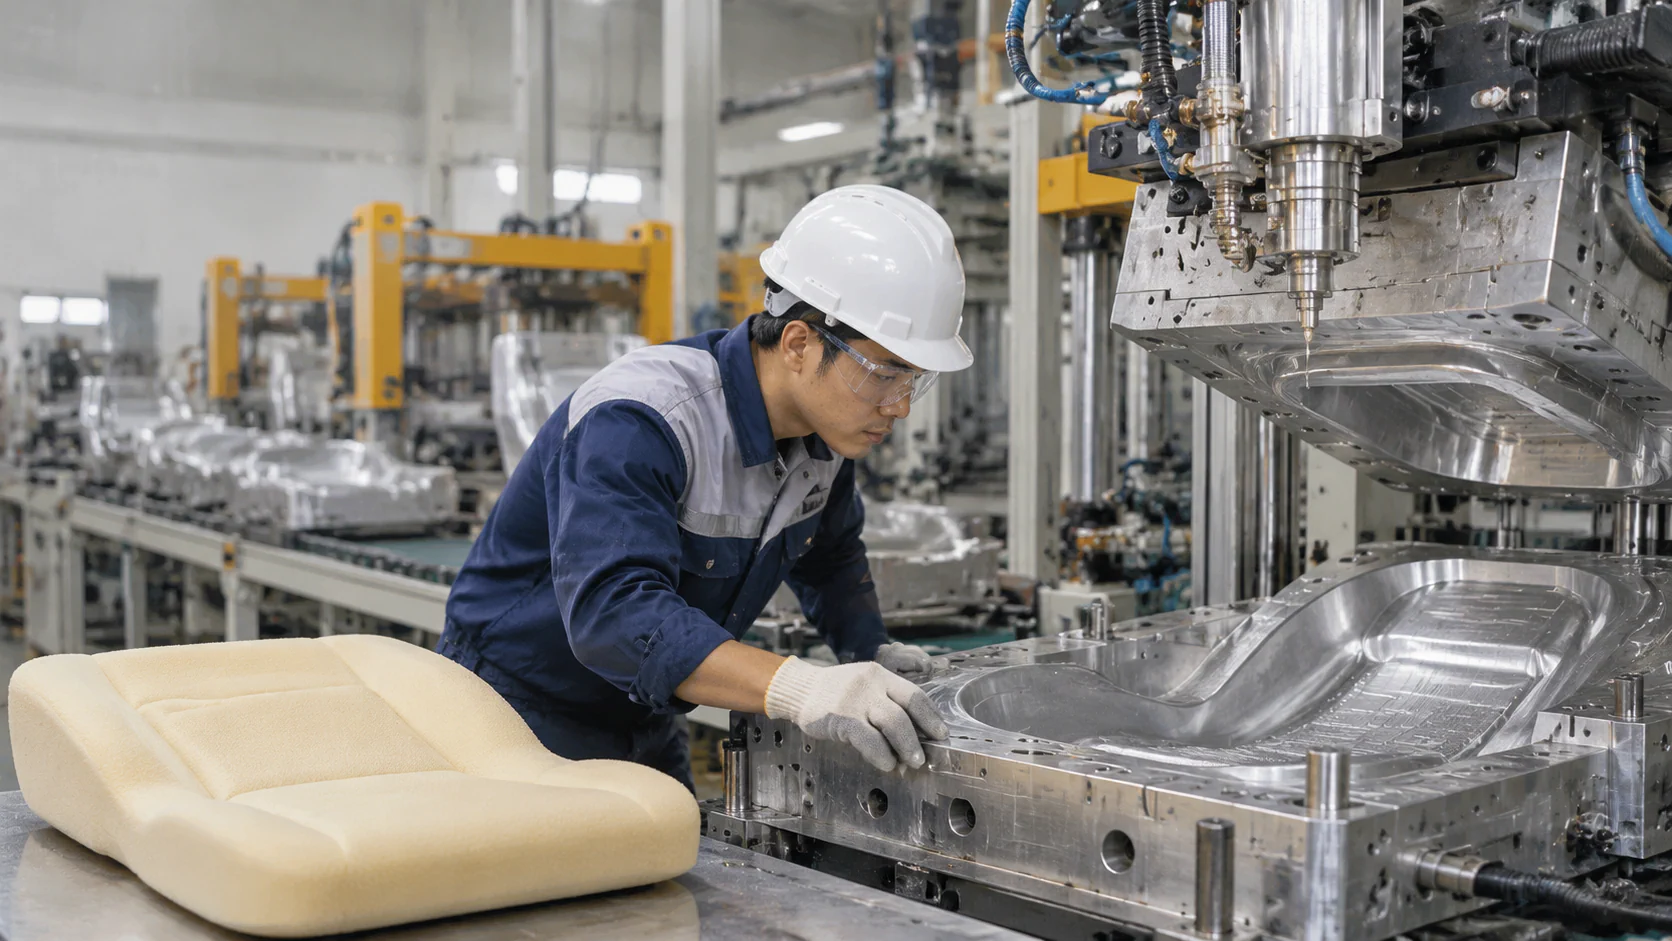 Công nghệ đúc PU OEM và khuôn nhôm CNC - Vinosaur Polyurethane
Hệ Polyol – Isocyanate và khuôn nhôm CNC
Mút ghế thường dùng hệ polyurethane mềm đúc khuôn. Polyol phản ứng với isocyanate phù hợp như MDI, TDI hoặc hệ phối trộn theo nhà cung cấp; xúc tác và phụ gia điều tiết phản ứng, cấu trúc tế bào và quá trình nở. Tỷ lệ phối trộn phải theo tài liệu kỹ thuật của hệ hóa chất.
nguyên liệu PU sản xuất nệm ghế ô tô được định lượng, trộn đồng nhất rồi rót vào khuôn. Phản ứng tạo mạng polymer và làm vật liệu nở đầy khoang; đường rót, thoát khí, góc thoát khuôn và nhiệt độ ảnh hưởng độ đầy, bề mặt và co ngót. Khuôn nhôm CNC phải bám dữ liệu CAD và mẫu đã duyệt.
Rãnh tuck-wire, vị trí chi tiết sắt và mặt chuẩn lắp ghép cần thể hiện trên thiết kế khuôn. Chỉ tiêu kiểm soát gồm tỷ trọng (kg/m³), độ cứng ấn lõm, lực nén, độ bền kéo – xé và biến dạng dư. Phép thử tham chiếu tiêu chuẩn ASTM D3574, tiêu chuẩn ISO 2439 và ISO 3386-1; giới hạn theo yêu cầu OEM.
Tích hợp tuck-wire và sắt gá trong lòng mút
Trước khi rót, tuck-wire và chi tiết kim loại được kiểm tra mã, kích thước, hướng lắp và bề mặt. Đồ gá giữ insert đúng tọa độ, hạn chế xê dịch khi PU nở. Thiết kế tính chiều dày mút bao quanh và bán kính góc để tránh rách mút, tạo điểm cứng hoặc ảnh hưởng lớp bọc.
Sau đúc, kiểm tra độ lộ, độ chắc, vị trí insert và khả năng lắp khung. Quy trình OEM gồm phát triển mẫu, thiết kế khuôn nhôm CNC, đúc thử, đo kiểm, hiệu chỉnh và phê duyệt mẫu trước khi chuẩn hóa thông số sản xuất.
So sánh đúc PU OEM với cắt ghép mút tấm
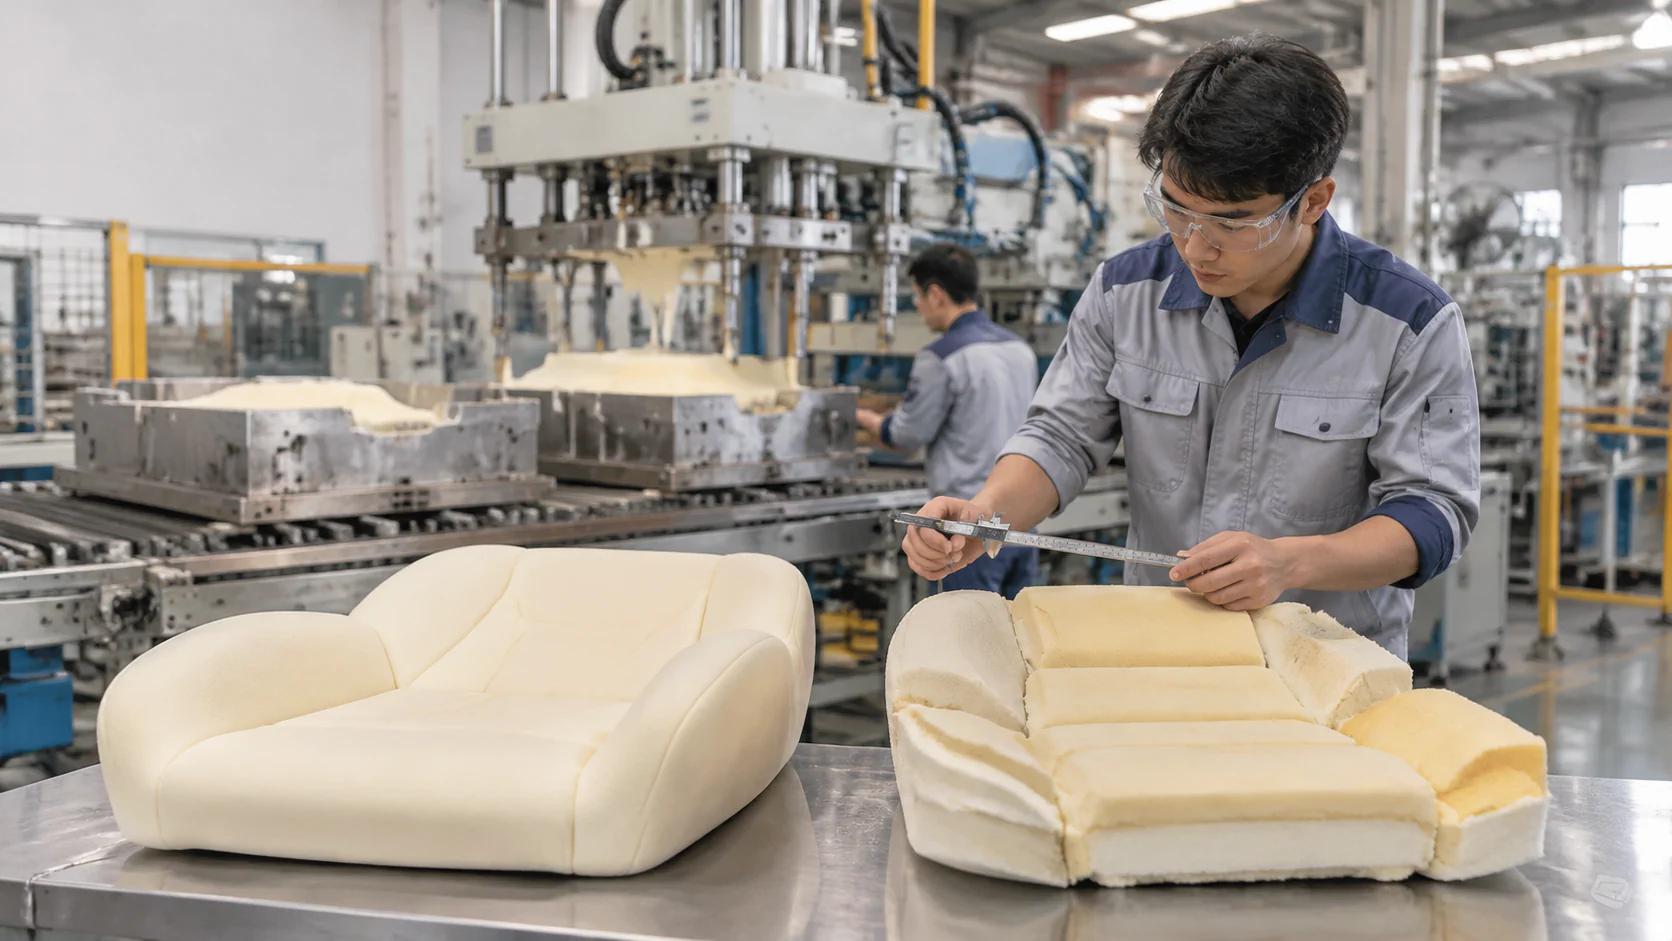 So sánh đúc PU OEM với cắt ghép mút tấm - Vinosaur Polyurethane
Bảng so sánh dưới đây thể hiện khác biệt quy trình, không áp một dải tỷ trọng hoặc độ cứng cho mọi dòng xe. Giá trị mục tiêu phải theo yêu cầu nâng đỡ, hình học ghế, vật liệu bọc và quy chuẩn hãng xe; chi phí cần tính khuôn, nhân công, phế phẩm và lắp ráp.
| Tiêu chí | Đúc PU OEM | Cắt ghép mút |
|---|---|---|
| Biên dạng | Liền khối, tạo gờ và rãnh | Nhiều lớp cắt, dán |
| Tỷ trọng | Điều chỉnh theo hệ PU | Phụ thuộc cấp mút |
| Độ cứng, lực nén | Thiết kế theo vùng | Phối hợp nhiều lớp |
| Chi tiết tích hợp | Định vị insert khi đúc | Thêm công đoạn lắp |
| Chi phí | Đầu tư khuôn, hiệu quả khi lặp | Ít đầu tư khuôn, tăng nhân công |
Cắt ghép linh hoạt với sản lượng thấp hoặc mẫu thường thay đổi. Khi hình học ổn định và sản lượng lặp lại, đúc khuôn có lợi thế tích hợp insert và giảm công đoạn phụ. Quyết định đầu tư dựa trên sản lượng cam kết, số biến thể ghế, tuổi thọ khuôn và chi phí chất lượng toàn hợp đồng.
Quy trình gia công đúc nệm ghế ô tô OEM trong 4 bước
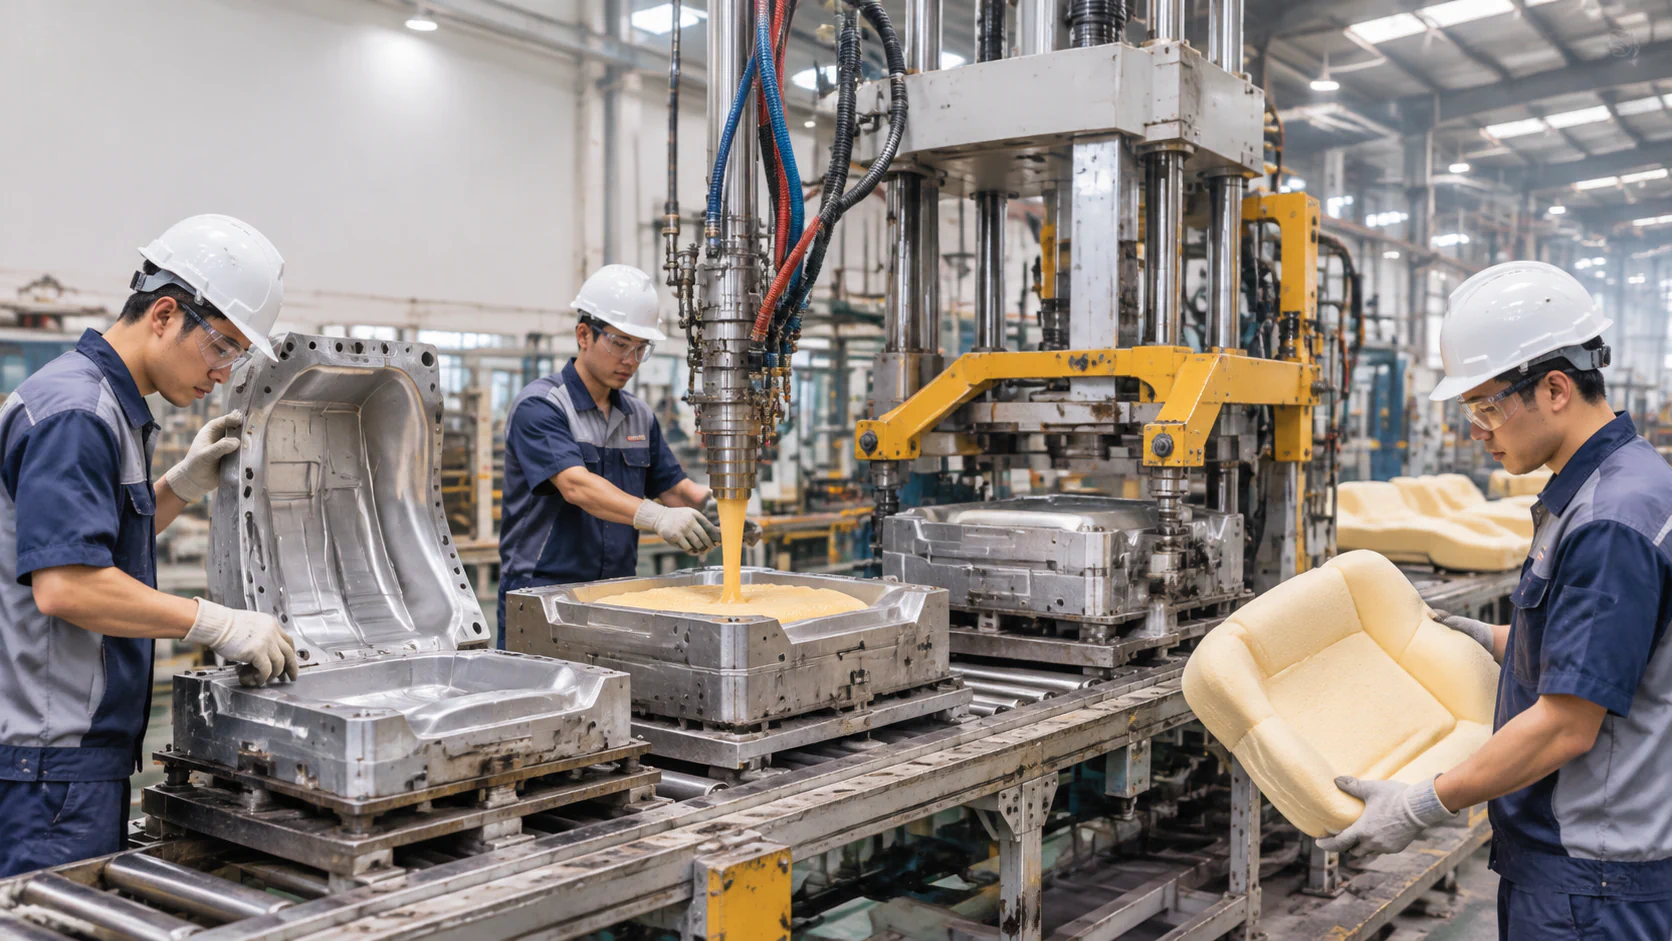 Quy trình gia công đúc nệm ghế ô tô OEM trong 4 bước - Vinosaur Polyurethane
Bước 1–2: Tiếp nhận bản vẽ và phát triển khuôn CNC
Bước 1 – Rà soát: nhận bản vẽ 2D/3D, mẫu ghế, dữ liệu khung xương và yêu cầu vật liệu. Xác nhận vùng chịu tải, tỷ trọng, độ cứng, dung sai và phương pháp thử. Bước 2 – Thiết kế: xác định mặt phân khuôn, đường rót, lỗ thoát khí và tọa độ insert; khách hàng duyệt dữ liệu trước khi gia công.
Bước 3–4: Đúc thử và sản xuất OEM hàng loạt
Bước 3 – Đúc thử: kiểm tra nhiệt độ nguyên liệu, khuôn, tỷ lệ phối trộn theo tài liệu hệ PU, khối lượng rót và chu kỳ. Cream time, gel time và tack-free time theo dõi cửa sổ công nghệ, không thay thế phép thử cơ lý. Thành phẩm cần kiểm tra tỷ trọng, độ cứng, lực nén, độ phục hồi, kích thước và vị trí insert.
Bước 4 – Sản xuất: lập kế hoạch theo số lòng khuôn, chu kỳ, số ca, tỷ lệ đạt và lịch giao. Mỗi lô cần mã nguyên liệu, ngày sản xuất, máy – khuôn và kết quả kiểm tra. Kiểm tra đầu ca, trong quá trình và cuối lô giúp phát hiện sai lệch trước công đoạn bọc hoặc lắp ráp.
- Khóa bản vẽ, BOM, mẫu chuẩn và tiêu chí trước khi chạy lô.
- Kiểm tra khuôn, thoát khí và đồ gá insert định kỳ.
- Ghi nhận định lượng, nhiệt độ, khối lượng rót và chu kỳ.
- Cách ly hàng lỗi; chỉ xuất khi được phê duyệt.
- Đối chiếu sản lượng với năng lực khuôn và lịch giao.
Đơn hàng xuất khẩu cần thống nhất bản vẽ duyệt, tiêu chuẩn thử, báo cáo kiểm tra, truy xuất lô và đóng gói. Made in Vietnam, C/O và C/Q phải căn cứ nguồn gốc nguyên liệu, đơn vị phát hành và quy định nhập khẩu; không mặc định mọi đơn hàng có cùng bộ chứng từ.
Vinosaur Polyurethane – Gia công nệm ghế ô tô OEM
Từ thiết kế khuôn CNC đến sản phẩm hoàn thiện
Vinosaur Polyurethane, thuộc Công ty TNHH Việt Nguyên, tiếp nhận gia công theo bản vẽ và tiêu chí kỹ thuật. Phạm vi gồm phát triển mẫu nệm ngồi, tựa lưng, thiết kế khuôn nhôm CNC, đúc thử, hiệu chỉnh và sản xuất hàng loạt; tuck-wire cùng chi tiết sắt gá được bố trí trong lòng mút.
Kỹ thuật rà soát hệ PU, tỷ trọng, độ cứng, lực nén và thông số máy định lượng – trộn – rót. Hỗ trợ tận xưởng, cân chỉnh thiết bị và chuyển giao quy trình được thống nhất theo hợp đồng và phạm vi dự án.
Việc chọn nguyên liệu PU sản xuất nệm ghế ô tô cần gắn với mục tiêu cơ lý, không chỉ dựa trên giá mỗi kilogram. Vinosaur phối hợp đánh giá mẫu và điều kiện công nghệ; khách hàng nên cung cấp mẫu chuẩn, thông số mục tiêu và sản lượng dự kiến.
Năng lực sản xuất hàng loạt và cung ứng
Với hợp đồng xe du lịch và xe thương mại, công suất tính từ số bộ mỗi ngày, mã ghế, số lòng khuôn, chu kỳ đúc và tỷ lệ dự phòng. Vinosaur định hướng tổ chức dây chuyền công suất lớn, kiểm soát chất lượng theo lô và lập lịch bàn giao.
Nhà máy lắp ráp, đơn vị nâng cấp nội thất và chuỗi phân phối phụ tùng có thể triển khai theo mô hình mẫu duyệt – sản xuất định kỳ – đánh giá lô. Sản lượng xác nhận sau khi rà soát bản vẽ, mẫu và yêu cầu giao hàng.
Không nên mặc định cấu trúc tế bào kín trên 95% cho nệm ghế như vật liệu cách nhiệt; mút PU mềm cần độ thông khí phù hợp công năng. Hệ số dẫn nhiệt K hoặc phân hạng B2/B3 theo DIN 4102 chỉ áp dụng khi tiêu chuẩn sản phẩm yêu cầu.
Cream time và tack-free time là thông số động học, không thay thế phép thử cơ lý hay tiêu chí nghiệm thu. Chất lượng lô cần chứng minh bằng kiểm tra cơ lý, kích thước, insert và khả năng lắp ráp theo yêu cầu OEM.
Để đánh giá phương án gia công đúc nệm ghế ô tô, hãy gửi bản vẽ 2D/3D, mẫu ghế, yêu cầu kỹ thuật, sản lượng và lịch giao. Vinosaur rà soát khuôn, vật liệu, insert và kế hoạch trước khi báo giá. Liên hệ Hotline/Zalo 0978700123 – Mr. Phạm Văn Tân, email vnphamtan@gmail.com hoặc xem dịch vụ nệm ghế ô tô xuất khẩu.
