Nguyên liệu đúc gối PU latex và công nghệ đúc 2026
Nguyên liệu đúc gối PU latex: Giải pháp sản xuất 2026
Một lô 500 chiếc gối cổ vừa tháo khuôn đã xuất hiện ba lỗi: lõi mềm không đều, bề mặt rỗ và kích thước co lệch. Chỉ cần 8% sản phẩm phải loại bỏ, xưởng mất 40 chiếc chưa kể nhân công và thời gian chạy máy. Lựa chọn nguyên liệu đúc gối pu latex phù hợp, kết hợp định lượng chính xác và kiểm soát khuôn, là nền tảng để giảm phế phẩm và tạo cảm giác nâng đỡ nhất quán.
Với xưởng gối đệm, shop phụ kiện du lịch và thương hiệu gia dụng, công nghệ đúc PU mềm giúp phát triển nhiều kiểu dáng trên một nền tảng thiết bị. Vinosaur Polyurethane định hướng giải pháp từ lựa chọn hệ hóa chất đến vận hành máy và thử nghiệm sản phẩm.
Thực Trạng Sản Xuất Gối Ôm, Gối Cổ Du Lịch Và Gối Ngủ PU Latex: Những Hạn Chế Khi Gia Công Bọt Mềm Và Kiểm Soát Chất Lượng Sản Phẩm
 Thực Trạng Sản Xuất Gối Ôm, Gối Cổ Du Lịch Và Gối Ngủ PU Latex: Những Hạn Chế Khi Gia Công Bọt Mềm Và Kiểm Soát Chất Lượng Sản Phẩm - Vinosaur Polyurethane
Những Bất Cập Khi Sản Xuất Gối Bằng Mút Tấm Cắt Ghép Hoặc Phương Pháp Rót PU Thủ Công
Mút tấm cắt ghép phát sinh phần thừa tại đường cong và góc lượn. Với gối chữ U hoặc gối ngủ công thái học, việc ghép vật liệu có thể tạo đường nối, ảnh hưởng hình thức và cảm giác tỳ đè. Lượng hao hụt phụ thuộc sơ đồ cắt và kích thước phôi.
Rót PU thủ công lại phụ thuộc nhiều vào thao tác cân, trộn và thời gian đưa liệu vào khuôn. Sai lệch phối trộn, nhiệt độ hoặc độ ẩm có thể gây bọt không đồng đều, lõm mặt, biến dạng và khác biệt độ cứng giữa các mẻ.
Thách Thức Của Xưởng Gối Đệm, Shop Phụ Kiện Du Lịch Và Thương Hiệu Đồ Gia Dụng
Khách hàng không chỉ lựa chọn hình dáng đẹp. Gối cần mềm vừa đủ, phục hồi sau khi nén và ít gây khó chịu về mùi. Lõi giữ ẩm do sử dụng, vệ sinh hoặc bảo quản không phù hợp còn tạo nguy cơ phát triển vi sinh vật.
Đối với nhà sản xuất, thách thức là duy trì chất lượng khi đổi mẫu và tăng sản lượng. Vì vậy phải quản lý đồng thời công thức, mật độ bọt, độ cứng, độ đàn hồi, môi trường sản xuất và điều kiện đóng gói.
Cơ Chế Công Nghệ Máy Phun Xốp PU Sản Xuất Gối Ôm, Gối Cổ Và Gối Đầu Bằng Nguyên Liệu PU Latex
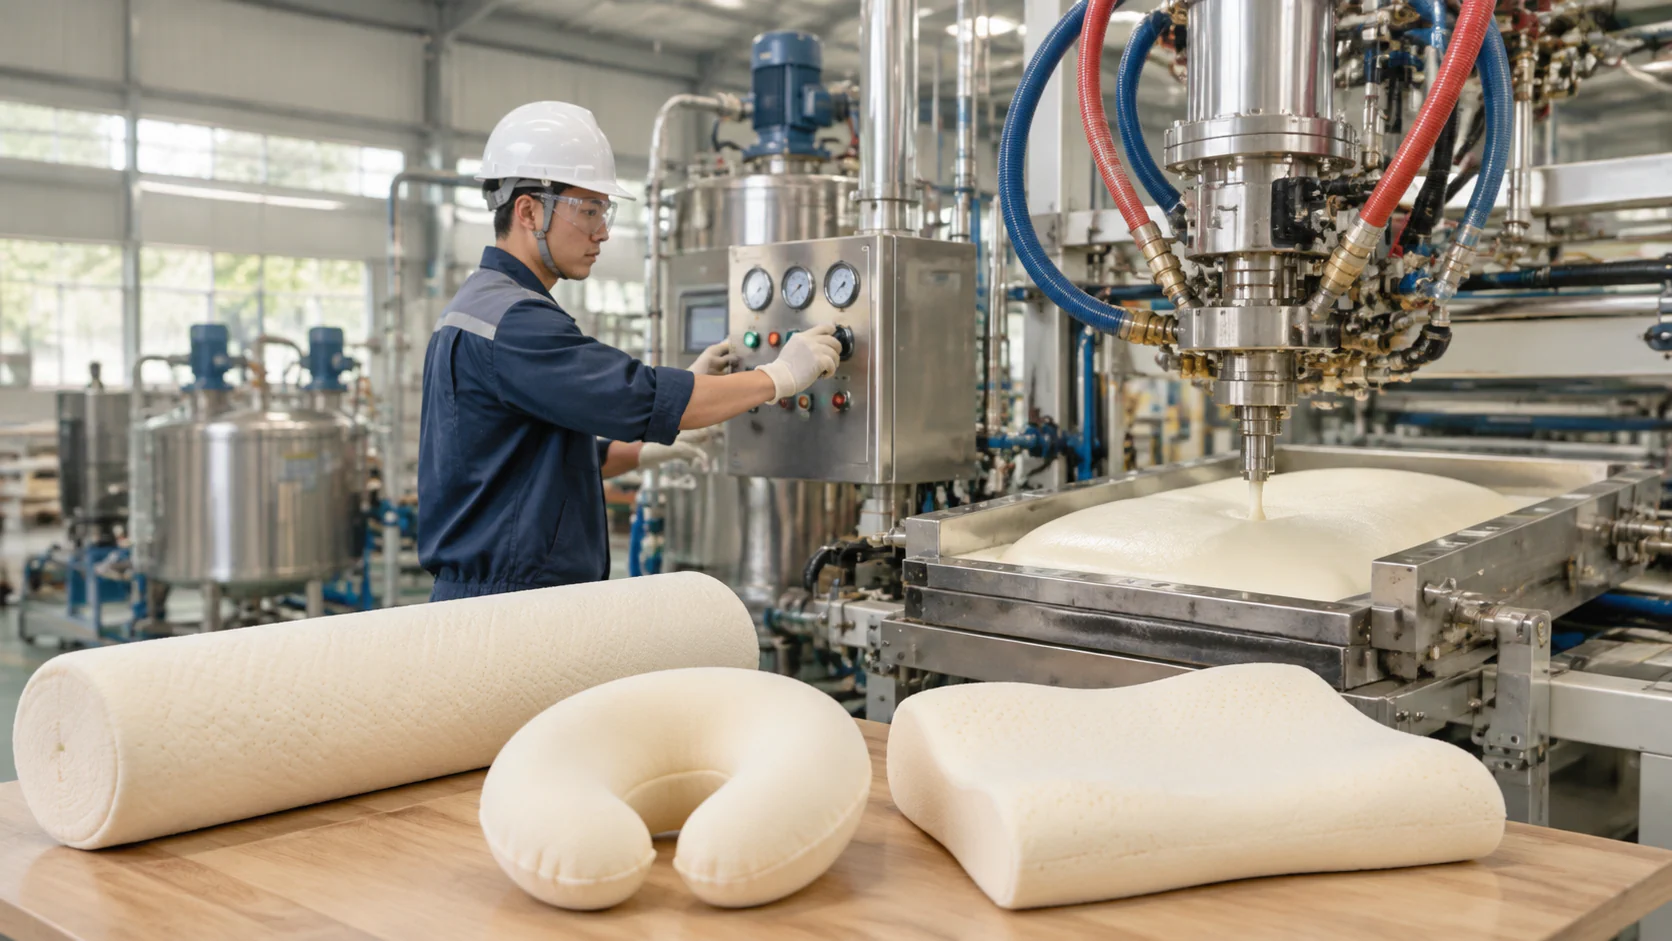 Cơ Chế Công Nghệ Máy Phun Xốp PU Sản Xuất Gối Ôm, Gối Cổ Và Gối Đầu Bằng Nguyên Liệu PU Latex - Vinosaur Polyurethane
Đặc Tính Hóa Học Của Hệ Polyol Super-soft Foam Tỷ Trọng 35–50 kg/m³
Hệ polyurethane mềm hình thành khi các nhóm hydroxyl của Polyol phản ứng với nhóm isocyanate trong MDI hoặc TDI. Trong hệ tạo bọt bằng nước, phản ứng với isocyanate sinh CO₂, góp phần phát triển cấu trúc tế bào. Xúc tác, silicone hoạt động bề mặt và thành phần phối liệu điều chỉnh tốc độ phản ứng, cấu trúc bọt và tính chất cơ học.
Thuật ngữ PU latex trong thương mại thường chỉ vật liệu PU có cảm giác mềm và đàn hồi gần với latex. Tuy nhiên, PU không đồng nghĩa cao su latex tự nhiên. Nhà sản xuất cần ghi đúng thành phần để tránh gây nhầm lẫn trong nhãn hàng và tài liệu bán hàng.
Hệ Polyol Super-soft Foam với tỷ trọng mục tiêu 35–50 kg/m³ phù hợp để nghiên cứu các dòng gối mềm. Mức này là mục tiêu thiết kế, không phải thông số mặc định của mọi công thức. Độ cứng còn chịu ảnh hưởng của cấu trúc polymer, mức độ liên kết, hình học gối và điều kiện đúc.
Với nguyên liệu đúc gối pu latex, cấu trúc tế bào mở hoặc thông khí thường thích hợp hơn cấu trúc bọt kín cao khi cần cảm giác êm và thoát khí. Chỉ tiêu closed-cell trên 95% phổ biến ở một số hệ PU cứng cách nhiệt, không nên áp dụng máy móc cho gối mềm.
Phép thử theo tiêu chuẩn ASTM D3574 hỗ trợ đánh giá các tính chất của bọt PU mềm như lực gây biến dạng lõm, độ phục hồi và tính chất cơ lý. Độ cứng cần được biểu thị bằng phương pháp và điều kiện thử, thay vì chỉ mô tả bằng cảm giác tay.
Công Nghệ Đúc Đa Dạng Hình Dáng Và Công Thức Hóa Chất Bọt Mềm Đúc Gối
Máy định lượng đưa hai dòng nguyên liệu tới đầu trộn theo tỷ lệ được thiết lập cho hệ hóa chất. Với máy phun xốp PU áp thấp, hiệu quả trộn phụ thuộc thiết kế đầu trộn, tốc độ khuấy, lưu lượng và tình trạng bảo dưỡng. Hỗn hợp được đưa vào khuôn có lỗ thoát khí và khoảng không thích hợp để phát triển bọt.
- Gối cổ chữ U: khuôn tạo hai nhánh ôm vùng cổ, ưu tiên tính đối xứng và độ mềm đồng nhất.
- Gối ôm hình trụ dài: kiểm soát phân bố liệu theo chiều dài, hạn chế thiếu liệu ở hai đầu.
- Gối ngủ lượn sóng: phát triển biên dạng nâng đỡ vùng đầu và cổ, kiểm chứng bằng thử nghiệm sử dụng thực tế.
Gối lượn sóng có thể hỗ trợ tư thế nằm theo thiết kế nhưng không được mặc nhiên quảng cáo là điều trị chứng ngáy hoặc ngưng thở khi ngủ. Khả năng chống ngáy cần bằng chứng lâm sàng phù hợp trước khi đưa ra tuyên bố y tế.
Định hướng hóa chất ít mùi phải bắt đầu từ nguyên liệu được kiểm soát, phản ứng hoàn toàn và quá trình dưỡng bọt thích hợp. Không nên đồng nhất cảm giác ít mùi với an toàn hô hấp; cần xem xét phát thải VOC, chất tồn dư và kết quả kiểm nghiệm sản phẩm.
Phụ gia kháng khuẩn, chống nấm mốc có thể được nghiên cứu nhưng hiệu quả phụ thuộc hệ hóa chất và điều kiện thử. Phải xác minh khả năng duy trì tính năng sau sử dụng, đồng thời đánh giá độ bền và tính phù hợp khi tiếp xúc gần với người dùng. Lớp vỏ tháo giặt và điều kiện bảo quản khô thoáng vẫn rất quan trọng.
Bảng So Sánh Thông Số Kỹ Thuật Và Hiệu Quả Kinh Tế Khi Sử Dụng Nguyên Liệu Đúc Gối PU Latex
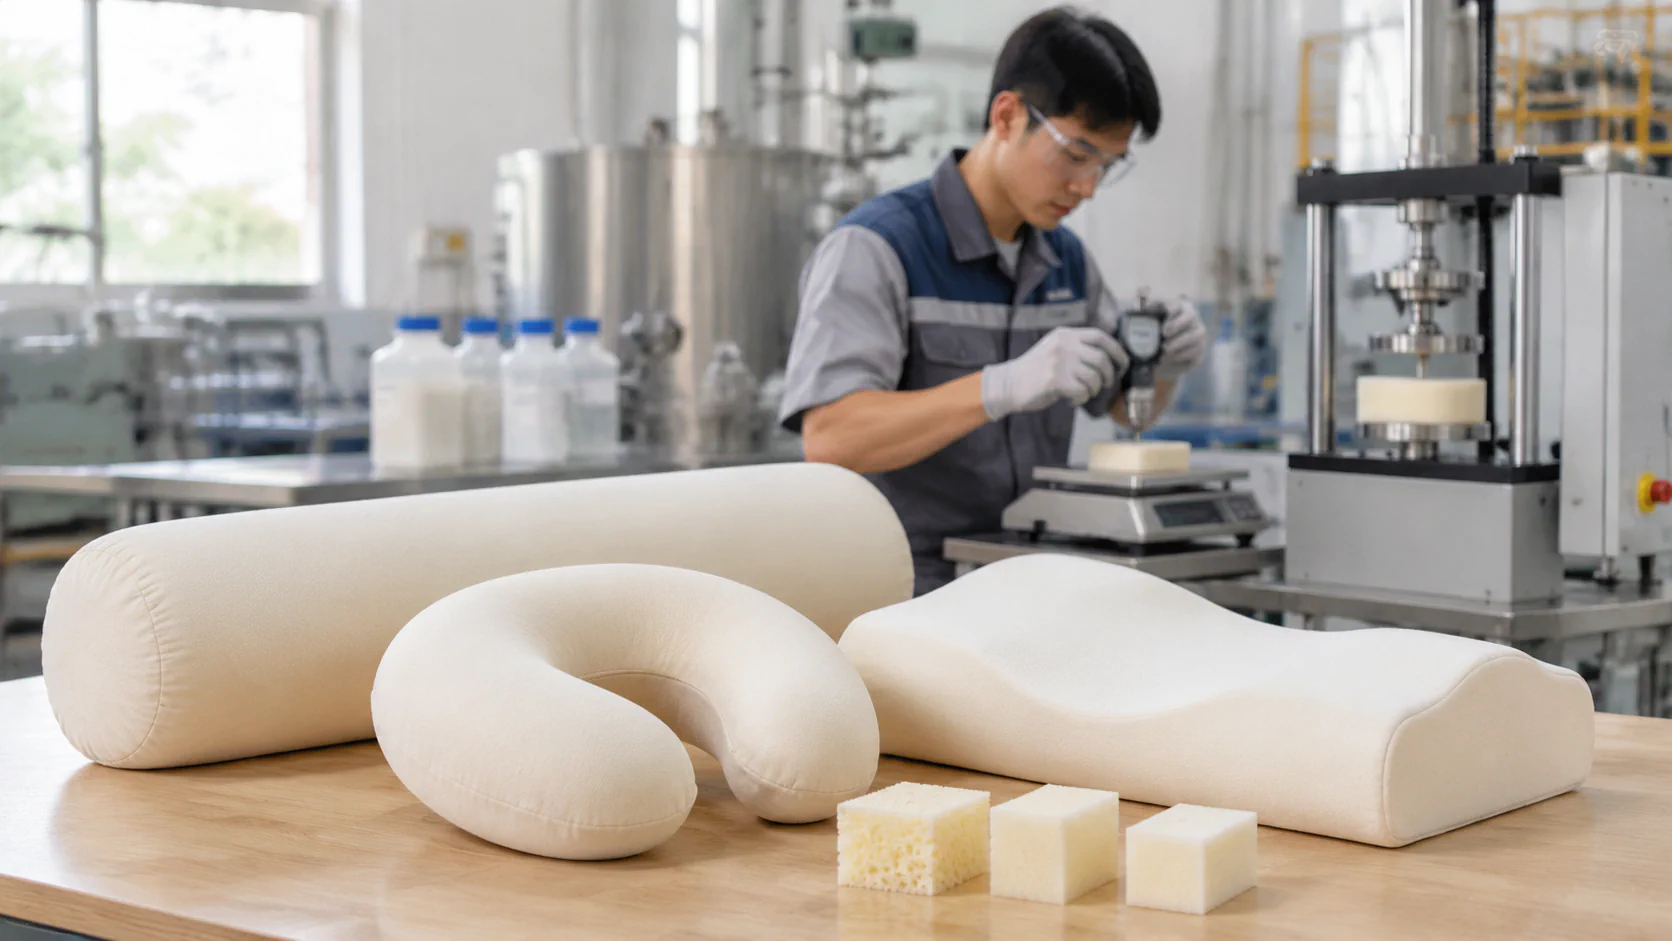 Bảng So Sánh Thông Số Kỹ Thuật Và Hiệu Quả Kinh Tế Khi Sử Dụng Nguyên Liệu Đúc Gối PU Latex - Vinosaur Polyurethane
Ba phương án sản xuất dưới đây có đặc điểm vận hành khác nhau. Các giá trị mục tiêu chỉ phục vụ thiết kế thử nghiệm; chi phí thực tế phải xác định theo báo giá nguyên liệu, khuôn, nhân công và tỷ lệ thành phẩm đạt.
| Tiêu chí | Đúc PU bằng máy định lượng | Mút tấm cắt ghép | Rót PU thủ công |
|---|---|---|---|
| Tỷ trọng | Mục tiêu 35–50 kg/m³ | Theo mút tấm mua vào | Phụ thuộc công thức và thao tác |
| Độ đồng nhất | Có khả năng kiểm soát theo mẻ | Phụ thuộc phôi và mối ghép | Dễ biến động khi thao tác không ổn định |
| Tạo hình | Khuôn chữ U, trụ, lượn sóng | Cắt, phay hoặc ghép | Đúc khuôn, phụ thuộc tay nghề |
| Hao hụt | Chủ yếu từ bavia và sản phẩm lỗi | Phần thừa khi cắt phôi | Liệu dư và phế phẩm |
| Đầu tư | Máy, khuôn, thiết bị phụ trợ | Máy cắt, dụng cụ gia công | Thiết bị trộn và khuôn |
| Khả năng lặp lại | Tốt khi hiệu chuẩn và kiểm soát ổn định | Tốt với phôi và quy trình ổn định | Phụ thuộc người vận hành |
Ví dụ kỹ thuật: một lõi gối có thể tích bọt thực 0,003 m³, tỷ trọng mục tiêu 40 kg/m³, sẽ có khối lượng bọt lý thuyết khoảng 0,12 kg. Với 1.000 chiếc, lượng bọt trong thành phẩm khoảng 120 kg, chưa bao gồm bavia, hao hụt và sản phẩm loại.
Nếu giá hóa chất giả định 85.000 đồng/kg, chi phí hóa chất lý thuyết là 10.200 đồng/chiếc. Đây không phải báo giá Vinosaur. Muốn tính lợi nhuận, cần bổ sung chi phí khuôn phân bổ, vận hành máy, nhân công, vỏ gối, kiểm nghiệm, đóng gói và tỷ lệ đạt chất lượng.
Quy Trình 4 Bước Triển Khai Máy Phun Xốp PU Và Dây Chuyền Sản Xuất Gối Tại Nhà Xưởng
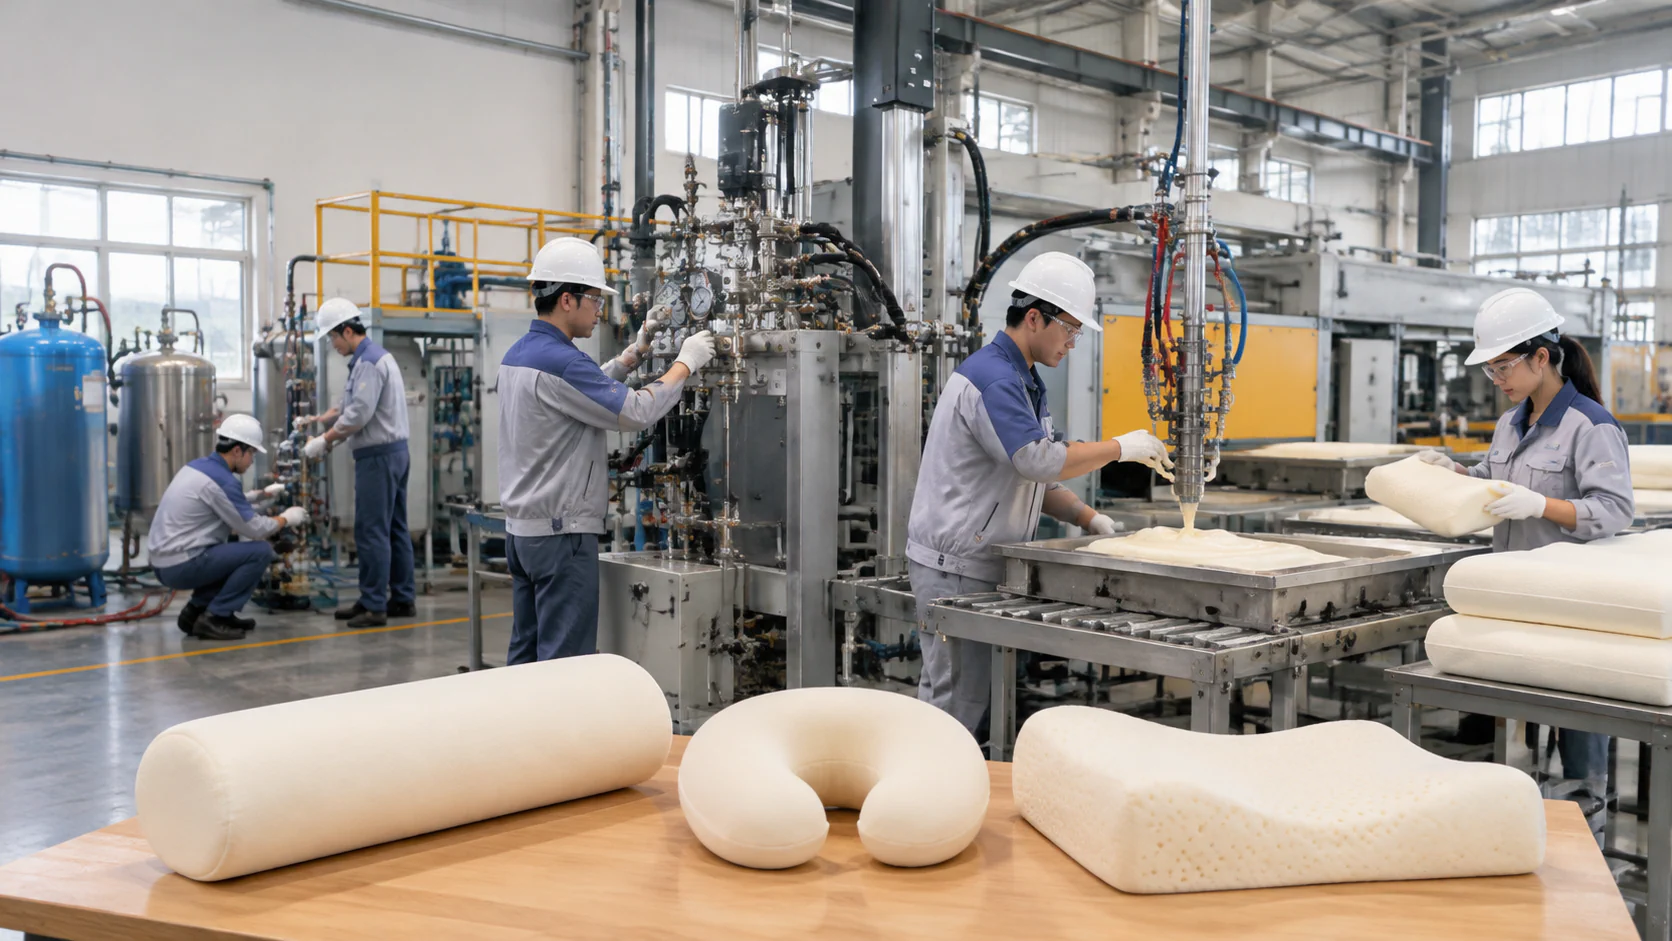 Quy Trình 4 Bước Triển Khai Máy Phun Xốp PU Và Dây Chuyền Sản Xuất Gối Tại Nhà Xưởng - Vinosaur Polyurethane
Bước 1–2: Khảo Sát Mẫu Gối, Xác Định Đặc Tính Vật Liệu Và Phát Triển Khuôn Đúc
Bước 1: Xác định kích thước sản phẩm, thể tích lõi, độ mềm và khả năng phục hồi mong muốn. Lập mẫu chuẩn để đánh giá hình dáng, phân bố lực và cảm giác nâng đỡ; lựa chọn nguyên liệu sản xuất gối ngủ phù hợp với phân khúc bán hàng.
Bước 2: Thiết kế khuôn, đường nạp liệu, thoát khí và phương án tháo khuôn. Lựa chọn liệu PU đổ gối ôm gối cổ, hệ Polyol–Isocyanate và cấu hình máy tương thích. Khuôn cần được đánh giá khả năng truyền nhiệt, chống bám dính và độ ổn định kích thước qua nhiều chu kỳ.
Bước 3–4: Hiệu Chuẩn Máy Phun PU, Đúc Thử Và Kiểm Định Chất Lượng
Bước 3: Hiệu chuẩn lưu lượng hai thành phần, xác minh tỷ lệ phối trộn theo tài liệu kỹ thuật nhà cung cấp và kiểm soát nhiệt độ nguyên liệu. Ghi nhận cream time, gel time, tack-free time và thời điểm tháo khuôn; các giá trị phải xác lập qua đúc thử, không sử dụng một bộ thời gian cố định cho mọi hệ PU.
Bước 4: Đúc lô thử, dưỡng mẫu rồi kiểm tra tỷ trọng, độ cứng, phục hồi, độ biến dạng dư, bề mặt và kích thước. Có thể đối chiếu phép xác định tỷ trọng biểu kiến theo tiêu chuẩn ISO 845, lựa chọn cách chuẩn bị mẫu phù hợp với lõi có lớp da khuôn.
- Kiểm tra hồ sơ SDS/TDS, nhãn hóa chất và khả năng truy xuất lô.
- Vận hành thông gió, hút khí cục bộ và trang bị bảo hộ theo đánh giá rủi ro isocyanate.
- Ghi nhận khối lượng rót, nhiệt độ, thời gian phản ứng và mã khuôn.
- Thử mùi, phát thải và tính năng kháng khuẩn hoặc chống mốc khi có yêu cầu công bố.
- Chỉ đóng gói sau khi thành phẩm đạt điều kiện dưỡng và tiêu chí xuất xưởng.
Đối với sản phẩm sử dụng gần mặt, kiểm soát hóa chất tồn dư và phát thải quan trọng không kém độ mềm. Các chỉ tiêu cách nhiệt W/mK, chịu nén kPa hay phân loại cháy DIN 4102 B2/B3 chỉ nên đưa vào hồ sơ nếu liên quan yêu cầu thiết kế và đã được thử nghiệm, không thay thế đánh giá chất lượng gối.
Vinosaur Polyurethane – Giải Pháp Nguyên Liệu PU Latex, Máy Phun Xốp PU Và Chuyển Giao Công Nghệ Trọn Gói
Cung Cấp Hóa Chất Bọt Mềm Đúc Gối Và Máy Phun Xốp PU Theo Yêu Cầu Sản Xuất
Vinosaur Polyurethane – Công ty TNHH Việt Nguyên, thương hiệu Khủng Long Việt Nguyên – giới thiệu ứng dụng sản xuất gối PU latex trên thiết bị phun xốp áp thấp. Doanh nghiệp có thể liên hệ để trao đổi về hệ Polyol Super-soft Foam, lựa chọn hóa chất làm gối cao su nhân tạo và cấu hình máy cho từng dạng khuôn.
Khi đánh giá nguyên liệu đúc gối pu latex, khách hàng nên yêu cầu mẫu thử, thông số TDS/SDS và hồ sơ xuất xứ, chất lượng tương ứng từng lô. Các tài liệu C/O, C/Q và cam kết hỗ trợ kỹ sư tại xưởng cần được xác nhận cụ thể trong báo giá hoặc hợp đồng, không suy diễn thành chứng nhận sẵn có cho mọi sản phẩm.
Chuyển Giao Công Nghệ Từ Thiết Kế Khuôn Đến Vận Hành Và Tối Ưu Sản Xuất
Giải pháp máy phun xốp PU áp thấp nên được lựa chọn sau khi xác định sản lượng mục tiêu, dung tích rót, dải lưu lượng và yêu cầu độ chính xác. Xưởng cũng cần thống nhất phạm vi bàn giao, đào tạo, bảo trì, phụ tùng và tiêu chí nghiệm thu mẫu trước khi đầu tư.
Đối với thương hiệu gối mới, hướng triển khai hợp lý là làm ba mẫu đại diện: gối cổ chữ U, gối ôm hình trụ và gối lượn sóng. So sánh số liệu về tỷ trọng, độ mềm, độ phục hồi, mức tiêu hao hóa chất và tỷ lệ đạt để quyết định phương án sản xuất hàng loạt.
Chất lượng gối PU mềm đến từ sự phối hợp giữa công thức, thiết bị, khuôn và kiểm nghiệm thành phẩm. Để trao đổi về nguyên liệu đúc gối pu latex, nhận tư vấn mẫu test liệu và phương án chuyển giao công nghệ, liên hệ Vinosaur Polyurethane – Công ty TNHH Việt Nguyên, Hotline/Zalo 0978700123 (Mr. Phạm Văn Tân), Email vnphamtan@gmail.com hoặc truy cập www.vinosaur.vn.
