PU Skin Tựa Tay Ghế Máy Bay & Tàu Cao Tốc 2026
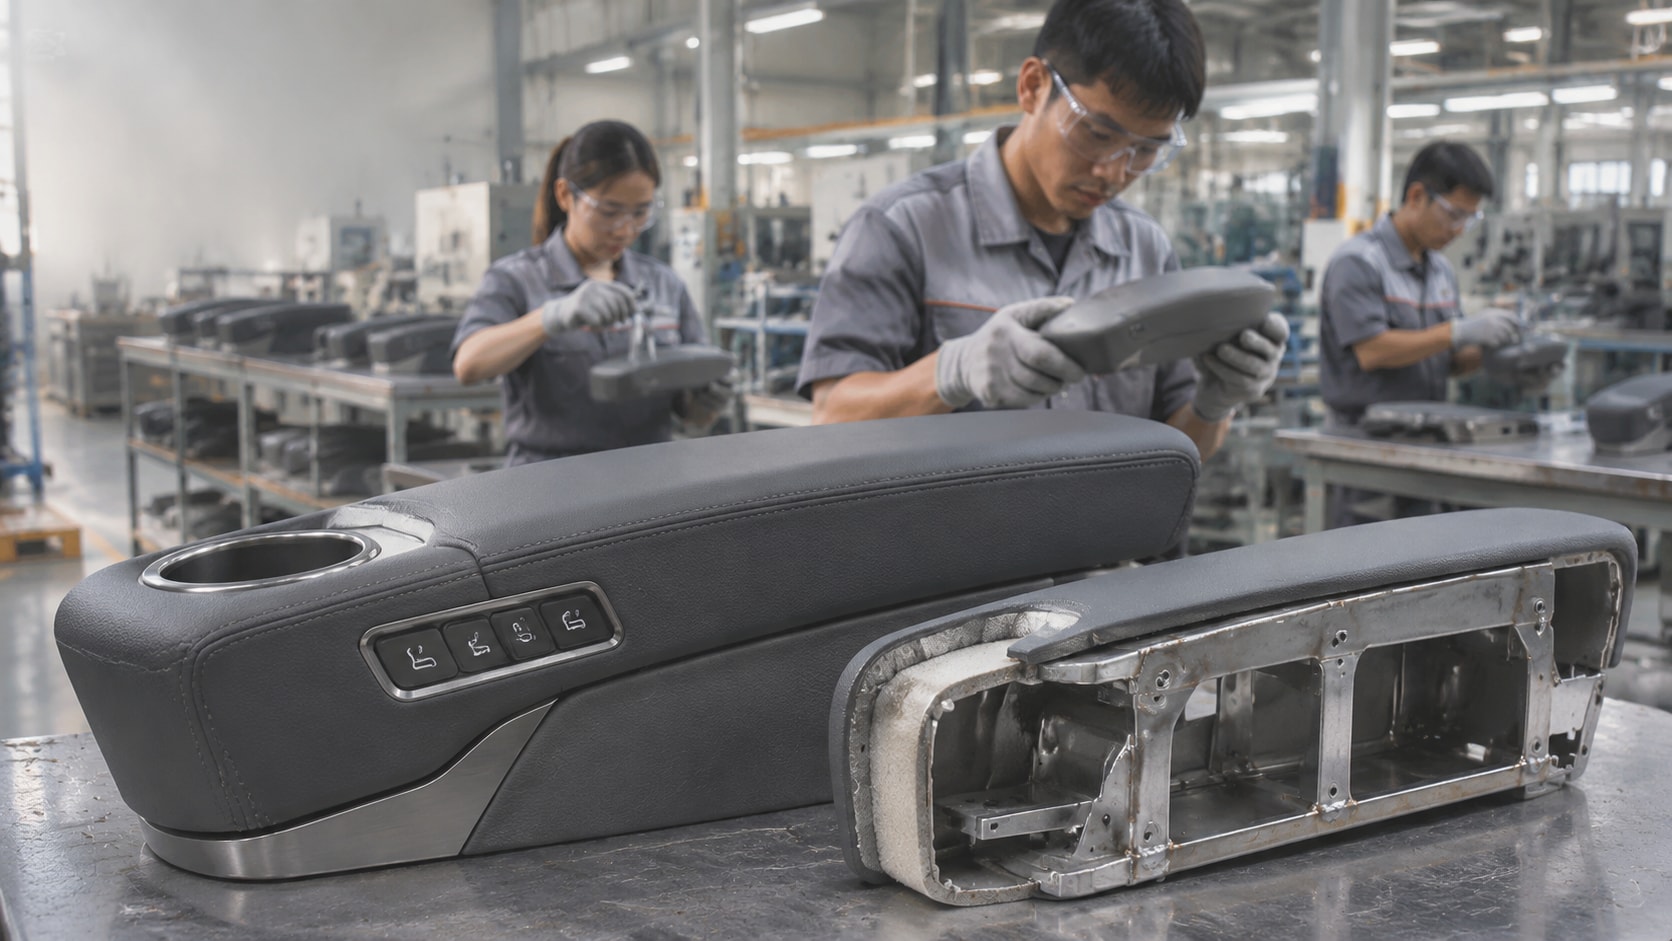
PU Skin sản xuất tựa tay ghế máy bay & tàu cao tốc: Giải pháp công nghệ đúc da liền 2026
Một chiếc tựa tay ghế hành khách có thể phải chịu hàng nghìn lần tì đè, ma sát và va chạm trong suốt thời gian khai thác. Chỉ cần lớp da bọc bong mép, lõi xốp biến dạng hoặc cốt thép bên trong dịch chuyển, nhà sản xuất có thể phải tháo ghế để sửa chữa, phát sinh chi phí bảo trì và ảnh hưởng trải nghiệm hành khách. Với pu skin tựa tay ghế máy bay, bài toán không đơn thuần là tạo một chi tiết có hình thức đẹp, mà là kết hợp kết cấu cơ khí, hóa học Polyurethane và yêu cầu an toàn vật liệu trong cùng một sản phẩm.
Giải pháp Integral Skin PU cho phép hình thành lớp da polyurethane liền với lõi foam ngay trong khuôn. Khi được thiết kế đúng hệ nguyên liệu, tích hợp cốt thép và kiểm soát quy trình đúc, sản phẩm có thể đáp ứng đồng thời yêu cầu công thái học, độ bền cơ học và thẩm mỹ nội thất cao cấp.
1. Thực trạng sản xuất tựa tay ghế máy bay và tàu cao tốc: Những thách thức kỹ thuật về an toàn, độ bền và thẩm mỹ
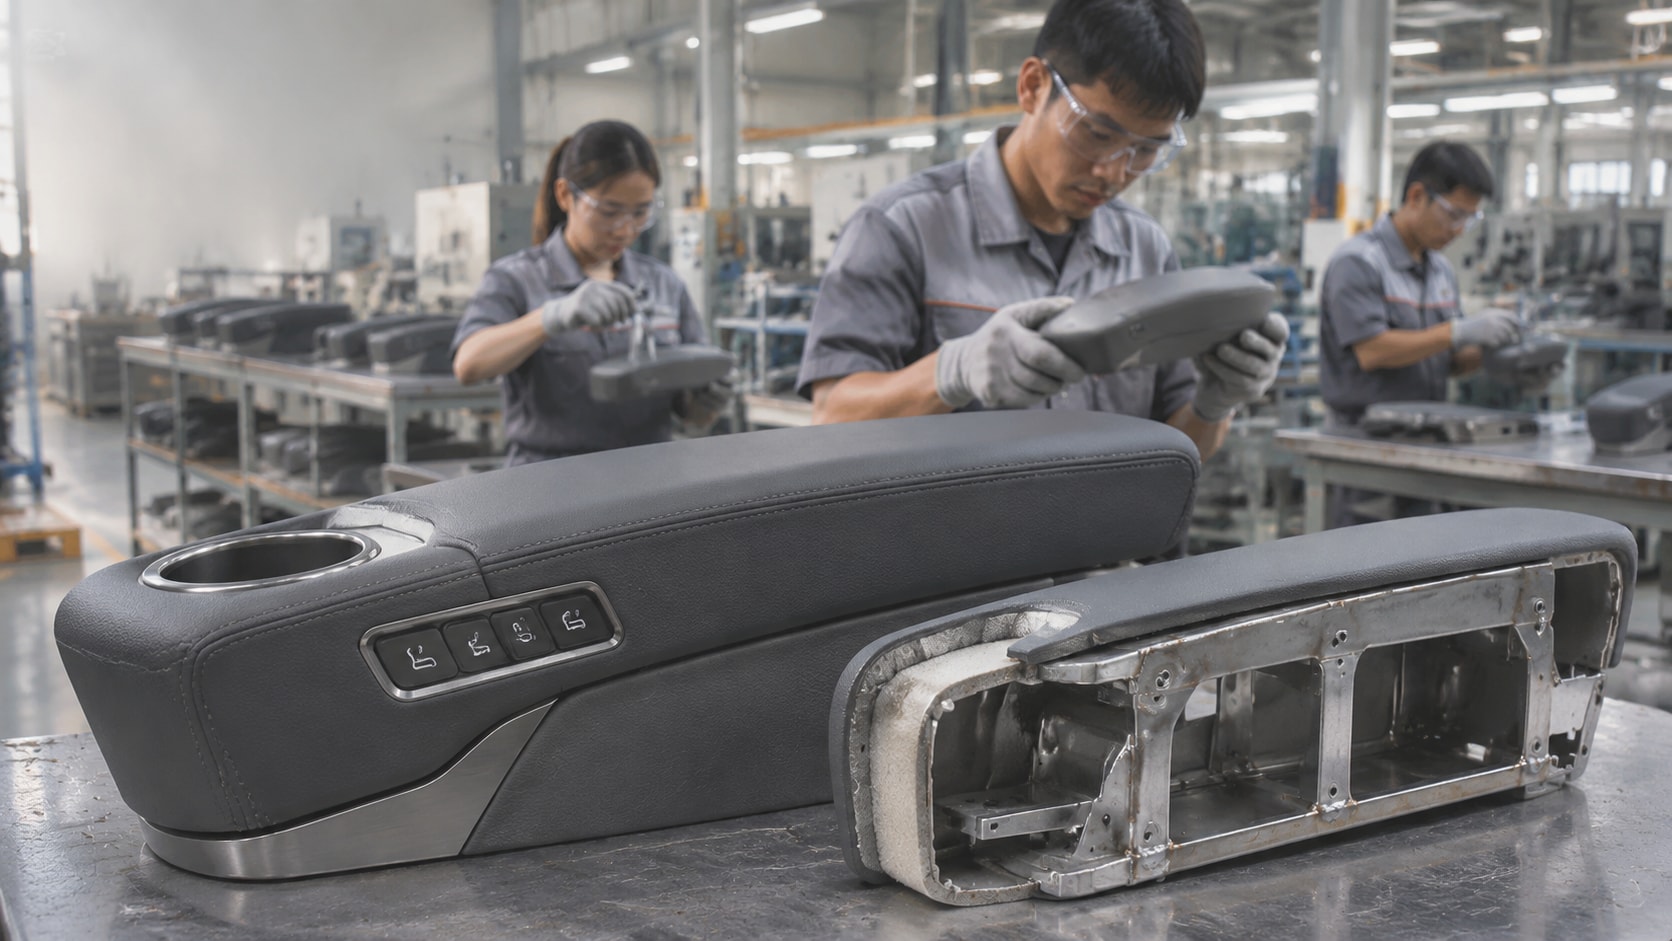 Thực trạng sản xuất tựa tay ghế máy bay và tàu cao tốc: Những thách thức kỹ thuật về an toàn, độ bền và thẩm mỹ - Vinosaur Polyurethane
1.1. Hạn chế của mút PU cắt ghép, bọc da Simili và lắp ráp vật liệu rời
Phương pháp truyền thống thường sử dụng lõi mút PU được cắt theo biên dạng, sau đó bọc Simili hoặc da nhân tạo và cố định bằng keo, ghim hay chi tiết cơ khí. Cách làm này phù hợp với một số sản phẩm nội thất thông thường nhưng có thể phát sinh nhiều điểm yếu khi ứng dụng trên ghế máy bay, tàu cao tốc và limousine VIP.
- Bong tách bề mặt: Lớp keo liên kết có thể suy giảm sau thời gian dài chịu nhiệt, ma sát và tải trọng lặp lại.
- Sai lệch hình dáng: Công đoạn cắt, may và bọc thủ công dễ tạo nếp nhăn, đường nối không đều hoặc sai số kích thước.
- Biến dạng lõi: Mút không được lựa chọn đúng tỷ trọng và độ cứng có thể bị lún, mất hình dạng sau thời gian sử dụng.
- Khó tích hợp cốt thép: Kết cấu nhiều lớp khiến việc cố định và kiểm soát vị trí gia cường phức tạp hơn.
- Khó kiểm soát an toàn: Lớp phủ, keo dán và lõi foam là các thành phần vật liệu khác nhau, cần đánh giá phù hợp với yêu cầu thử nghiệm của sản phẩm hoàn chỉnh.
1.2. Thách thức của nhà thầu nội thất hàng không, đường sắt và limousine VIP
Đối với nhà thầu OEM, một mẫu tựa tay đạt yêu cầu phải có độ cứng vững khi hành khách tì toàn bộ trọng lượng phần thân trên, nhưng vẫn tạo cảm giác êm khi tiếp xúc trực tiếp. Cốt thép gia cường cần nằm đúng vị trí theo bản vẽ, không gây cấn bề mặt, đồng thời bảo đảm các điểm liên kết với khung ghế hoạt động ổn định.
Về ngoại quan, khách hàng thường yêu cầu bề mặt da hạt hoặc vân mờ, màu sắc đồng nhất, hạn chế lưu dấu vân tay và chống trầy xước do móng tay, chìa khóa. Ngoài ra, hồ sơ nguyên liệu, chứng từ xuất xứ, kiểm soát chất lượng và khả năng truy xuất từng lô sản xuất cũng là những điều kiện quan trọng trong chuỗi cung ứng OEM.
2. Cơ chế công nghệ PU Skin: Integral Skin Foam, cốt thép gia cường và đặc tính an toàn khoang hành khách
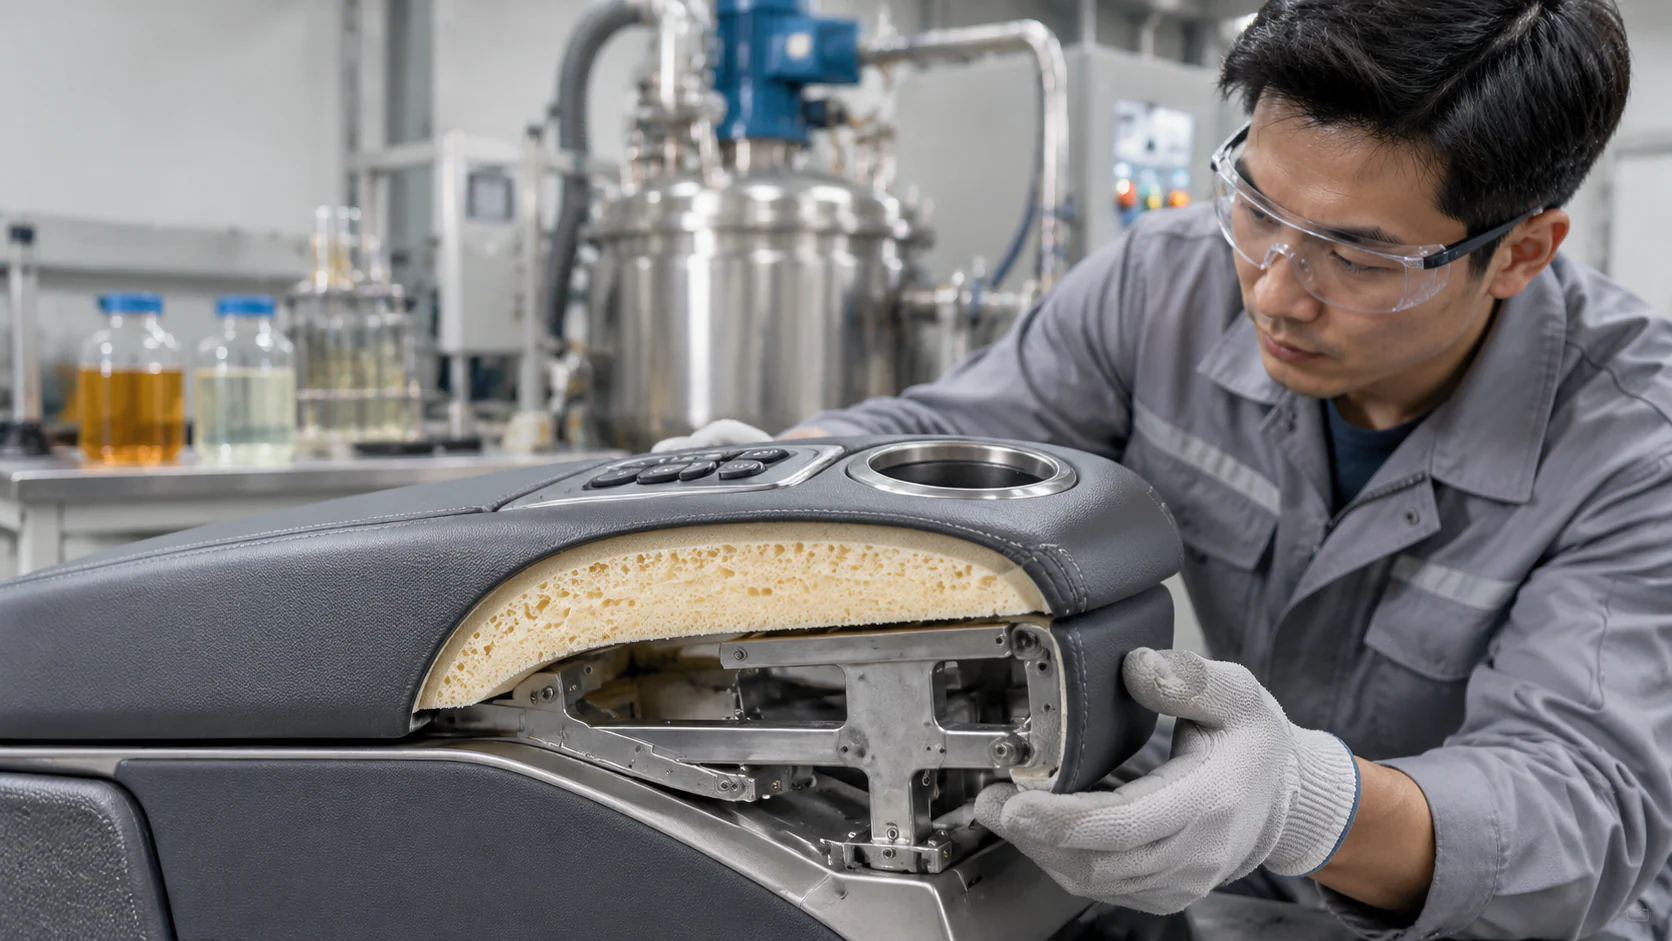 Cơ chế công nghệ PU Skin: Integral Skin Foam, cốt thép gia cường và đặc tính an toàn khoang hành khách - Vinosaur Polyurethane
2.1. Phản ứng Polyol – Isocyanate và cơ chế hình thành lớp da PU liền
Công nghệ Integral Skin Foam sử dụng hệ hai thành phần cơ bản gồm Polyol và Isocyanate, thường là hệ MDI hoặc TDI tùy theo thiết kế công thức. Khi hai thành phần phản ứng, cấu trúc polyurethane hình thành và phát triển trong khuôn, tạo phần lõi foam cùng lớp bề mặt có mật độ và đặc tính khác biệt.
Đặc điểm quan trọng của công nghệ này là lớp da không phải một tấm vật liệu được dán lên lõi xốp sau khi sản xuất. Lớp da và phần lõi được hình thành trong cùng chu kỳ đúc, giúp giảm công đoạn bọc, hạn chế đường nối và tạo hình bề mặt liền mạch theo thiết kế khuôn.
Để đạt chất lượng ổn định, kỹ sư phải kiểm soát nhiều thông số: đặc tính Polyol, chỉ số phản ứng Isocyanate, tỷ lệ phối trộn theo tài liệu kỹ thuật, nhiệt độ nguyên liệu, nhiệt độ khuôn, khối lượng rót và thời gian đóng rắn. Các giá trị cream time, tack-free time và thời gian tháo khuôn phải được xác định từ tài liệu hệ hóa chất và thử nghiệm thực tế, không sử dụng một thông số cố định cho mọi sản phẩm.
Về cấu trúc, tỷ trọng lõi foam có thể được điều chỉnh theo hình dạng, tải trọng và yêu cầu công thái học. Độ cứng, khả năng chịu nén và độ đàn hồi cần được đánh giá trên mẫu đúc thực tế. Không nên mặc định mọi hệ Integral Skin đều có tỷ lệ bọt kín trên 95%; chỉ tiêu này phải được xác định bằng phương pháp thử phù hợp nếu được dự án yêu cầu.
Bề mặt khuôn là yếu tố quyết định trực tiếp đến hình thái lớp da. Kỹ sư có thể phát triển vân da hạt, vân mờ hoặc bề mặt có kết cấu riêng theo mẫu nội thất, đồng thời lựa chọn hệ PU và điều kiện đúc phù hợp để tăng khả năng chống mài mòn, hạn chế lưu dấu tiếp xúc và duy trì ngoại quan.
2.2. Đúc tay vịn ghế máy bay tích hợp cốt thép và hệ vật liệu chống cháy PU
Điểm khác biệt của phương án đúc tích hợp là cốt thép được định vị bên trong khuôn trước khi tạo foam. Cốt thép có thể được thiết kế theo dạng thanh, bản mã hoặc khung gia cường tùy kết cấu ghế, sau đó liên kết với lõi polyurethane trong quá trình đúc.
Việc bố trí cốt thép phải dựa trên bản vẽ cơ khí, hướng truyền lực và vị trí bắt bu lông. Cần kiểm tra khoảng cách từ cốt thép đến bề mặt, chiều dày lớp PU bao phủ, nguy cơ dịch chuyển trong quá trình rót và khả năng chịu tải tại các điểm lắp ghép. Không nên chỉ tăng kích thước cốt thép mà bỏ qua ứng suất tập trung tại vị trí liên kết.
Đối với hàng không, chống cháy không thể chỉ được đánh giá bằng tên gọi vật liệu hoặc một cấp phân loại chung. Nhà thầu phải xác định chính xác yêu cầu áp dụng cho từng chi tiết theo quy định 14 CFR 25.853 và Appendix F, bao gồm phép thử phù hợp với loại vật liệu, cấu tạo và vị trí lắp đặt.
Đặc biệt, cần phân biệt vật liệu tựa tay với đệm ghế hành khách. Quy định hàng không có các yêu cầu thử nghiệm riêng đối với vật liệu nội thất và đệm ghế; không thể tự động áp dụng cùng một phép thử cho mọi chi tiết. Khi dự án yêu cầu đánh giá khói, phải xác định thêm phương pháp đo mật độ khói, điều kiện thử và tiêu chí chấp nhận tương ứng.
Về tiêu chuẩn chống cháy DIN 4102, cần lưu ý B2 là nhóm vật liệu có tính cháy thông thường, còn B3 là nhóm dễ bắt cháy. Đây không phải bằng chứng mặc nhiên chứng minh một linh kiện đáp ứng yêu cầu an toàn hàng không. Chứng nhận hoặc kết quả thử nghiệm phải đúng tiêu chuẩn, đúng cấu tạo mẫu và đúng phạm vi sử dụng mà chủ đầu tư chỉ định.
Với bề mặt da PU, yêu cầu chống trầy xước cũng cần được chuyển thành tiêu chí kiểm tra cụ thể: phương pháp tạo vết xước, tải trọng tác động, số chu kỳ, mức độ thay đổi ngoại quan và khả năng phục hồi sau vệ sinh. Cảm giác không bám vân tay cần được đánh giá bằng mẫu tiếp xúc thực tế, thay vì chỉ dựa vào mô tả quảng cáo.
3. Bảng so sánh kỹ thuật và hiệu quả kinh tế của các giải pháp tựa tay
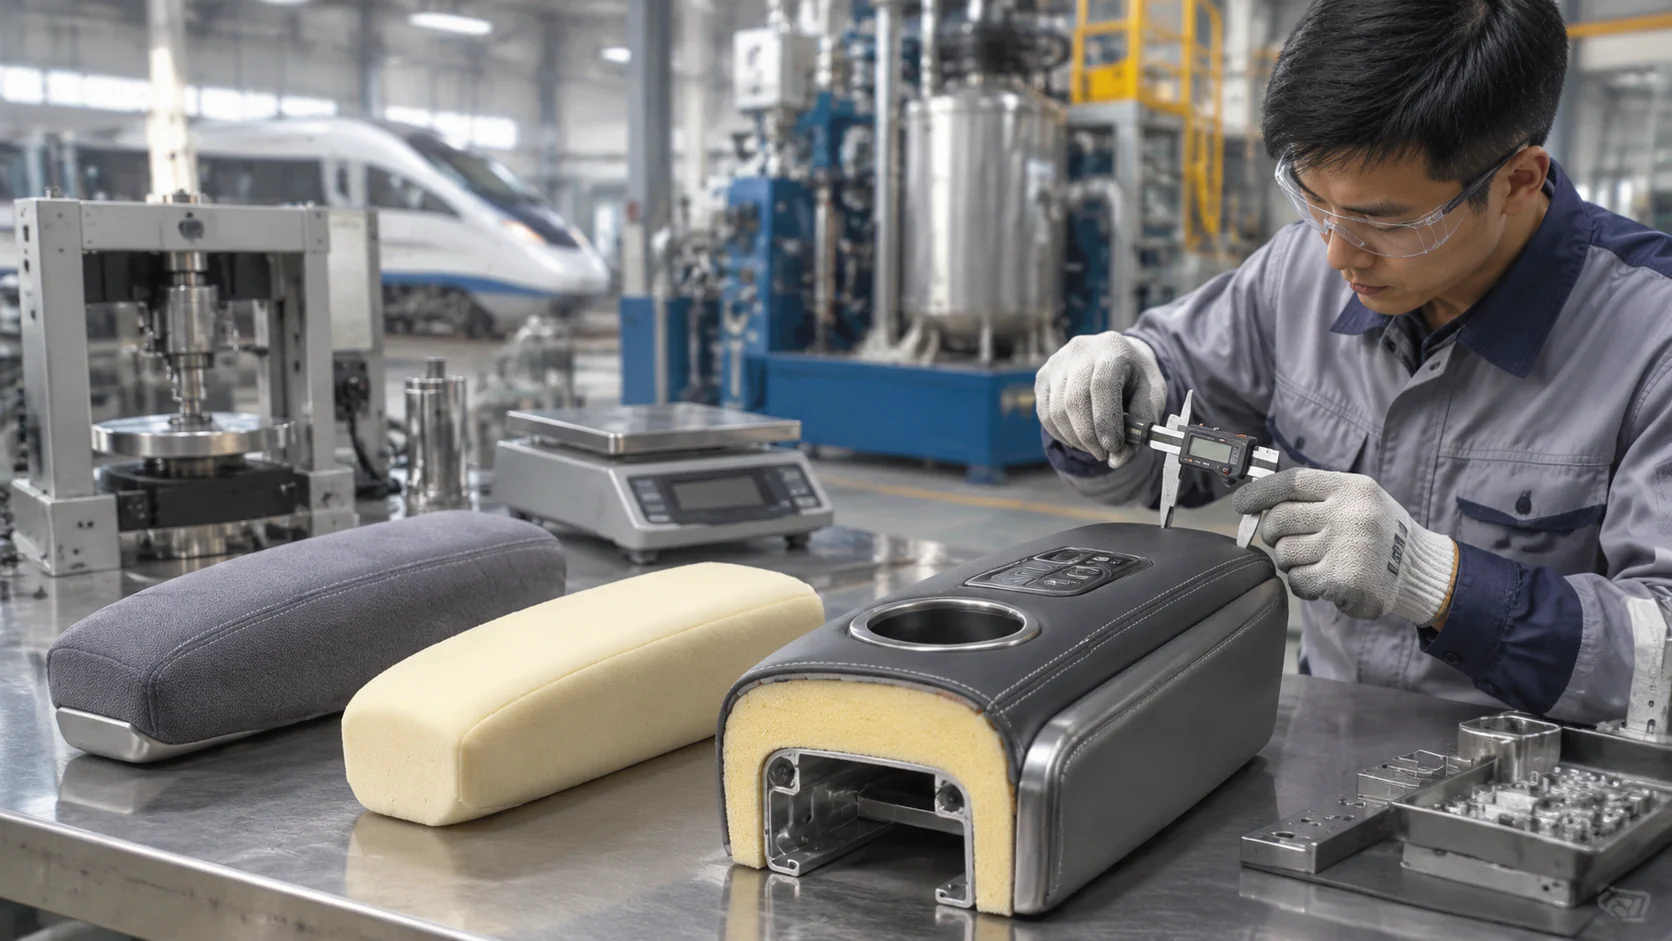 Bảng so sánh kỹ thuật và hiệu quả kinh tế của các giải pháp tựa tay - Vinosaur Polyurethane
Bảng dưới đây so sánh theo đặc điểm cấu tạo và các chỉ tiêu cần kiểm định. Những thông số như tỷ trọng, độ bền nén và thời gian phản ứng phụ thuộc công thức hóa chất, khuôn và thiết kế sản phẩm; Vinosaur cần thử nghiệm mẫu để xác lập giá trị nghiệm thu thay vì đưa ra con số chung không có cơ sở.
| Tiêu chí | Mút PU bọc da | Nhựa đúc truyền thống | Integral Skin PU |
|---|---|---|---|
| Cấu tạo | Lõi mút và lớp bọc riêng | Chi tiết nhựa đúc | Da PU liền lõi foam |
| Tỷ trọng lõi | Theo loại mút sử dụng | Theo vật liệu nhựa | Điều chỉnh theo công thức |
| Độ bền nén | Phụ thuộc mút và lớp bọc | Phụ thuộc cấp nhựa | Kiểm định theo mẫu OEM |
| Lớp bề mặt | Da hoặc Simili bọc ngoài | Bề mặt nhựa nguyên khối | Da PU hình thành trong khuôn |
| Cốt thép gia cường | Cần thiết kế liên kết riêng | Cần kết cấu lắp ghép | Có thể định vị trước khi đúc |
| Đường nối bề mặt | Có thể xuất hiện đường may | Không cần lớp bọc | Hạn chế đường nối bọc ngoài |
| Chống cháy, mật độ khói | Kiểm định toàn bộ cấu tạo | Kiểm định theo vật liệu | Kiểm định hệ PU và cấu tạo hoàn chỉnh |
| Khả năng tùy biến vân | Phụ thuộc vật liệu bọc | Phụ thuộc khuôn | Thiết kế trực tiếp trên khuôn |
| Chi phí sản xuất | Nhiều công đoạn bọc lắp | Phụ thuộc khuôn và vật liệu | Đầu tư khuôn, tối ưu theo sản lượng |
Đối với sản phẩm này, hệ số dẫn nhiệt k-factor không phải chỉ tiêu đánh giá hiệu quả chính như vật liệu cách nhiệt công nghiệp. Những thông số cần ưu tiên là tỷ trọng, độ cứng, độ bền nén, độ bền xé, khả năng chịu tải lặp lại, độ bám bề mặt, độ bền mài mòn và tính năng cháy, khói theo yêu cầu dự án.
Hiệu quả kinh tế nên tính theo tổng chi phí sở hữu: nguyên liệu, nhân công, thời gian chu kỳ, tỷ lệ sản phẩm lỗi, chi phí hoàn thiện, bảo trì khuôn và chi phí bảo hành. Khi sản lượng OEM đủ lớn, việc giảm công đoạn cắt, bọc và dán có thể tạo lợi thế vận hành; tuy nhiên cần tính toán điểm hòa vốn khuôn và thiết bị theo sản lượng thực tế.
4. Quy trình 4 bước triển khai công nghệ đúc PU Skin tại nhà xưởng
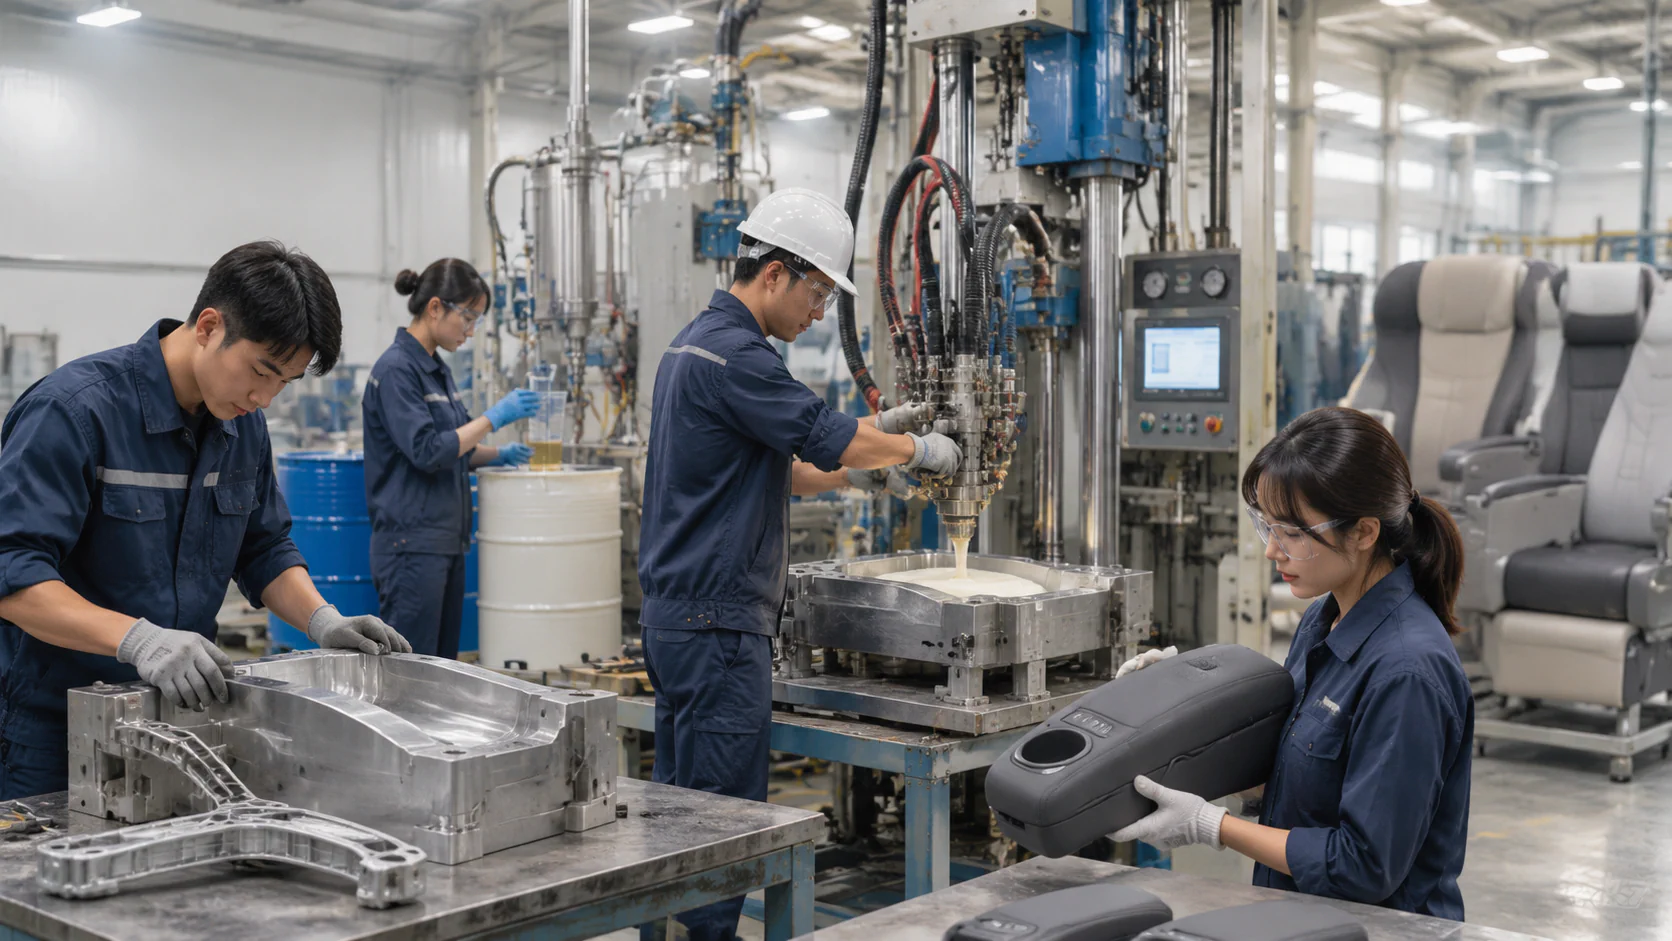 Quy trình 4 bước triển khai công nghệ đúc PU Skin tại nhà xưởng - Vinosaur Polyurethane
4.1. Bước 1–2: Phân tích bản vẽ OEM và phát triển khuôn đúc
Giai đoạn đầu tiên là tiếp nhận bản vẽ 2D, 3D hoặc mẫu tựa tay thực tế. Đội ngũ kỹ thuật cần xác định kích thước tổng thể, biên dạng công thái học, bán kính bo góc, vị trí bắt vít, khoảng hở lắp ghế và dung sai cơ khí.
- Phân tích tải trọng tì đè và hướng truyền lực của chi tiết.
- Xác định vật liệu, kích thước và vị trí cốt thép gia cường.
- Chốt độ cứng, tỷ trọng và cấu trúc lõi foam theo thiết kế.
- Lựa chọn màu sắc, vân da hạt hoặc vân mờ theo mẫu nội thất.
- Xác định tiêu chí chống cháy, mật độ khói và chống mài mòn.
- Thiết kế khuôn, hệ thống thoát khí và vị trí cấp liệu phù hợp.
Ở bước này, Vinosaur có thể tư vấn hệ nguyên liệu Polyurethane, cấu hình máy phun PU định lượng áp cao và giải pháp khuôn chuyên dụng. Việc lựa chọn thiết bị phải căn cứ vào lượng rót mỗi shot, độ nhớt nguyên liệu, năng suất yêu cầu, độ chính xác định lượng và cấu trúc sản phẩm.
4.2. Bước 3–4: Hiệu chuẩn máy, đúc mẫu và kiểm định thành phẩm
Sau khi hoàn thành khuôn, cần hiệu chuẩn hệ thống định lượng, kiểm tra nhiệt độ nguyên liệu và xác nhận tỷ lệ phối trộn theo tài liệu kỹ thuật của nhà cung cấp hóa chất. Trước khi sản xuất hàng loạt, phải đúc thử nhiều mẫu để đánh giá khả năng điền đầy, hình thành lớp da, độ đồng đều của lõi và mức độ ổn định kích thước.
Cốt thép cần được cố định bằng đồ gá phù hợp để tránh dịch chuyển trong quá trình đóng khuôn và rót liệu. Các mẫu thử phải được kiểm tra tại vị trí có nguy cơ tập trung ứng suất, đặc biệt quanh lỗ bắt vít, góc chuyển tiếp và điểm liên kết với khung ghế.
Danh mục kiểm định thành phẩm nên bao gồm:
- Kiểm tra kích thước, dung sai và độ chính xác lắp ghép.
- Đo tỷ trọng, độ cứng và độ bền nén của lõi PU.
- Thử tải tĩnh, tải lặp lại và đánh giá biến dạng dư.
- Kiểm tra liên kết kim loại – PU và độ ổn định cốt thép.
- Đánh giá độ đồng đều lớp da, màu sắc, vân bề mặt và khuyết tật đúc.
- Thử nghiệm chống mài mòn, chống trầy xước và lưu dấu vân tay.
- Thực hiện thử nghiệm cháy, khói và các chỉ tiêu bổ sung theo hồ sơ OEM.
Chỉ sau khi mẫu đạt yêu cầu và được khách hàng phê duyệt, nhà máy mới nên khóa công thức sản xuất, thông số máy và tiêu chuẩn kiểm tra hàng loạt. Mỗi lô cần có mã nhận diện, hồ sơ nguyên liệu, biên bản kiểm tra và khả năng truy xuất khi phát sinh vấn đề.
5. Vinosaur Polyurethane – Giải pháp nguyên liệu PU Skin, máy phun định lượng và chuyển giao công nghệ cho doanh nghiệp OEM
5.1. Tư vấn phát triển tựa tay theo bản vẽ và tiêu chuẩn chuyên ngành
Vinosaur Polyurethane thuộc Công ty TNHH Việt Nguyên, hoạt động trong lĩnh vực giải pháp công nghệ Polyurethane tại Việt Nam. Theo thông tin giới thiệu doanh nghiệp, Vinosaur cung cấp nguyên liệu PU, thiết bị sản xuất foam, khuôn mẫu và hỗ trợ thử nghiệm sản phẩm theo ứng dụng của khách hàng.
Với dự án tựa tay ghế máy bay, Vinosaur định hướng triển khai theo phương án đồng bộ: phân tích bản vẽ, lựa chọn hệ Polyol – Isocyanate, phát triển cấu trúc Integral Skin, thiết kế khuôn và tích hợp cốt thép. Mục tiêu là xây dựng quy trình có thể kiểm soát tỷ trọng, độ cứng, khả năng chịu tải và chất lượng bề mặt theo tiêu chí OEM.
Đối với yêu cầu chống cháy và mật độ khói, doanh nghiệp cần xác định trước tiêu chuẩn áp dụng, cấu tạo mẫu thử và phòng thử nghiệm phù hợp. Không nên mặc định mọi công thức PU hoặc mọi sản phẩm Made in Vietnam đều đã được chứng nhận hàng không; chứng từ xuất xứ C/O, hồ sơ chất lượng C/Q và báo cáo thử nghiệm phải được xác định theo từng sản phẩm, lô hàng và phạm vi chứng nhận thực tế.
5.2. Chuyển giao công nghệ đúc tựa tay ghế tàu cao tốc và sản xuất OEM
Đối với nhà sản xuất ghế tàu cao tốc và xưởng đóng limousine VIP, Vinosaur có thể đồng hành từ khâu phân tích mẫu, lựa chọn nguyên liệu, thiết kế khuôn đến cấu hình thiết bị và đúc thử. Hệ thống máy phun PU cần được lựa chọn theo năng suất, độ chính xác định lượng, áp suất làm việc và yêu cầu bảo trì của nhà xưởng.
Giải pháp máy phun PU định lượng áp cao kết hợp quy trình kiểm soát nguyên liệu giúp doanh nghiệp chủ động hơn trong sản xuất sản phẩm PU da liền. Kỹ thuật vận hành, vệ sinh đầu trộn, kiểm tra bơm định lượng, kiểm soát nhiệt độ và bảo dưỡng thiết bị cần được chuẩn hóa để hạn chế sai lệch giữa các ca sản xuất.
Về nguồn cung, Vinosaur giới thiệu các giải pháp Polyurethane Made in Vietnam và hỗ trợ kỹ thuật cho khách hàng. Phạm vi hỗ trợ, chứng từ C/O, C/Q, thông số nguyên liệu và điều kiện chuyển giao cần được xác nhận cụ thể trong hồ sơ chào hàng và hợp đồng dự án.
Đối với sản xuất hàng loạt, doanh nghiệp nên triển khai theo ba giai đoạn: đúc mẫu thử nghiệm, sản xuất lô pilot và chuẩn hóa sản xuất thương mại. Cách làm này giúp kiểm soát rủi ro khuôn, công thức hóa chất, sai số lắp ghép và tỷ lệ sản phẩm lỗi trước khi tăng sản lượng.
6. Kết nối Vinosaur để phát triển giải pháp PU Skin theo yêu cầu OEM
Một sản phẩm tựa tay đạt chất lượng không chỉ nằm ở lớp da PU đẹp mà còn phụ thuộc vào kết cấu cốt thép, đặc tính lõi foam, độ ổn định khi chịu tải và hồ sơ an toàn vật liệu. Công nghệ đúc Integral Skin là hướng tiếp cận đáng cân nhắc cho các nhà thầu nội thất hàng không, nhà sản xuất ghế tàu cao tốc và xưởng limousine VIP muốn chủ động sản xuất chi tiết da PU liền.
Vinosaur Polyurethane sẵn sàng tiếp nhận bản vẽ OEM hoặc mẫu thực tế để trao đổi phương án nguyên liệu, khuôn đúc, máy phun và quy trình thử nghiệm. Để nhận tư vấn kỹ thuật, trao đổi mẫu test liệu và phương án chuyển giao công nghệ, vui lòng liên hệ Hotline/Zalo 0978700123 – Mr. Phạm Văn Tân, email vnphamtan@gmail.com hoặc truy cập Vinosaur Polyurethane – PU Skin sản xuất tựa tay ghế máy bay.
