Dây chuyền sản xuất nệm ghế PU đóng cuộn 2026
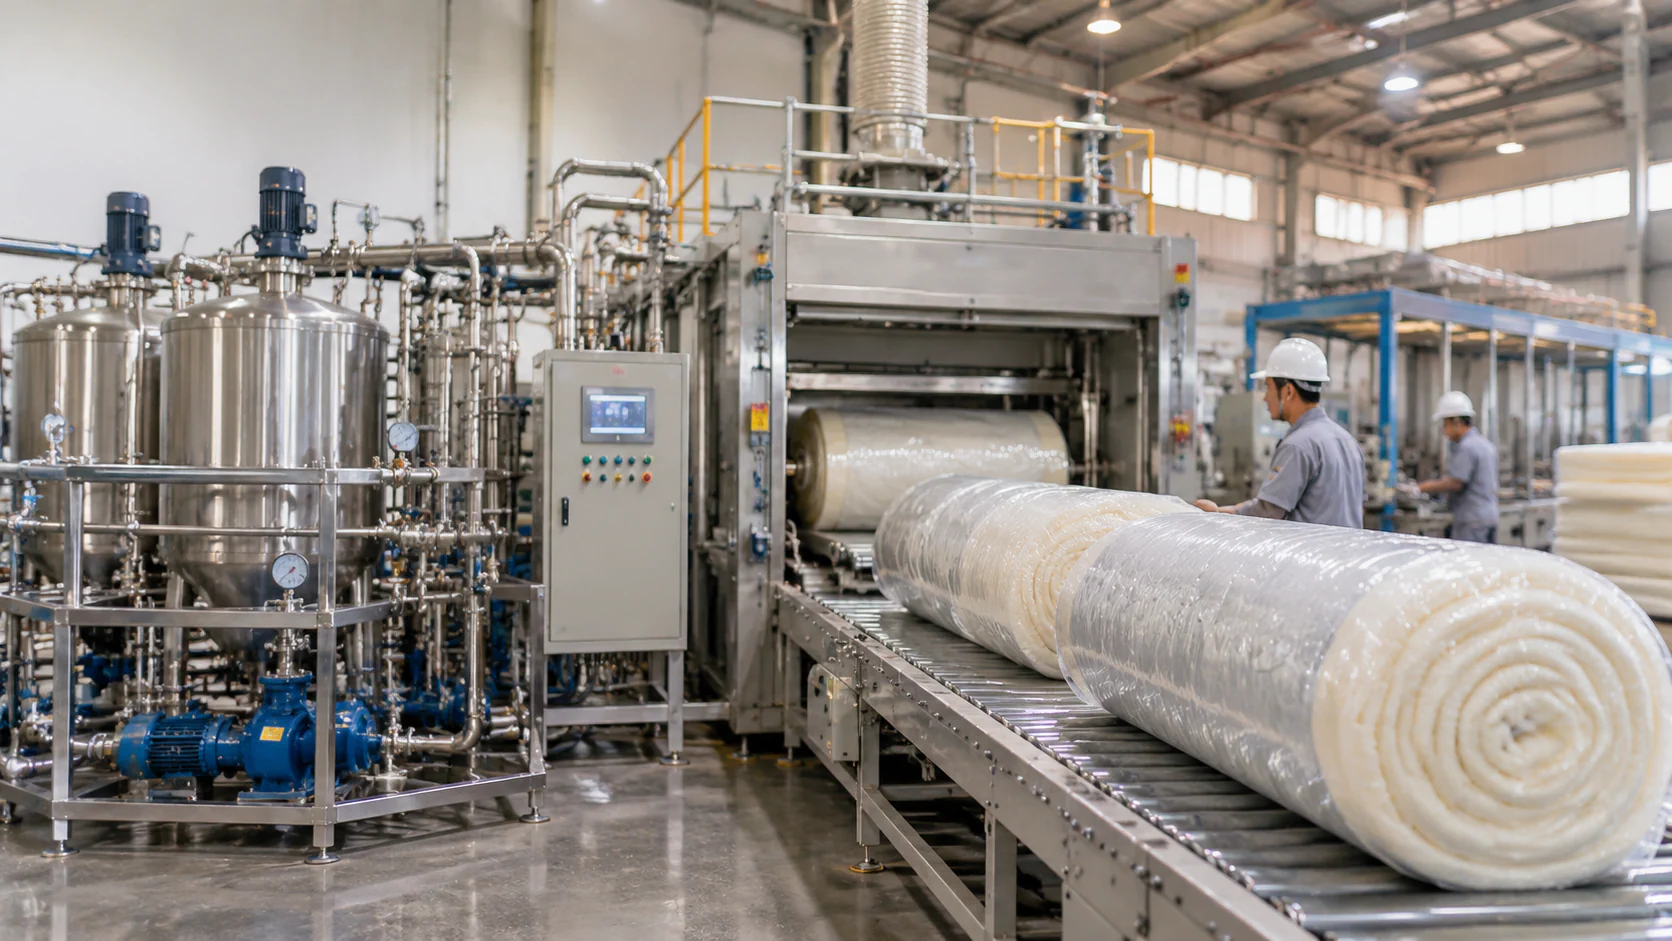
Dây chuyền sản xuất nệm ghế PU: Giải pháp công nghệ và đóng cuộn 2026
Một container xuất khẩu có thể đầy thể tích dù chưa đạt giới hạn tải trọng. Với nệm PU đóng nguyên khối, phần không gian vận chuyển bị chiếm dụng lớn, làm tăng chi phí trên mỗi sản phẩm. Đầu tư dây chuyền sản xuất nệm ghế pu kết hợp công nghệ ép cuộn chân không là hướng chuyển đổi đáng nghiên cứu cho nhà máy nội thất và nệm gia dụng.
Nhưng nén được nệm chưa đồng nghĩa với phục hồi tốt. Nếu tỷ lệ hóa chất sai, bọt khí không đồng đều hoặc thời gian dưỡng foam chưa đủ, sản phẩm dễ biến dạng sau mở gói. Vinosaur Polyurethane – Công ty TNHH Việt Nguyên tập trung vào giải pháp thiết bị định lượng, đúc PU, khuôn và hỗ trợ kỹ thuật để doanh nghiệp kiểm soát chất lượng ngay từ công đoạn tạo bọt.
Dây chuyền đồng bộ từ trạm định lượng hóa chất tự động đến buồng ép cuộn nệm hút chân không.
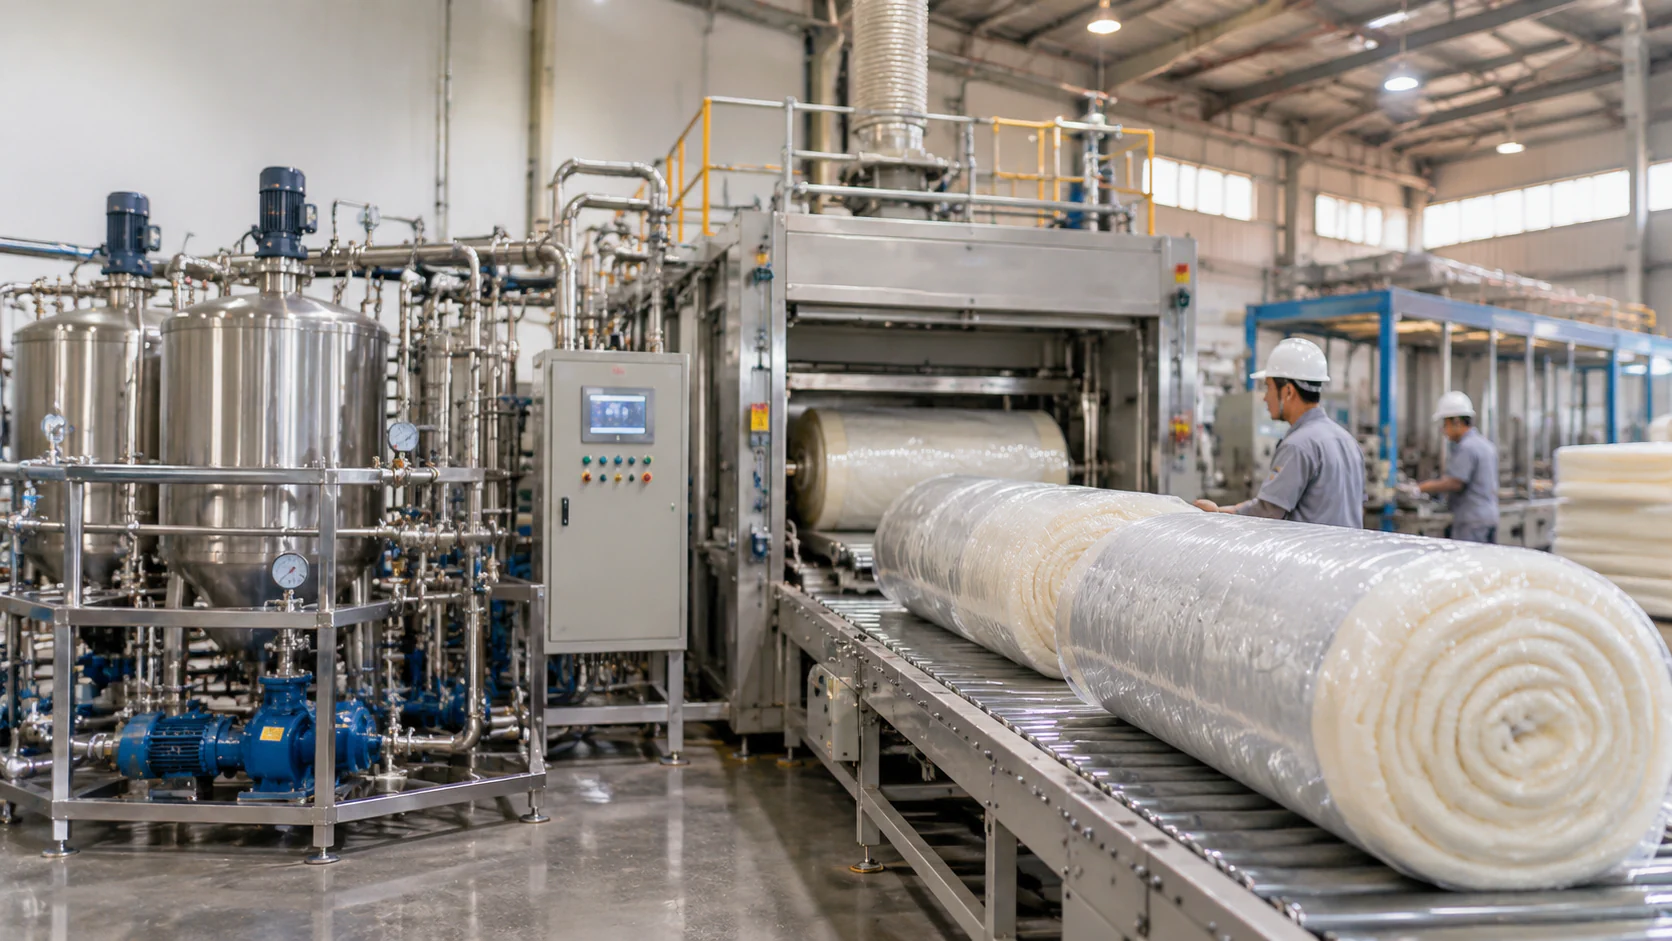 Dây chuyền đồng bộ từ trạm định lượng hóa chất tự động đến buồng ép cuộn nệm hút chân không. - Vinosaur Polyurethane
Một dây chuyền hoàn chỉnh cần kết nối các công đoạn tiếp nhận nguyên liệu, định lượng, trộn phản ứng, tạo hình, dưỡng foam, kiểm tra chất lượng và đóng gói. Đặc biệt, phải phân biệt dây chuyền đúc nệm ghế hút chân không trong khuôn với dây chuyền nén cuộn nệm thành phẩm để vận chuyển: đây là hai công nghệ khác nhau.
Trạm định lượng Polyol và Isocyanate: Nền tảng của chất lượng foam
Polyurethane hình thành chủ yếu từ phản ứng giữa các nhóm hydroxyl trong Polyol và nhóm NCO của Isocyanate, tạo liên kết urethane. Trong công thức có nước, phản ứng với Isocyanate còn sinh CO2, hỗ trợ quá trình tạo bọt. Chất xúc tác, silicone ổn định bọt và phụ gia quyết định cấu trúc tế bào, tốc độ phản ứng và tính chất cơ học.
Hệ thống định lượng cần kiểm soát lưu lượng từng thành phần, tỷ lệ phối trộn, nhiệt độ, áp suất và thời gian phun. Sai lệch giữa hai dòng hóa chất có thể dẫn đến foam mềm bất thường, giòn, co rút hoặc xuất hiện vùng chưa phản ứng hoàn toàn. Doanh nghiệp cần lưu nhật ký thông số theo từng mã sản phẩm để truy xuất lỗi.
Cấu hình thiết bị PU HP60 trên hệ thống Vinosaur
Trang sản phẩm dây chuyền máy polyurethane sản xuất nệm ghế hút chân không của Vinosaur giới thiệu máy định lượng HP60, hệ thống khuôn và bàn xoay sản xuất nệm ghế chuyên dụng. Máy HP60 sử dụng hai bồn nguyên liệu độc lập, hai cụm định lượng điều khiển riêng và đầu trộn va đập áp suất cao. Cấu hình này hỗ trợ kiểm soát lượng phun theo yêu cầu sản phẩm.
| Thông số HP60 | Giá trị công bố | Ý nghĩa vận hành |
|---|---|---|
| Lưu lượng phun | 60–600 g/giây tại tỷ lệ 1:1 | Điều chỉnh lượng vật liệu cấp vào khuôn |
| Độ chính xác định lượng | ≤ 0,5% | Giảm sai lệch cấp liệu khi được hiệu chuẩn đúng |
| Áp suất vận hành | 6–22 MPa | Hỗ trợ trộn hai thành phần |
| Dung tích bồn | 250 lít Polyol và 250 lít ISO | Cấp hóa chất cho sản xuất |
| Nguồn điện | 380 V/50 Hz | Yêu cầu nguồn điện công nghiệp |
| Bàn xoay khuôn | 20 vị trí | Tổ chức chu kỳ đúc liên tục |
Các thông số trên thuộc cấu hình HP60 được giới thiệu cho ứng dụng nệm ghế đúc khuôn, không phải cam kết hiệu suất của một dây chuyền nệm cuộn hoàn chỉnh. Trang sản phẩm mô tả ứng dụng foam cứng; vì vậy, khi chuyển sang nệm mềm có khả năng nén cuộn, nhà máy phải xác nhận khả năng tương thích của thiết bị, đầu trộn và hệ hóa chất với nhà cung cấp.
Từ đúc foam đến đóng gói thành phẩm
Đối với nệm mềm đóng cuộn, phương án tích hợp cần bổ sung công đoạn dưỡng foam, cắt tạo kích thước, ép giảm chiều dày, hút khí, hàn kín màng PE và cuộn sản phẩm. Hệ thống đóng gói phải được thiết kế theo chiều rộng, chiều dày, độ cứng và khả năng phục hồi thực tế của nệm.
- Kiểm tra độ nhớt, nhiệt độ và tình trạng nguyên liệu trước khi cấp máy.
- Hiệu chuẩn lưu lượng, tỷ lệ trộn và khối lượng phun.
- Đúc hoặc tạo khối foam, dưỡng đến trạng thái phù hợp trước khi gia công.
- Cắt, đo tỷ trọng và kiểm tra tính chất đàn hồi.
- Ép nén, hút khí và hàn kín màng PE tương thích với lực nén.
- Cuộn, đóng thùng, dán mã lô và kiểm tra phục hồi mẫu lưu.
Vinosaur cung cấp giải pháp thiết bị, hệ thống khuôn và nguyên liệu PU theo thông tin giới thiệu sản phẩm. Với dự án chuyển đổi sang nệm cuộn, phạm vi bổ sung máy ép, thiết bị hàn màng, hệ thống điều khiển và chuyển giao quy trình cần được thống nhất trong hồ sơ kỹ thuật, thay vì mặc định tất cả đã nằm trong cấu hình HP60.
Cắt giảm 70% chi phí thể tích lưu kho và cước vận chuyển xuất khẩu nhờ đóng gói nén cuộn màng PE.
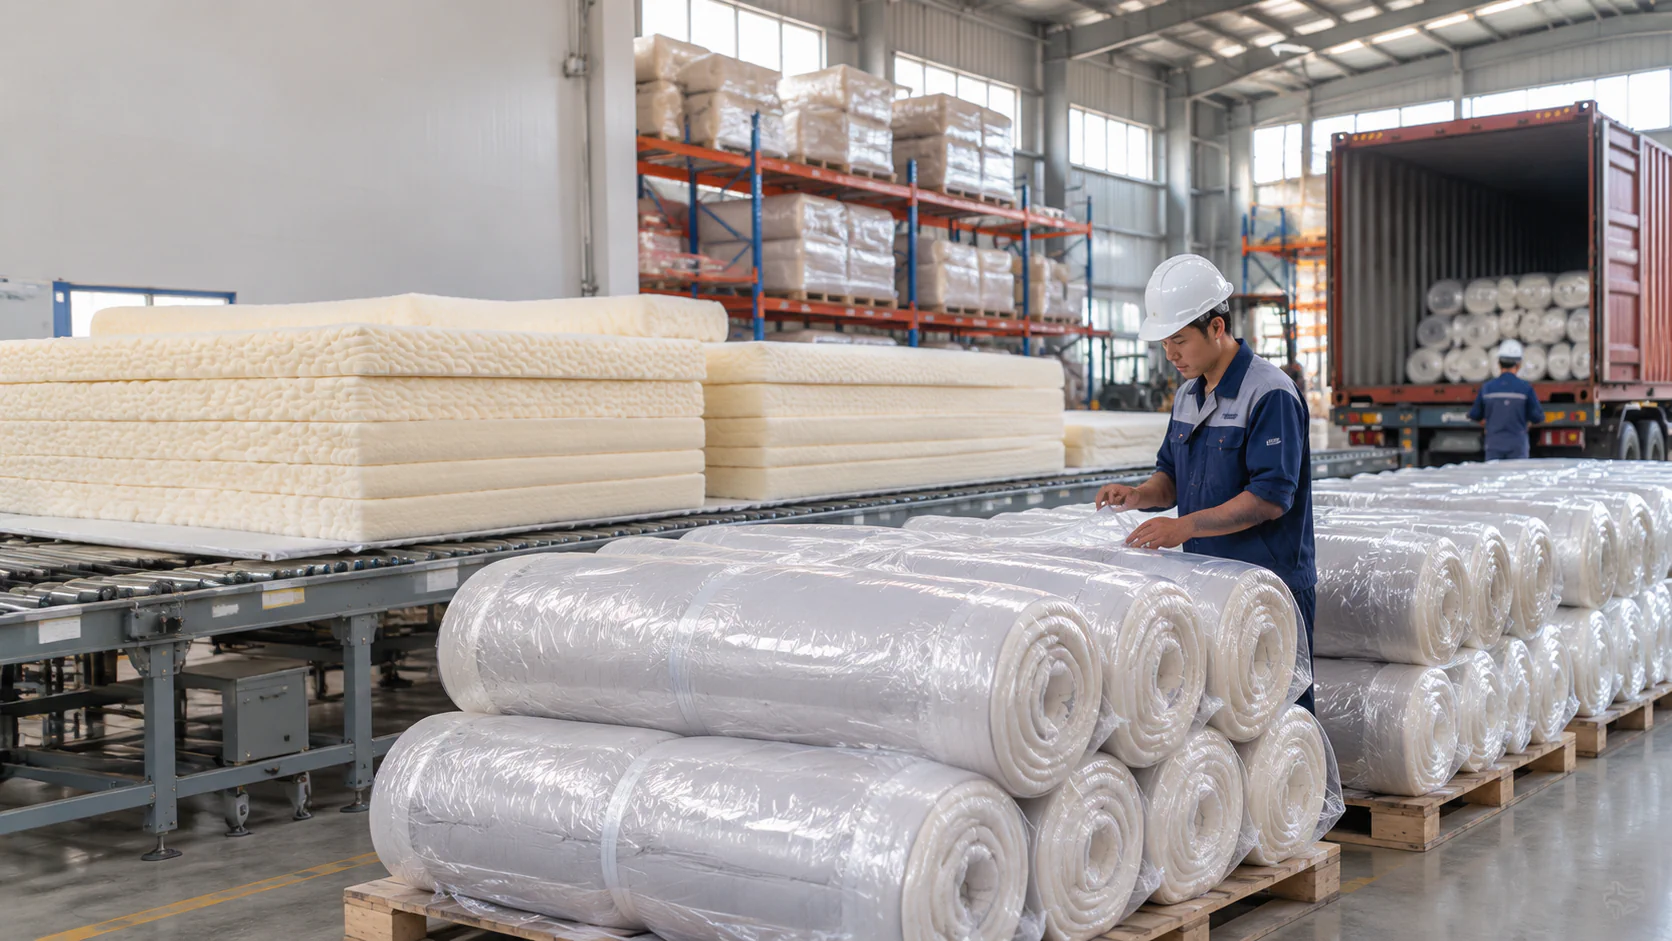 Cắt giảm 70% chi phí thể tích lưu kho và cước vận chuyển xuất khẩu nhờ đóng gói nén cuộn màng PE. - Vinosaur Polyurethane
Đóng gói nén cuộn cho phép giảm thể tích kiện nệm, tăng số sản phẩm trên pallet hoặc container và cải thiện khả năng khai thác kho. Mức giảm 70% là mục tiêu thể tích cần kiểm chứng, không tự động tương đương mức giảm 70% cước vận chuyển hay tổng chi phí logistics.
Bài toán định lượng cho doanh nghiệp xuất khẩu
Giả sử một kiện nệm sau đóng gói thông thường chiếm 0,30 m³. Nếu công nghệ ép cuộn giảm 70% thể tích, kiện thành phẩm còn 0,09 m³, tức giảm 0,21 m³ mỗi sản phẩm. Với lô 1.000 nệm, thể tích lý thuyết giảm từ 300 m³ xuống 90 m³, chưa xét khoảng trống xếp hàng và bao bì phụ.
| Chỉ tiêu minh họa | Đóng thường | Nén cuộn |
|---|---|---|
| Thể tích một kiện | 0,30 m³ | 0,09 m³ |
| Thể tích 1.000 kiện | 300 m³ | 90 m³ |
| Mức giảm thể tích | 0% | 70% |
| Chi phí giả định 1.000.000 đồng/m³ | 300 triệu đồng | 90 triệu đồng |
| Chênh lệch chi phí tính theo thể tích | — | 210 triệu đồng |
Bảng trên chỉ minh họa trường hợp chi phí được tính hoàn toàn theo thể tích sử dụng. Cước container thực tế còn phụ thuộc giá thuê nguyên container, giới hạn tải trọng, khả năng xếp kiện, tuyến vận chuyển và phí tại cảng. Khi số container không thay đổi, giảm thể tích kiện chưa chắc làm giảm tương ứng tổng cước.
Thiết kế buồng ép cuộn và kiểm soát màng PE
Máy sản xuất nệm hút chân không phục vụ đóng cuộn cần phối hợp bàn ép, hệ thống hút khí, bộ hàn màng và cơ cấu cuộn. Lực ép phải phân bố đều theo bề rộng để hạn chế biến dạng cục bộ. Bộ điều khiển cần cài đặt công thức vận hành riêng cho từng loại foam và kích thước sản phẩm.
Màng PE phải có độ bền kéo, khả năng hàn nhiệt và khả năng giữ kín phù hợp. Màng quá mỏng có thể rách khi cuộn; đường hàn không ổn định gây lọt khí, khiến kiện nệm bung trong kho. Vì vậy, cần thử nghiệm độ kín, độ bền đường hàn và tính ổn định kích thước kiện sau đóng gói.
Trước khi quyết định đầu tư, doanh nghiệp nên chạy thử ít nhất một lô đại diện, đo kích thước kiện trước và sau nén, tỷ lệ hàng lỗi, công suất đóng gói và thời gian lưu kho. Hiệu quả kinh tế phải được tính thêm điện năng, nhân công, khấu hao thiết bị, vật tư PE và chi phí bảo hành do nệm phục hồi không đạt.
Kiểm soát độ đồng đều bọt khí tế bào mở (open-cell) giúp nệm bung phục hồi nguyên dạng trong 30 giây.
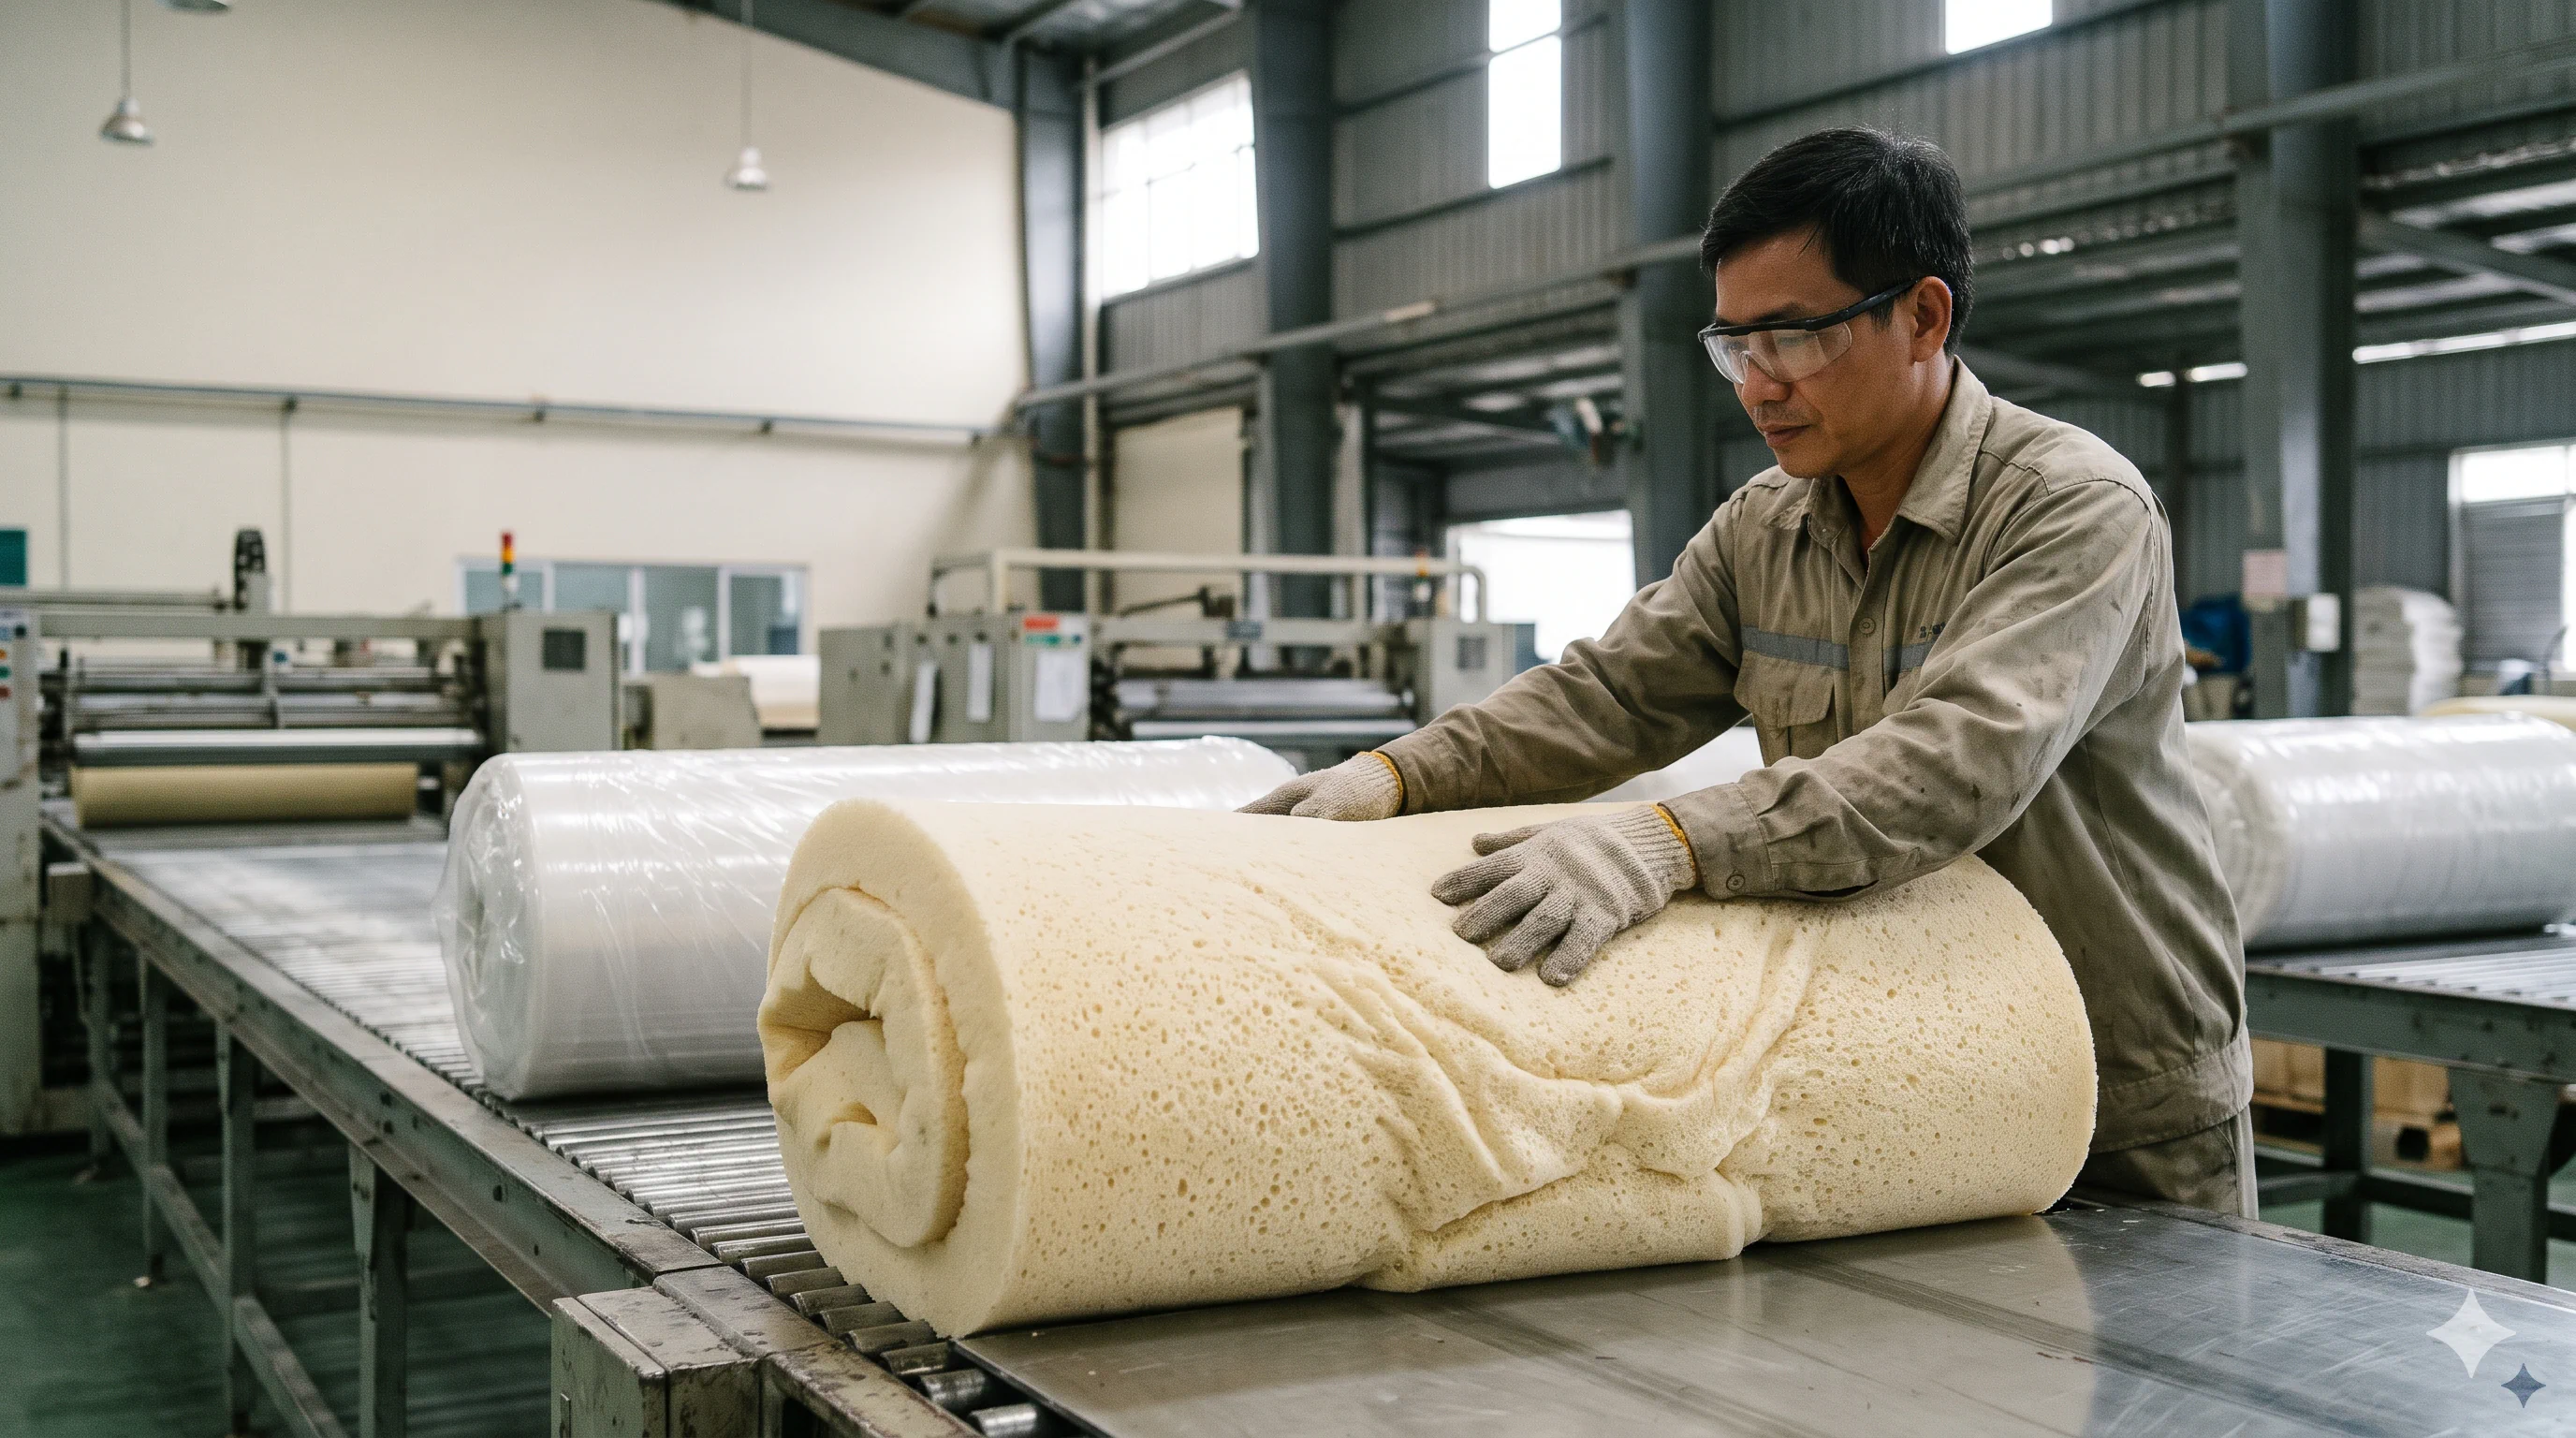 Kiểm soát độ đồng đều bọt khí tế bào mở (open-cell) giúp nệm bung phục hồi nguyên dạng trong 30 giây. - Vinosaur Polyurethane
Khả năng phục hồi của nệm cuộn phụ thuộc trực tiếp vào cấu trúc tế bào, độ đàn hồi của mạng polymer và lịch sử nén. Foam tế bào mở cho phép không khí di chuyển qua các lỗ rỗng khi nén và trở lại khi mở bao. Nếu cấu trúc tế bào phân bố không đều, sản phẩm dễ xuất hiện vùng lõm hoặc chênh lệch chiều cao.
Phân biệt open-cell và closed-cell trong công nghệ PU
Foam PU cứng cách nhiệt thường được thiết kế với tỷ lệ tế bào kín rất cao, có thể trên 95% tùy hệ hóa chất. Cấu trúc closed-cell giúp hạn chế truyền nhiệt và chuyển động khí, phù hợp panel hoặc kho lạnh nhưng không phải lựa chọn mặc định cho nệm cuộn. Nệm mềm cần hệ foam đàn hồi có cấu trúc tế bào mở và độ biến dạng dư thấp.
Với PU cứng cách nhiệt, hệ số dẫn nhiệt k-factor có thể được thiết kế trong vùng khoảng 0,022–0,030 W/mK tùy công thức và điều kiện đo. Chỉ tiêu này không thể dùng để suy ra độ thoải mái hoặc khả năng bung nệm. Tương tự, cấp phản ứng cháy B2/B3 theo DIN 4102 chỉ được công bố khi mẫu vật liệu cụ thể có kết quả thử nghiệm phù hợp.
Những chỉ tiêu phải thử nghiệm trước sản xuất hàng loạt
Đối với dây chuyền đúc nệm PU foam, có thể bắt đầu thử nghiệm với các dải tỷ trọng mục tiêu như 25–35 kg/m³ hoặc 35–45 kg/m³, tùy phân khúc sản phẩm. Đây là khoảng lựa chọn để phát triển công thức, không phải thông số chất lượng đã được Vinosaur chứng nhận cho một mẫu nệm cụ thể.
| Chỉ tiêu | Phương pháp kiểm soát | Tiêu chí kỹ thuật |
|---|---|---|
| Tỷ trọng ruột foam | Cân mẫu và đo thể tích | Theo thiết kế từng sản phẩm |
| Ứng suất nén | Đo đường cong ứng suất – biến dạng | Đơn vị kPa; xác nhận bằng mẫu thử |
| Biến dạng dư nén | Thử nén theo quy trình tiêu chuẩn | Càng thấp càng thuận lợi cho phục hồi |
| Cream time | Ghi nhận thời điểm bắt đầu nở | Theo công thức hóa chất được duyệt |
| Tack-free time | Kiểm tra thời điểm bề mặt hết dính | Không thay thế thời gian dưỡng hoàn toàn |
| Thời gian bung nệm | Đo chiều cao theo thời gian sau mở bao | Mốc 30 giây là mục tiêu thử nghiệm |
Phương pháp thử theo tiêu chuẩn ASTM D3574 hỗ trợ đánh giá các đặc tính cơ học của foam polyurethane mềm, phục vụ kiểm soát chất lượng và nghiệm thu. Đối với biến dạng dư sau nén, tiêu chuẩn ISO 1856 cung cấp phương pháp xác định compression set. Hai nguồn tiêu chuẩn này giúp doanh nghiệp xây dựng bộ chỉ tiêu có thể đo lường thay vì đánh giá bằng cảm giác.
30 giây phục hồi: Phải định nghĩa đúng điều kiện nghiệm thu
Mục tiêu nệm bung trong 30 giây cần được mô tả bằng tỷ lệ chiều cao phục hồi, điều kiện nhiệt độ, thời gian lưu kiện và thời điểm đo. Chẳng hạn, doanh nghiệp có thể xây dựng phép thử đạt tỷ lệ chiều cao nhất định sau 30 giây, sau đó đánh giá tiếp ở các mốc 24 và 72 giờ. Các ngưỡng chấp nhận cần được xác lập từ thử nghiệm sản phẩm thực tế.
Không nên cam kết nệm trở về 100% hình dạng trong 30 giây khi chưa có dữ liệu thử nghiệm. Foam có thể bung nhanh ở bề mặt nhưng vẫn cần thời gian để phục hồi đầy đủ độ dày và đặc tính cơ học. Đặc biệt, nệm bị nén quá lâu hoặc lưu kho trong môi trường nhiệt độ cao có nguy cơ tăng biến dạng dư.
Chuyển giao công nghệ và triển khai tại nhà máy
Đối với chủ doanh nghiệp muốn chuyển sang công nghệ nệm đóng cuộn PU, giải pháp phù hợp là kiểm tra đồng thời công thức foam, thiết bị định lượng, thiết kế khuôn và hệ thống đóng gói. Vinosaur có thể được liên hệ để đánh giá cấu hình thiết bị và phạm vi hỗ trợ kỹ thuật tại xưởng theo từng dự án.
Lợi thế của phương án chế tạo, tích hợp và hỗ trợ kỹ thuật tại Việt Nam là thuận tiện khảo sát hiện trường, cân chỉnh thiết bị và xử lý sự cố. Với yêu cầu Made in Vietnam, hồ sơ C/O, C/Q và nguồn gốc từng cụm máy, doanh nghiệp cần xác minh theo cấu hình thực tế; không nên mặc định toàn bộ thiết bị trong dây chuyền nhập khẩu hoặc tích hợp đều có xuất xứ Việt Nam.
Trước nghiệm thu, cần chạy thử có tải, đo sai lệch định lượng, kiểm tra an toàn điện, áp suất và hệ thống dừng khẩn cấp. Khu vực tiếp xúc Isocyanate phải có kiểm soát thông gió, trang bị bảo hộ và quy trình xử lý hóa chất theo SDS. Hồ sơ bàn giao nên bao gồm bản vẽ, hướng dẫn bảo trì, quy trình hiệu chuẩn và tiêu chí chất lượng đã thống nhất.
Lựa chọn giải pháp Vinosaur cho kế hoạch đầu tư 2026
Đầu tư dây chuyền sản xuất nệm ghế pu chỉ phát huy hiệu quả khi chất lượng foam, tỷ lệ sản phẩm đạt chuẩn và chi phí logistics được đánh giá trong cùng một bài toán. Mục tiêu giảm 70% thể tích và phục hồi nhanh trong 30 giây là các tiêu chí kỹ thuật cần chứng minh bằng mẫu thử, không phải kết quả mặc định của mọi dây chuyền.
Liên hệ Vinosaur Polyurethane – Công ty TNHH Việt Nguyên (Khủng Long Việt Nguyên) để trao đổi phương án thiết bị, mẫu thử nguyên liệu và kế hoạch chuyển giao công nghệ. Hotline/Zalo: 0978700123 – Mr. Phạm Văn Tân; Email: vnphamtan@gmail.com; Website: www.vinosaur.vn. Hãy cung cấp kích thước nệm, tỷ trọng yêu cầu và sản lượng dự kiến để xây dựng cấu hình phù hợp.
