Nguyên liệu PU đúc ghế ô tô Limousine (2026)
Nguyên liệu PU đúc ghế ô tô Limousine 2026
Ghế Limousine có thể hoàn thiện đẹp, nhưng lõi mút mất lực nâng đỡ sẽ khiến khách hàng nhận ra ngay khi ngồi. Với xưởng độ xe và nhà máy OEM, lỗi mút kéo theo tháo bọc, làm lại chi tiết, dừng khuôn. Vì vậy, nguyên liệu pu đúc ghế ô tô phải được chọn theo cơ tính và độ ổn định giữa các mẻ.
Điểm nghẽn kỹ thuật khi sản xuất mút ghế Limousine
 Điểm nghẽn kỹ thuật khi sản xuất mút ghế Limousine - Vinosaur Polyurethane
Lỗi thường gặp khi đúc mút ghế ô tô bằng PU không chuyên dụng
Hệ PU không phù hợp có thể gây co ngót, lõi thiếu liệu, tỷ trọng không đều hoặc bề mặt rỗ. Mút mềm lúc mới tháo khuôn nhưng nhanh mất lực đỡ; ngược lại, vùng quá cứng tạo điểm tì ở hông, đùi hoặc thắt lưng khi ngồi lâu.
Nguyên nhân có thể nằm ở độ nhớt Polyol Blend, hàm lượng nước, chỉ số NCO của MDI, tỷ lệ trộn, nhiệt độ và khả năng thoát khí. Tăng lượng rót để sửa bề mặt có thể đồng thời làm đổi khối lượng, tỷ trọng và độ cứng chi tiết.
Bài toán của xưởng Limousine và nhà máy OEM
Xưởng độ xe thường làm theo mẫu riêng; nhà máy OEM cần đồng nhất qua nhiều khuôn và ca sản xuất. Cả hai phải kiểm soát lực đỡ theo vùng, độ bền nén lặp và thời gian luân chuyển khuôn để hạn chế hàng sửa, trễ lịch giao xe.
Định mức cần dựa trên thể tích khuôn, khối lượng chi tiết, lượng bù tràn và phế phẩm. Ngoài giá mỗi kilogram, hãy so sánh số chi tiết đạt chuẩn trên mỗi bộ nguyên liệu, thời gian máy chờ và chi phí làm lại.
Nguyên lý HR Foam tỷ trọng 45–65 kg/m³ và chống xẹp lún
 Nguyên lý HR Foam tỷ trọng 45–65 kg/m³ và chống xẹp lún - Vinosaur Polyurethane
Polyol Blend kết hợp Isocyanate MDI tạo cấu trúc HR Foam
Trong hệ polyurethane đúc ghế ô tô, nhóm hydroxyl của Polyol Blend phản ứng với nhóm isocyanate trong MDI để tạo mạng polymer urethane. Nước và chất tạo bọt hình thành tế bào; xúc tác, chất hoạt động bề mặt điều chỉnh tốc độ phản ứng và khả năng điền đầy khuôn.
Với nguyên liệu pu đúc ghế ô tô, HR Foam (High Resilience) cần cân bằng độ bật lại, độ cứng chịu tải và phân bố áp lực. Dải 45–65 kg/m³ tùy vị trí; đệm đáy, tựa lưng và gối đầu có thể cần cấu hình khác nhau.
Mút HR mềm khác foam PU cứng cách nhiệt. Mút ghế thường có cấu trúc tế bào mở để biến dạng và hồi phục; yêu cầu closed-cell trên 95% không phù hợp để mặc định cho đệm ghế. k-factor cũng không thay thế phép thử độ cứng, đàn hồi và độ bền mỏi.
Thiết kế theo công thái học và độ bền mỏi
Độ êm phụ thuộc hình học, độ dày mút, độ cứng từng vùng và khung đỡ. Hông quá mềm gây lún sâu; mép đệm hoặc vùng đỡ đùi quá cứng tạo điểm tì. Cần đánh giá mẫu mút cùng bộ ghế hoàn chỉnh, không chỉ thử một miếng foam rời.
Mục tiêu chống xẹp lún sau 100.000 chu kỳ cần quy định mức biến dạng, tải, tần số, nhiệt độ và thời gian hồi phục. Đây không phải cam kết mặc định cho mọi ghế; kết quả phải gắn với mẫu, lô nguyên liệu và điều kiện thử đã thống nhất.
Tham chiếu tiêu chuẩn ASTM D3574 cho phép thử foam mềm và tiêu chuẩn ISO 1856:2018 cho biến dạng dư sau nén. Phương pháp đo không tự quy định giới hạn đạt; doanh nghiệp và OEM cần thống nhất mức chấp nhận riêng.
Bảng thông số kỹ thuật và hiệu quả vận hành
 Bảng thông số kỹ thuật và hiệu quả vận hành - Vinosaur Polyurethane
Bảng dưới là khung lập phiếu thử, không phải chứng nhận của một lô hàng. Các mốc thời gian là mục tiêu ban đầu; cần xác nhận trên máy, khuôn, nhiệt độ và công thức thực tế trước khi sản xuất.
| Chỉ tiêu | Thông số mục tiêu | Ý nghĩa |
|---|---|---|
| Tỷ trọng | 45–65 kg/m³ theo vùng ghế | Lực đỡ và tiêu hao |
| Thời gian kem | 12–18 giây (mục tiêu) | Thao tác rót |
| Thời gian nở | 65–85 giây (mục tiêu) | Điền đầy bọt |
| Tháo khuôn | 4–6 phút, xác nhận mẫu | Sản lượng ca |
| Độ cứng / ứng suất nén | Đo theo phương pháp thống nhất | Cảm giác ngồi |
| Đàn hồi / nén lặp | Đo hồi phục, biến dạng dư; thử 100.000 chu kỳ | Nguy cơ xẹp lún |
| k-factor / chống cháy | Chỉ thử khi có yêu cầu | Không thay cơ tính |
Hãy tính chi phí trên một chi tiết đạt chuẩn, gồm lượng PU tiêu hao, thời gian chiếm khuôn, phế phẩm, sửa bọt và bảo hành. Giá nguyên liệu cao hơn vẫn có thể hiệu quả nếu giảm lỗi và tăng số chu kỳ khuôn ổn định.
Không dùng phân hạng B2/B3 theo DIN 4102 để suy ra khả năng chống cháy của ghế ô tô. Đây là hệ phân loại vật liệu xây dựng; nội thất xe phải thử theo tiêu chuẩn ô tô do OEM chỉ định, trên đúng mẫu và cấu hình.
Quy trình 4 bước đúc mút ghế PU tại nhà xưởng
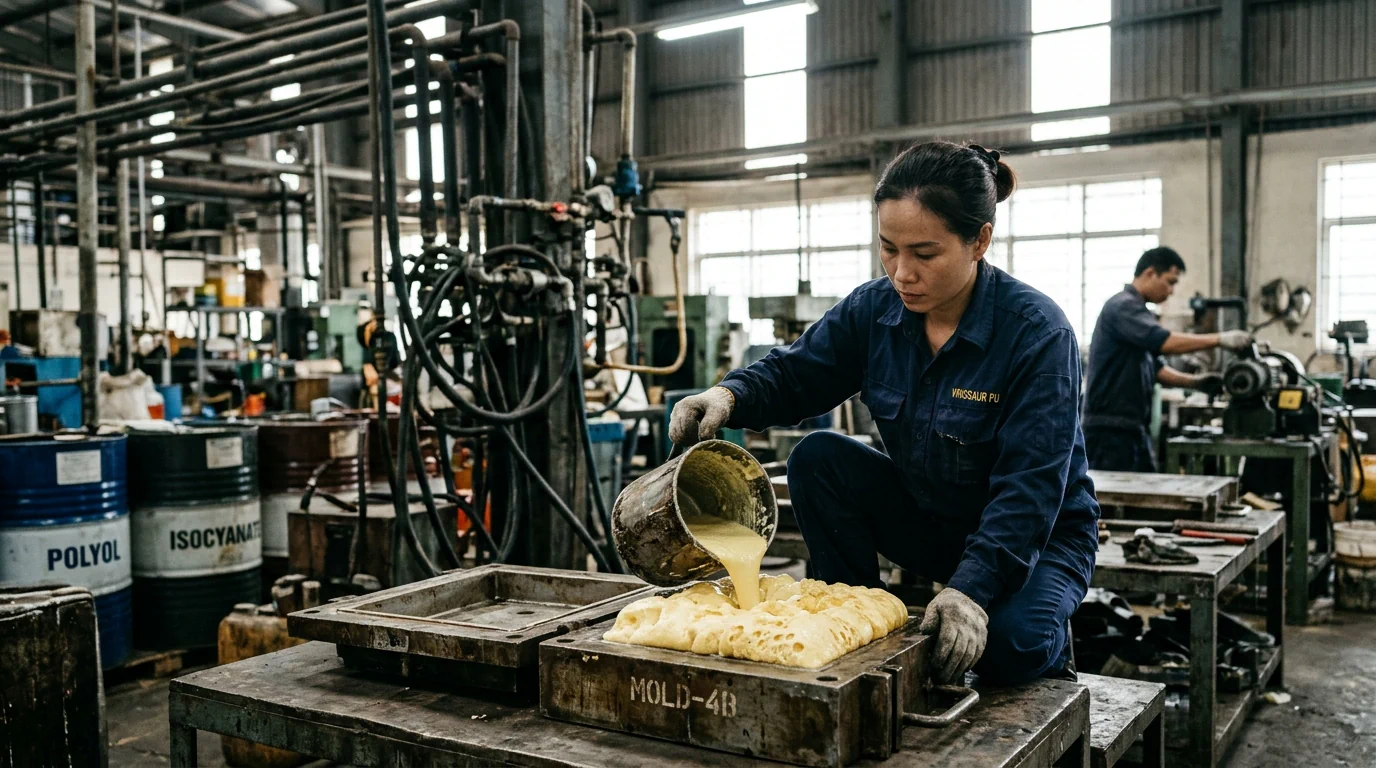 Quy trình 4 bước đúc mút ghế PU tại nhà xưởng - Vinosaur Polyurethane
Bước 1–2: Khảo sát, chọn tỷ trọng và chuẩn bị hệ liệu
Bước 1 – Khảo sát: Thu thập bản vẽ/mẫu ghế, thể tích khuôn, độ dày, vùng chịu tải và cảm giác ngồi. Chốt tỷ trọng, khối lượng rót, dung sai kích thước và tiêu chí nghiệm thu trước khi chạy mẫu.
Bước 2 – Chuẩn bị: Kiểm tra khuôn, chống dính, lỗ thoát khí và khóa khuôn. Điều hòa nhiệt độ Polyol Blend–MDI theo tài liệu kỹ thuật; kiểm tra bồn, bộ lọc, đường ống và hiệu chuẩn lưu lượng theo tỷ lệ đã xác nhận.
Chọn máy phun xốp PU áp thấp theo độ nhớt, lưu lượng, tỷ lệ trộn và hình dạng sản phẩm. Đầu trộn, khả năng làm sạch và độ ổn định lưu lượng quyết định độ đồng đều; không phải máy nào cũng phù hợp mọi công thức.
Bước 3–4: Phối trộn, rót khuôn và kiểm tra thành phẩm
Bước 3 – Đúc: Cân chỉnh tỷ lệ Polyol Blend–MDI, nhiệt độ và lượng rót theo tài liệu kỹ thuật. Mốc kem 12–18 giây, nở 65–85 giây, tháo khuôn 4–6 phút là mục tiêu ban đầu, phải xác nhận bằng mẫu trước khi chạy liên tục.
Bước 4 – Nghiệm thu: Kiểm tra ngoại quan, kích thước, khối lượng, tỷ trọng, độ cứng, đàn hồi và độ hồi phục. Lưu mã lô, thông số máy, nhiệt độ, thời gian rót và kết quả thử để truy nguyên lỗi.
- Không đổi tỷ lệ Polyol–MDI khi chưa thử nghiệm xác nhận.
- Tuân thủ thông gió, bảo hộ và SDS hóa chất.
- Chốt định mức và ghi phế phẩm từng mẻ.
Khi tối ưu thiết bị tại xưởng, hãy đánh giá máy phun xốp PU áp thấp cùng công thức và đầu trộn. Cân chỉnh theo điều kiện thực tế, không áp nguyên thông số sản phẩm khác sang ghế Limousine.
Vinosaur Polyurethane – Nguyên liệu và hỗ trợ kỹ thuật đồng bộ
Hệ hóa chất theo cấu trúc và yêu cầu từng dòng ghế
Vinosaur Polyurethane thuộc Công ty TNHH Việt Nguyên giới thiệu nguyên liệu và dịch vụ tạo mẫu xốp ghế ô tô, ghế tàu biển, nệm xe máy và chi tiết đúc khuôn. Dự án Limousine/OEM nên gửi mẫu, bản vẽ, độ cứng và tỷ trọng mục tiêu để xác định hệ Polyol Blend–MDI và kế hoạch chạy thử.
Định hướng Made in Vietnam tạo đầu mối trong nước để trao đổi công thức và điều kiện vận hành. C/O, C/Q và tài liệu chất lượng cần xác nhận theo từng sản phẩm, lô giao; khách hàng nên yêu cầu chứng từ trước khi phê duyệt nguyên liệu.
Đồng hành từ nguyên liệu đến dây chuyền đúc
Nhà cung cấp cần hỗ trợ thiết lập thông số, phân tích lỗi bọt và ổn định chu kỳ khuôn. Vinosaur có thể trao đổi thiết bị, chạy mẫu và hỗ trợ tại xưởng theo phạm vi dự án; hồ sơ bàn giao nên gồm tỷ lệ định lượng, cửa sổ vận hành và checklist chất lượng.
Để giảm rủi ro, xưởng nên thử mẫu đại diện ở vị trí ghế quan trọng, kiểm tra cơ tính và cảm giác ngồi trên bộ ghế hoàn chỉnh. Khi mẫu đạt mới mở rộng khuôn; cách làm này hỗ trợ chất lượng ổn định, kiểm soát tỷ trọng và hạn chế lỗi khi tăng sản lượng.
Với nhu cầu nguyên liệu pu đúc ghế ô tô, xem trang sản phẩm ghế ô tô Limousine của Vinosaur. Liên hệ Hotline/Zalo 0978700123 – Mr. Phạm Văn Tân hoặc email vnphamtan@gmail.com để trao đổi mẫu thử và chuyển giao công nghệ.
