Xốp PU Giả Gỗ Tỷ Trọng Cao: Thay Thế Gỗ Tự Nhiên, Không Cong Vênh Mối Mọt Trong Nội Thất Cổ Điển (2026)
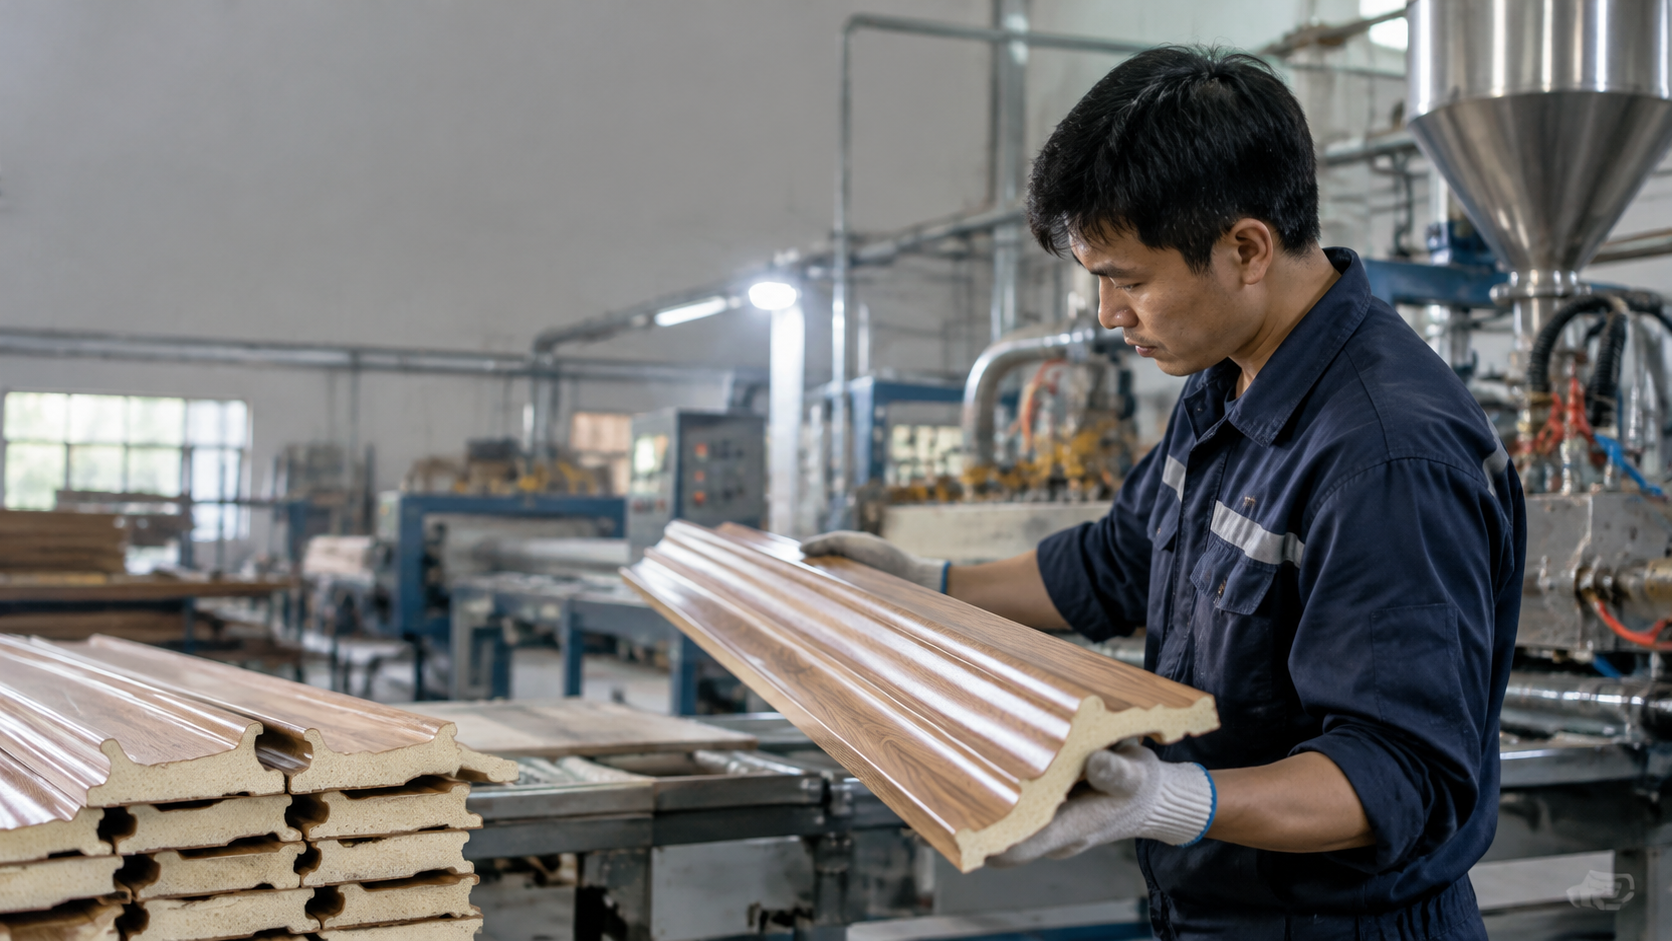
Xốp PU giả gỗ tỷ trọng cao đang mở ra hướng phát triển mới cho các xưởng sản xuất phào chỉ cổ điển, nội thất tân cổ điển, khung tranh và phù điêu trang trí. Thay vì phụ thuộc hoàn toàn vào gỗ tự nhiên hoặc các sản phẩm đúc thạch cao truyền thống, doanh nghiệp có thể nghiên cứu hệ polyurethane cứng được thiết kế theo yêu cầu về tỷ trọng, độ cứng, khả năng tái tạo hoa văn và chất lượng bề mặt. Với dải tỷ trọng mục tiêu 300–600 kg/m³, vật liệu có thể hướng đến cảm quan chắc đặc, khả năng gia công và tạo hình phù hợp với nhiều dòng sản phẩm trang trí cao cấp.
Tuy nhiên, cần phân biệt rigid PU foam tỷ trọng cao dùng cho sản phẩm trang trí với xốp PU cách nhiệt thông thường. Hai nhóm vật liệu có công thức hóa chất, cấu trúc tế bào, độ chịu nén và yêu cầu công nghệ khác nhau. Tỷ trọng cao không tự động đồng nghĩa với độ bền cơ học cao, khả năng chống cháy hay độ chính xác hoa văn tuyệt đối. Muốn thương mại hóa hiệu quả, xưởng cần kiểm soát đồng thời hệ Polyol–Isocyanate, tỷ lệ phối trộn, điều kiện đóng rắn, thiết kế khuôn và quy trình kiểm tra thành phẩm.
Đối với doanh nghiệp đang tìm hướng đa dạng hóa danh mục sản phẩm, giải pháp máy phun xốp PU áp cao kết hợp hệ hóa chất phù hợp có thể tạo nền tảng để phát triển các mẫu phào chỉ, hoa văn nổi, khung tranh và chi tiết kiến trúc theo yêu cầu. Hiệu quả đầu tư cần được đánh giá dựa trên năng suất thực tế, tỷ lệ sản phẩm đạt chuẩn, chi phí khuôn, mức tiêu hao nguyên liệu và khả năng tiêu thụ của từng phân khúc khách hàng.
Xốp PU Giả Gỗ Tỷ Trọng Cao: Cơ Hội Mở Rộng Sản Xuất Phào Chỉ Cổ Điển, Nội Thất Tân Cổ Điển Và Phù Điêu Trang Trí
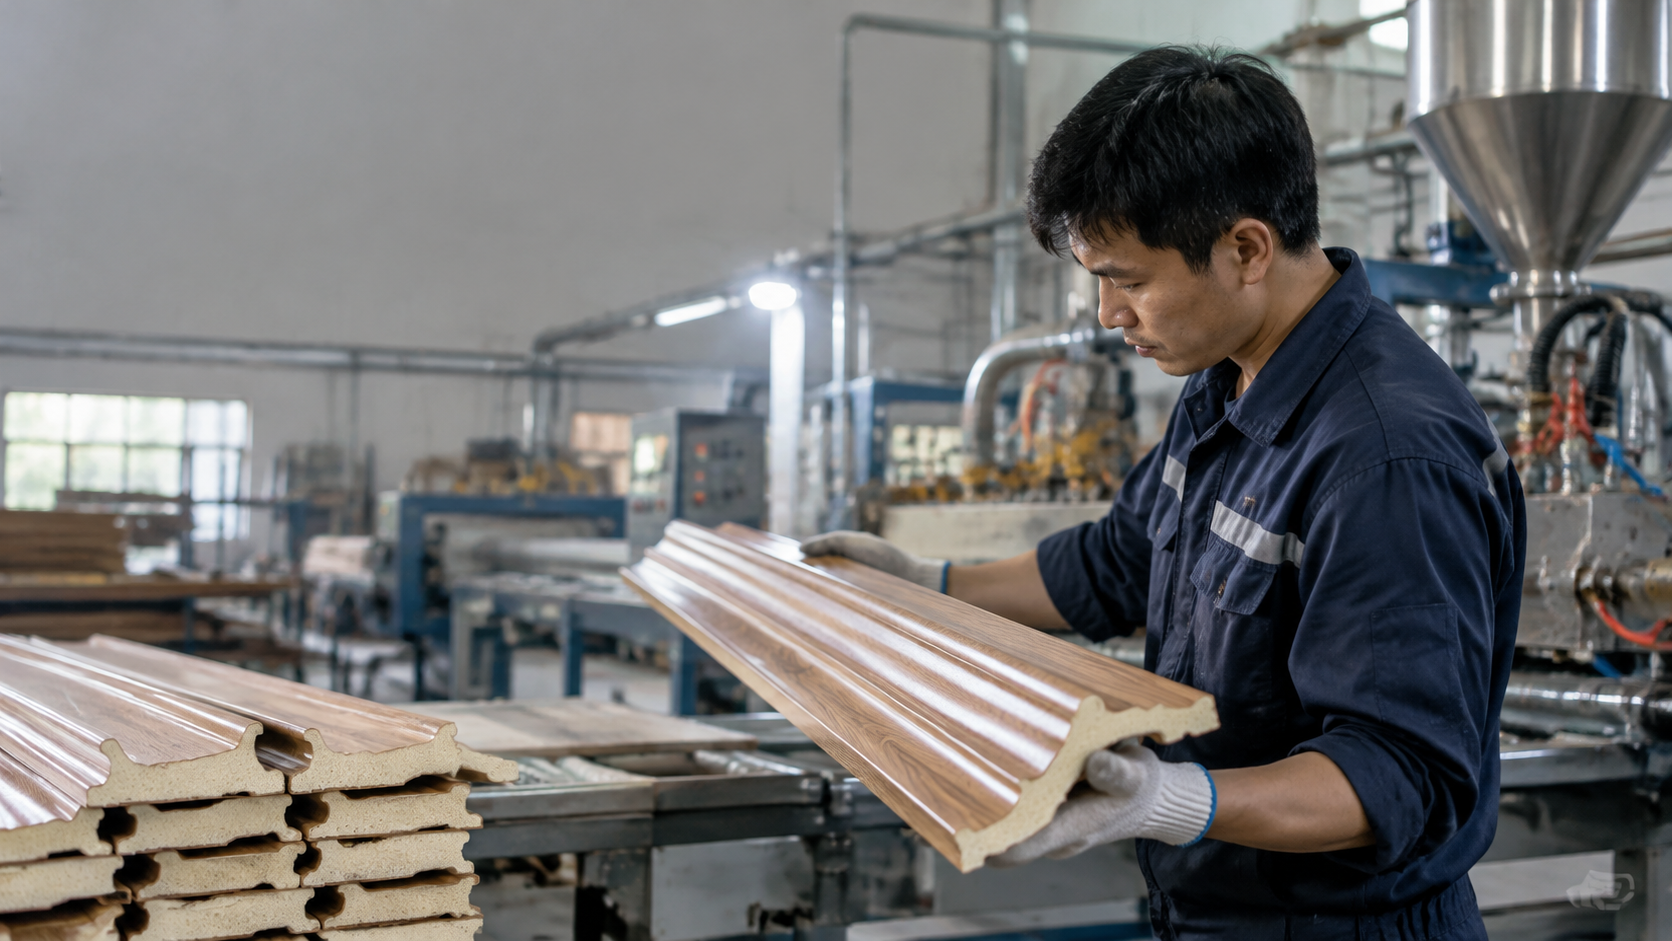 Xốp PU Giả Gỗ Tỷ Trọng Cao: Cơ Hội Mở Rộng Sản Xuất Phào Chỉ Cổ Điển, Nội Thất Tân Cổ Điển Và Phù Điêu Trang Trí - Vinosaur Polyurethane
Rigid PU Foam tỷ trọng cao 300–600 kg/m³: Vật liệu polyurethane cứng mô phỏng đặc tính và vân gỗ tự nhiên
Rigid PU foam là vật liệu polyurethane cứng có cấu trúc polymer ba chiều, được hình thành từ phản ứng giữa Polyol và Isocyanate trong hệ công thức có thể chứa chất xúc tác, chất ổn định tế bào và thành phần tạo bọt. Với hệ được thiết kế cho tỷ trọng cao, nhà sản xuất có thể điều chỉnh mức độ liên kết ngang, lượng khí hình thành, cấu trúc tế bào và tính chất cơ học để tạo ra sản phẩm có độ cứng, độ đặc và khả năng giữ chi tiết phù hợp với mục đích sử dụng.
Dải 300–600 kg/m³ là khoảng tỷ trọng mục tiêu cần được xác lập theo công thức và sản phẩm cụ thể, không phải thông số mặc định cho mọi loại xốp PU. Ở dải này, vật liệu có thể đạt khối lượng riêng tương đương một số loại gỗ tự nhiên có tỷ trọng thấp hoặc trung bình. Tuy nhiên, khả năng chịu uốn, chịu va đập, độ cứng bề mặt và độ bền liên kết vẫn phụ thuộc vào cấu trúc polymer, tỷ lệ phối trộn, chất lượng đóng rắn và hình học chi tiết. Vì vậy, không nên đánh đồng tỷ trọng với độ bền hoặc coi PU là vật liệu có cơ tính giống hệt gỗ thịt.
Điểm đáng chú ý của xốp PU giả gỗ nằm ở khả năng tạo hình theo khuôn. Vân gỗ, đường gờ, rãnh lõm, hoa văn lá, họa tiết cuộn cổ điển và các chi tiết nổi có thể được tích hợp trực tiếp vào bề mặt khuôn. Sau khi đúc, sản phẩm được xử lý bề mặt, sơn nền và tạo vân bằng kỹ thuật hoàn thiện thích hợp để mô phỏng diện mạo gỗ tự nhiên. Chất lượng thẩm mỹ phụ thuộc vào độ phân giải khuôn, khả năng điền đầy, độ thoát khí, độ ổn định kích thước và tay nghề hoàn thiện.
Về thông số kỹ thuật, tỷ trọng thành phẩm phải được đo bằng khối lượng chia cho thể tích thực của mẫu, đồng thời quy định rõ vị trí lấy mẫu, độ ẩm điều hòa nếu có và phương pháp xác định thể tích. Với chi tiết có cấu trúc rỗng, khoang bên trong hoặc lớp phủ, cần xác định rõ đang đánh giá tỷ trọng biểu kiến của toàn sản phẩm hay tỷ trọng của vật liệu PU. Sự phân biệt này đặc biệt quan trọng khi xây dựng định mức nguyên liệu và báo giá sản xuất.
Ứng dụng xốp PU giả gỗ trong sản xuất phào chỉ hoa văn, khung tranh, phù điêu và chi tiết kiến trúc cao cấp
Đối với xưởng phào chỉ cổ điển, PU có thể được nghiên cứu để sản xuất phào trần, phào tường, đường gờ trang trí, hoa góc, đầu cột và các chi tiết trang trí theo bộ. Với nội thất tân cổ điển, vật liệu phù hợp để phát triển các mẫu hoa văn có độ nổi rõ, đường cong liên tục và hình học lặp lại ổn định. Trong lĩnh vực khung tranh và phù điêu, khả năng đúc theo khuôn giúp doanh nghiệp chủ động kích thước, chiều sâu hoa văn và phong cách thiết kế.
Khuôn silicon thường có ưu thế khi tạo chi tiết nhiều góc khuất, đường cong phức tạp hoặc cần tháo sản phẩm thuận tiện. Khuôn nhôm gia công CNC phù hợp với sản phẩm có biên dạng xác định, yêu cầu độ lặp lại cao và kế hoạch sản xuất số lượng lớn. Lựa chọn khuôn cần căn cứ vào độ phức tạp của mẫu, số chu kỳ dự kiến, dung sai kích thước, chi phí đầu tư ban đầu và phương pháp tháo khuôn. Không có một loại khuôn tối ưu cho tất cả các sản phẩm.
Về khả năng tái tạo hoa văn, công nghệ đúc có thể chuyển tải các chi tiết nhỏ của khuôn với độ chính xác cao nếu hệ liệu có độ nhớt và thời gian phản ứng phù hợp, khuôn được thiết kế đúng và khí có đường thoát hiệu quả. Tuy nhiên, tuyên bố chính xác 100% chỉ có ý nghĩa khi xác định dung sai, phương pháp đo và tiêu chí nghiệm thu cụ thể. Các chi tiết siêu nhỏ, góc sâu, bề mặt khuôn bị mòn hoặc vùng thoát khí không hợp lý vẫn có thể phát sinh lỗi thiếu nét, rỗ khí và sai lệch biên dạng.
Đối với sản phẩm giả gỗ, quy trình hoàn thiện thường bao gồm xử lý bavia, làm sạch, chà nhám theo yêu cầu, sơn lót tương thích, tạo màu nền, tạo vân và phủ bảo vệ. Nếu sản phẩm dùng trong nhà, cần đánh giá khả năng bám dính của sơn, độ ổn định màu và khả năng chống trầy xước. Nếu sử dụng gần cửa sổ, khu vực có ánh nắng hoặc môi trường ẩm, phải lựa chọn hệ phủ và cấu tạo lắp đặt phù hợp với điều kiện sử dụng thực tế.
Lợi thế kinh doanh B2B: Đa dạng hóa sản phẩm, chủ động tạo mẫu và nâng cao năng lực cạnh tranh cho xưởng sản xuất
Đối với các xưởng đang tập trung vào phào chỉ thạch cao, gỗ tự nhiên hoặc sản phẩm trang trí đúc truyền thống, bổ sung dòng PU giả gỗ có thể giúp mở rộng danh mục và tiếp cận thêm nhóm khách hàng thiết kế nội thất, nhà thầu hoàn thiện, đơn vị thi công biệt thự và cơ sở sản xuất đồ trang trí. Lợi thế kinh doanh không chỉ nằm ở vật liệu mà còn ở khả năng tùy biến mẫu mã, rút ngắn quá trình phát triển sản phẩm và duy trì độ đồng đều giữa các lô hàng.
Trước khi đầu tư dây chuyền, doanh nghiệp nên lựa chọn từ ba đến năm mẫu đại diện cho các cấp độ phức tạp khác nhau. Mỗi mẫu cần được thử nghiệm về khả năng điền khuôn, tỷ trọng, thời gian tháo khuôn, độ sắc nét hoa văn, tỷ lệ lỗi và mức tiêu hao hóa chất. Kết quả thử nghiệm là cơ sở để xác định nhóm sản phẩm có tiềm năng thương mại, thay vì đầu tư thiết bị công suất lớn trước khi xác nhận nhu cầu thị trường.
Phân tích hiệu quả đầu tư nên dựa trên lợi nhuận đóng góp của mỗi sản phẩm sau khi trừ hóa chất, nhân công trực tiếp, điện năng, khấu hao khuôn, chi phí bảo trì và tỷ lệ phế phẩm. Đối với sản phẩm đặt theo mẫu riêng, cần tính thêm chi phí thiết kế, chế tạo khuôn và thời gian hoàn vốn. Với mẫu bán lặp lại nhiều lần, chi phí khuôn được phân bổ trên sản lượng thực tế sẽ có ảnh hưởng đáng kể đến giá thành.
Một phương án phù hợp là phát triển song song hai nhóm sản phẩm: dòng tiêu chuẩn có kích thước và mẫu mã cố định để tối ưu chu kỳ sản xuất; dòng đặt hàng theo thiết kế riêng để tăng giá trị đơn hàng. Cách tổ chức này giúp xưởng cân bằng giữa năng suất, mức độ tùy biến và khả năng kiểm soát tồn kho thành phẩm.
Thành Phần Hóa Chất Và Cơ Chế Đúc Xốp PU Giả Gỗ Tỷ Trọng Cao
 Thành Phần Hóa Chất Và Cơ Chế Đúc Xốp PU Giả Gỗ Tỷ Trọng Cao - Vinosaur Polyurethane
Hệ Polyol cứng và Isocyanate MDI: Phản ứng tạo mạng polyurethane, kiểm soát cấu trúc tế bào và độ cứng vật liệu
Polyurethane được hình thành chủ yếu từ phản ứng giữa nhóm hydroxyl (–OH) của Polyol và nhóm isocyanate (–NCO) của Isocyanate. Phản ứng tạo liên kết urethane và tỏa nhiệt. Khi sử dụng Polyol đa chức kết hợp với MDI có chức năng phản ứng phù hợp, hệ polymer có thể phát triển mạng liên kết ngang ba chiều, tạo nền tảng cho độ cứng và khả năng giữ hình dạng của vật liệu.
Trong hệ PU tạo bọt, phản ứng giữa Isocyanate và nước có thể tạo trung gian acid carbamic, sau đó giải phóng CO₂ và hình thành nhóm amine; amine tiếp tục phản ứng với Isocyanate tạo liên kết urea. Khí CO₂ góp phần hình thành tế bào bọt. Tốc độ phản ứng tạo mạng polymer và tốc độ tạo khí phải được cân bằng. Nếu khí hình thành quá nhanh trong khi mạng polymer chưa đủ bền, sản phẩm có thể phồng, nứt hoặc sụp bọt. Nếu phản ứng đóng rắn quá nhanh, hỗn hợp có thể không kịp điền đầy các vùng hoa văn nhỏ của khuôn.
Hệ Polyol cứng thường được lựa chọn theo chức năng, chỉ số hydroxyl, độ nhớt, khả năng tương thích và yêu cầu cơ học của thành phẩm. MDI cung cấp nhóm NCO phản ứng, nhưng tỷ lệ cần sử dụng phải căn cứ vào đương lượng phản ứng và chỉ số NCO của hệ hóa chất. Không nên áp dụng một tỷ lệ A/B cố định cho mọi loại Polyol hoặc mọi thiết bị. Phối trộn sai tỷ lệ có thể dẫn đến đóng rắn không hoàn toàn, bề mặt dính, giòn, co ngót hoặc tính chất cơ học không ổn định.
Đối với PU giả gỗ tỷ trọng cao, mục tiêu công thức không nhất thiết là tạo độ nở lớn. Nhà sản xuất cần xác định mức độ tạo bọt phù hợp với khối lượng riêng, độ đặc, độ cứng bề mặt và khả năng tái tạo chi tiết. Lượng nước, chất tạo bọt vật lý nếu được sử dụng, chất ổn định tế bào, xúc tác và phụ gia đều phải được cân chỉnh đồng bộ. Tăng lượng chất tạo bọt không đúng cách có thể làm giảm tỷ trọng nhưng đồng thời tạo rỗng, giảm độ bền và làm sai lệch kích thước.
Về an toàn, MDI và các thành phần isocyanate có thể gây kích ứng và mẫn cảm đường hô hấp hoặc da. Khu vực phối trộn, phun và vệ sinh thiết bị cần tuân thủ phiếu an toàn hóa chất SDS, sử dụng hệ thống thông gió, phương tiện bảo vệ cá nhân và quy trình xử lý sự cố phù hợp. Công nhân phải được đào tạo về hóa chất, vận hành máy cao áp và kiểm soát nguy cơ tiếp xúc trước khi làm việc.
Kiểm soát tỷ trọng 300–600 kg/m³: Ảnh hưởng của tỷ lệ phối trộn, độ nhớt, nhiệt độ nguyên liệu và thời gian đóng rắn
Tỷ trọng thành phẩm chịu ảnh hưởng của khối lượng hỗn hợp được cấp vào khuôn, thể tích sản phẩm, mức độ tạo bọt, lượng khí thoát ra, mức độ co ngót và hình dạng khoang khuôn. Vì vậy, kiểm soát tỷ trọng không đơn thuần là điều chỉnh lượng hóa chất. Cần xác định khối lượng nạp khuôn, điều kiện nhiệt độ, tỷ lệ A/B và chu kỳ phản ứng bằng thử nghiệm có kiểm soát.
Nếu đặt mục tiêu 300–600 kg/m³, xưởng nên chia thành các mức thử nghiệm cụ thể, chẳng hạn 300, 400, 500 và 600 kg/m³, sau đó kiểm tra độ cứng, độ chịu nén, khả năng tháo khuôn, độ ổn định kích thước và chất lượng bề mặt của từng mức. Các mức này là điểm thiết kế thử nghiệm, không phải cam kết rằng mọi hệ PU đều có thể đạt toàn bộ dải mà không cần thay đổi công thức.
Độ nhớt ảnh hưởng trực tiếp đến khả năng chảy vào rãnh khuôn và tốc độ thoát khí. Hỗn hợp có độ nhớt quá cao có thể khó điền đầy chi tiết nhỏ, đặc biệt tại vùng hoa văn sâu. Ngược lại, độ nhớt thấp không bảo đảm chất lượng nếu tốc độ phản ứng quá nhanh hoặc độ ổn định tế bào không phù hợp. Nhiệt độ nguyên liệu và khuôn cũng làm thay đổi độ nhớt, tốc độ phản ứng và thời gian đóng rắn. Do đó, nhiệt độ cần được duy trì trong phạm vi được nhà cung cấp hệ liệu quy định.
Để kiểm soát kết quả, mỗi mẻ thử cần ghi nhận khối lượng hai thành phần, tỷ lệ phối trộn, nhiệt độ A/B, nhiệt độ khuôn, thời gian trộn, thời điểm rót hoặc phun, thời gian tháo khuôn và khối lượng thành phẩm. Khi phát sinh sai lệch, dữ liệu này giúp xác định nguyên nhân thay vì điều chỉnh đồng thời nhiều thông số theo cảm tính.
| Thông số | Đơn vị | Cách kiểm soát |
|---|---|---|
| Tỷ trọng thành phẩm | kg/m³ | Đo khối lượng và thể tích mẫu theo phương pháp đã thống nhất |
| Tỷ lệ phối trộn A/B | Khối lượng hoặc thể tích | Theo tài liệu kỹ thuật của hệ liệu cụ thể |
| Nhiệt độ nguyên liệu | °C | Theo cửa sổ vận hành do nhà cung cấp quy định |
| Cream time | giây | Đo thời gian từ khi bắt đầu trộn đến khi hỗn hợp bắt đầu nổi kem |
| Rise time | giây | Đo thời gian phát triển thể tích theo phương pháp thử đã thống nhất |
| Tack-free time | giây hoặc phút | Đánh giá thời điểm bề mặt không còn dính theo phương pháp xác định |
| Thời gian tháo khuôn | phút | Xác nhận bằng thử nghiệm về độ ổn định hình học và cơ tính |
Các mốc thời gian trên phụ thuộc vào công thức, nhiệt độ, kích thước chi tiết và phương pháp tạo hình. Không nên sử dụng một bộ thời gian tham khảo cho mọi hệ hóa chất. Thời gian tháo khuôn tối ưu là thời điểm sản phẩm đủ ổn định để tháo mà không biến dạng, đồng thời không kéo dài chu kỳ một cách không cần thiết.
Tối ưu khả năng tái tạo hoa văn từ khuôn silicon và khuôn nhôm CNC: Độ chảy, thoát khí, độ chính xác biên dạng và độ ổn định kích thước
Chất lượng hoa văn bắt đầu từ thiết kế khuôn. Trước khi chế tạo, cần đánh giá chiều sâu rãnh, góc thoát khuôn, độ mỏng của các chi tiết nhô, vị trí cấp liệu và đường thoát khí. Những vùng lõm sâu, khe hẹp hoặc đầu nhánh hoa văn có thể giữ khí nếu đường đi của hỗn hợp và vị trí thoát khí không hợp lý. Đây là nguyên nhân thường gặp gây thiếu vật liệu, rỗ khí hoặc mất nét tại các điểm quan trọng.
Khuôn silicon phù hợp với nhiều mẫu có biên dạng phức tạp và chi tiết âm sâu. Tuy nhiên, độ đàn hồi của silicon có thể làm thay đổi hình học trong quá trình nạp liệu hoặc tháo sản phẩm nếu khuôn không được đỡ đúng cách. Khuôn nhôm CNC có ưu thế về độ cứng, độ lặp lại và khả năng quản lý dung sai, nhưng phải tính đến đường phân khuôn, phương án tháo sản phẩm và yêu cầu xử lý bề mặt.
Chất tách khuôn phải tương thích với hệ PU và lớp sơn hoàn thiện. Sử dụng quá nhiều chất tách khuôn hoặc lựa chọn sai loại có thể gây khuyết tật bề mặt, giảm khả năng bám dính của sơn hoặc làm thay đổi độ bóng. Khuôn cần được làm sạch, kiểm tra hư hỏng và duy trì điều kiện nhiệt độ ổn định trước mỗi chu kỳ.
Để đánh giá độ chính xác, xưởng nên xác định các kích thước kiểm soát như chiều dài, chiều rộng, chiều cao, chiều sâu hoa văn và vị trí lỗ lắp đặt nếu có. Dung sai cần được thống nhất trên bản vẽ hoặc mẫu chuẩn. Với sản phẩm nhiều chi tiết lắp ghép, sai lệch nhỏ tại từng bộ phận có thể cộng dồn và làm khó khăn khi thi công. Do đó, kiểm tra kích thước sau tháo khuôn và sau thời gian ổn định là bước cần thiết trước khi sản xuất hàng loạt.
Phân biệt xốp PU cách nhiệt 28–35 kg/m³ với rigid PU foam giả gỗ tỷ trọng cao: Lựa chọn hệ hóa chất theo mục đích sử dụng
Xốp PU cách nhiệt thông thường và PU giả gỗ tỷ trọng cao có thể cùng sử dụng hóa học polyurethane nhưng khác nhau về mục tiêu thiết kế. Xốp cách nhiệt thường ưu tiên hệ số dẫn nhiệt thấp, cấu trúc tế bào ổn định, độ hút nước phù hợp và khả năng cách nhiệt theo điều kiện sử dụng. PU giả gỗ lại ưu tiên khả năng giữ hình dạng, độ cứng, độ bền cơ học, độ sắc nét hoa văn và chất lượng bề mặt sau hoàn thiện.
| Tiêu chí | PU cách nhiệt thông thường | PU giả gỗ tỷ trọng cao |
|---|---|---|
| Dải tỷ trọng tham khảo | 28–35 kg/m³ đối với một số hệ cách nhiệt | 300–600 kg/m³ theo mục tiêu sản phẩm được nêu |
| Mục tiêu chính | Giảm truyền nhiệt | Tạo hình, độ cứng và chất lượng bề mặt |
| Cấu trúc tế bào | Thường yêu cầu cấu trúc tế bào kín ổn định | Phải xác định theo hệ liệu và yêu cầu cơ học, bề mặt |
| Thông số quan trọng | Hệ số dẫn nhiệt, độ hút nước, độ ổn định kích thước | Tỷ trọng, độ chịu nén, độ bền va đập, độ chính xác và độ bám sơn |
| Kiểm soát sản xuất | Độ đồng đều lớp cách nhiệt và hiệu năng nhiệt | Khối lượng nạp khuôn, độ điền đầy và thời gian tháo khuôn |
Không thể lấy tỷ trọng 28–35 kg/m³ của xốp cách nhiệt để suy ra mức tiêu hao hoặc tính chất của PU giả gỗ. Tương tự, không nên sử dụng hệ số dẫn nhiệt của một loại xốp cách nhiệt làm thông số bảo đảm cho sản phẩm tỷ trọng cao khi chưa có kết quả thử nghiệm tương ứng. Hệ hóa chất cần được lựa chọn theo sản phẩm cuối cùng, không chỉ theo tên gọi chung polyurethane.
Đặc Tính Kỹ Thuật Của Xốp PU Giả Gỗ: Chống Mối Mọt, Hạn Chế Cong Vênh Và Tối Ưu Trọng Lượng
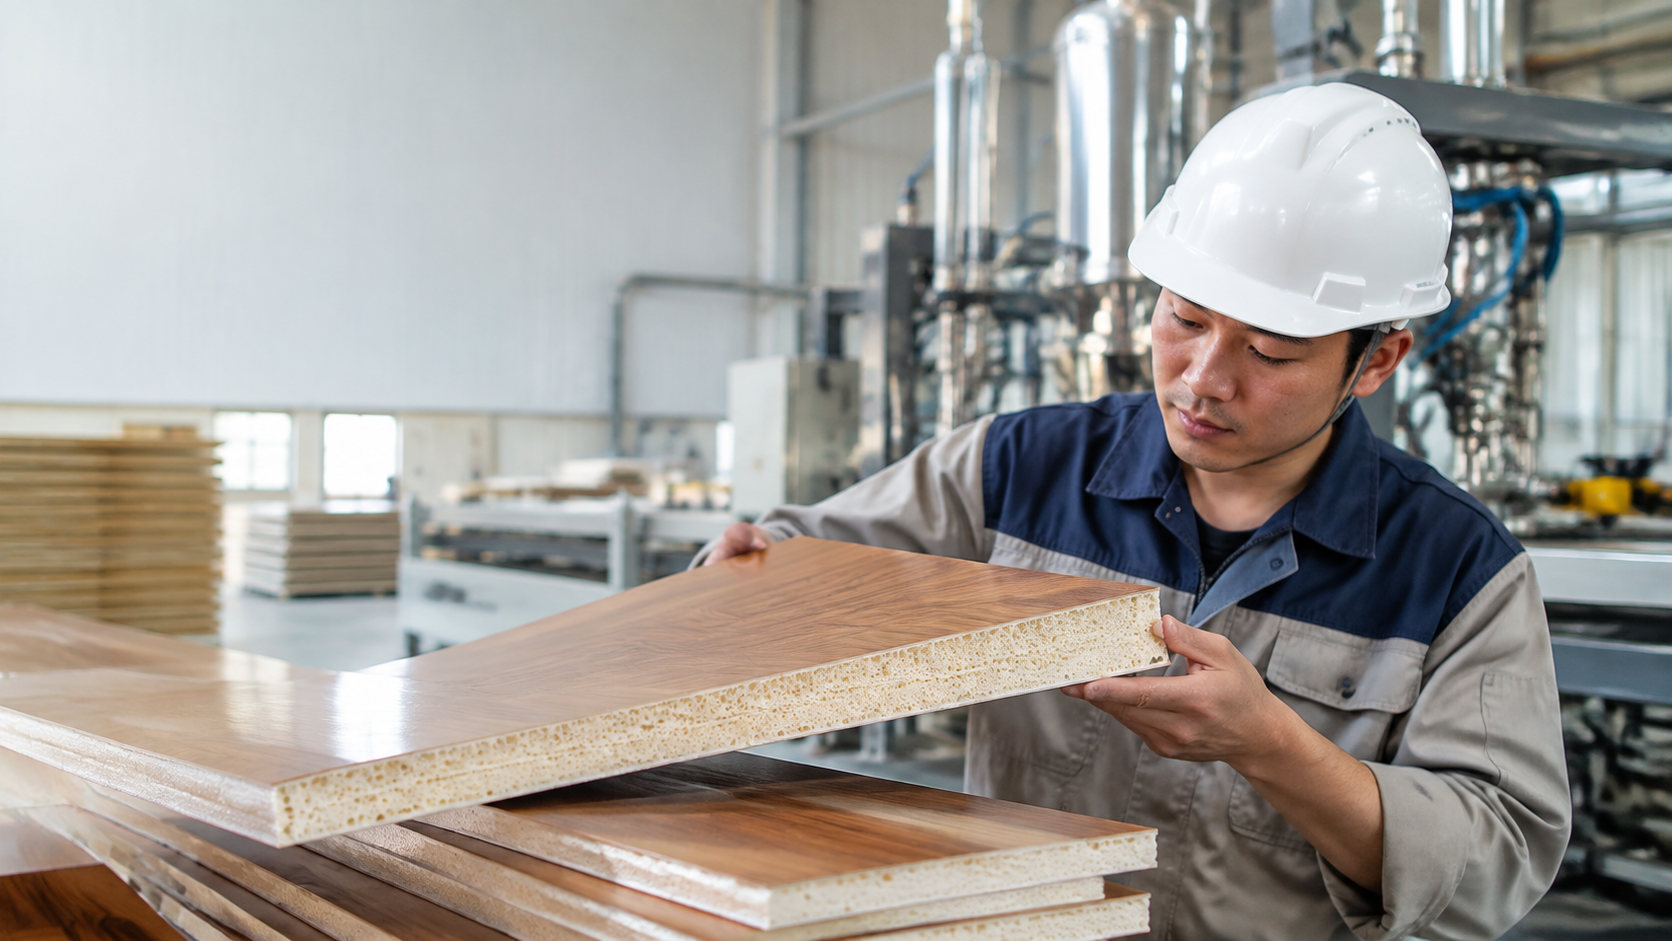 Đặc Tính Kỹ Thuật Của Xốp PU Giả Gỗ: Chống Mối Mọt, Hạn Chế Cong Vênh Và Tối Ưu Trọng Lượng - Vinosaur Polyurethane
Độ ổn định trong khí hậu nhiệt đới ẩm: Không bị mối mọt như gỗ tự nhiên, hạn chế biến dạng do thay đổi độ ẩm khi sản xuất và sử dụng đúng quy trình
PU là vật liệu polymer tổng hợp nên không cung cấp nguồn cellulose như gỗ tự nhiên, vì vậy bản thân vật liệu PU không bị mối mọt phá hủy theo cơ chế thông thường của gỗ. Đây là lợi thế đối với các chi tiết phào chỉ, hoa văn trang trí và khung phù điêu trong công trình tại môi trường nhiệt đới ẩm. Tuy nhiên, điều này không đồng nghĩa với việc toàn bộ cấu kiện lắp đặt được miễn nhiễm với côn trùng, bởi các bộ phận gỗ, lớp nền hoặc vật liệu phụ trợ đi kèm vẫn có thể bị ảnh hưởng.
Gỗ tự nhiên có thể thay đổi kích thước khi độ ẩm môi trường biến động do quá trình hấp thụ và giải phóng hơi nước. Với hệ PU được thiết kế và đóng rắn đúng, độ nhạy với độ ẩm môi trường thường thấp hơn so với gỗ tự nhiên. Điều này giúp hạn chế nguy cơ cong vênh, nứt nẻ do thay đổi độ ẩm trong quá trình sử dụng. Dù vậy, sản phẩm PU vẫn có thể biến dạng do nhiệt độ cao, đóng rắn không hoàn toàn, co ngót, tỷ lệ phối trộn sai hoặc thiết kế thành mỏng không phù hợp.
Để xác nhận độ ổn định kích thước, nên thử mẫu theo điều kiện nhiệt độ và độ ẩm đại diện cho môi trường sử dụng, đo kích thước trước và sau thử nghiệm, đồng thời kiểm tra độ cong, nứt, phồng và khả năng giữ liên kết tại các vị trí lắp ghép. Đối với sản phẩm dùng gần nguồn nhiệt hoặc khu vực có ánh nắng trực tiếp, cần xác định thêm giới hạn nhiệt độ sử dụng và khả năng ổn định màu của lớp phủ.
Khả năng chống ẩm của vật liệu không thay thế cho yêu cầu chống thấm của công trình. Các mối nối, bề mặt tiếp giáp tường và vị trí lắp đặt vẫn cần được xử lý đúng kỹ thuật. Nếu nước xâm nhập qua lớp phủ hoặc khe lắp đặt, nền vật liệu và các chi tiết liên kết có thể bị ảnh hưởng dù bản thân PU không bị mối mọt.
Mô phỏng vân gỗ và bề mặt hoàn thiện: Kết hợp khuôn tạo hình, lớp phủ sơn, màu nền và kỹ thuật tạo vân thủ công
Độ chân thực của xốp PU giả gỗ được quyết định bởi sự phối hợp giữa hình học khuôn và công nghệ hoàn thiện. Khuôn tạo các đường vân chìm nổi, mắt gỗ, cạnh bo và biên dạng tổng thể. Lớp sơn nền tạo màu cơ sở, trong khi kỹ thuật tạo vân giúp hình thành độ tương phản, chiều sâu thị giác và sắc thái gần với gỗ tự nhiên. Lớp phủ cuối cùng có nhiệm vụ điều chỉnh độ bóng, bảo vệ bề mặt và hỗ trợ khả năng vệ sinh trong điều kiện sử dụng phù hợp.
Quy trình hoàn thiện nên được xây dựng theo từng dòng sản phẩm. Với phào chỉ sơn trắng, trọng tâm là bề mặt đồng đều, ít rỗ, đường gờ sắc nét và độ bám dính của lớp sơn. Với sản phẩm giả gỗ, cần xác định màu nền, loại màu tạo vân, dụng cụ tạo vân, thời gian khô giữa các lớp và loại sơn phủ tương thích. Việc thay đổi nhà cung cấp sơn hoặc hệ dung môi cần được kiểm tra trước để tránh hiện tượng nhăn màng, bong tróc hoặc làm mềm bề mặt PU.
Kiểm tra chất lượng không nên chỉ dựa vào quan sát bằng mắt. Xưởng cần xây dựng mẫu chuẩn màu, mẫu chuẩn hoa văn và giới hạn chấp nhận đối với khuyết tật bề mặt. Có thể áp dụng phép thử độ bám dính phù hợp với hệ sơn, kiểm tra độ cứng bề mặt và thử khả năng chống trầy xước theo yêu cầu sản phẩm. Mỗi lô sản xuất nên lưu lại mẫu đối chứng để so sánh khi có khiếu nại.
Giảm trọng lượng mục tiêu đến khoảng 70% so với một số sản phẩm phù điêu thạch cao hoặc gỗ thịt: Điều kiện so sánh, ảnh hưởng đến vận chuyển và tải trọng lắp đặt
Khả năng giảm trọng lượng là một lợi thế có thể đạt được khi thiết kế sản phẩm PU giả gỗ phù hợp. Tuy nhiên, mức giảm khoảng 70% không phải kết quả mặc định của mọi sản phẩm. Tỷ trọng PU giả gỗ ở mức 300–600 kg/m³ có thể thấp hơn đáng kể so với một số sản phẩm phù điêu thạch cao đặc, nhưng có thể tương đương hoặc cao hơn một số loại gỗ tự nhiên nhẹ. Kết quả thực tế còn phụ thuộc vào hình dạng, độ dày, khoang rỗng, kết cấu gia cường và lớp phủ hoàn thiện.
Để tính mức giảm trọng lượng chính xác, cần so sánh hai sản phẩm có cùng chức năng, kích thước ngoài, độ sâu hoa văn và yêu cầu lắp đặt. Công thức cơ bản là tỷ lệ giảm khối lượng bằng khối lượng sản phẩm đối chứng trừ khối lượng sản phẩm PU, chia cho khối lượng sản phẩm đối chứng rồi nhân 100%. Không nên so sánh một phù điêu thạch cao đặc với một chi tiết PU rỗng mà không nêu rõ sự khác biệt về cấu tạo.
Giảm khối lượng giúp giảm chi phí đóng gói, vận chuyển và thao tác nâng lắp, đồng thời có thể giảm tải trọng lên hệ liên kết nếu các điều kiện khác tương đương. Tuy nhiên, tải trọng thiết kế vẫn phải tính đến khối lượng thực tế của sản phẩm, lực tác động, vị trí lắp đặt, loại nền và khả năng chịu lực của vít, keo hoặc giá đỡ. Không được suy ra rằng sản phẩm nhẹ hơn thì có thể sử dụng bất kỳ phương án liên kết nào.
Đối với xưởng sản xuất, cần cân mẫu thành phẩm ở các kích thước thương mại phổ biến để xây dựng bảng khối lượng theo mã sản phẩm. Dữ liệu này hỗ trợ báo giá vận chuyển, quy cách đóng gói và hướng dẫn lắp đặt. Nếu mục tiêu giảm 70% là một thông điệp thương mại, doanh nghiệp nên chỉ sử dụng khi đã có mẫu đối chứng và kết quả cân thực tế chứng minh mức giảm trong phạm vi sản phẩm được công bố.
Độ bền cơ học, độ bám dính và khả năng chịu va đập: Các phép thử cần thực hiện trước khi lựa chọn hệ PU cho phào chỉ và khung phù điêu
Độ bền cơ học của PU giả gỗ không thể được xác định chỉ bằng cảm giác cầm nắm hoặc độ cứng bề mặt. Với sản phẩm trang trí, các đặc tính cần quan tâm gồm độ chịu nén, độ bền uốn, độ bền kéo tại vị trí liên kết, khả năng chịu va đập và độ ổn định kích thước. Mỗi chỉ tiêu phản ánh một cơ chế hư hỏng khác nhau, vì vậy cần lựa chọn phép thử phù hợp với hình dạng và chức năng thực tế.
Độ chịu nén được biểu thị bằng kPa hoặc MPa và thường được xác định từ lực tác dụng chia cho diện tích chịu tải theo phương pháp thử. Đối với vật liệu tế bào cứng, có thể tham khảo phương pháp ASTM D1621 hoặc phương pháp tương đương phù hợp với loại mẫu. Tuy nhiên, tiêu chuẩn thử dành cho vật liệu cách nhiệt hoặc mẫu có cấu trúc tế bào không tự động phù hợp với mọi loại PU đúc tỷ trọng cao. Phương pháp, hình học mẫu, hướng tải và điều kiện điều hòa phải được xác định trước khi so sánh kết quả.
Không có một giá trị độ chịu nén duy nhất áp dụng cho toàn bộ dải 300–600 kg/m³. Hai hệ PU cùng tỷ trọng có thể khác nhau đáng kể về độ chịu nén do cấu trúc tế bào, thành phần polymer, mức độ liên kết ngang và chất lượng đóng rắn. Vì vậy, không nên công bố một mức kPa bảo đảm khi chưa có dữ liệu thử nghiệm của hệ liệu và mẫu thành phẩm tương ứng.
Trong thiết kế, ứng suất nén danh nghĩa có thể được tính theo công thức σ = F/A, trong đó F là lực tác dụng và A là diện tích chịu tải. Tuy nhiên, độ chịu nén đo trong phòng thử nghiệm không đồng nghĩa với tải trọng cho phép khi sử dụng. Giá trị thiết kế phải xét đến hệ số an toàn, độ bền dài hạn, nhiệt độ, hình học sản phẩm, tải trọng lệch tâm và chất lượng liên kết. Đối với phào chỉ và phù điêu, kiểm tra độ bền của vị trí bắt vít hoặc dán keo có thể quan trọng không kém độ chịu nén của vật liệu.
Hệ số dẫn nhiệt k-factor, đơn vị W/mK, cũng cần được hiểu đúng. Xốp PU cách nhiệt thông thường có thể đạt hệ số dẫn nhiệt thấp nhờ cấu trúc tế bào khí, nhưng giá trị này không thể áp dụng trực tiếp cho PU giả gỗ tỷ trọng cao. Khi cần công bố chỉ tiêu nhiệt, phải thử đúng công thức, tỷ trọng, nhiệt độ trung bình và phương pháp đo. Nếu sản phẩm chỉ sử dụng làm phào chỉ trang trí trong nhà, hệ số dẫn nhiệt thường không phải chỉ tiêu quyết định hiệu năng chính.
Đối với cấu trúc tế bào kín, mức closed-cell trên 95% có thể được đặt thành mục tiêu kỹ thuật nếu sản phẩm và phương pháp đo phù hợp. Tuy nhiên, không nên coi đây là đặc tính mặc định của mọi hệ PU tỷ trọng cao. Cần xác định cấu trúc vật liệu, phương pháp đo hàm lượng tế bào kín và tiêu chí chấp nhận trước khi ghi vào hồ sơ kỹ thuật. Tiêu chuẩn ASTM C591 là tài liệu tham khảo về vật liệu cách nhiệt polyisocyanurate cứng dạng tấm hoặc khối, có đề cập các đặc tính như tỷ trọng, khả năng chịu nén, hệ số dẫn nhiệt và hàm lượng tế bào kín; phạm vi của tiêu chuẩn này không bao phủ mọi loại polyurethane dùng cho sản phẩm trang trí. Tham khảo tiêu chuẩn ASTM C591 để xác định đúng phạm vi áp dụng trước khi lựa chọn phương pháp kiểm tra.
| Chỉ tiêu | Đơn vị | Mục đích đánh giá | Nguyên tắc công bố |
|---|---|---|---|
| Tỷ trọng | kg/m³ | Kiểm soát khối lượng riêng và định mức nguyên liệu | Đo trên mẫu đại diện theo phương pháp thống nhất |
| Độ chịu nén | kPa hoặc MPa | Đánh giá khả năng chống biến dạng dưới tải nén | Công bố theo kết quả thử của hệ liệu cụ thể |
| Độ bền uốn | MPa | Đánh giá nguy cơ gãy khi vận chuyển hoặc lắp đặt | Chọn phương pháp phù hợp với cấu trúc mẫu |
| Độ bền va đập | J hoặc chỉ tiêu theo phương pháp thử | Đánh giá khả năng chịu tác động trong sử dụng | Quy định năng lượng va đập và tiêu chí hư hỏng |
| Hàm lượng tế bào kín | % | Đặc trưng cấu trúc tế bào khi có yêu cầu | Mục tiêu trên 95% phải được xác nhận bằng phép thử phù hợp |
| Hệ số dẫn nhiệt | W/mK | Đánh giá khả năng truyền nhiệt | Không suy diễn từ dữ liệu của hệ PU khác |
| Độ bám dính lớp phủ | Theo phương pháp thử | Kiểm soát bong tróc sơn và lớp hoàn thiện | Đánh giá trên đúng hệ sơn và bề mặt thực tế |
Với yêu cầu chống cháy, cần phân biệt tính chất vật liệu và phân loại phản ứng với lửa của sản phẩm hoàn chỉnh. Theo DIN 4102-1, B2 là nhóm vật liệu cháy bình thường, còn B3 là nhóm dễ cháy; đây không phải các cấp độ mặc định của PU và cũng không có nghĩa B2 hoặc B3 là vật liệu chống cháy. Việc phân loại phải dựa trên kết quả thử nghiệm đúng tiêu chuẩn, đúng cấu tạo và phạm vi sử dụng. Tham khảo tiêu chuẩn chống cháy DIN 4102 để hiểu các nhóm phân loại và yêu cầu đánh giá. Không được quảng cáo sản phẩm đạt cấp chống cháy nếu chưa có hồ sơ thử nghiệm phù hợp.
Quy Trình Đúc Phào Chỉ Hoa Văn Bằng PU Và Giải Pháp Máy Phun Xốp PU Cao Áp Cho Xưởng Sản Xuất
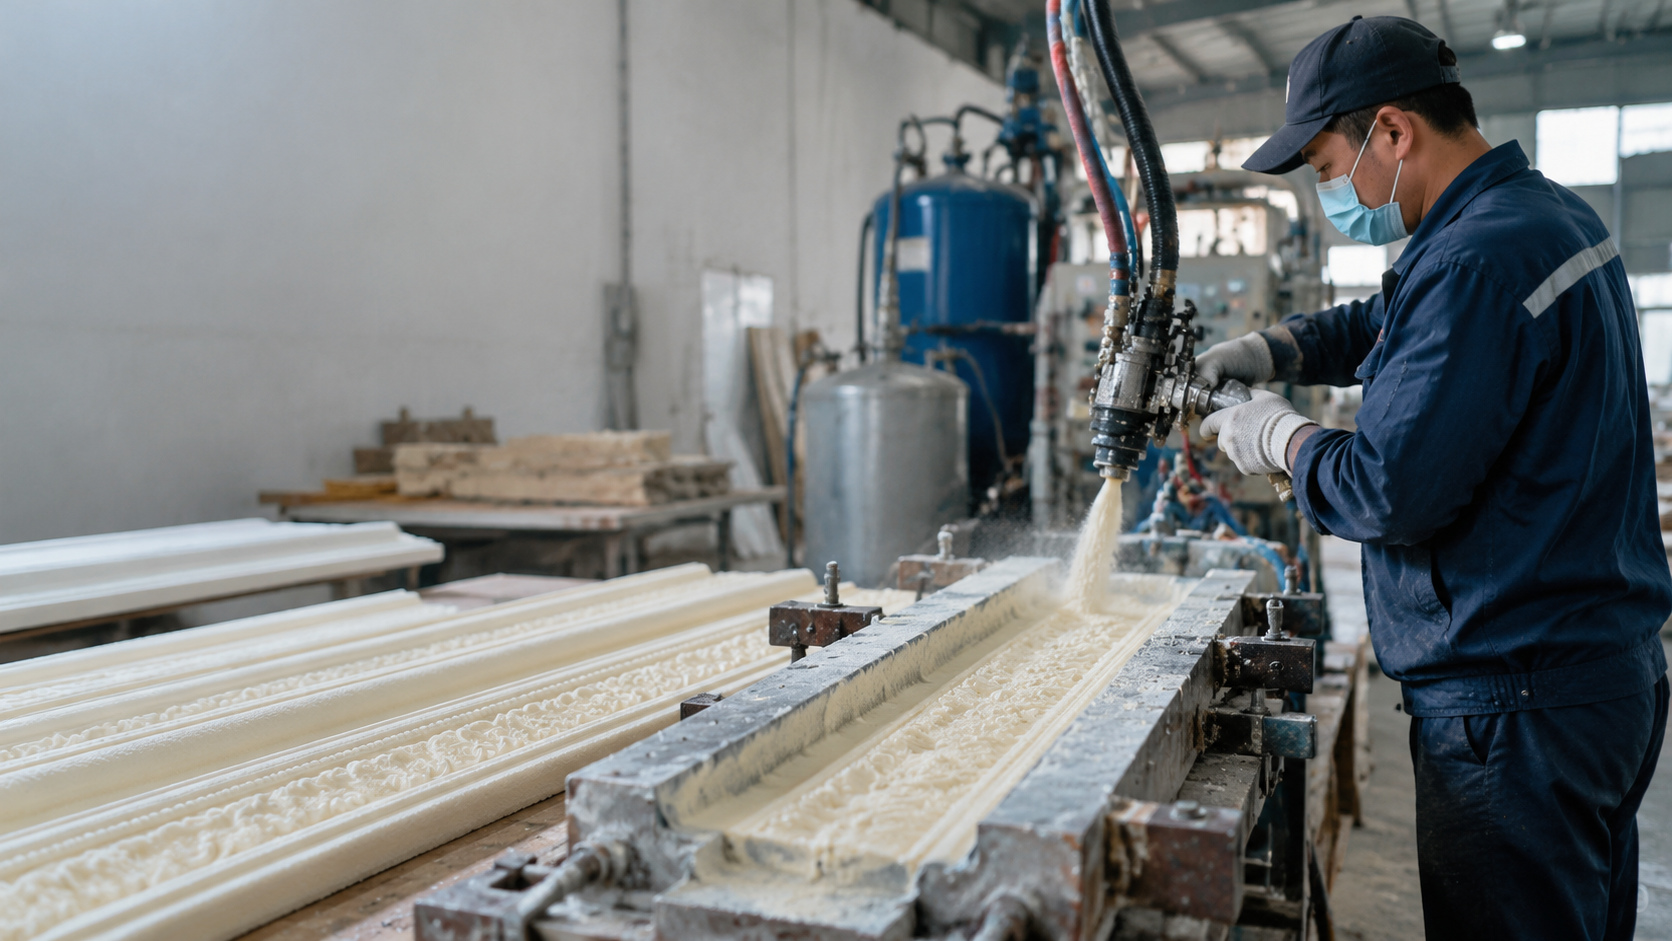 Quy Trình Đúc Phào Chỉ Hoa Văn Bằng PU Và Giải Pháp Máy Phun Xốp PU Cao Áp Cho Xưởng Sản Xuất - Vinosaur Polyurethane
Chuẩn bị khuôn silicon hoặc khuôn nhôm: Làm sạch, xử lý chất tách khuôn, kiểm soát nhiệt độ khuôn và bố trí đường thoát khí
Trước mỗi chu kỳ sản xuất, khuôn cần được kiểm tra độ sạch, tình trạng bề mặt, đường phân khuôn, hệ thống khóa và các điểm có nguy cơ giữ khí. Cặn hóa chất, bụi hoặc lớp chất tách khuôn tích tụ không đồng đều có thể làm thay đổi độ bóng, gây rỗ hoặc khiến sản phẩm khó bám sơn. Nếu khuôn silicon bị biến dạng hoặc khuôn nhôm bị mòn tại vùng hoa văn, chất lượng thành phẩm sẽ suy giảm ngay cả khi thông số máy không thay đổi.
Chất tách khuôn phải được lựa chọn theo khuyến nghị của nhà cung cấp khuôn và hệ PU. Cần thử trước trên mẫu nhỏ để xác nhận khả năng tháo khuôn và độ tương thích với công đoạn sơn. Nhiệt độ khuôn cần được duy trì ổn định trong phạm vi đã xác nhận bằng thử nghiệm. Khuôn quá lạnh hoặc quá nóng có thể làm thay đổi tốc độ phản ứng, khả năng chảy và chu kỳ tháo khuôn.
Vị trí cấp liệu nên được lựa chọn để hỗn hợp điền đầy các vùng quan trọng trước khi đóng gel. Các điểm thoát khí cần được bố trí tại vị trí khí có xu hướng tích tụ, đặc biệt ở đầu nhánh hoa văn, vùng lõm sâu và điểm cao nhất theo hướng nạp liệu. Nếu cần sử dụng nhiều điểm cấp liệu, phải thử nghiệm để tránh tạo đường nối lạnh hoặc vùng vật liệu không liên kết tốt.
Quy trình phối trộn và định lượng hai thành phần Polyol–MDI: Tỷ lệ theo tài liệu kỹ thuật, áp suất phun, lưu lượng và độ đồng đều hỗn hợp
Hệ PU hai thành phần thường được cấp từ hai thùng chứa riêng biệt và định lượng theo tỷ lệ quy định trong tài liệu kỹ thuật. Trước khi vận hành, cần kiểm tra tình trạng nguyên liệu, nhiệt độ, độ sạch của đường ống, bộ lọc, bơm định lượng và đầu trộn. Tỷ lệ A/B phải được xác nhận bằng phương pháp kiểm tra phù hợp với thiết bị; không nên chỉ dựa vào cài đặt hiển thị nếu chưa xác minh độ chính xác định lượng.
Máy phun PU cao áp sử dụng áp suất và tốc độ dòng phù hợp để tạo điều kiện trộn đồng đều hai thành phần tại đầu trộn. Áp suất làm việc không phải một con số chung cho mọi hệ hóa chất. Giá trị cần được xác định dựa trên độ nhớt, nhiệt độ, thiết kế đầu trộn, lưu lượng yêu cầu và giới hạn của thiết bị. Áp suất không phù hợp có thể làm giảm chất lượng trộn, tăng dao động định lượng hoặc gây mất ổn định khi phun.
Trong quá trình chạy thử, cần ghi nhận tỷ lệ A/B, áp suất từng nhánh nếu thiết bị cho phép theo dõi, nhiệt độ nguyên liệu, lưu lượng và thời gian cấp liệu. Nếu thành phẩm có vùng mềm, bề mặt dính hoặc độ cứng không đồng đều, cần kiểm tra tỷ lệ định lượng, mức độ trộn, độ ẩm nguyên liệu và tình trạng đầu trộn trước khi thay đổi công thức.
Đối với các xưởng đang phát triển dòng sản phẩm mới, máy phun xốp PU áp cao cần được lựa chọn theo dải lưu lượng thực tế, độ chính xác định lượng, khả năng điều chỉnh nhiệt độ, cấu hình đầu trộn và khả năng vệ sinh bảo trì. Thiết bị có công suất danh nghĩa lớn nhưng không phù hợp với kích thước mẻ hoặc yêu cầu cấp liệu của khuôn vẫn có thể làm tăng tỷ lệ phế phẩm và chi phí vận hành.
Kiểm soát thời gian kem hóa, tạo gel và đóng rắn: Hạn chế thiếu xốp, bọt khí, co ngót, phồng rộp, sai lệch hoa văn và nghẹt đường cấp liệu
Cream time là thời gian từ khi bắt đầu trộn đến khi hỗn hợp bắt đầu chuyển sang trạng thái kem và phát triển bọt theo phương pháp xác định. Gel time phản ánh thời điểm mạng polymer phát triển đến mức hình thành gel, còn tack-free time là thời điểm bề mặt đạt trạng thái không còn dính theo phương pháp kiểm tra quy định. Rise time thường được dùng để mô tả thời gian phát triển thể tích của hệ tạo bọt. Các mốc này có thể chồng lấn về mặt vận hành nhưng không nên sử dụng thay thế cho nhau.
Thiếu xốp hoặc thiếu vật liệu tại vùng hoa văn có thể xuất phát từ lượng nạp không đủ, độ nhớt cao, đường cấp liệu không phù hợp, khí bị giữ trong khuôn hoặc thời gian gel quá ngắn. Bọt khí lớn có thể liên quan đến độ ẩm, sự mất cân bằng giữa phản ứng tạo khí và tạo mạng polymer hoặc điều kiện trộn. Co ngót và phồng rộp có thể liên quan đến công thức, mức độ đóng rắn, nhiệt độ, độ dày thành và điều kiện tháo khuôn.
Nếu xảy ra nghẹt đường cấp liệu hoặc đầu trộn, cần dừng thiết bị theo quy trình an toàn, cô lập áp suất và thực hiện vệ sinh theo hướng dẫn của nhà sản xuất. Không được tháo đường ống hoặc đầu trộn khi hệ thống còn áp suất. Hóa chất phản ứng trong đường dẫn có thể gây nguy hiểm cho người vận hành và làm hỏng thiết bị.
Để giảm phế phẩm, xưởng nên lập bảng lỗi gồm biểu hiện, vị trí xuất hiện, điều kiện vận hành và biện pháp xử lý đã xác nhận. Mỗi lần thử nghiệm chỉ nên thay đổi một nhóm thông số có kiểm soát. Cách làm này giúp xác định nguyên nhân gốc và xây dựng quy trình ổn định thay vì liên tục điều chỉnh máy mà không có dữ liệu đối chứng.
Thiết lập thông số máy theo hệ hóa chất và năng suất khuôn: Cân bằng tỷ lệ A/B, nhiệt độ, áp suất làm việc và chu kỳ tháo khuôn
Cấu hình máy cần được lựa chọn dựa trên khối lượng nạp mỗi khuôn, số khuôn vận hành trong một giờ, thời gian phản ứng và thời gian tháo khuôn. Nếu một khuôn cần lượng vật liệu lớn nhưng thời gian điền đầy ngắn, thiết bị phải đáp ứng được lưu lượng phù hợp. Nếu sản phẩm có nhiều chi tiết nhỏ, khả năng kiểm soát lưu lượng và chất lượng trộn có thể quan trọng hơn công suất cực đại.
Bảng thông số vận hành cần được lập riêng cho từng hệ liệu và mã sản phẩm. Các thông số cơ bản gồm tỷ lệ A/B, nhiệt độ nguyên liệu, áp suất vận hành, lưu lượng, thời gian cấp liệu, thời gian gel, thời gian tháo khuôn và khối lượng thành phẩm. Thông số chỉ được chấp nhận khi mẫu thử đạt các tiêu chí về tỷ trọng, hình học, bề mặt và cơ tính đã thống nhất.
| Thông số vận hành | Nguyên tắc thiết lập | Rủi ro khi kiểm soát không đúng |
|---|---|---|
| Tỷ lệ A/B | Theo tài liệu kỹ thuật của hệ hóa chất | Đóng rắn không hoàn toàn, giòn hoặc mềm bất thường |
| Nhiệt độ nguyên liệu | Trong phạm vi khuyến nghị và ổn định giữa các ca | Thay đổi độ nhớt, tốc độ phản ứng và độ điền đầy |
| Áp suất làm việc | Theo thiết kế máy, đầu trộn và độ nhớt hệ liệu | Trộn không đồng đều hoặc vận hành mất ổn định |
| Lưu lượng cấp liệu | Đủ điền khuôn trong cửa sổ phản ứng cho phép | Thiếu vật liệu hoặc phát sinh đường nối |
| Thời gian tháo khuôn | Xác nhận bằng thử nghiệm độ ổn định thành phẩm | Biến dạng, co ngót hoặc kéo dài chu kỳ |
| Chu kỳ sản xuất | Tính từ nạp liệu, phản ứng, tháo khuôn đến vệ sinh | Ước tính sai năng suất và giá thành |
Năng suất thực tế phải được tính từ số sản phẩm đạt chuẩn mỗi giờ, không chỉ từ số chu kỳ lý thuyết. Nếu chu kỳ ngắn nhưng tỷ lệ lỗi cao, sản lượng thương phẩm và lợi nhuận có thể thấp hơn phương án vận hành chậm nhưng ổn định. Vì vậy, mục tiêu tối ưu là chất lượng ổn định, kiểm soát tỷ trọng và tỷ lệ sản phẩm đạt chuẩn cao, thay vì chỉ tăng tốc độ phun.
So Sánh Xốp PU Giả Gỗ Với Gỗ Tự Nhiên Và Phù Điêu Thạch Cao: Hiệu Quả Đầu Tư Cho Xưởng Nội Thất
So sánh khả năng chống mối mọt, ổn định kích thước, độ sắc nét hoa văn và yêu cầu bảo dưỡng trong môi trường sử dụng thực tế
Gỗ tự nhiên có ưu thế về cảm quan vật liệu thật, khả năng gia công truyền thống và giá trị thẩm mỹ riêng của từng thớ gỗ. Tuy nhiên, gỗ có thể thay đổi kích thước theo độ ẩm, có nguy cơ bị mối mọt và thường cần quy trình xử lý, sơn phủ hoặc bảo dưỡng phù hợp. Với các chi tiết hoa văn phức tạp, thời gian gia công có thể tăng đáng kể nếu phải chạm khắc thủ công hoặc sử dụng máy gia công chuyên dụng.
Phù điêu thạch cao có ưu thế về khả năng tạo hình và bề mặt khoáng phù hợp với nhiều phong cách nội thất. Điểm hạn chế có thể nằm ở khối lượng, nguy cơ nứt hoặc vỡ khi va đập, khả năng chịu ẩm của hệ sản phẩm và yêu cầu xử lý mối nối trong quá trình lắp đặt. Hiệu năng thực tế phụ thuộc vào công thức thạch cao, cấu tạo gia cường, kích thước chi tiết và chất lượng thi công.
PU giả gỗ có thể tạo ra sản phẩm nhẹ hơn một số cấu kiện thạch cao đặc, không bị mối mọt phá hủy trực tiếp và thuận lợi cho việc lặp lại hoa văn theo khuôn. Tuy nhiên, vật liệu vẫn có thể bị trầy xước, gãy tại tiết diện mỏng, biến dạng khi chịu nhiệt vượt giới hạn hoặc hư hỏng lớp sơn khi sử dụng sai điều kiện. Vì vậy, không nên mô tả PU là vật liệu không thể hư hỏng hoặc không cần bảo dưỡng.
| Tiêu chí | PU giả gỗ tỷ trọng cao | Gỗ tự nhiên | Phù điêu thạch cao |
|---|---|---|---|
| Mối mọt | Bản thân PU không phải nguồn cellulose cho mối | Có thể bị mối mọt nếu không được bảo vệ phù hợp | Bản thân thạch cao không phải gỗ; các bộ phận liên quan vẫn cần kiểm tra |
| Ổn định kích thước | Phụ thuộc công thức, đóng rắn và nhiệt độ sử dụng | Phụ thuộc loài gỗ, độ ẩm và phương pháp xử lý | Phụ thuộc cấu tạo, độ ẩm, nền và chất lượng thi công |
| Tái tạo hoa văn | Phù hợp sản xuất lặp lại bằng khuôn chính xác | Phụ thuộc phương pháp chạm khắc hoặc gia công | Phù hợp đúc khuôn, nhưng phụ thuộc độ bền chi tiết |
| Trọng lượng | Phụ thuộc tỷ trọng và cấu tạo sản phẩm | Phụ thuộc loại gỗ và độ ẩm | Phụ thuộc khối lượng riêng, độ dày và kết cấu |
| Khả năng chịu va đập | Phải thử theo hệ liệu và hình học | Phụ thuộc loài gỗ, thớ và tiết diện | Chi tiết mỏng có thể dễ nứt hoặc vỡ khi va đập |
| Hoàn thiện bề mặt | Cần sơn lót, sơn phủ hoặc tạo vân phù hợp | Cần xử lý và bảo vệ bề mặt theo yêu cầu | Cần xử lý bề mặt và sơn hoàn thiện theo hệ sản phẩm |
Đối với dự án nội thất cao cấp, lựa chọn vật liệu cần dựa trên chức năng, phong cách, điều kiện sử dụng và ngân sách tổng thể. PU không nhất thiết thay thế toàn bộ gỗ tự nhiên hoặc thạch cao. Phương án hiệu quả có thể là sử dụng PU cho các chi tiết hoa văn lặp lại, dùng gỗ cho vị trí cần cảm quan gỗ thật và lựa chọn thạch cao cho các cấu kiện phù hợp với đặc tính của vật liệu.
Phân tích chi phí khuôn, hóa chất, nhân công, tỷ lệ phế phẩm, thời gian chu kỳ và chi phí lắp đặt trên mỗi sản phẩm hoàn thiện
Giá thành sản phẩm PU giả gỗ phải được tính trên đơn vị sản phẩm đạt chuẩn, không chỉ trên một kilôgam hóa chất. Các thành phần chi phí chính gồm hóa chất tiêu hao, hao hụt trong quá trình cấp liệu, nhân công, điện năng, khấu hao máy, khấu hao khuôn, chất tách khuôn, sơn hoàn thiện, đóng gói, kiểm tra chất lượng và chi phí bảo trì. Tỷ lệ phế phẩm ảnh hưởng trực tiếp đến chi phí bình quân của sản phẩm thương mại.
Công thức tính chi phí đơn vị nên bao gồm tổng chi phí biến đổi và phần chi phí cố định được phân bổ trên sản lượng đạt chuẩn. Chi phí khuôn cần phân bổ theo số sản phẩm dự kiến sử dụng khuôn trong vòng đời thực tế. Nếu mẫu bán được số lượng lớn, chi phí khuôn trên mỗi sản phẩm giảm dần. Ngược lại, mẫu đặt riêng với sản lượng thấp có thể có giá thành cao dù chi phí nguyên liệu không lớn.
Thời gian chu kỳ cũng ảnh hưởng đến hiệu quả thiết bị. Một khuôn có thời gian tháo khuôn ngắn giúp tăng số chu kỳ lý thuyết, nhưng nếu sản phẩm phải chờ ổn định hoặc sửa lỗi lâu hơn, năng suất thực tế sẽ không tăng tương ứng. Xưởng nên theo dõi thời gian từ chuẩn bị khuôn đến khi hoàn tất sản phẩm đạt chuẩn để xác định điểm nghẽn của dây chuyền.
| Nhóm chi phí | Dữ liệu cần ghi nhận | Biện pháp tối ưu |
|---|---|---|
| Hóa chất PU | Khối lượng A/B thực tế trên sản phẩm đạt chuẩn | Kiểm soát tỷ trọng, lượng nạp và hao hụt |
| Khuôn | Chi phí chế tạo, số chu kỳ và tuổi thọ | Chọn vật liệu khuôn theo sản lượng và độ phức tạp |
| Nhân công | Thời gian chuẩn bị, nạp liệu, tháo khuôn và hoàn thiện | Chuẩn hóa thao tác và bố trí khu vực làm việc |
| Máy và điện năng | Thời gian vận hành, công suất và chi phí bảo trì | Chọn cấu hình phù hợp với lưu lượng và chu kỳ |
| Phế phẩm | Tỷ lệ lỗi theo từng dạng khuyết tật | Phân tích nguyên nhân gốc và hiệu chỉnh thông số |
| Hoàn thiện | Định mức sơn, vật tư, nhân công và tỷ lệ sửa lại | Chuẩn hóa lớp phủ và mẫu màu |
| Lắp đặt | Khối lượng, phụ kiện, nhân công và phương án liên kết | Thiết kế cấu kiện thuận tiện vận chuyển và thi công |
Trước khi quyết định đầu tư, doanh nghiệp nên xây dựng mô hình tài chính với ít nhất ba kịch bản sản lượng: thấp, cơ sở và cao. Mỗi kịch bản cần xác định sản lượng bán được, giá bán, tỷ lệ phế phẩm, chi phí vận hành, nhu cầu vốn lưu động và thời gian hoàn vốn. Chỉ nên mở rộng công suất khi đơn hàng, năng lực bán hàng và dữ liệu sản xuất đủ cơ sở hỗ trợ quyết định.
Xây dựng danh mục sản phẩm thương mại: Phào chỉ cổ điển, khung tranh phù điêu, hoa văn trang trí và cấu kiện nội thất theo yêu cầu
Danh mục sản phẩm nên được tổ chức thành các nhóm có tiêu chuẩn kỹ thuật và phương án định giá riêng. Nhóm phào chỉ tiêu chuẩn có thể bao gồm phào trần, phào tường, hoa góc và đường gờ trang trí theo kích thước phổ biến. Nhóm phù điêu có thể phát triển theo chủ đề hoa lá, họa tiết cổ điển, biểu tượng trang trí hoặc mẫu đặt riêng theo thiết kế của kiến trúc sư.
Nhóm khung tranh và chi tiết trang trí nên có quy cách kích thước, độ sâu hoa văn, khối lượng tham khảo và hướng dẫn lắp đặt. Với sản phẩm tùy biến, cần có quy trình tiếp nhận bản vẽ, duyệt mẫu, xác nhận dung sai, chế tạo khuôn, chạy mẫu và nghiệm thu mẫu đầu tiên. Quy trình này giúp hạn chế tranh chấp về hình dáng, màu sắc và chất lượng khi sản xuất hàng loạt.
Đối với khách hàng B2B, hồ sơ sản phẩm nên thể hiện mã hàng, kích thước, khối lượng, tỷ trọng mục tiêu, vật liệu hoàn thiện, phương án liên kết và giới hạn sử dụng. Khi có dữ liệu thử nghiệm, doanh nghiệp có thể bổ sung các chỉ tiêu cơ học đã được xác nhận. Cách quản lý theo mã hàng giúp bộ phận bán hàng báo giá nhanh, bộ phận sản xuất kiểm soát định mức và bộ phận kỹ thuật truy xuất chất lượng theo lô.
Hoàn thiện bề mặt và kiểm soát chất lượng: Sơn lót, tạo vân gỗ, lớp phủ bảo vệ, kiểm tra kích thước và đánh giá độ bám dính
Quy trình hoàn thiện nên bắt đầu bằng kiểm tra ngoại quan sau tháo khuôn. Các khuyết tật như bavia, rỗ khí, thiếu hoa văn, đường phân khuôn rõ hoặc biến dạng phải được phân loại trước khi chuyển sang công đoạn xử lý bề mặt. Không nên dùng lớp sơn dày để che khuyết tật lớn vì cách làm này có thể làm mất nét hoa văn và tăng chi phí vật tư.
Sơn lót phải tương thích với bề mặt PU và lớp sơn phủ tiếp theo. Với sản phẩm giả gỗ, màu nền cần đồng đều trước khi tạo vân. Sau công đoạn tạo vân, lớp phủ bảo vệ được lựa chọn theo yêu cầu về độ bóng, khả năng vệ sinh, chống trầy xước và điều kiện sử dụng. Mỗi thay đổi về sơn, dung môi hoặc phụ gia cần được kiểm tra trên mẫu đại diện.
Hệ thống kiểm soát chất lượng nên có ba cấp. Cấp thứ nhất là kiểm tra nguyên liệu và điều kiện vận hành trước khi đúc. Cấp thứ hai là kiểm tra thành phẩm sau tháo khuôn về tỷ trọng, kích thước, khuyết tật và độ ổn định hình dạng. Cấp thứ ba là kiểm tra sau hoàn thiện về màu sắc, độ bám dính, bề mặt và đóng gói. Với các đơn hàng lớn, cần lưu hồ sơ lô nguyên liệu, thông số máy, kết quả kiểm tra và mẫu đối chứng để phục vụ truy xuất.
Đúc Kết Giải Pháp Chuyển Giao Công Nghệ Và Cung Cấp Nguyên Liệu PU Trọn Gói Của Vinosaur Polyurethane (Việt Nguyên)
Vinosaur Polyurethane: Giải pháp Made in Vietnam với hệ hóa chất PU, máy phun xốp cao áp và tư vấn lựa chọn cấu hình theo nhu cầu sản xuất
Vinosaur Polyurethane, thuộc Công ty TNHH Việt Nguyên, định hướng cung cấp giải pháp thiết bị và hóa chất polyurethane cho các nhu cầu sản xuất công nghiệp. Đối với xưởng muốn phát triển sản phẩm PU giả gỗ, việc lựa chọn hệ liệu và máy cần bắt đầu từ yêu cầu thành phẩm, không chỉ từ công suất thiết bị. Các yếu tố cần xác định gồm dải tỷ trọng, kích thước khuôn, khối lượng mỗi mẻ, mức độ phức tạp của hoa văn, yêu cầu hoàn thiện và sản lượng dự kiến.
Giải pháp Made in Vietnam có thể tạo thuận lợi trong quá trình tư vấn cấu hình, hiệu chỉnh thiết bị và hỗ trợ kỹ thuật tại xưởng. Tuy nhiên, hiệu quả thực tế phải được xác nhận qua mẫu thử và thông số vận hành của từng hệ liệu. Trước khi ký hợp đồng, doanh nghiệp nên thống nhất phạm vi cung cấp, thông số nghiệm thu, phụ tùng, đào tạo vận hành, bảo trì và điều kiện hỗ trợ sau bàn giao.
Về hồ sơ chất lượng, Vinosaur Polyurethane có thể trao đổi phạm vi cung cấp C/O, C/Q hoặc tài liệu tương ứng theo từng sản phẩm, lô hàng và nguồn gốc thực tế. C/O là chứng từ xuất xứ khi áp dụng; C/Q hoặc tài liệu chất lượng cần được hiểu theo hồ sơ thực tế của hàng hóa. Khách hàng nên xác nhận nội dung, đơn vị phát hành và phạm vi áp dụng của từng chứng từ trước khi sử dụng cho hồ sơ mua sắm hoặc nghiệm thu.
Chuyển giao quy trình đúc rigid foam tỷ trọng cao: Hướng dẫn phối trộn, hiệu chỉnh thông số máy, xử lý lỗi khuôn và tối ưu tỷ lệ sản phẩm đạt chuẩn
Chuyển giao công nghệ hiệu quả cần bao gồm cả thiết bị, hệ hóa chất và quy trình vận hành. Nội dung đào tạo nên tập trung vào nhận diện thành phần A/B, kiểm tra điều kiện nguyên liệu, cài đặt tỷ lệ định lượng, theo dõi áp suất và nhiệt độ, kiểm tra đầu trộn, chuẩn bị khuôn và xử lý sản phẩm sau tháo khuôn. Đối với hệ PU tỷ trọng cao, cần bổ sung phương pháp xác định tỷ trọng thành phẩm, quản lý thời gian phản ứng và đánh giá độ ổn định kích thước.
Theo định hướng hỗ trợ kỹ thuật của Vinosaur Polyurethane, việc cân chỉnh máy tại xưởng nên gắn với khuôn và mẫu sản phẩm thực tế. Kỹ sư cần ghi nhận thông số ban đầu, chạy thử theo kế hoạch, đánh giá lỗi, điều chỉnh từng biến số và xác lập bộ thông số chuẩn cho từng mã hàng. Phương pháp này giúp xưởng xây dựng quy trình có thể lặp lại giữa các ca sản xuất thay vì phụ thuộc hoàn toàn vào kinh nghiệm cá nhân.
Hồ sơ chuyển giao nên bao gồm danh sách thiết bị, sơ đồ quy trình, hướng dẫn vận hành, danh mục kiểm tra đầu ca, quy trình vệ sinh và bảo trì, tiêu chí chất lượng thành phẩm và hướng dẫn xử lý sự cố. Các lỗi như thiếu hoa văn, rỗ khí, co ngót, bề mặt dính hoặc tỷ trọng lệch cần có hướng dẫn kiểm tra nguyên nhân theo thứ tự ưu tiên. Mục tiêu là giảm thời gian dừng máy, hạn chế phế phẩm và nâng cao tính ổn định của dây chuyền.
Minh bạch hồ sơ chất lượng và xuất xứ: Cung cấp C/O, C/Q hoặc tài liệu tương ứng theo từng sản phẩm, lô hàng và phạm vi chứng nhận thực tế
Đối với nguyên liệu PU, khách hàng nên yêu cầu tài liệu kỹ thuật TDS, phiếu an toàn SDS và hướng dẫn xử lý, lưu trữ theo từng hệ hóa chất. TDS cần nêu các thông tin có liên quan như đặc tính thành phần, tỷ lệ phối trộn, nhiệt độ khuyến nghị, thời gian phản ứng và tính chất thành phẩm nếu nhà cung cấp đã xác định. SDS hỗ trợ nhận diện nguy cơ hóa chất, phương tiện bảo vệ cá nhân và biện pháp ứng phó sự cố.
Hồ sơ kiểm soát lô hàng cần giúp truy xuất ngày sản xuất, mã lô, điều kiện bảo quản và các chỉ tiêu chất lượng áp dụng. Nếu sản phẩm cần chứng minh độ chịu nén, hệ số dẫn nhiệt, hàm lượng tế bào kín hoặc khả năng chống cháy, doanh nghiệp phải xác định phương pháp thử và đơn vị đánh giá phù hợp. Không nên sử dụng kết quả của một công thức hoặc một cấu tạo sản phẩm để chứng minh cho mọi hệ PU khác nhau.
Đối với các chứng từ C/O, C/Q và tài liệu thử nghiệm, phạm vi cung cấp cần được xác nhận trước khi đặt hàng. Tính minh bạch của hồ sơ giúp doanh nghiệp lập kế hoạch nghiệm thu, đáp ứng yêu cầu của khách hàng B2B và hạn chế việc sử dụng các thông số chưa được kiểm chứng trong tài liệu bán hàng.
Đánh giá nhu cầu xưởng và xây dựng phương án đầu tư: Năng suất mục tiêu, loại khuôn, tỷ trọng thành phẩm, mức tự động hóa và kế hoạch mở rộng sản xuất
Trước khi đầu tư máy phun PU cao áp, doanh nghiệp nên lập bảng yêu cầu đầu vào gồm loại sản phẩm, kích thước lớn nhất và nhỏ nhất, khối lượng nạp khuôn, dải tỷ trọng, số lượng khuôn, thời gian chu kỳ mục tiêu và sản lượng thương phẩm mỗi ngày. Cần xác định thêm phương pháp hoàn thiện bề mặt, diện tích khu vực sản xuất, hệ thống thông gió, yêu cầu an toàn hóa chất và năng lực của nhân sự vận hành.
Phương án đầu tư nên được xây dựng theo từng giai đoạn. Giai đoạn đầu tập trung thử nghiệm hệ liệu, xác nhận mẫu chuẩn và tính giá thành. Giai đoạn tiếp theo chuẩn hóa quy trình, xác định năng suất thực tế và hoàn thiện danh mục sản phẩm. Chỉ khi đơn hàng và tỷ lệ sản phẩm đạt chuẩn đủ ổn định mới nên xem xét tăng số lượng khuôn, bổ sung thiết bị phụ trợ hoặc tự động hóa các công đoạn phù hợp.
Vinosaur Polyurethane có thể trao đổi phương án hệ hóa chất, cấu hình máy và kế hoạch chuyển giao dựa trên nhu cầu thực tế của xưởng. Để việc tư vấn có cơ sở kỹ thuật, khách hàng nên chuẩn bị bản vẽ hoặc mẫu sản phẩm, tỷ trọng mong muốn, kích thước khuôn, sản lượng dự kiến và các yêu cầu về độ cứng, độ bền, bề mặt hoàn thiện. Đây là cơ sở để xác định cấu hình phù hợp, kế hoạch thử nghiệm và các chỉ tiêu cần nghiệm thu.
Kết luận: Xốp PU giả gỗ tỷ trọng cao là hướng phát triển đáng nghiên cứu cho các xưởng phào chỉ cổ điển, nội thất tân cổ điển, khung tranh và phù điêu trang trí. Lợi thế về khả năng tạo hình, chống mối mọt trực tiếp và tiềm năng tối ưu khối lượng chỉ phát huy khi hệ hóa chất, khuôn, máy và quy trình hoàn thiện được thiết kế đồng bộ. Tỷ trọng, độ chịu nén, hệ số dẫn nhiệt, hàm lượng tế bào kín và khả năng chống cháy cần được xác định bằng dữ liệu kỹ thuật hoặc phép thử phù hợp, không nên suy diễn từ tên vật liệu.
Liên hệ Vinosaur Polyurethane – Công ty TNHH Việt Nguyên để trao đổi phương án máy phun xốp PU cao áp, lựa chọn hệ liệu, thử nghiệm mẫu và chuyển giao quy trình sản xuất tại xưởng. Hotline/Zalo: 0978700123 – Mr. Phạm Văn Tân. Email: vnphamtan@gmail.com. Website: vinosaur.vn. Doanh nghiệp nên chuẩn bị mẫu hoặc bản vẽ sản phẩm cùng mục tiêu tỷ trọng và sản lượng để được tư vấn phương án kỹ thuật và đầu tư phù hợp.
