Dây Chuyền Sản Xuất Tôn Lợp & Panel EPS Ngàm C Tự Động: Tối Ưu Năng Suất & Độ Bám Dính Keo PU (2026)
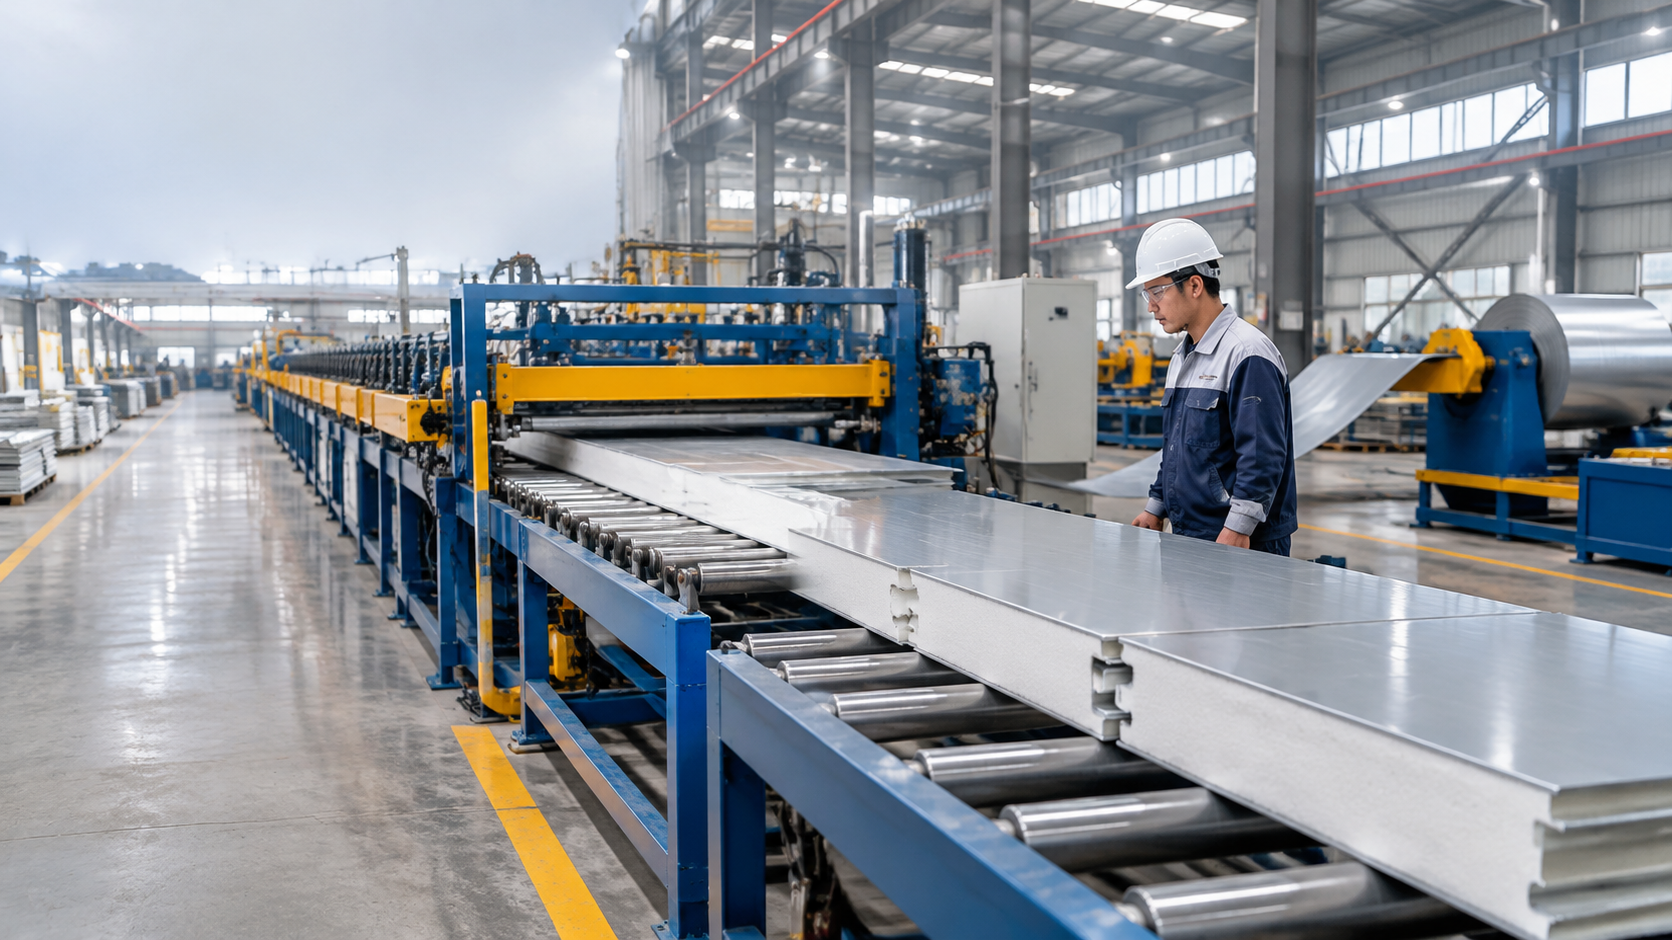
Dây chuyền sản xuất panel EPS tự động là giải pháp đầu tư thiết bị cho doanh nghiệp muốn phát triển xưởng sản xuất tôn xốp cách nhiệt, panel EPS ngàm C và vật liệu bao che công trình công nghiệp. Khả năng đồng bộ các công đoạn từ xả cuộn tôn, cán định hình, cấp lõi EPS, định lượng keo Polyurethane (PU), ép liên tục đến cắt thành phẩm giúp doanh nghiệp chủ động sản lượng, kiểm soát chất lượng và giảm phụ thuộc vào thao tác thủ công.
Đối với các nhà đầu tư tại Bình Dương, Đồng Nai, Long An, Bắc Ninh, Hải Phòng, Hưng Yên và những địa phương phát triển khu công nghiệp, hiệu quả của một dây chuyền không chỉ được quyết định bởi tốc độ cán. Chất lượng liên kết giữa tôn thép và lõi EPS, độ chính xác của ngàm C, độ phẳng bề mặt và tỷ lệ phế phẩm mới là các yếu tố trực tiếp ảnh hưởng đến khả năng cung ứng ổn định cho nhà thầu xây dựng, đơn vị thi công nhà xưởng và hệ thống kho lạnh.
Vinosaur Polyurethane (Công ty TNHH Việt Nguyên – Khủng Long Việt Nguyên) cung cấp giải pháp dây chuyền sản xuất tôn lợp EPS, panel EPS ngàm C, kết hợp tư vấn thiết bị với công nghệ keo PU và hỗ trợ vận hành tại xưởng. Mục tiêu là giúp doanh nghiệp lựa chọn cấu hình phù hợp, xây dựng quy trình sản xuất có thể kiểm chứng bằng số liệu và kiểm soát chi phí trên mỗi mét vuông thành phẩm. Thông tin sản phẩm tham khảo tại https://www.vinosaur.vn/day-chuyen-san-xuat-ton-lop-eps-panel-eps-ngam-c.
Tổng quan dây chuyền sản xuất panel EPS ngàm C tự động: Cơ hội đầu tư xưởng cán tôn xốp tại các khu công nghiệp
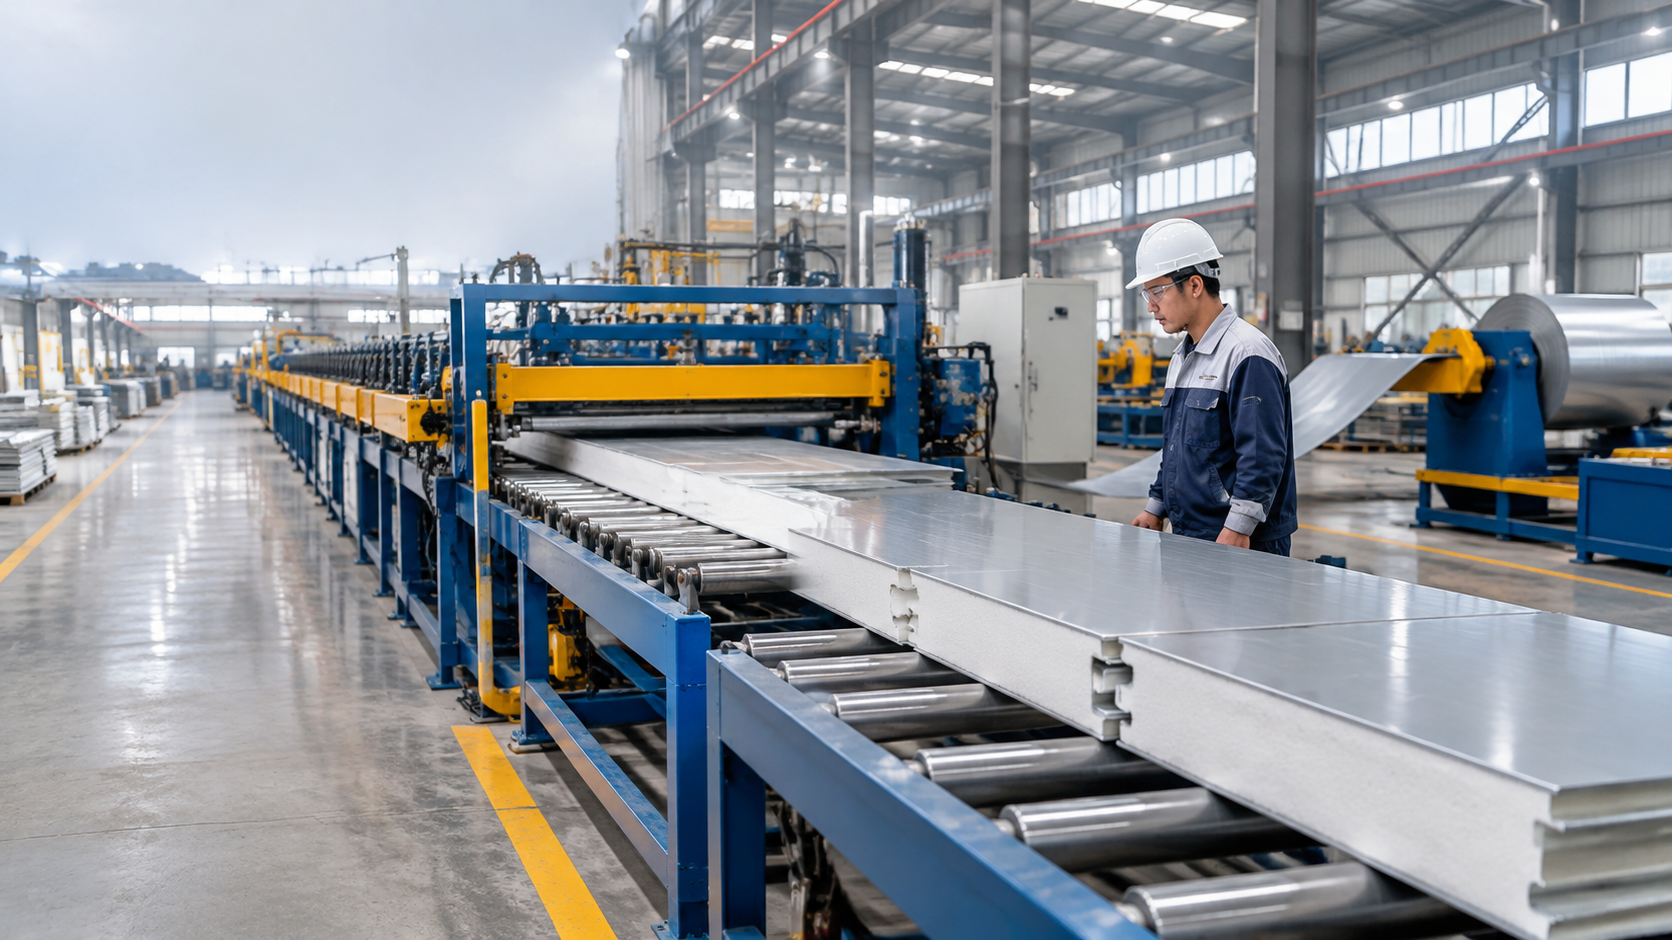 Tổng quan dây chuyền sản xuất panel EPS ngàm C tự động: Cơ hội đầu tư xưởng cán tôn xốp tại các khu công nghiệp - Vinosaur Polyurethane
Cấu tạo và nguyên lý vận hành dây chuyền tôn xốp cách nhiệt liên tục từ cuộn tôn đến thành phẩm
Dây chuyền sản xuất panel EPS là hệ thống thiết bị tổ hợp vật liệu sandwich, sử dụng một hoặc hai lớp tôn thép làm bề mặt và lõi xốp Expanded Polystyrene (EPS) làm lớp cách nhiệt. Hai vật liệu được liên kết bằng chất kết dính chuyên dụng, phổ biến là keo PU có khả năng bám dính với bề mặt kim loại và polystyrene khi lựa chọn đúng công thức.
Nguyên lý dây chuyền liên tục dựa trên việc đồng bộ vận tốc của vật liệu đầu vào với cơ cấu ép và cắt đầu ra. Cuộn tôn được xả, nắn phẳng, cán thành biên dạng theo thiết kế, sau đó nhận lớp keo định lượng. Lõi EPS đã được gia công đúng kích thước được cấp vào vị trí ghép. Tổ hợp vật liệu đi qua cụm dẫn hướng và ép liên tục để thiết lập liên kết trước khi cắt theo chiều dài đặt trên hệ điều khiển.
Các công đoạn chính bao gồm:
- Xả cuộn và dẫn hướng: cấp tôn liên tục, duy trì lực căng và hạn chế lệch biên.
- Cán định hình: tạo sóng tôn lợp, mép gấp hoặc biên dạng ngàm C theo cấu hình sản phẩm.
- Cấp lõi EPS: đưa lõi xốp đã ổn định kích thước vào vị trí ghép.
- Định lượng keo PU: phân phối keo theo lưu lượng, chiều rộng và tốc độ thực tế của dây chuyền.
- Ghép và ép liên tục: duy trì tiếp xúc giữa tôn và EPS trong khoảng thời gian cần thiết để keo hình thành liên kết ban đầu.
- Cắt, kiểm tra và xếp thành phẩm: cắt theo chiều dài cài đặt, kiểm tra sai số và chuyển panel sang khu vực dưỡng keo hoặc đóng gói.
Điểm cần phân biệt là dây chuyền tổ hợp panel EPS sử dụng lõi xốp được sản xuất trước. Thiết bị này không đồng nhất với dây chuyền tạo lõi PU hoặc PIR bằng phương pháp phun phản ứng và tạo bọt trực tiếp giữa hai lớp tôn.
Phân biệt tôn lợp EPS, panel EPS ngàm C và ứng dụng trong nhà xưởng, kho lạnh, phòng sạch
Tôn lợp EPS và panel EPS ngàm C đều sử dụng nguyên lý kết cấu sandwich nhưng khác nhau về biên dạng, phương pháp liên kết giữa các tấm và điều kiện sử dụng.
| Tiêu chí | Tôn lợp EPS | Panel EPS ngàm C |
|---|---|---|
| Cấu tạo | Tôn định hình kết hợp lõi EPS và lớp mặt dưới theo thiết kế | Hai lớp tôn và lõi EPS, mép tạo ngàm liên kết |
| Biên dạng | Sóng hoặc biên dạng mái | Bề mặt phẳng, gân nhẹ hoặc biên dạng vách chuyên dụng |
| Liên kết | Chồng mí và phụ kiện mái | Ngàm C kết hợp cơ cấu cố định và vật tư làm kín |
| Ứng dụng | Mái nhà xưởng, nhà kho, công trình dân dụng | Vách nhà xưởng, vách ngăn, phòng sạch, công trình kiểm soát nhiệt độ |
| Yêu cầu kỹ thuật quan trọng | Khả năng chịu tải mái, chống dột, độ bền liên kết | Độ phẳng, độ kín mối nối, độ chính xác ngàm và độ bám dính |
Đối với phòng sạch, panel cần đáp ứng yêu cầu về độ phẳng, khả năng vệ sinh bề mặt, độ kín khe nối và mức độ phát sinh bụi theo thiết kế. Đối với kho đông lạnh, ngoài khả năng cách nhiệt còn phải đánh giá ngưng tụ hơi nước, cầu nhiệt, độ kín hơi, độ bền vật liệu ở nhiệt độ sử dụng và phương án xử lý mối nối.
Không nên mặc định mọi panel EPS đều phù hợp với kho đông lạnh sâu hoặc phòng sạch tiêu chuẩn cao. Khả năng ứng dụng phụ thuộc vào cấu hình sản phẩm hoàn chỉnh và kết quả thử nghiệm theo yêu cầu của dự án. Với các công trình yêu cầu chống cháy nghiêm ngặt, chủ đầu tư cần xem xét thêm những lựa chọn lõi khác như bông khoáng hoặc PIR có hồ sơ chứng nhận phù hợp.
Phân tích nhu cầu thị trường, quy mô đầu tư và tiêu chí lựa chọn máy cán tôn panel ngàm C cho doanh nghiệp B2B
Các khu công nghiệp phát triển tạo ra thị trường tiềm năng cho vật liệu bao che, cải tạo nhà xưởng, phân khu sản xuất, nhà kho và công trình phụ trợ. Tuy nhiên, quy mô nhu cầu thực tế phải được xác định từ dữ liệu dự án, diện tích xây dựng mới, tỷ lệ sử dụng vật liệu sandwich và năng lực cung ứng của các đối thủ trong bán kính vận chuyển kinh tế.
Một nhà đầu tư không nên lựa chọn dây chuyền chỉ dựa trên tốc độ tối đa được công bố. Cần đánh giá đồng thời khả năng tiêu thụ hàng tháng, số loại sản phẩm dự kiến sản xuất, diện tích nhà xưởng, nguồn vốn lưu động và năng lực kỹ thuật của đội ngũ vận hành.
Những tiêu chí cần đưa vào hồ sơ lựa chọn thiết bị gồm:
- Khả năng sản xuất tôn lợp EPS, panel vách và panel ngàm C trên cùng nền tảng thiết bị hoặc bằng các mô-đun thay thế.
- Chiều rộng tôn đầu vào, chiều rộng hữu dụng thành phẩm và khoảng chiều dày lõi EPS.
- Độ chính xác của cụm cán, hệ thống dẫn hướng và cơ cấu cắt.
- Khả năng điều chỉnh lượng keo theo tốc độ và loại sản phẩm.
- Thời gian chuyển đổi sản phẩm, khả năng bảo trì và nguồn phụ tùng.
- Điều kiện nghiệm thu về năng suất, dung sai, độ bám dính và tỷ lệ sản phẩm đạt.
Với doanh nghiệp B2B, lợi thế cạnh tranh bền vững đến từ chất lượng ổn định, kiểm soát tỷ trọng lõi EPS, giao hàng đúng tiến độ và hỗ trợ kỹ thuật tận xưởng, thay vì chỉ cạnh tranh bằng đơn giá bán.
Cấu hình kỹ thuật dây chuyền sản xuất panel EPS: Tự động hóa, tốc độ cán và kiểm soát chất lượng thành phẩm
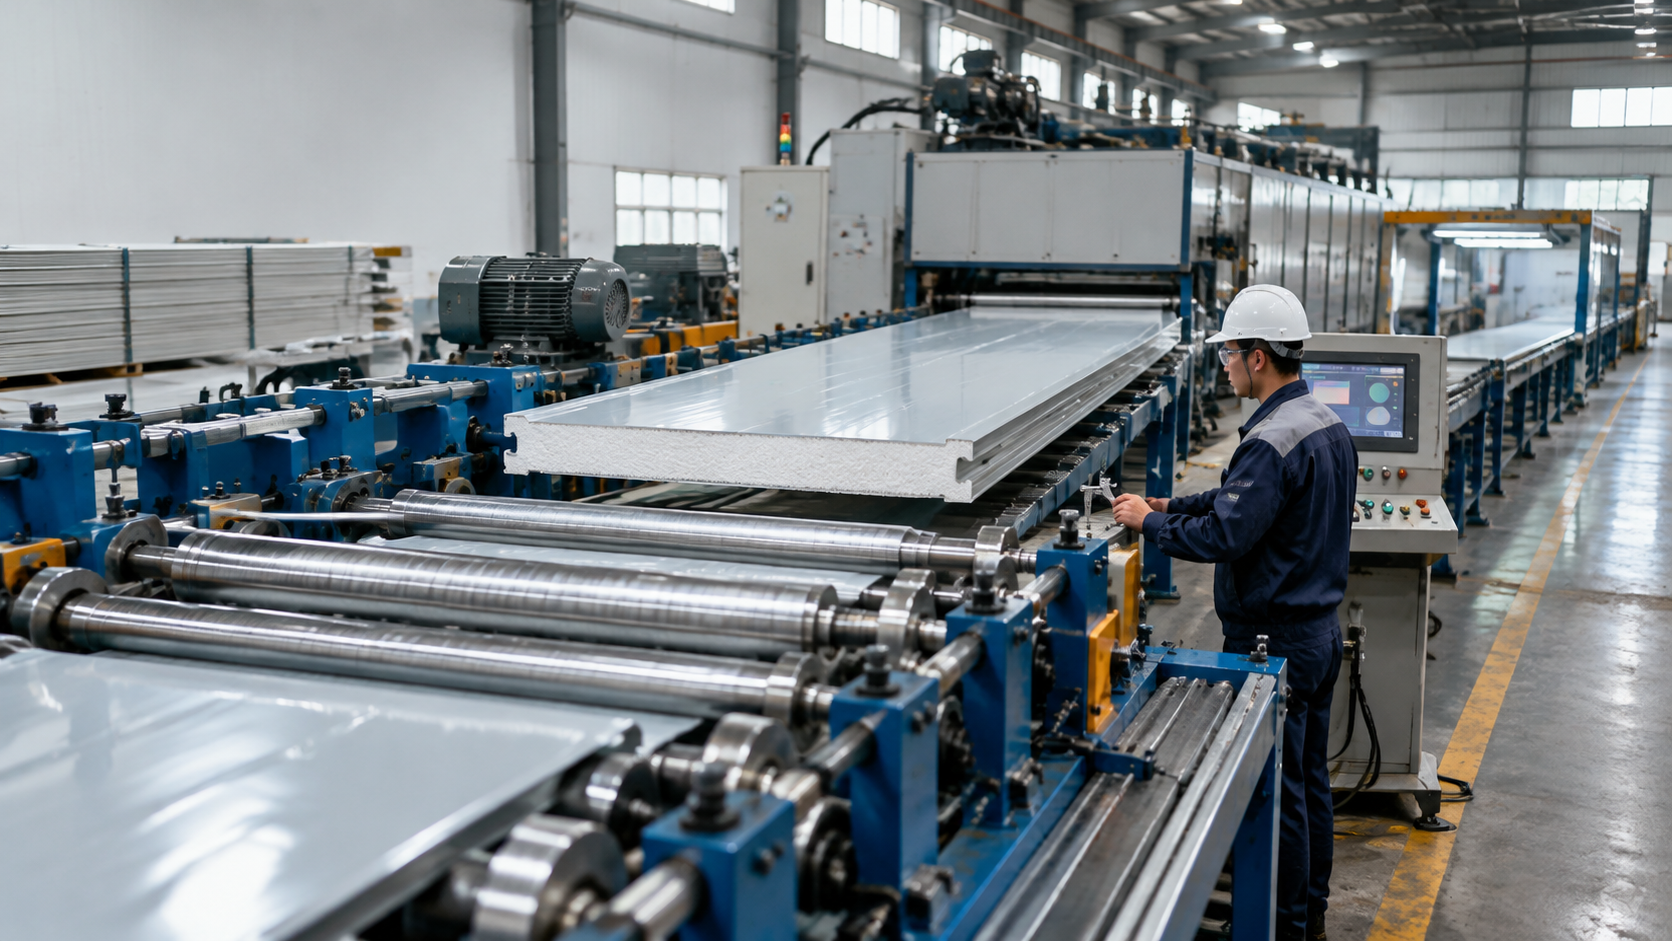 Cấu hình kỹ thuật dây chuyền sản xuất panel EPS: Tự động hóa, tốc độ cán và kiểm soát chất lượng thành phẩm - Vinosaur Polyurethane
Hệ thống cấp cuộn tôn, xả cuộn, cán định hình, cấp lõi EPS, tạo ngàm C và cắt thành phẩm đồng bộ
Chất lượng của máy cán tôn panel ngàm C bắt đầu từ độ ổn định cơ khí. Bộ xả cuộn cần có khả năng chịu tải cuộn phù hợp, điều chỉnh tâm cuộn và duy trì cấp liệu ổn định. Các trục cán phải được thiết kế theo giới hạn chảy của thép, chiều dày tôn, bán kính uốn và hình dạng biên cần tạo.
Đối với panel ngàm C, sai lệch tích lũy giữa các cặp trục cán có thể làm mép ngàm bị vặn, thiếu độ sâu hoặc biến dạng lớp mạ. Vì vậy, yêu cầu thiết kế không dừng ở hình dạng của một tấm riêng lẻ mà phải kiểm tra khả năng lắp ghép giữa nhiều tấm thành phẩm.
Cơ cấu cấp lõi EPS cần sử dụng dẫn hướng phù hợp, tránh lực ép cục bộ quá lớn làm lõm hoặc vỡ cạnh xốp. Đối với lõi ghép nối, vị trí tiếp giáp phải được quản lý để không hình thành khoảng rỗng hoặc điểm yếu liên tục.
Cụm cắt theo chiều dài có thể sử dụng nguyên lý cắt di động đồng tốc với sản phẩm hoặc giải pháp cơ khí khác tùy cấu hình. Khi đặt mục tiêu vận hành liên tục ở tốc độ cao, cần đặc biệt quan tâm đến thời gian cắt, khoảng cách giữa các sản phẩm và cơ chế tránh dừng kéo vật liệu.
Tốc độ vận hành 4–8 mét/phút: Cân bằng năng suất thực tế, thời gian đóng rắn keo và độ ổn định đường chuyền
Dải tốc độ 4–8 mét/phút là mục tiêu cấu hình và nghiệm thu được đặt ra cho giải pháp dây chuyền trong bài viết này. Đây không phải thông số đã được xác nhận cho mọi model thiết bị của Việt Nguyên. Tốc độ khả dụng phải được kiểm chứng bằng chạy thử với loại tôn, lõi EPS, công thức keo, chiều dày panel và chiều dài đoạn ép cụ thể.
Đối với dây chuyền có bề rộng thành phẩm hữu dụng 1 mét, sản lượng lý thuyết có thể ước tính bằng tốc độ nhân với chiều rộng hữu dụng và thời gian vận hành. Ví dụ với ca sản xuất 8 giờ:
| Tốc độ | Sản lượng lý thuyết | Sản lượng tham khảo với OEE 75% |
|---|---|---|
| 4 m/phút | 1.920 m²/ca | 1.440 m²/ca |
| 6 m/phút | 2.880 m²/ca | 2.160 m²/ca |
| 8 m/phút | 3.840 m²/ca | 2.880 m²/ca |
Ví dụ sử dụng chiều rộng hữu dụng 1 mét, 480 phút/ca và hiệu suất thiết bị tổng thể OEE giả định 75%. Sản lượng thực tế còn chịu tác động của thời gian thay cuộn, thay lõi, vệ sinh, dừng máy, tỷ lệ phế phẩm và chiều dài sản phẩm. Không nên xem bảng này là cam kết năng suất thương mại khi chưa có biên bản nghiệm thu.
Một vấn đề quan trọng là mối liên hệ giữa vận tốc dây chuyền và thời gian lưu trong vùng ép. Công thức tính: t = L/v, trong đó t là thời gian lưu tính bằng phút, L là chiều dài vùng ép tính bằng mét và v là vận tốc tính bằng mét/phút. Nếu đoạn ép hữu dụng dài 12 mét, ở tốc độ 4 m/phút thời gian lưu là 180 giây; ở 8 m/phút chỉ còn 90 giây.
Thời gian này phải tương thích với khả năng phát triển độ bám dính ban đầu của keo PU. Nếu tăng tốc mà không điều chỉnh công thức, định lượng hoặc chiều dài vùng ép, sản phẩm có thể rời cụm ép khi liên kết chưa đủ ổn định, gây cong vênh, mở khe hoặc bong tách trong công đoạn vận chuyển.
Kiểm soát độ phẳng bề mặt, dung sai kích thước và độ đồng đều của panel theo yêu cầu công trình công nghiệp
Độ phẳng panel phụ thuộc vào độ thẳng của tôn đầu vào, phân bố lực ép, độ đồng đều của lõi EPS, độ dày keo, sai lệch nhiệt và ứng suất dư sau cán. Chênh lệch nhiệt độ hoặc độ căng giữa hai mặt tôn có thể tạo hiện tượng cong hình cung ngay cả khi lõi EPS được cắt chính xác.
Để hướng tới những đơn hàng yêu cầu hoàn thiện cao như vách phòng sạch và kho công nghiệp, cần thiết lập quy trình kiểm soát chất lượng theo bản vẽ và tiêu chuẩn dự án, thay vì sử dụng khái niệm đạt tiêu chuẩn xuất khẩu như một chỉ tiêu chung không có phương pháp đo.
| Chỉ tiêu kiểm soát | Phương pháp đánh giá | Điều kiện chấp nhận |
|---|---|---|
| Chiều dài | Thước đo hoặc hệ đo chiều dài đã hiệu chuẩn | Theo bản vẽ và dung sai hợp đồng |
| Chiều rộng hữu dụng | Đo tại nhiều vị trí dọc tấm | Theo hồ sơ sản phẩm |
| Chiều dày panel | Đo nhiều điểm, tránh vị trí gân | Theo bản vẽ được duyệt |
| Độ phẳng và độ cong | Thước thẳng, dây chuẩn hoặc thiết bị đo hình học | Theo tiêu chí nghiệm thu thống nhất |
| Hình dạng ngàm C | Dưỡng kiểm và lắp thử | Lắp ghép kín, không biến dạng bất thường |
| Độ bám dính | Thử kéo vuông góc hoặc phương pháp đã thống nhất | Theo mẫu chuẩn và mức yêu cầu dự án |
Đối với công trình xuất khẩu hoặc công trình có yêu cầu đặc biệt, nhà sản xuất cần xác định chính xác tiêu chuẩn thử, phiên bản áp dụng, điều kiện thử nghiệm và giới hạn chấp nhận. Một tấm panel có bề mặt nhìn phẳng chưa đủ chứng minh khả năng chịu tải, độ bền liên kết hoặc sự phù hợp với môi trường phòng sạch.
Lựa chọn công suất động cơ, hệ truyền động, hệ thống điều khiển và cơ cấu ép phù hợp với sản lượng mục tiêu
Việc lựa chọn công suất động cơ cần dựa trên mô-men cản cán, lực kéo, số lượng trục, hiệu suất truyền động và gia tốc yêu cầu. Công suất cơ học tại trục được xác định theo quan hệ P = T × ω, trong đó P là công suất tính bằng watt, T là mô-men xoắn tính bằng N·m và ω là tốc độ góc tính bằng rad/s.
Động cơ nhỏ hơn nhu cầu thực tế có nguy cơ quá tải khi cán tôn dày hoặc khi lực ép tăng. Ngược lại, lựa chọn động cơ quá lớn mà không tính toán cũng làm tăng vốn đầu tư và có thể giảm hiệu quả vận hành ở vùng tải thấp.
Đối với hệ thống điều khiển, nên ưu tiên PLC kết hợp biến tần, encoder đo vận tốc, màn hình HMI và các cảm biến giám sát. Tốc độ cấp tôn, cấp lõi, bơm keo và băng tải ép cần đồng bộ thông qua cùng tín hiệu vận tốc tham chiếu. Các liên động an toàn phải bảo đảm rằng khi dây chuyền dừng bất thường, hệ thống cấp keo và truyền động chuyển sang trạng thái an toàn theo thiết kế.
Cơ cấu ép phải được lựa chọn theo lực ép yêu cầu trên đơn vị diện tích, độ cứng khung máy và khả năng phân bố lực. Không thể suy ra áp lực ép phù hợp chỉ từ công suất động cơ. Với lõi EPS, cần tránh vượt giới hạn chịu nén gây lún cục bộ, đặc biệt ở các cạnh ngàm và vùng có cấu tạo lõi mỏng.
Công nghệ keo PU và cụm phun định lượng: Giải pháp tăng độ bám dính giữa tôn thép và lõi EPS
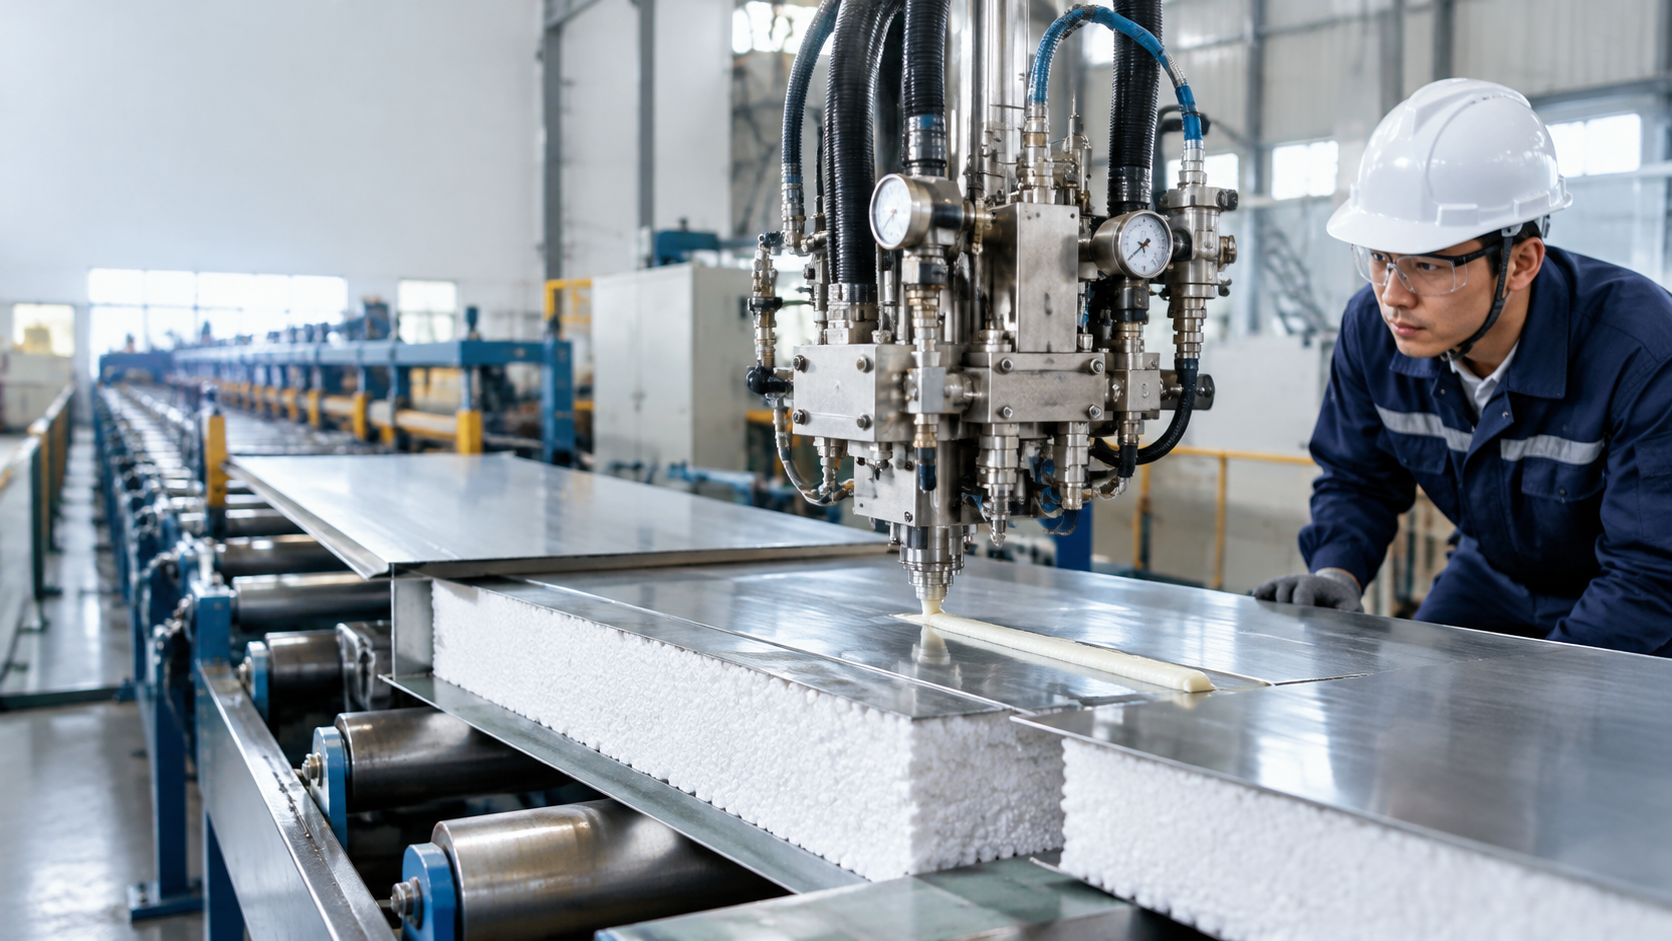 Công nghệ keo PU và cụm phun định lượng: Giải pháp tăng độ bám dính giữa tôn thép và lõi EPS - Vinosaur Polyurethane
Thành phần hệ Polyol và Isocyanate trong keo PU dán panel: Tỷ lệ phối trộn, độ nhớt, thời gian kem hóa và thời gian đóng rắn
Keo PU 2 thành phần là một trong những giải pháp liên kết được sử dụng trong sản xuất panel sandwich. Hệ keo điển hình gồm thành phần chứa Polyol và thành phần chứa Isocyanate. Khi phối trộn, nhóm hydroxyl (-OH) của Polyol phản ứng với nhóm isocyanate (-NCO), tạo liên kết urethane có dạng -NH-CO-O-.
Phản ứng tạo thành mạng polymer giúp chất kết dính phát triển độ bền cơ học và khả năng truyền ứng suất giữa bề mặt tôn với lõi EPS. Tuy nhiên, hiệu quả liên kết không chỉ phụ thuộc phản ứng hóa học mà còn phụ thuộc khả năng thấm ướt, độ sạch của tôn, cấu trúc bề mặt EPS, mức độ đóng rắn và trạng thái ứng suất của sản phẩm sau ghép.
Tỷ lệ phối trộn phải được xác định theo công thức của nhà cung cấp. Về nguyên tắc, chỉ số NCO được tính dựa trên số đương lượng isocyanate so với tổng đương lượng các nhóm phản ứng tương ứng, đặc biệt là hydroxyl và những thành phần phản ứng khác có trong công thức. Không thể mặc định mọi hệ keo PU dán panel đều sử dụng tỷ lệ 1:1 theo khối lượng hoặc thể tích.
Đối với các hệ PU tạo bọt phản ứng, những thuật ngữ cần phân biệt gồm:
- Cream time: thời gian từ lúc phối trộn đến khi xuất hiện dấu hiệu bắt đầu tạo bọt rõ rệt.
- Rise time: thời gian hệ bọt phát triển đến chiều cao hoặc thể tích đặc trưng theo quy trình thử.
- Tack-free time: thời gian bề mặt phản ứng đạt trạng thái không còn dính khi thử bằng phương pháp quy định.
- Gel time: thời điểm hệ phản ứng phát triển cấu trúc gel theo phương pháp đánh giá tương ứng.
- Full cure: trạng thái đạt mức đóng rắn yêu cầu cho các tính năng sử dụng, thường dài hơn thời gian keo bắt đầu giữ được sản phẩm.
Lưu ý kỹ thuật: cream time và rise time đặc biệt có ý nghĩa đối với hệ PU tạo bọt. Với keo PU dán panel ít tạo bọt hoặc không tạo bọt, các thông số phù hợp hơn thường là pot life, open time, thời gian đạt độ bền thao tác và thời gian đóng rắn. Việc đưa thông số tạo bọt vào mọi hệ keo dán là không chính xác.
Độ nhớt của Polyol và Isocyanate thay đổi theo nhiệt độ, ảnh hưởng trực tiếp đến lưu lượng bơm, khả năng phối trộn và chất lượng phủ keo. Vì vậy, hồ sơ công thức cần thể hiện độ nhớt tại nhiệt độ xác định, tỷ lệ phối trộn theo khối lượng, điều kiện bảo quản, thời gian sử dụng sau phối trộn và các chỉ tiêu bám dính sau đóng rắn.
Cụm bơm định lượng và phun keo PU: Kiểm soát lưu lượng, áp suất, tỷ lệ phối trộn và độ phủ keo trên bề mặt tôn
Cụm cấp và định lượng keo là bộ phận quyết định tính lặp lại của chất lượng liên kết trên dây chuyền tốc độ cao. Hệ thống thường gồm bồn chứa, đường dẫn vật liệu, bơm định lượng, thiết bị đo hoặc hiệu chuẩn lưu lượng, đầu trộn và cơ cấu phân phối keo lên bề mặt.
Tùy loại hóa chất, có thể lựa chọn đầu trộn tĩnh, đầu trộn động hoặc hệ thống trộn chuyên dụng. Đầu phun, đầu rải hoặc trục phủ keo phải tương thích độ nhớt, thời gian phản ứng và mức tiêu hao thiết kế. Không phải hệ keo PU nào cũng phù hợp với thiết bị phun áp cao dùng cho sản xuất xốp cứng.
Để kiểm soát lượng keo theo tốc độ máy, có thể sử dụng công thức: Q = q × B × v, trong đó Q là tổng lưu lượng keo theo g/phút, q là lượng keo mục tiêu theo g/m², B là tổng chiều rộng bề mặt thực tế cần phủ tính bằng mét và v là tốc độ dây chuyền theo m/phút.
Ví dụ, với panel rộng 1 mét, tốc độ 6 m/phút và định lượng giả định 120 g/m² cho mỗi mặt, nếu phủ hai mặt thì lưu lượng hỗn hợp cần cấp là 1.440 g/phút, tương đương 1,44 kg/phút. Đây chỉ là ví dụ tính toán. Định mức thực phải được xác lập qua thử nghiệm độ bám dính, độ phủ và chi phí trên công thức keo cụ thể.
Trong trường hợp công thức yêu cầu tỷ lệ Polyol:Isocyanate theo khối lượng là 100:120, lưu lượng hỗn hợp 1.440 g/phút tương ứng khoảng 655 g/phút cho thành phần Polyol và 785 g/phút cho thành phần Isocyanate. Tỷ lệ 100:120 chỉ là giả định minh họa, không phải công thức keo thương mại được khuyến nghị sử dụng.
Hệ điều khiển cần lưu được công thức theo mã sản phẩm, cảnh báo khi lưu lượng lệch giới hạn và tự động điều chỉnh lưu lượng theo vận tốc. Cần kiểm chứng tỷ lệ phối trộn bằng phương pháp cân khối lượng thực tế, thay vì chỉ dựa trên tốc độ quay của bơm hoặc giá trị áp suất.
Tối ưu áp lực ép nhiệt, nhiệt độ và thời gian ép để hạn chế bong tách lớp tôn, rỗ keo và mất liên kết với lõi EPS
Trong công nghệ ghép panel EPS, vai trò của cụm ép là tạo tiếp xúc đồng đều giữa tôn, keo và lõi EPS trong suốt giai đoạn hình thành liên kết ban đầu. Áp lực quá thấp có thể để lại vùng không tiếp xúc; áp lực quá cao có thể nén lún lõi xốp, làm mỏng quá mức lớp keo hoặc tạo biến dạng bề mặt.
Đối với cấu hình có gia nhiệt, nhiệt độ cần được kiểm soát đồng đều trên toàn chiều rộng, đồng thời tương thích với đặc tính keo, lớp sơn phủ trên tôn và giới hạn chịu nhiệt của EPS. Không nên đặt một mức nhiệt chung cho mọi loại keo vì tốc độ phản ứng, độ nhớt và khả năng chịu nhiệt của từng hệ khác nhau.
EPS có vùng nhiệt độ làm việc bị giới hạn và có thể biến dạng hoặc co ngót khi tiếp xúc nhiệt quá mức. Nhiều loại EPS xây dựng có nhiệt độ sử dụng tối đa dài hạn khoảng 70–85°C, tùy cấp vật liệu và điều kiện tải. Do đó, gia nhiệt phải được thẩm định trên mẫu thực tế; nhiệt độ cài đặt của thiết bị không đồng nghĩa với nhiệt độ lõi xốp.
Quy trình tối ưu nên thực hiện theo ba bước: thử mẫu nhỏ để xác định cửa sổ nhiệt độ và thời gian ép; chạy thử liên tục với nhiều tốc độ; kiểm nghiệm độ bám dính và độ ổn định kích thước sau khi sản phẩm đạt trạng thái đóng rắn yêu cầu.
Trong mọi trường hợp, cần ưu tiên áp lực phân bố đồng đều, thời gian lưu phù hợp và chất lượng keo ổn định hơn là gia tăng nhiệt độ nhằm ép nhanh phản ứng. Đây cũng là điều kiện cần để kiểm soát nguy cơ bong tách lớp tôn và xốp trong vận chuyển, lắp dựng và khai thác lâu dài.
Kiểm soát độ bám dính và các lỗi thường gặp: Bong keo, thiếu keo, keo đóng rắn chậm, bọt khí và biến dạng panel
Độ bám dính của panel là kết quả tổng hợp của vật liệu, hóa chất và chế độ vận hành. Việc kiểm soát phải được thực hiện từ đầu vào đến thành phẩm, không chỉ kiểm tra bằng mắt sau khi cắt.
| Hiện tượng | Nguyên nhân có thể | Biện pháp kiểm soát |
|---|---|---|
| Bong lớp tôn | Bề mặt nhiễm dầu, thiếu keo, sai tỷ lệ trộn, thời gian ép chưa đủ | Kiểm tra bề mặt, cân lưu lượng, tăng thời gian lưu phù hợp và thử bám dính |
| Thiếu keo từng vùng | Tắc đầu phân phối, sai chiều rộng phủ, dao động lưu lượng | Kiểm tra bản đồ phủ keo, lọc vật liệu và hiệu chuẩn định lượng |
| Keo đóng rắn chậm | Nhiệt độ thấp, sai tỷ lệ hóa chất, nguyên liệu không đạt điều kiện bảo quản | Kiểm tra nhiệt độ, hạn sử dụng, độ nhớt và tỷ lệ phối trộn |
| Rỗ keo, bọt khí | Ẩm trong vật liệu, trộn cuốn khí hoặc phản ứng phụ với nước | Kiểm soát độ ẩm, phương pháp trộn và tình trạng vật liệu đầu vào |
| Panel cong vênh | Ứng suất tôn, nhiệt độ hai mặt chênh lệch, lực ép không đều | Cân chỉnh cán, dẫn hướng, lực ép và điều kiện dưỡng |
| Lõi bị lõm | Áp lực ép vượt khả năng chịu nén hoặc lõi có mật độ không đồng đều | Đo mật độ, kiểm tra cơ tính lõi và điều chỉnh lực ép |
Một phương pháp phù hợp để đánh giá liên kết là tiêu chuẩn ASTM C297/C297M, phép thử kéo vuông góc mặt phẳng đối với kết cấu sandwich. Phép thử có thể giúp xác định độ bền của lõi, liên kết giữa lõi và lớp mặt hoặc lớp mặt tùy vị trí phá hủy. Cần ghi rõ ứng suất phá hủy, vị trí phá hủy và điều kiện thử; không được diễn giải mọi kết quả phá hủy trong lõi thành độ bền riêng của lớp keo.
Để xây dựng quy trình ổn định, doanh nghiệp nên lưu hồ sơ theo từng lô gồm mã tôn, mã lõi EPS, mã keo, nhiệt độ, tốc độ, lưu lượng keo và kết quả kiểm tra thành phẩm. Đây là cơ sở truy xuất nguyên nhân khi xảy ra khiếu nại về bong tách hoặc độ phẳng.
Tiêu chuẩn lõi EPS và hiệu suất cách nhiệt: Kiểm soát tỷ trọng, hệ số dẫn nhiệt và yêu cầu chống cháy
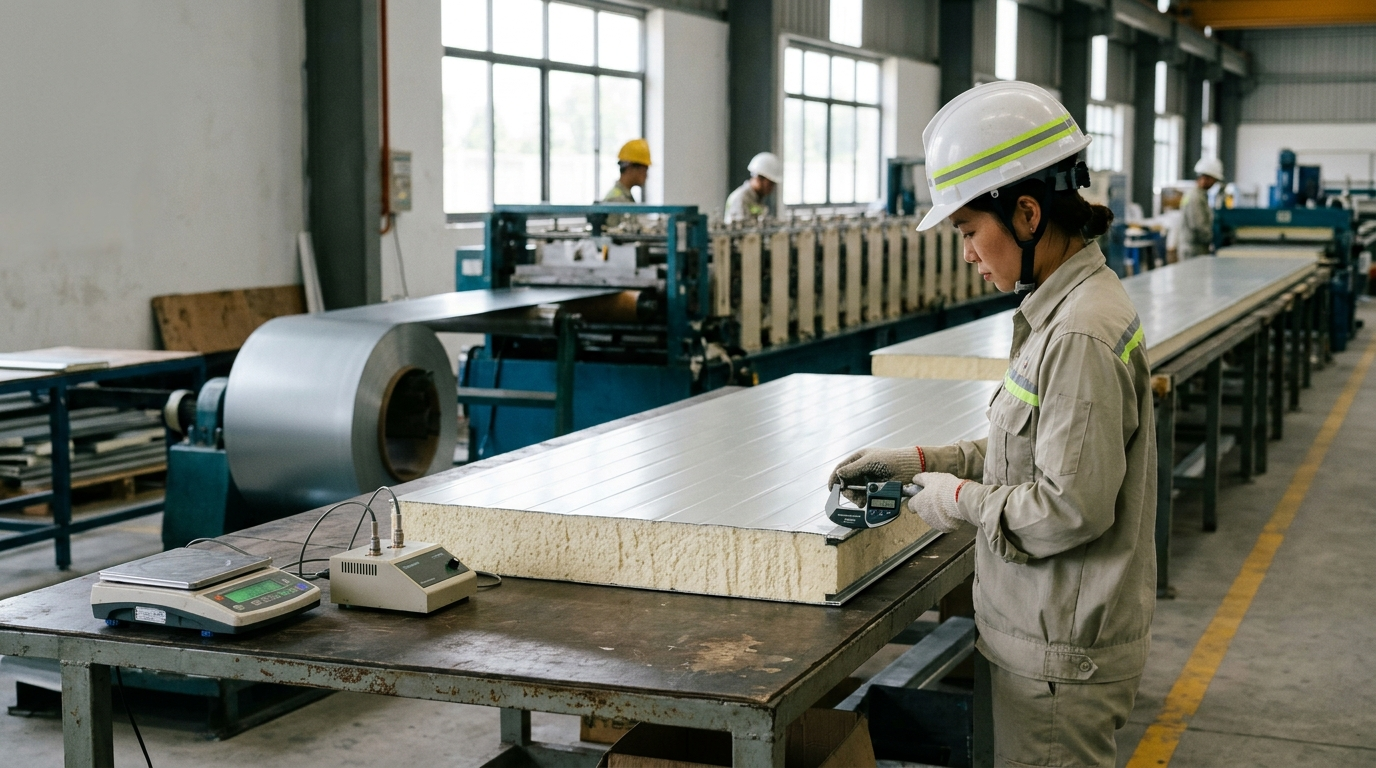 Tiêu chuẩn lõi EPS và hiệu suất cách nhiệt: Kiểm soát tỷ trọng, hệ số dẫn nhiệt và yêu cầu chống cháy - Vinosaur Polyurethane
Lựa chọn tỷ trọng EPS theo ứng dụng: Khoảng 28–35 kg/m³ cho panel cách nhiệt và phân biệt với tỷ trọng 200–450 kg/m³ của các hệ PU chuyên dụng
Tỷ trọng lõi xốp là một trong những thông số ảnh hưởng đến khối lượng, khả năng chịu nén, tính ổn định kích thước và hiệu quả kinh tế của panel. Đơn vị sử dụng là kg/m³, tính theo khối lượng trên thể tích mẫu theo phương pháp thử phù hợp.
Đối với panel EPS dùng trong công trình công nghiệp, khoảng 28–35 kg/m³ có thể được lựa chọn làm dải mục tiêu cho một số cấu hình yêu cầu lõi có mật độ tương đối cao. Tuy nhiên, đây không phải mức bắt buộc cho tất cả panel EPS. Thị trường còn sử dụng các cấp EPS có mật độ thấp hơn, tùy ứng dụng và tính năng được công bố.
Việc lựa chọn lõi phải dựa trên cấp vật liệu, chỉ tiêu chịu nén, chịu kéo, độ ổn định kích thước và dữ liệu nhà cung cấp. Không nên chỉ sử dụng tỷ trọng để suy ra khả năng chịu tải của kết cấu hoàn chỉnh.
| Nhóm vật liệu | Tỷ trọng tham khảo | Đặc điểm kỹ thuật | Ứng dụng |
|---|---|---|---|
| EPS xây dựng mật độ thấp đến trung bình | Khoảng 12–25 kg/m³ | Nhẹ, hiệu quả kinh tế tốt; cơ tính tùy cấp sản phẩm | Cách nhiệt thông dụng và một số cấu hình panel |
| EPS mật độ cao cho panel | Khoảng 28–35 kg/m³ | Có thể đạt khả năng chịu nén và độ ổn định cao hơn khi cùng hệ vật liệu | Panel công nghiệp theo yêu cầu kỹ thuật |
| PU/PIR foam cứng cách nhiệt | Thường khoảng 30–60 kg/m³ đối với nhiều hệ cách nhiệt thông dụng | Hiệu suất cách nhiệt tốt; cơ tính phụ thuộc công thức và cấu trúc ô | Panel PU/PIR, bồn, đường ống, kho lạnh |
| PU mật độ cao chuyên dụng | Khoảng 200–450 kg/m³ | Định hướng tính năng cơ học và tạo hình đặc thù, không phải lõi EPS thông dụng | Chi tiết kỹ thuật, đệm đỡ, cấu kiện đúc tùy công thức |
Phân biệt quan trọng: tỷ trọng PU 200–450 kg/m³ không phải chỉ tiêu của lõi EPS và không nên sử dụng để chào bán hoặc đánh giá panel EPS cách nhiệt. Mỗi nhóm vật liệu có cấu trúc hóa học, phương pháp sản xuất và cơ chế chịu lực khác nhau.
Về khả năng chịu nén, EPS thường được đánh giá bằng ứng suất nén tại biến dạng 10%, ký hiệu CS(10), tính bằng kPa theo phương pháp thử áp dụng. Chẳng hạn, tài liệu công bố của một số sản phẩm EPS mật độ khoảng 30 kg/m³ ghi nhận ứng suất nén tại 10% biến dạng khoảng 180 kPa. Đây là ví dụ của một cấp sản phẩm cụ thể, không phải giá trị mặc định cho toàn bộ EPS 28–35 kg/m³.
Ứng suất nén tại biến dạng 10% là chỉ tiêu thử ngắn hạn, không đồng nghĩa tải trọng cho phép thiết kế. Khi tính toán khả năng chịu lực dài hạn của mái, vách hoặc nền cách nhiệt, còn phải đánh giá từ biến, độ võng, hình học panel, khoảng cách gối đỡ và các hệ số an toàn thích hợp.
Đánh giá hệ số dẫn nhiệt k-factor ≤ 0,022 W/m·K: Phân biệt chỉ tiêu tham khảo của vật liệu PU với hiệu suất thực tế của panel EPS
Hệ số dẫn nhiệt, thường ký hiệu λ hoặc k-factor, biểu thị khả năng truyền nhiệt qua vật liệu, với đơn vị W/(m·K). Giá trị càng thấp thì khả năng cản truyền nhiệt dẫn của vật liệu càng tốt khi so sánh ở cùng chiều dày và điều kiện đo.
Chỉ tiêu k-factor ≤ 0,022 W/(m·K) có thể đạt được ở một số hệ polyurethane hoặc polyisocyanurate cách nhiệt đã được kiểm nghiệm và chứng nhận. Tuy nhiên, không thể lấy mức này áp dụng mặc định cho panel lõi EPS.
Với EPS cách nhiệt thông dụng, hệ số dẫn nhiệt thường nằm khoảng 0,031–0,040 W/(m·K), tùy công nghệ hạt, tỷ trọng, phụ gia, nhiệt độ thử và cấp vật liệu. Các giá trị này phải được xác nhận bằng báo cáo thử nghiệm hoặc chứng nhận sản phẩm cụ thể.
| Vật liệu | Hệ số dẫn nhiệt tham khảo | Lưu ý |
|---|---|---|
| EPS thông dụng | Khoảng 0,034–0,040 W/(m·K) | Thay đổi theo cấp sản phẩm |
| EPS graphite hiệu suất cao | Khoảng 0,030–0,034 W/(m·K) | Phụ thuộc công thức và chứng nhận |
| PU/PIR foam cứng cách nhiệt | Khoảng 0,022–0,028 W/(m·K) | Một số sản phẩm đạt 0,022 hoặc thấp hơn ở điều kiện công bố cụ thể |
Các khoảng giá trị trong bảng chỉ mang tính tham khảo để so sánh nguyên lý vật liệu, không thay thế hệ số dẫn nhiệt thiết kế đã được chứng nhận. Đối với PU/PIR, hiệu suất cách nhiệt liên quan đến kích thước ô, thành phần khí bên trong, tuổi bọt và tỷ lệ ô kín. Một số hệ foam cứng được thiết kế đạt cấu trúc bọt kín closed-cell > 95%; tỷ lệ này phải được đo trên mẫu và không thể coi là tính chất chung của mọi hệ PU.
Đối với EPS, các hạt polystyrene giãn nở và liên kết thành khối có cấu trúc vi mô khác PU/PIR phản ứng tạo bọt. Vì vậy không nên áp dụng trực tiếp chỉ tiêu closed-cell của PU để đánh giá chất lượng panel EPS.
Điện trở nhiệt của lớp lõi có thể tính gần đúng theo công thức R = d/λ, trong đó d là chiều dày tính bằng mét. Ví dụ, lớp EPS dày 50 mm có λ = 0,035 W/(m·K) đạt R khoảng 1,43 m²·K/W; với vật liệu PU có λ = 0,022 W/(m·K), cùng chiều dày đạt R khoảng 2,27 m²·K/W.
So sánh trên chỉ phản ánh điện trở nhiệt của lớp vật liệu đồng nhất. Hiệu suất thực của hệ panel còn chịu ảnh hưởng bởi mép nối, vít liên kết, cầu nhiệt qua tôn, đối lưu, sai sót thi công và điều kiện vận hành. Khi thiết kế kho lạnh, phải tính toàn bộ hệ bao che thay vì chỉ sử dụng k-factor của lõi.
Yêu cầu chống cháy B2/B3 theo DIN 4102 và khả năng ứng dụng vật liệu PIR: Xác định đúng tiêu chuẩn thử nghiệm, cấu hình vật liệu và hồ sơ chứng nhận
Tiêu chuẩn chống cháy DIN 4102 được sử dụng để phân loại đặc tính phản ứng với lửa của vật liệu xây dựng theo hệ thống của Đức. Cần phân biệt rõ mức B2 và B3: B2 thể hiện vật liệu có tính cháy thông thường, trong khi B3 là nhóm dễ cháy. Cả hai không phải cấp vật liệu không cháy.
Vật liệu EPS có thể được sản xuất với các công thức phụ gia chống cháy khác nhau, nhưng không thể mặc định toàn bộ EPS đều đạt B2. Cũng không thể lấy kết quả thử của riêng lõi EPS để khẳng định tấm panel hoàn chỉnh có cùng cấp phân loại.
Đối với công trình có yêu cầu an toàn cháy cao, cần kiểm tra báo cáo thử nghiệm phù hợp với cấu hình thực tế, bao gồm lớp tôn, lõi, keo, mép nối và các điều kiện lắp đặt khi tiêu chuẩn đánh giá yêu cầu.
Vật liệu PIR sử dụng phản ứng của Isocyanate để tạo thành cấu trúc polymer có chứa các liên kết isocyanurate. Trong nhiều công thức, PIR có thể cải thiện một số đặc tính phản ứng với lửa so với PUR thông thường. Tuy nhiên, PIR vẫn là vật liệu hữu cơ và không mặc nhiên trở thành vật liệu không cháy.
Khi chuyển từ EPS sang PIR, doanh nghiệp cần xác định lại toàn bộ công nghệ sản xuất. Dây chuyền ghép lõi EPS có sẵn không đương nhiên có khả năng tạo foam PIR trực tiếp. Việc chuyển đổi có thể cần thêm hệ thống định lượng phản ứng, đầu trộn, kiểm soát nhiệt, khuôn ép và thiết bị an toàn chuyên dụng.
Với các dự án tại Việt Nam, hồ sơ phải được đối chiếu với quy chuẩn, tiêu chuẩn và yêu cầu thẩm duyệt, nghiệm thu về phòng cháy chữa cháy đang áp dụng cho loại công trình. Không nên tự động quy đổi cấp DIN 4102 sang EN 13501-1 hoặc cấp theo quy chuẩn Việt Nam khi chưa có cơ sở thử nghiệm hợp lệ.
Kiểm tra chất lượng panel thành phẩm: Độ bám dính, độ phẳng, kích thước, độ ổn định lõi xốp và khả năng đáp ứng yêu cầu phòng sạch, kho đông lạnh
Một quy trình kiểm tra chất lượng panel công nghiệp cần kết hợp kiểm tra nguyên liệu đầu vào, giám sát thông số trong quá trình sản xuất và đánh giá thành phẩm sau thời gian dưỡng keo.
Đối với lõi EPS, các thông số cần lưu gồm tỷ trọng thực tế, chiều dày, độ vuông góc, độ ẩm bề mặt theo yêu cầu, trạng thái ổn định kích thước và cơ tính của cấp xốp được lựa chọn. Đối với tôn, cần kiểm tra chiều dày nền thép, loại lớp mạ, chất lượng sơn phủ, tình trạng bề mặt và khả năng tương thích với keo.
Độ bám dính có thể được đánh giá bằng thử kéo vuông góc mặt panel theo ASTM C297/C297M khi phù hợp với cấu hình mẫu và mục tiêu đánh giá. Khả năng chịu nén theo phương cạnh của kết cấu sandwich có thể được xem xét bằng ASTM C364/C364M, nhưng kết quả này khác với ứng suất nén CS(10) của riêng lõi EPS. Khả năng chịu uốn, chịu tải mái và độ võng phải được xác định bằng phương pháp thiết kế hoặc thử nghiệm thích hợp khác.
Đối với phòng sạch, chất lượng bề mặt, vật liệu phủ, độ kín mối nối và khả năng vệ sinh phải đáp ứng yêu cầu thiết kế và quy trình xác nhận của dự án. Đối với kho đông lạnh, cần kiểm soát độ kín hơi, nguy cơ đọng sương, liên kết giữa các tấm và độ bền ở nhiệt độ làm việc dự kiến.
Nhà sản xuất nên xây dựng bộ mẫu nghiệm thu gồm panel tiêu chuẩn, mẫu sai lỗi nhận diện, mẫu thử liên kết và hồ sơ kiểm soát theo lô. Đây là nền tảng để duy trì chất lượng ổn định giữa các đợt sản xuất và đáp ứng yêu cầu truy xuất của khách hàng B2B.
Hiệu quả đầu tư máy cán tôn panel ngàm C: Tối ưu chi phí sản xuất và vận hành xưởng
Dự toán vốn đầu tư dây chuyền sản xuất tôn xốp cách nhiệt: Máy móc, mặt bằng, hệ thống điện, nguyên liệu và nhân công
Đầu tư dây chuyền tôn xốp cách nhiệt cần được lập thành mô hình tài chính đầy đủ, bao gồm vốn đầu tư ban đầu (CAPEX), vốn lưu động và chi phí vận hành (OPEX). Giá máy chỉ là một phần của tổng nhu cầu vốn.
Các nhóm chi phí cần lập dự toán gồm:
- Thiết bị chính: cụm xả cuộn, cán định hình, cấp lõi, định lượng keo, ép, cắt và điều khiển.
- Hạ tầng: nhà xưởng, nền móng, mặt bằng lưu kho, điện ba pha, khí nén, hệ thống thông gió và các biện pháp an toàn.
- Thiết bị phụ trợ: nâng hạ cuộn tôn, vận chuyển lõi EPS, xếp panel, đo kiểm và dụng cụ bảo trì.
- Nguyên liệu ban đầu: tôn cuộn, lõi EPS, hóa chất PU, vật tư vệ sinh, bao bì và phụ kiện.
- Chi phí triển khai: vận chuyển, lắp đặt, chạy thử, đào tạo, kiểm nghiệm mẫu và dự phòng phát sinh.
- Vốn lưu động: tài trợ tồn kho, công nợ khách hàng, lương nhân sự và chi phí hoạt động trong giai đoạn tăng công suất.
Đối với doanh nghiệp mới, một rủi ro thường gặp là đánh giá thiếu vốn lưu động. Nguyên liệu tôn chiếm tỷ trọng đáng kể trong giá vốn, trong khi khách hàng công trình có thể thanh toán theo tiến độ hoặc công nợ. Do đó, cần lập dòng tiền theo chu kỳ mua hàng, sản xuất, giao hàng và thu tiền.
Trước khi quyết định đầu tư, nên yêu cầu báo giá thiết bị kèm bản vẽ bố trí, danh mục cấu hình, công suất điện lắp đặt, tiêu thụ khí nén, điều kiện hạ tầng và tiêu chí nghiệm thu. Không nên sử dụng một mức giá máy chung để dự toán cho các dây chuyền có cấu hình cơ khí và tự động hóa khác nhau.
Tính toán chi phí trên mỗi mét panel: Tôn cuộn, lõi EPS, keo PU, điện năng, hao hụt nguyên liệu và chi phí bảo trì
Giá thành sản xuất cần được tính theo mét dài và quy đổi sang mét vuông dựa trên chiều rộng hữu dụng. Với panel hai mặt tôn, công thức khái quát là: Giá thành/m² = Chi phí tôn + Chi phí EPS + Chi phí keo + Điện năng + Nhân công + Bảo trì + Khấu hao phân bổ + Hao hụt và chi phí sản xuất liên quan.
Ví dụ minh họa một sản phẩm panel EPS hai mặt tôn dày 50 mm, chiều rộng hữu dụng 1 mét, lõi EPS tỷ trọng 30 kg/m³ và định lượng keo tổng cộng 0,24 kg/m²:
| Hạng mục | Định mức giả định | Đơn giá giả định | Chi phí/m² |
|---|---|---|---|
| Tôn hai mặt | 6,4 kg/m² | 21.000 đồng/kg | 134.400 đồng |
| Lõi EPS 50 mm | 1,5 kg/m² | 32.000 đồng/kg | 48.000 đồng |
| Keo PU | 0,24 kg/m² | 65.000 đồng/kg | 15.600 đồng |
| Điện năng | 0,12 kWh/m² | 2.500 đồng/kWh | 300 đồng |
| Nhân công, bảo trì, khấu hao phân bổ | Theo mô hình giả định | 8.000 đồng/m² | 8.000 đồng |
| Tổng trước hao hụt và chi phí khác | 206.300 đồng/m² |
Lưu ý: toàn bộ đơn giá, định mức tôn, mức tiêu thụ điện và chi phí phân bổ ở bảng trên chỉ là giả định phục vụ phương pháp tính, không phải báo giá thị trường hoặc thông số cam kết của dây chuyền. Khối lượng tôn thực tế phải tính theo chiều dày thép nền, mật độ thép, biên dạng, chiều rộng tôn đầu vào và tỷ lệ sử dụng vật liệu. Chi phí EPS thương mại cũng phải phản ánh tổn thất gia công và thể tích thực của lõi.
Giả sử hao hụt tổng thể được quy đổi bằng 3% chi phí trước hao hụt, giá thành minh họa tăng thêm khoảng 6.189 đồng/m², đạt khoảng 212.489 đồng/m² trước chi phí bán hàng, quản lý, tài chính và thuế. Cách tính thực tế phải phân biệt hao hụt nguyên liệu với tỷ lệ sản phẩm bị loại để tránh tính thiếu hoặc tính trùng.
Nhà đầu tư cần tính thêm điểm hòa vốn sản lượng. Có thể sử dụng công thức: Q hòa vốn = Tổng định phí kỳ / (Giá bán thuần trên m² - Biến phí trên m²). Kết quả phải được đánh giá cùng khả năng tiêu thụ thực tế, công nợ và mức sử dụng công suất theo mùa vụ xây dựng.
Tối ưu tỷ lệ phối trộn và lượng keo sử dụng: Giảm phế phẩm, hạn chế bong tách và duy trì chất lượng đồng đều giữa các lô
Keo PU là thành phần có chi phí nhỏ hơn tôn trong nhiều cấu hình panel, nhưng lại có ảnh hưởng lớn đến tỷ lệ thành phẩm đạt và chi phí bảo hành. Việc cắt giảm keo thiếu kiểm soát có thể làm tăng chi phí tổng thể do bong tách, loại bỏ sản phẩm và khiếu nại công trình.
Giả sử giảm định lượng keo từ 0,24 kg/m² xuống 0,22 kg/m² và đơn giá giả định 65.000 đồng/kg, mức tiết kiệm trực tiếp đạt 1.300 đồng/m². Với 50.000 m² sản lượng, giá trị tiết kiệm lý thuyết là 65 triệu đồng. Tuy nhiên, phương án này chỉ có hiệu quả nếu kết quả kiểm tra độ bám dính và độ ổn định sản phẩm vẫn đáp ứng mức chấp nhận đã xác định.
Phương pháp tối ưu nên thực hiện bằng thử nghiệm có kiểm soát, thay đổi từng nhóm biến như lượng keo, tốc độ, nhiệt độ và áp lực ép. Mỗi cấu hình cần được đánh giá bằng độ bền liên kết, tỷ lệ lỗi, độ phẳng, mức tiêu hao và khả năng lặp lại qua nhiều lô.
Đội ngũ kỹ thuật Việt Nguyên khuyến nghị doanh nghiệp xác lập một công thức nền ổn định trước, sau đó tối ưu định lượng dựa trên dữ liệu thử nghiệm. Đối với keo PU 2 thành phần, tỷ lệ phối trộn là thông số hóa học bắt buộc kiểm soát, không nên thay đổi tùy tiện để tiết kiệm một thành phần nếu chưa được nhà phát triển công thức xác nhận.
Bảo trì hệ thống định lượng, vệ sinh đầu phun và xử lý sự cố nghẹt đường keo, sai lệch lưu lượng hoặc lỗi đóng rắn
Hệ thống định lượng PU cần chế độ bảo trì phù hợp với đặc tính phản ứng của hóa chất. Isocyanate nhạy với nước và độ ẩm; phản ứng với nước có thể tạo CO₂ và các hợp chất chứa nhóm urea, làm phát sinh bọt khí, tăng độ nhớt hoặc tạo cặn gây tắc nghẽn.
Công việc kiểm soát định kỳ gồm:
- Kiểm tra trạng thái kín của bồn chứa, nắp, ống dẫn và đầu nối.
- Đánh giá tình trạng bộ lọc, áp suất đường cấp và độ ổn định lưu lượng.
- Hiệu chuẩn định lượng bằng cân khối lượng hoặc thiết bị đo đã kiểm định phù hợp.
- Kiểm tra van một chiều, phớt bơm và bộ phận trộn.
- Vệ sinh hoặc thay đầu trộn theo quy trình của nhà sản xuất thiết bị và hóa chất.
- Kiểm tra liên động an toàn khi dừng dây chuyền, mất tín hiệu vận tốc hoặc hết vật liệu.
Không sử dụng nước để vệ sinh trực tiếp đường Isocyanate. Dung môi hoặc chất làm sạch chỉ được lựa chọn theo hướng dẫn tương thích của nhà cung cấp hóa chất và thiết bị. Mọi thao tác xả áp, tháo đầu trộn và xử lý tắc nghẽn phải được thực hiện sau khi cô lập năng lượng và áp suất theo quy trình an toàn.
Người vận hành cần được trang bị phương tiện bảo vệ cá nhân phù hợp, hệ thống thông gió và quy trình xử lý sự cố tiếp xúc hóa chất dựa trên phiếu an toàn SDS. Đặc biệt, Isocyanate có nguy cơ gây mẫn cảm đường hô hấp và da, nên không được xem đây chỉ là hóa chất kết dính thông thường.
Đối với xưởng vận hành nhiều ca, việc ghi nhận lịch sử áp suất, lưu lượng, nhiệt độ và sự cố có thể hỗ trợ bảo trì dự đoán, giảm thời gian dừng máy và duy trì chất lượng ổn định.
Đúc kết giải pháp chuyển giao công nghệ và cung cấp nguyên liệu PU trọn gói của Vinosaur Polyurethane (Việt Nguyên)
Giải pháp đồng bộ từ tư vấn cấu hình, chế tạo và lắp đặt dây chuyền đến chạy thử, hiệu chỉnh thông số vận hành tại xưởng
Đối với nhà đầu tư mới tham gia lĩnh vực sản xuất tôn xốp cách nhiệt, rủi ro lớn không chỉ nằm ở việc mua thiết bị không phù hợp mà còn ở khoảng cách giữa công suất thiết kế và năng lực sản xuất thương mại.
Vinosaur Polyurethane (Việt Nguyên) định hướng cung cấp giải pháp dây chuyền sản xuất tôn lợp EPS và panel EPS ngàm C gắn với yêu cầu thực tế của từng xưởng. Phạm vi triển khai cần được xác định bằng hồ sơ kỹ thuật và hợp đồng, bao gồm tư vấn cấu hình, chế tạo hoặc cung cấp thiết bị, lắp đặt, chạy thử, hiệu chỉnh và hướng dẫn vận hành theo những hạng mục đã thống nhất.
Quy trình chuyển giao nên bắt đầu từ khảo sát sản phẩm mục tiêu, chiều rộng tôn, chiều dày lõi, biên dạng ngàm, sản lượng ca và mặt bằng. Từ đó lựa chọn kết cấu máy, công suất truyền động, phương án cấp keo và chiều dài vùng ép.
Giai đoạn nghiệm thu cần thực hiện với vật liệu thực tế của khách hàng, kiểm chứng tốc độ 4–8 m/phút nếu đây là dải công suất đã lựa chọn trong hồ sơ thiết kế, đồng thời đo năng suất, sai số kích thước, tỷ lệ lỗi và độ bám dính sau đóng rắn. Các chỉ số nghiệm thu phải được lập thành biên bản có phương pháp thử và giới hạn chấp nhận rõ ràng.
Chuyển giao quy trình sử dụng keo PU: Tối ưu công thức phối trộn, định lượng, nhiệt độ, áp lực ép và thời gian đóng rắn theo điều kiện sản xuất thực tế
Chuyển giao máy móc chỉ tạo ra năng lực sản xuất ban đầu. Để duy trì hiệu quả trong vận hành thực tế, cần chuyển giao đồng thời công thức hoặc mã hệ keo phù hợp, quy trình định lượng và bộ thông số xử lý theo từng loại sản phẩm.
Hồ sơ công nghệ nên quy định rõ tỷ lệ phối trộn, nhiệt độ nguyên liệu, giới hạn độ nhớt, thời gian sử dụng sau trộn, lượng keo trên đơn vị diện tích, áp lực ép hoặc lực ép, thời gian lưu và điều kiện dưỡng sản phẩm.
Quá trình hiệu chỉnh cần xét đến ảnh hưởng của nhiệt độ môi trường, độ ẩm, lớp sơn phủ tôn, tỷ trọng EPS và tốc độ chạy máy. Cùng một công thức keo có thể cho kết quả khác nhau nếu điều kiện bề mặt hoặc thời gian ép thay đổi.
Đối với các xưởng mở rộng sản lượng, nên xây dựng bộ thông số chuẩn dưới dạng công thức lưu trên PLC/HMI để giảm phụ thuộc vào kinh nghiệm cá nhân của từng người vận hành. Kèm theo đó là biểu mẫu kiểm tra đầu ca, mẫu thử bám dính và quy trình ứng phó khi thông số vượt giới hạn.
Mục tiêu của chuyển giao công nghệ là hình thành năng lực sản xuất có thể lặp lại, không chỉ tạo ra một vài tấm mẫu đạt yêu cầu khi chạy thử. Việc đánh giá chất lượng cần tiếp tục sau khi máy vận hành ở tốc độ và sản lượng thương mại.
Nguồn nguyên liệu Polyurethane Made in Vietnam, hồ sơ C/O và C/Q theo sản phẩm, hỗ trợ kỹ thuật trực tiếp và cung ứng vật tư dài hạn
Đối với doanh nghiệp sản xuất panel, tính ổn định của nguồn cung nguyên liệu PU ảnh hưởng trực tiếp đến tiến độ đơn hàng và chất lượng giữa các lô. Hướng cung ứng nội địa Made in Vietnam giúp doanh nghiệp có thêm lựa chọn về thời gian giao hàng, khả năng phối hợp thử nghiệm và hỗ trợ kỹ thuật trực tiếp.
Khi lựa chọn nguyên liệu, doanh nghiệp cần yêu cầu hồ sơ sản phẩm phù hợp, bao gồm phiếu thông số kỹ thuật TDS, phiếu an toàn SDS, chứng từ nguồn gốc và chứng nhận chất lượng theo phạm vi thực tế. Hồ sơ C/O và C/Q cần được kiểm tra theo từng sản phẩm, từng lô và điều kiện cung ứng; không nên mặc định mọi loại hóa chất đều có cùng một hình thức chứng nhận hoặc cùng xuất xứ.
Đối với những hệ PU chuyên dụng, khả năng tùy biến tỷ trọng theo khuôn mẫu, điều chỉnh tốc độ phản ứng và tối ưu cơ tính là một hướng phát triển công thức. Tuy nhiên, khả năng này phải được thử nghiệm riêng và không nên suy rộng sang mọi hệ keo dán panel hoặc xem tỷ trọng của keo là tỷ trọng lõi EPS.
Trong mô hình hỗ trợ kỹ thuật tận xưởng, kỹ sư có thể phối hợp đánh giá trạng thái máy, hiệu chuẩn bơm, kiểm tra độ phủ keo, thiết lập quy trình pha trộn và phân tích lỗi liên kết theo phạm vi dịch vụ đã thống nhất. Đối với hệ thống phun xốp PU chuyên dụng, quy trình cân chỉnh phải được thực hiện theo cấu hình và yêu cầu an toàn riêng của thiết bị.
Doanh nghiệp đầu tư nên ưu tiên đối tác có khả năng kết hợp thiết bị, nguyên liệu và hướng dẫn kỹ thuật, bởi chi phí phát sinh do sản phẩm lỗi, dừng dây chuyền và chậm giao hàng thường lớn hơn phần chênh lệch nhỏ của đơn giá hóa chất.
Quy trình khảo sát nhu cầu đầu tư, xác định công suất mục tiêu và lựa chọn dây chuyền sản xuất panel EPS phù hợp cùng Vinosaur Polyurethane
Để xây dựng phương án đầu tư khả thi, nhà đầu tư nên chuẩn bị danh mục sản phẩm dự kiến sản xuất, khổ tôn, chiều dày panel, sản lượng mục tiêu theo tháng, diện tích nhà xưởng, công suất điện và nhóm khách hàng cần phục vụ.
Trên cơ sở dữ liệu đầu vào, phương án thiết bị có thể được đánh giá theo bốn nhóm chỉ tiêu chính: năng lực sản xuất thực tế, chất lượng thành phẩm, mức độ tự động hóa và chi phí vận hành. Đồng thời, cần tính toán khả năng tiêu thụ sản lượng tại các khu công nghiệp mục tiêu và dòng tiền đầu tư trong giai đoạn xây dựng thị trường.
Một dây chuyền phù hợp phải có khả năng đạt sản lượng yêu cầu trong điều kiện sản xuất ổn định, kiểm soát được định lượng keo và duy trì độ bám dính giữa tôn với lõi EPS. Việc chạy thử ở tốc độ 4–8 m/phút chỉ có ý nghĩa thương mại khi sản phẩm sau ép, dưỡng và kiểm nghiệm vẫn đáp ứng yêu cầu chất lượng.
Giải pháp đầu tư hiệu quả không đơn thuần là tăng tốc độ máy, mà là tối ưu đồng thời cơ khí, công nghệ keo PU, chất lượng EPS, tỷ lệ thành phẩm đạt và chi phí trên mỗi mét vuông. Đây là nền tảng để xưởng cán tôn xốp cung ứng ổn định cho các dự án nhà xưởng, kho công nghiệp và công trình kỹ thuật có yêu cầu cao.
Liên hệ Vinosaur Polyurethane – Công ty TNHH Việt Nguyên (Khủng Long Việt Nguyên) để trao đổi cấu hình dây chuyền, yêu cầu nguyên liệu, đăng ký nhận mẫu test liệu phù hợp và xây dựng phương án chuyển giao công nghệ theo điều kiện xưởng thực tế.
Hotline/Zalo: 0978700123 – Mr. Phạm Văn Tân. Email: vnphamtan@gmail.com. Website: https://www.vinosaur.vn. Thông tin dây chuyền: https://www.vinosaur.vn/day-chuyen-san-xuat-ton-lop-eps-panel-eps-ngam-c.
