Máy phun foam pu car seat | Đúc ghế ổn định 2026
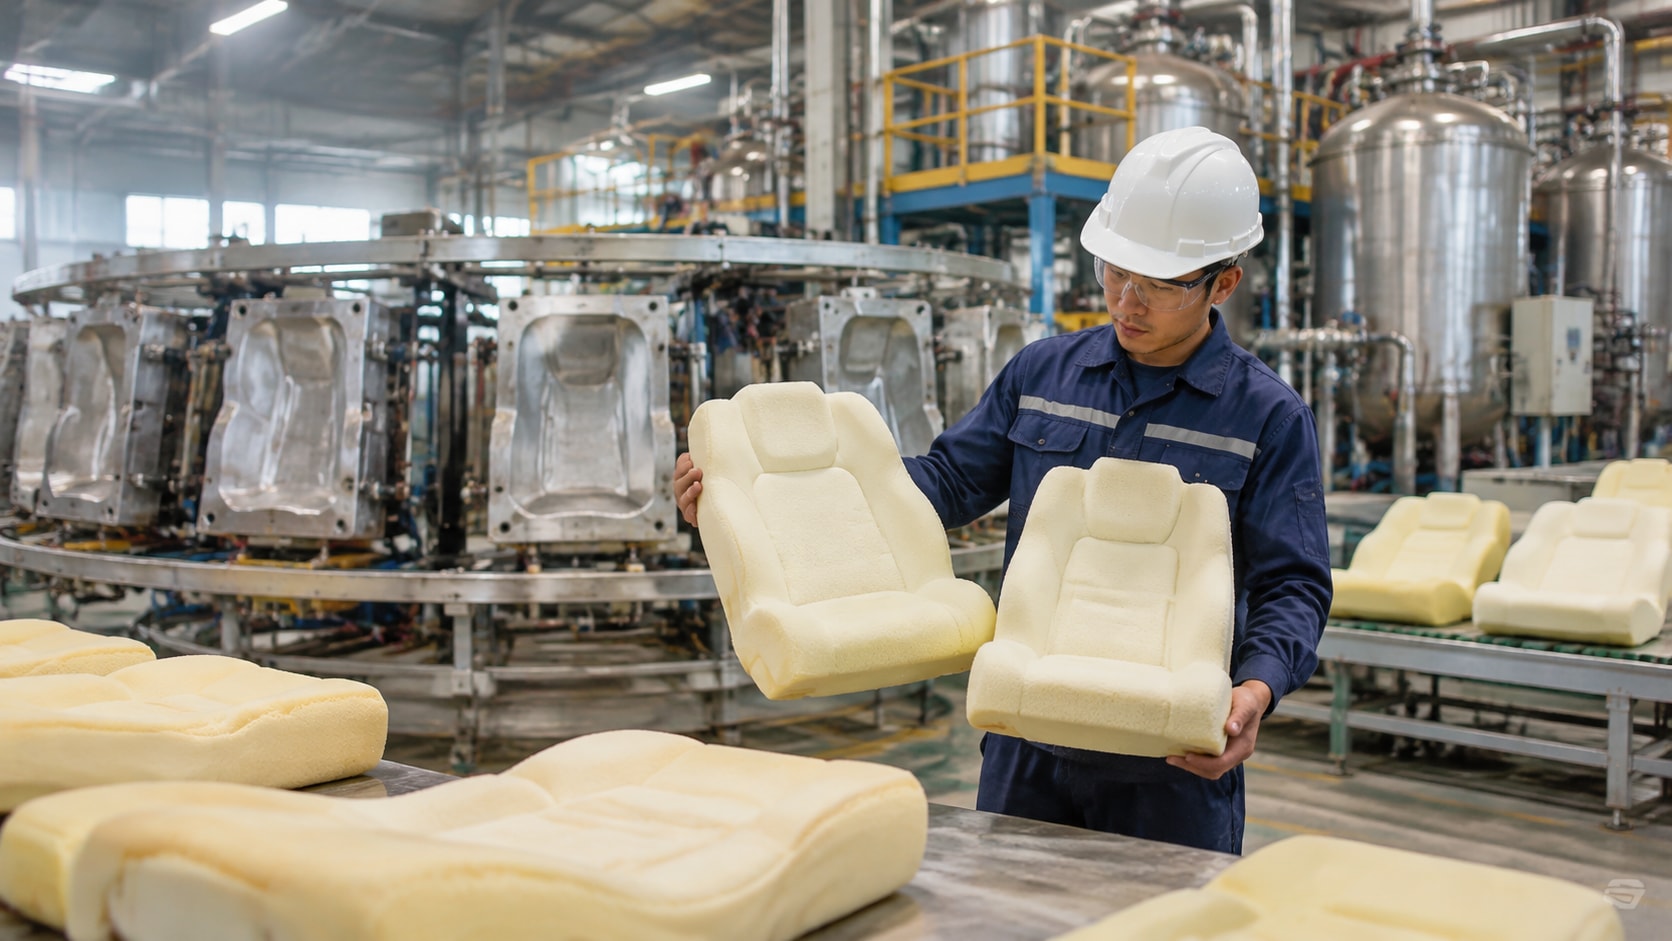
Máy phun foam pu car seat cao áp: Giải pháp 2026
Một xưởng đúc 500 bộ đệm ghế mỗi ngày, tỷ lệ lỗi 5%, phải loại hoặc sửa 25 bộ sản phẩm. Nếu chi phí vật liệu và xử lý bình quân 180.000 đồng/bộ, tổn thất có thể đạt 4,5 triệu đồng/ngày, chưa tính thời gian dừng máy. Đây là ví dụ tính toán cho thấy vì sao máy phun foam pu car seat cần kiểm soát đồng thời nhiệt độ nguyên liệu, định lượng và áp suất.
Đối với nhà máy sản xuất ghế xe khách, xe tải liên tỉnh, sự đồng đều giữa ghế lái, ghế phụ và tựa đầu quyết định chất lượng nghiệm thu. Giải pháp máy PU cao áp với chiller 22–25°C, PLC quản lý tối đa 99 công thức rót và cảm biến áp suất thời gian thực giúp xây dựng quy trình sản xuất có khả năng kiểm soát, truy xuất và hiệu chuẩn.
Thực trạng sản xuất nệm ghế xe khách, xe tải: Thách thức về độ đồng đều và định lượng
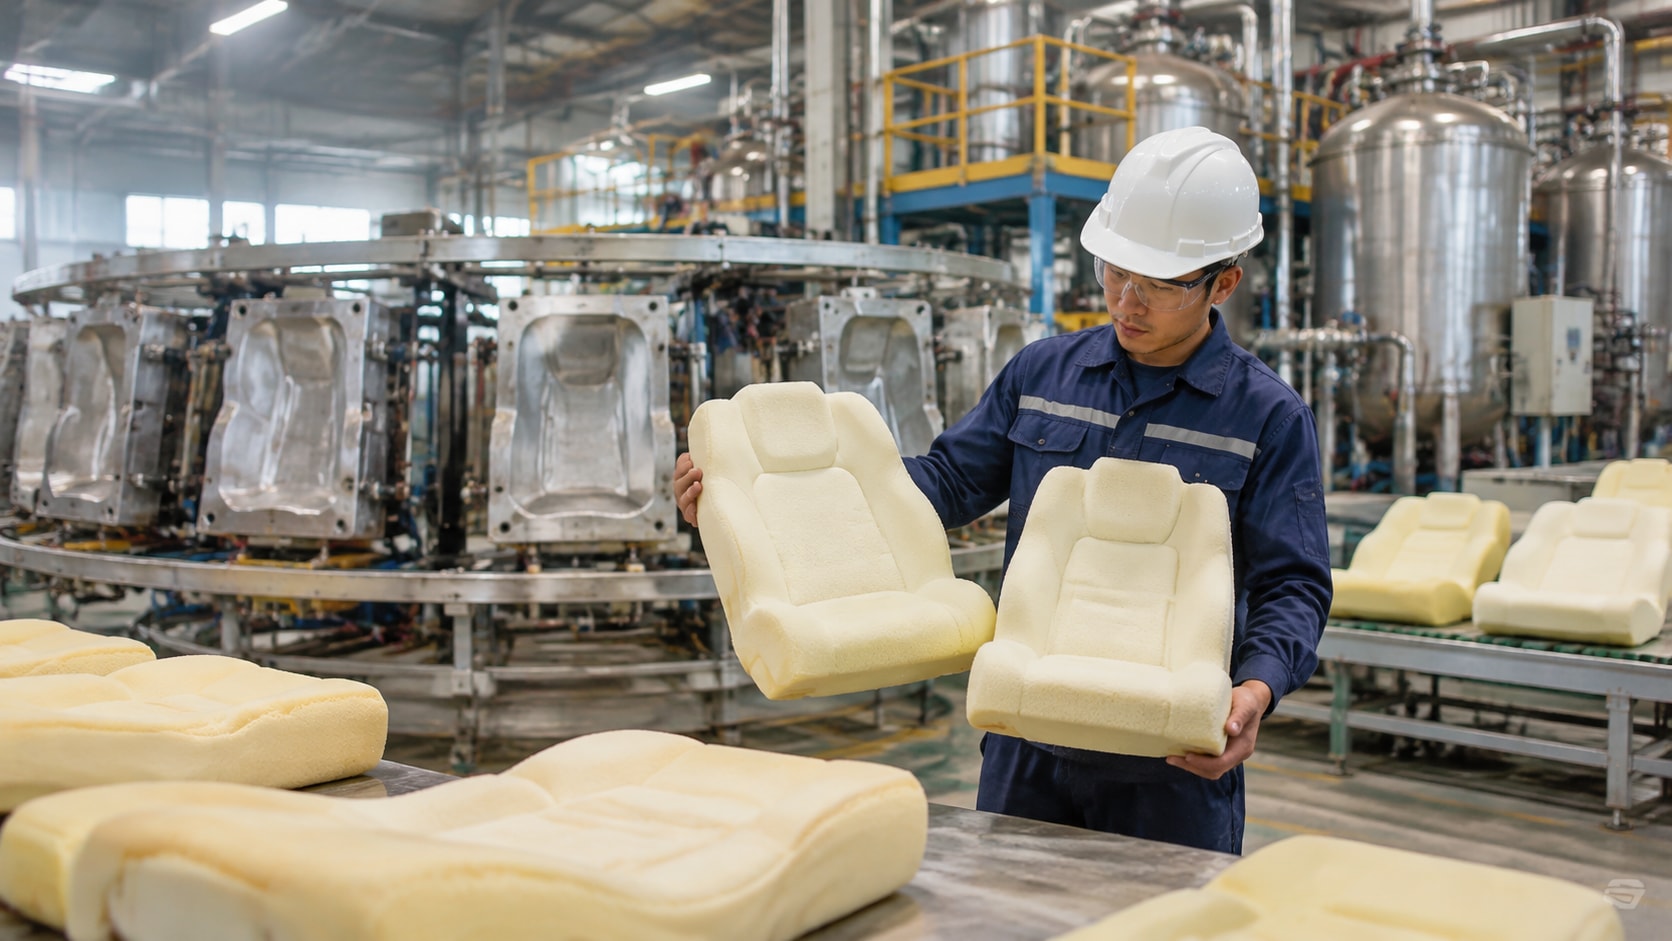 Thực trạng sản xuất nệm ghế xe khách, xe tải: Thách thức về độ đồng đều và định lượng - Vinosaur Polyurethane
Hạn chế của phương pháp đổ PU truyền thống khi nhiệt độ và áp suất biến động
Trong hệ thống đổ mút thiếu kiểm soát, nhiệt độ Polyol và Isocyanate thay đổi làm biến động độ nhớt, ảnh hưởng lưu lượng qua bơm và chất lượng phối trộn. Thành phẩm có thể xuất hiện vùng mềm cứng không đều, rỗ khí, sai tỷ trọng hoặc co ngót sau tháo khuôn. Những lỗi này cần được phân tích cùng điều kiện khuôn, công thức hóa chất và chế độ phản ứng.
Ví dụ, khuôn thiết kế rót 1.500 g nhưng lượng thực tế chỉ 1.440 g sẽ thiếu 4% vật liệu. Sai lệch này có thể ảnh hưởng khả năng điền đầy, đặc biệt tại những vị trí thành mỏng hoặc biên dạng phức tạp. Kiểm soát khối lượng rót bằng cân kiểm chứng là bước quan trọng trước khi đánh giá chất lượng foam.
Bài toán đa mẫu: Ghế lái, ghế phụ và tựa đầu trên cùng dây chuyền
Một xưởng OEM thường vận hành nhiều khuôn với thể tích, hình dạng và yêu cầu cơ học khác nhau. Nếu mỗi lần chuyển mẫu đều phải điều chỉnh thủ công thời gian rót, người vận hành dễ chọn nhầm thông số hoặc mất thời gian thử lại. Hệ thống lưu công thức giúp chuẩn hóa quá trình chuyển đổi, nhưng vẫn cần kiểm tra mã khuôn và vật liệu.
Cơ chế công nghệ máy phun foam PU cao áp sản xuất Car Seat Foam
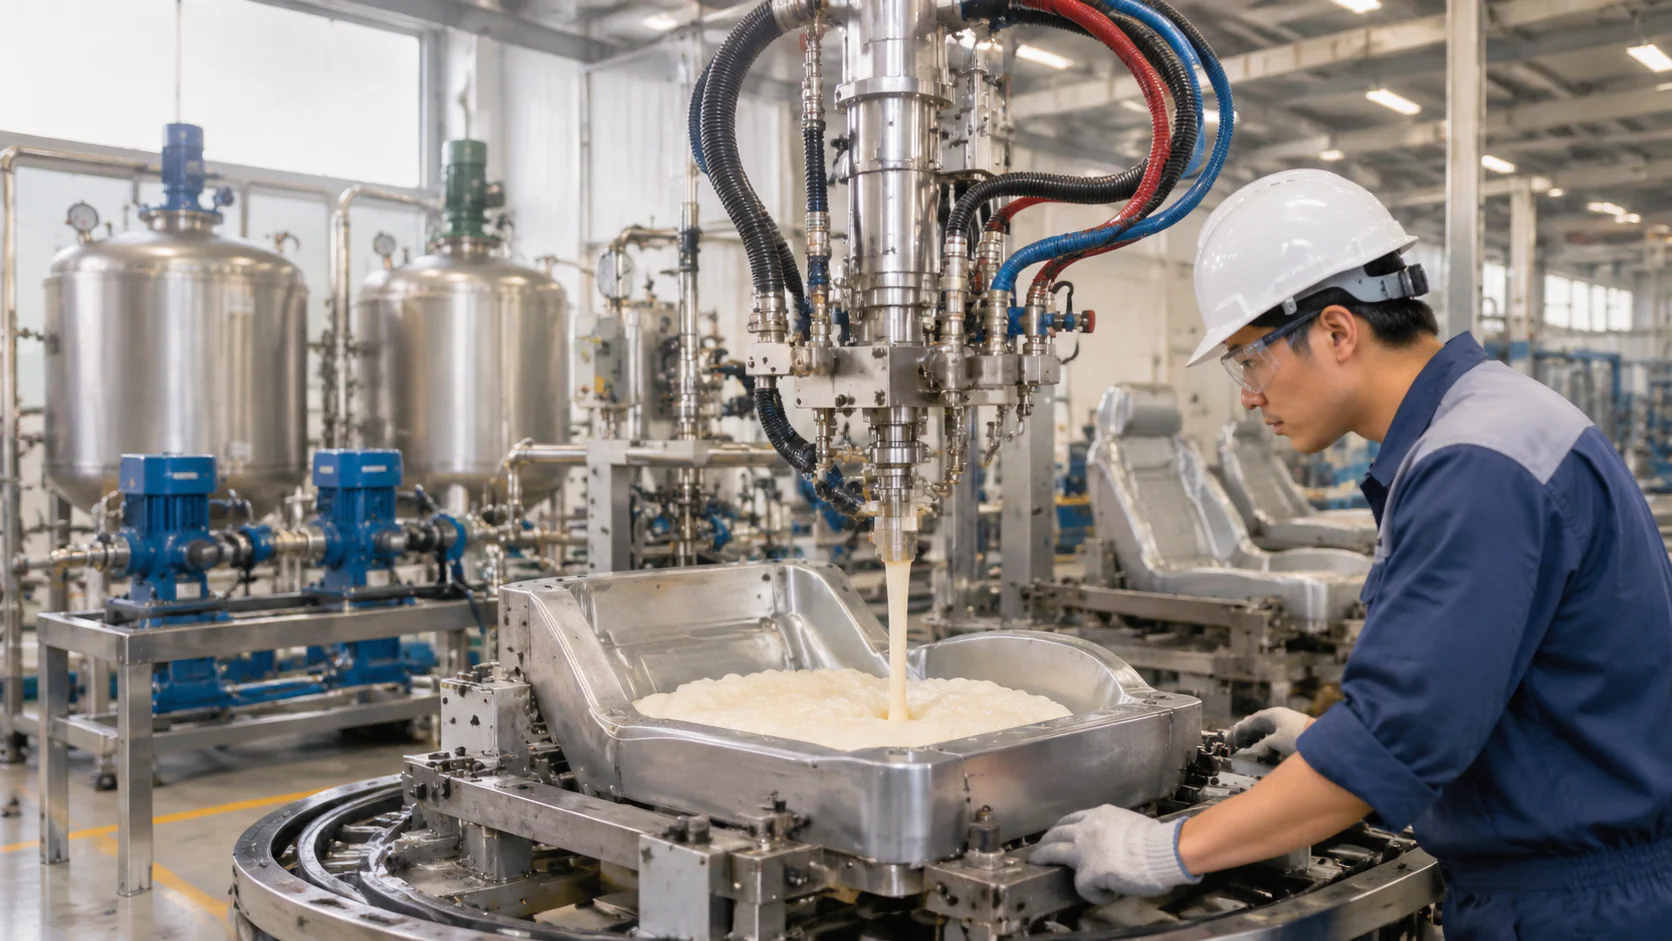 Cơ chế công nghệ máy phun foam PU cao áp sản xuất Car Seat Foam - Vinosaur Polyurethane
Máy phun xốp PU áp cao sử dụng bơm định lượng cấp Polyol và Isocyanate vào đầu trộn, nơi hai dòng nguyên liệu va chạm ở áp suất phù hợp. Phản ứng giữa nhóm hydroxyl và isocyanate tạo liên kết polyurethane; phản ứng với nước trong hệ công thức có thể sinh CO₂ để tạo bọt. Tỷ lệ phối trộn, nhiệt độ và động học phản ứng quyết định cấu trúc mút.
Đệm ghế thông thường sử dụng foam polyurethane mềm hoặc đàn hồi cao, chủ yếu có cấu trúc tế bào mở để bảo đảm khả năng nén và phục hồi. Cấu trúc bọt kín closed-cell trên 95% thường liên quan đến hệ PU cứng cách nhiệt, không phải yêu cầu mặc định của nệm ghế. Vì vậy cần lựa chọn hệ hóa chất theo chức năng sản phẩm thay vì áp dụng thông số cách nhiệt một cách máy móc.
Hệ thống chiller duy trì Polyol và Isocyanate trong ngưỡng 22–25°C
Chiller hỗ trợ ổn định nhiệt độ nguyên liệu trước khi cấp đến đầu trộn, thông qua mạch trao đổi nhiệt được thiết kế phù hợp. Mục tiêu 22–25°C giúp hạn chế dao động độ nhớt khi nhiệt độ nhà xưởng thay đổi, nhưng phải được xác nhận với tài liệu kỹ thuật của hệ Polyol và Isocyanate cụ thể. Một số công thức có thể yêu cầu nhiệt độ vận hành khác.
Điểm đo cần bố trí tại bồn, đường hồi và gần đầu trộn để phát hiện chênh lệch nhiệt. Khi nhiệt độ nguyên liệu vượt giới hạn công nghệ, PLC có thể cảnh báo hoặc khóa chu trình rót theo cấu hình bảo vệ. Đây là cách giảm nguy cơ phối trộn không ổn định, đồng thời hỗ trợ kiểm soát tỷ trọng, độ cứng và khả năng phục hồi của mút.
PLC với 99 công thức rót và giám sát áp suất thời gian thực
Cấu hình PLC hỗ trợ tối đa 99 công thức cho phép lưu từng bộ thông số của ghế lái, ghế phụ, tựa đầu và các phiên bản khuôn. Mỗi công thức có thể chứa mã sản phẩm, khối lượng mục tiêu, tỷ lệ nguyên liệu, lưu lượng và thời gian rót. Khả năng điều chỉnh tỷ lệ thực tế phụ thuộc cơ cấu định lượng và quyền điều khiển của máy.
Ví dụ minh họa, chương trình P01 dành cho đệm ghế lái 1.800 g, P02 dành cho đệm ghế phụ 1.500 g và P03 dành cho tựa đầu 420 g. Đây không phải thông số sản xuất được xác nhận của Vinosaur; khối lượng thực tế phải xác lập từ thể tích khuôn và tỷ trọng mục tiêu. Khả năng sản xuất đồng thời nhiều khuôn còn phụ thuộc số đầu trộn và hệ thống phân phối liệu.
Van điều áp tự động phối hợp cảm biến áp suất giúp theo dõi trạng thái hai đường cấp liệu và phát hiện bất thường như nghẹt lọc, thiếu nguyên liệu hoặc quá áp. PLC có thể ghi nhận giá trị, phát cảnh báo và kích hoạt liên động dừng bơm theo thiết kế. Cơ chế này làm giảm rủi ro hư hỏng nhưng không thay thế van an toàn cơ khí, bảo dưỡng và đánh giá an toàn hệ thống.
Trước khi đưa máy phun foam pu car seat vào sản xuất hàng loạt, kỹ sư cần kiểm tra đặc tuyến lưu lượng của từng bơm, hiệu chuẩn cảm biến và thử liên động bảo vệ. Áp suất cài đặt phải dựa trên tài liệu kỹ thuật của bơm, đầu trộn và nhà chế tạo. Không sử dụng một mức áp suất cố định cho mọi loại hóa chất hoặc mọi cấu hình máy.
Bảng so sánh máy phun PU cao áp và hệ thống đúc mút truyền thống
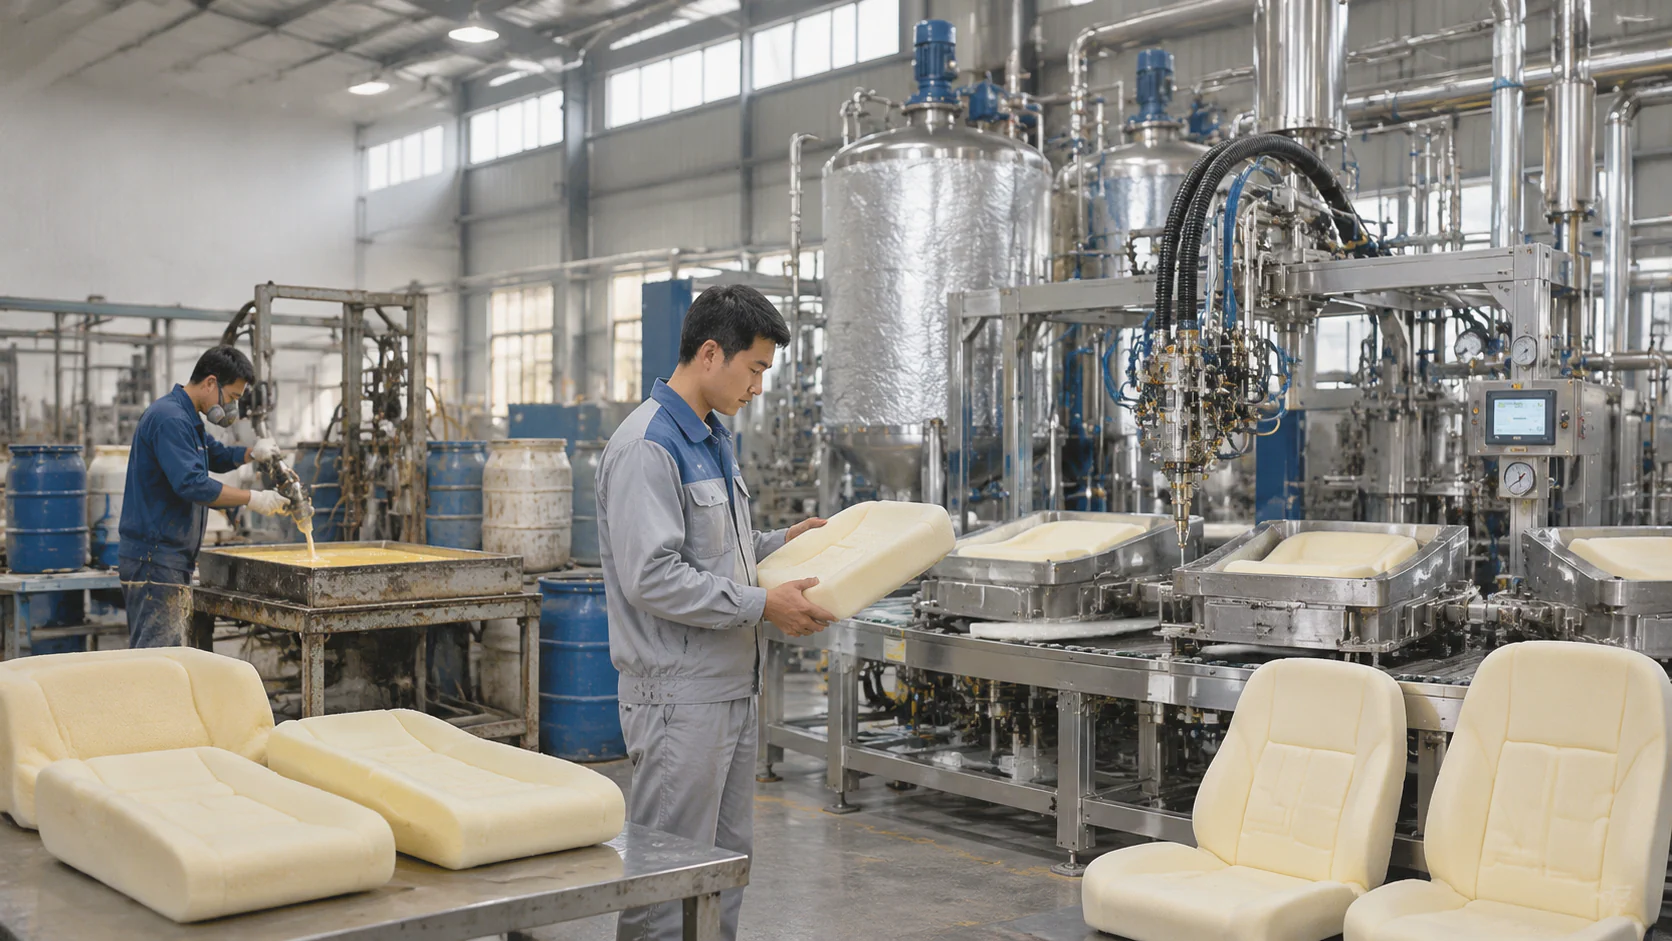 Bảng so sánh máy phun PU cao áp và hệ thống đúc mút truyền thống - Vinosaur Polyurethane
Bảng dưới đây mô tả sự khác biệt về khả năng kiểm soát vận hành, không phải thông số nghiệm thu của một model cụ thể. Mức tiêu hao và hiệu quả kinh tế phụ thuộc công thức hóa chất, tỷ lệ lỗi ban đầu, năng suất và tổ chức sản xuất. Nhà máy cần chạy thử đối chứng trước khi xác định mức tiết kiệm thực tế.
| Tiêu chí | Hệ thống truyền thống | Hệ thống cao áp đề xuất |
|---|---|---|
| Nhiệt độ nguyên liệu | Dễ phụ thuộc môi trường nếu thiếu điều nhiệt | Chiller hỗ trợ duy trì 22–25°C theo công thức |
| Quản lý công thức | Điều chỉnh thủ công hoặc lưu giới hạn | PLC lưu tối đa 99 chương trình theo cấu hình |
| Độ chính xác định lượng | Phụ thuộc phương pháp và hiệu chuẩn | Bơm định lượng, kiểm chứng bằng cân |
| Giám sát áp suất | Có thể thiếu ghi nhận liên tục | Cảm biến và cảnh báo thời gian thực |
| Chuyển đổi khuôn | Dễ mất thời gian thiết lập | Chọn công thức theo mã sản phẩm |
| Chi phí vận hành | Nguy cơ hao hụt do thao tác sai | Có tiềm năng giảm lỗi, phát sinh chi phí chiller và bảo trì |
Giả sử xưởng sản xuất 10.000 bộ/tháng với chi phí vật liệu và xử lý 180.000 đồng/bộ, tỷ lệ lỗi giảm từ 5% xuống 2%. Số bộ lỗi giảm 300, tương ứng 54 triệu đồng chi phí có thể tránh được mỗi tháng trong mô hình minh họa. Đây chưa phải lợi nhuận ròng vì chưa trừ chi phí đầu tư, điện, bảo dưỡng và khấu hao thiết bị.
Đối với foam ghế mềm, tỷ trọng biểu kiến có thể được thử nghiệm ở dải tham khảo 40–65 kg/m³ tùy thiết kế, không phải giới hạn bắt buộc. Đặc tính chịu nén cần đánh giá bằng độ cứng nén hoặc ứng suất tại biến dạng quy định, với mục tiêu kPa xác lập theo mẫu OEM. Không nên dùng giá trị độ bền nén của PU cứng để thay thế chỉ tiêu đệm ghế.
Hệ số dẫn nhiệt k-factor của foam mềm có thể nằm trong khoảng tham khảo 0,035–0,050 W/mK, nhưng không phải chỉ tiêu quyết định chất lượng ghế. Thời gian kem cream time và thời gian khô mặt tack-free time phụ thuộc hệ hóa chất, thường được xác lập bằng thử nghiệm. Các con số này phải ghi theo từng lô công thức, không mặc định cho mọi sản phẩm.
Quy trình 4 bước triển khai máy đúc mút Car Seat Foam tại nhà xưởng
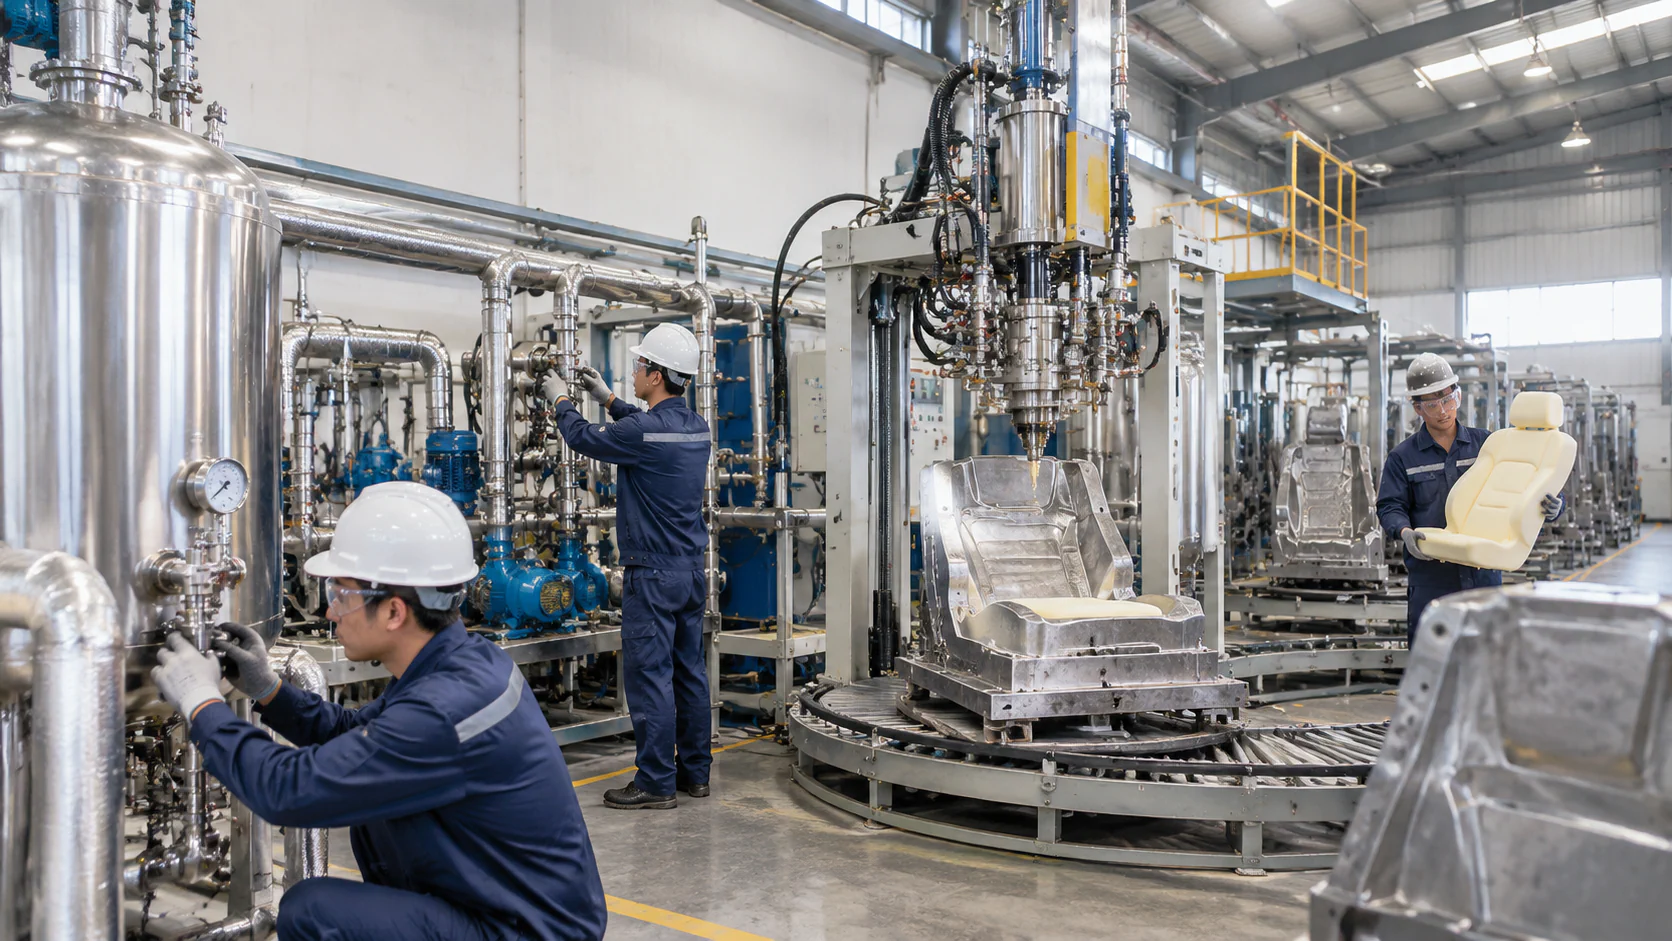 Quy trình 4 bước triển khai máy đúc mút Car Seat Foam tại nhà xưởng - Vinosaur Polyurethane
Bước 1–2: Khảo sát khuôn, lựa chọn cấu hình và thiết lập công thức
Quy trình bắt đầu bằng việc tiếp nhận bản vẽ 2D/3D, danh mục khuôn, sản lượng theo ca và yêu cầu chất lượng của ghế. Kỹ sư đánh giá nguồn điện, nước giải nhiệt, không gian bố trí bồn hóa chất và nhu cầu thông gió. Việc lựa chọn công suất máy cần tính đến thời gian rót, thời gian đóng khuôn và chu kỳ tháo sản phẩm.
- Bước 1: Đo thể tích khuôn, xác lập khối lượng rót dự kiến và yêu cầu tỷ trọng, độ cứng.
- Bước 2: Chọn bơm, đầu trộn, chiller, PLC; phân nhóm và khóa quyền sửa tối đa 99 công thức.
Khi thiết kế dây chuyền đúc đệm ghế ô tô, cần kiểm tra tương thích hóa học của phớt bơm, đường ống và vật liệu tiếp xúc với Isocyanate. Hệ chứa phải hạn chế hơi ẩm xâm nhập, bảo đảm thông gió và tuân thủ SDS của nguyên liệu. Khu vực thao tác cần trang bị phương tiện bảo vệ cá nhân phù hợp với nguy cơ tiếp xúc hóa chất.
Bước 3–4: Hiệu chuẩn chiller, van điều áp và nghiệm thu đúc thử
Sau lắp đặt, kỹ sư kiểm tra chiều quay bơm, độ kín, nhiệt độ cấp liệu và tín hiệu cảm biến. Việc chạy thử liên động quá áp, mất tín hiệu hoặc sai lệch nhiệt phải tiến hành theo quy trình an toàn được phê duyệt. Không cố ý gây quá áp hoặc vô hiệu hóa bảo vệ để đánh giá thiết bị đang vận hành.
- Bước 3: Hiệu chuẩn bơm bằng cân, xác nhận tỷ lệ phối trộn, ổn định nhiệt 22–25°C nếu phù hợp hệ liệu và kiểm tra tín hiệu bảo vệ.
- Bước 4: Đúc thử từng mẫu, đo khối lượng, tỷ trọng, kích thước, độ cứng, phục hồi và tỷ lệ lỗi; lập biên bản nghiệm thu.
Để nghiệm thu foam mềm, có thể tham chiếu tiêu chuẩn ASTM D3574 về phương pháp thử vật liệu polyurethane dạng tế bào mềm. Chỉ tiêu cần quan tâm gồm tỷ trọng, đặc tính chịu nén, biến dạng dư, độ bền kéo và khả năng phục hồi. Giới hạn đạt hoặc không đạt phải thống nhất trước với khách hàng OEM.
Về an toàn cháy, tiêu chuẩn chống cháy DIN 4102 phân loại B2 và B3 theo khả năng cháy trong phạm vi áp dụng của tiêu chuẩn. B2 và B3 không thể tự động xem là chứng nhận phù hợp cho ghế ô tô. Với sản phẩm dùng trong xe, cần xem xét thêm FMVSS 302 hoặc quy chuẩn liên quan theo thị trường tiêu thụ và yêu cầu OEM.
Vinosaur Polyurethane – Giải pháp máy PU, nguyên liệu và chuyển giao công nghệ OEM
Tư vấn máy cao áp và lựa chọn nguyên liệu cho từng dòng ghế
Vinosaur Polyurethane – Công ty TNHH Việt Nguyên, Khủng Long Việt Nguyên – giới thiệu giải pháp máy phun foam PU cao áp sản xuất nệm ghế ô tô phục vụ nhu cầu đúc mút theo khuôn. Định hướng cấu hình gồm chiller, điều khiển công thức, bơm định lượng và giám sát áp suất. Thông số cuối cùng cần được xác nhận trong hồ sơ kỹ thuật và báo giá thiết bị.
Với máy đúc mút car seat foam, quá trình lựa chọn không chỉ dựa trên công suất bơm mà còn xét đặc tính nguyên liệu, số mẫu ghế và năng lực kiểm soát chất lượng. Giải pháp máy phun xốp PU áp cao cần được cấu hình phù hợp dây chuyền thực tế. Các thông tin Made in Vietnam, xuất xứ linh kiện, C/O và C/Q cần kiểm chứng bằng chứng từ tương ứng trước khi ký hợp đồng.
Chuyển giao công nghệ, hiệu chuẩn và tối ưu sản xuất theo yêu cầu OEM
Phạm vi hỗ trợ kỹ thuật đề xuất gồm khảo sát nhà xưởng, lựa chọn cấu hình, cân chỉnh bơm, hiệu chuẩn chiller, thiết lập công thức và đào tạo vận hành. Đối với máy đổ xốp pu car seat hoặc hệ thống phun pu ghế xe hơi, cần thống nhất bằng văn bản các hạng mục lắp đặt, thử nghiệm, bảo hành và hỗ trợ kỹ thuật tận xưởng. Các cam kết cụ thể sẽ phụ thuộc hợp đồng.
Mục tiêu đầu tư máy phun foam pu car seat là chất lượng ổn định, kiểm soát tỷ trọng, giảm sai lệch định lượng và tăng khả năng chuyển đổi đa mẫu. Để được tư vấn cấu hình, đề nghị thử mẫu nguyên liệu và phương án chuyển giao công nghệ, liên hệ Vinosaur Polyurethane qua Hotline/Zalo 0978700123 – Mr. Phạm Văn Tân, email vnphamtan@gmail.com hoặc website www.vinosaur.vn.
