Máy phun PU cao áp ghế ô tô – Công nghệ 2026
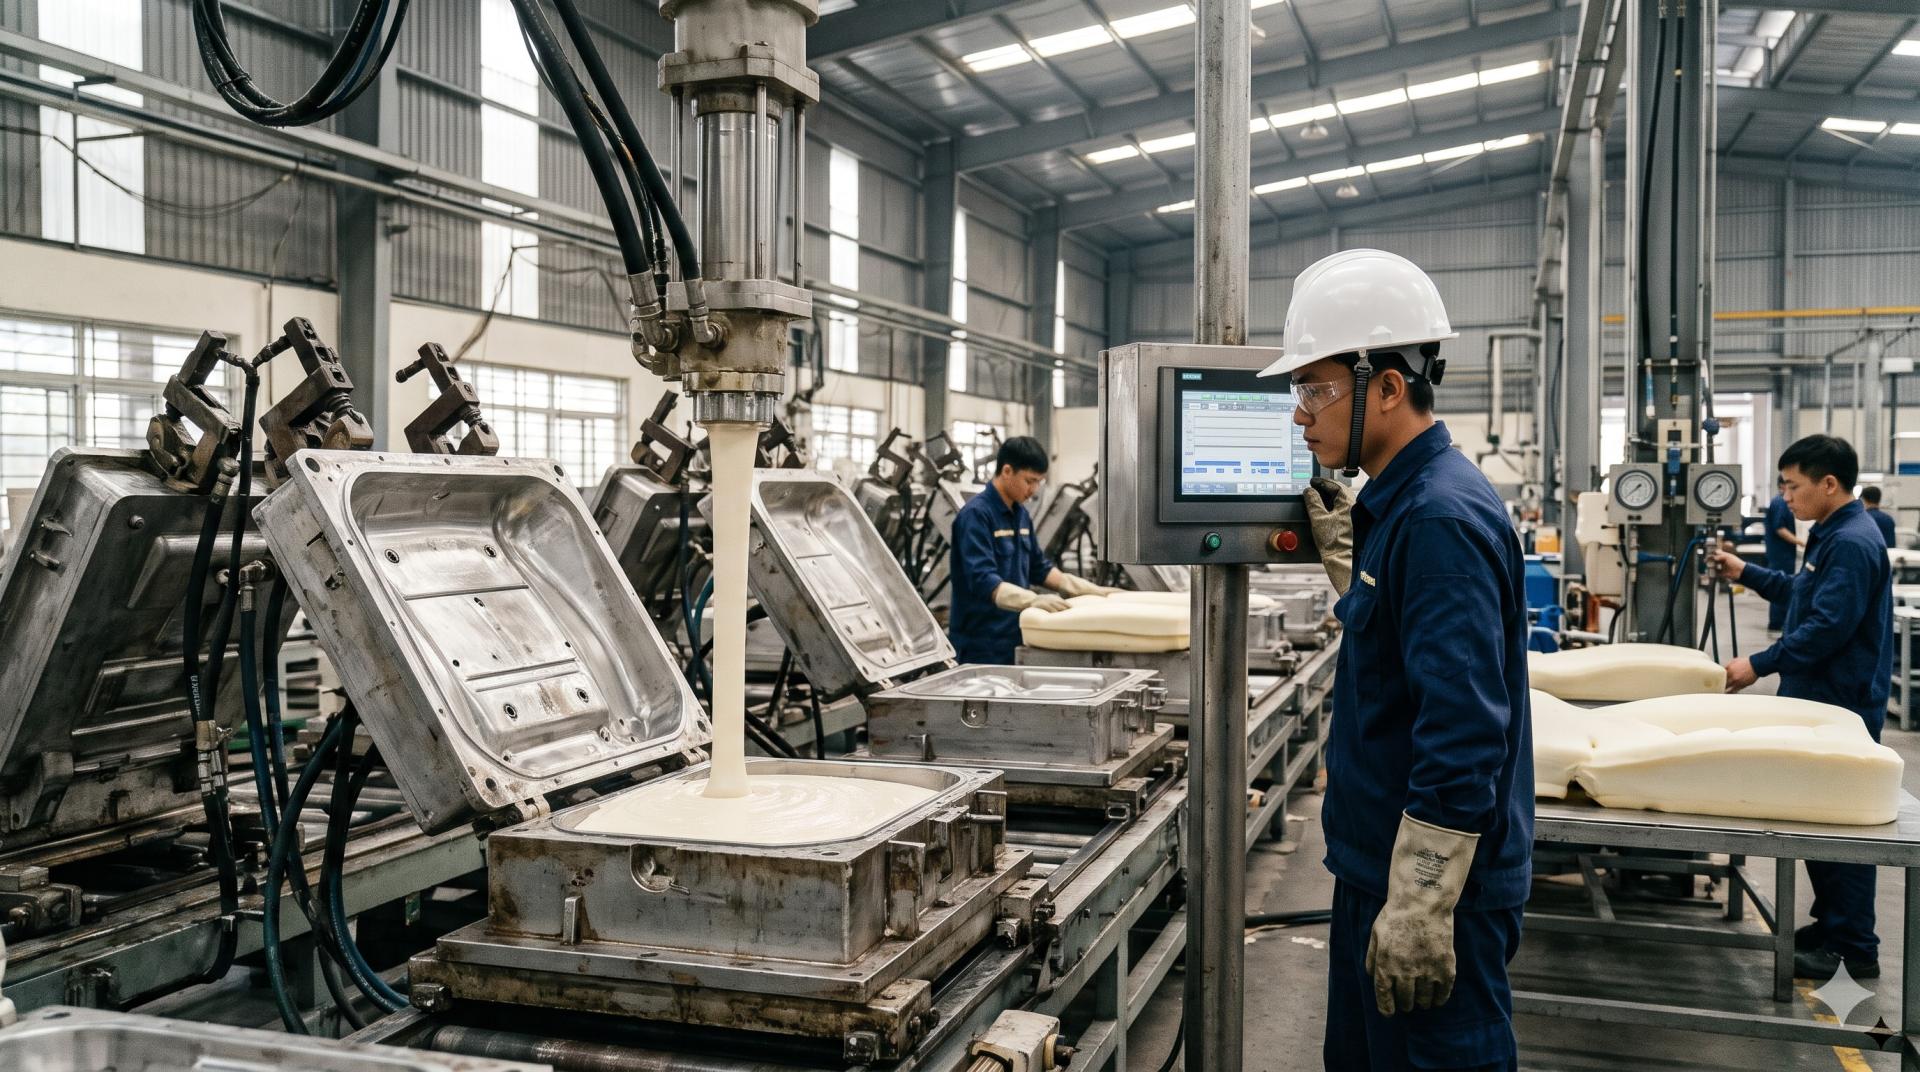
Máy phun PU cao áp ghế ô tô: Giải pháp đột phá và hướng dẫn triển khai chi tiết 2026
Một khuôn ghế ô tô có thể mất hàng trăm giây sản xuất nếu hệ thống cấp liệu, phối trộn và rót PU không đồng bộ. Chỉ cần tỷ lệ Polyol – Isocyanate sai lệch hoặc dòng nguyên liệu không ổn định, sản phẩm có thể xuất hiện vùng xốp không đồng đều, rỗ khí, co ngót hoặc sai độ cứng. Với nhà máy OEM sản xuất hàng nghìn bộ ghế mỗi ngày, những sai số này trực tiếp làm tăng phế phẩm và chi phí vận hành. Giải pháp máy phun PU cao áp ghế ô tô được thiết kế để giải quyết bài toán năng suất, định lượng và chất lượng đúc mút.
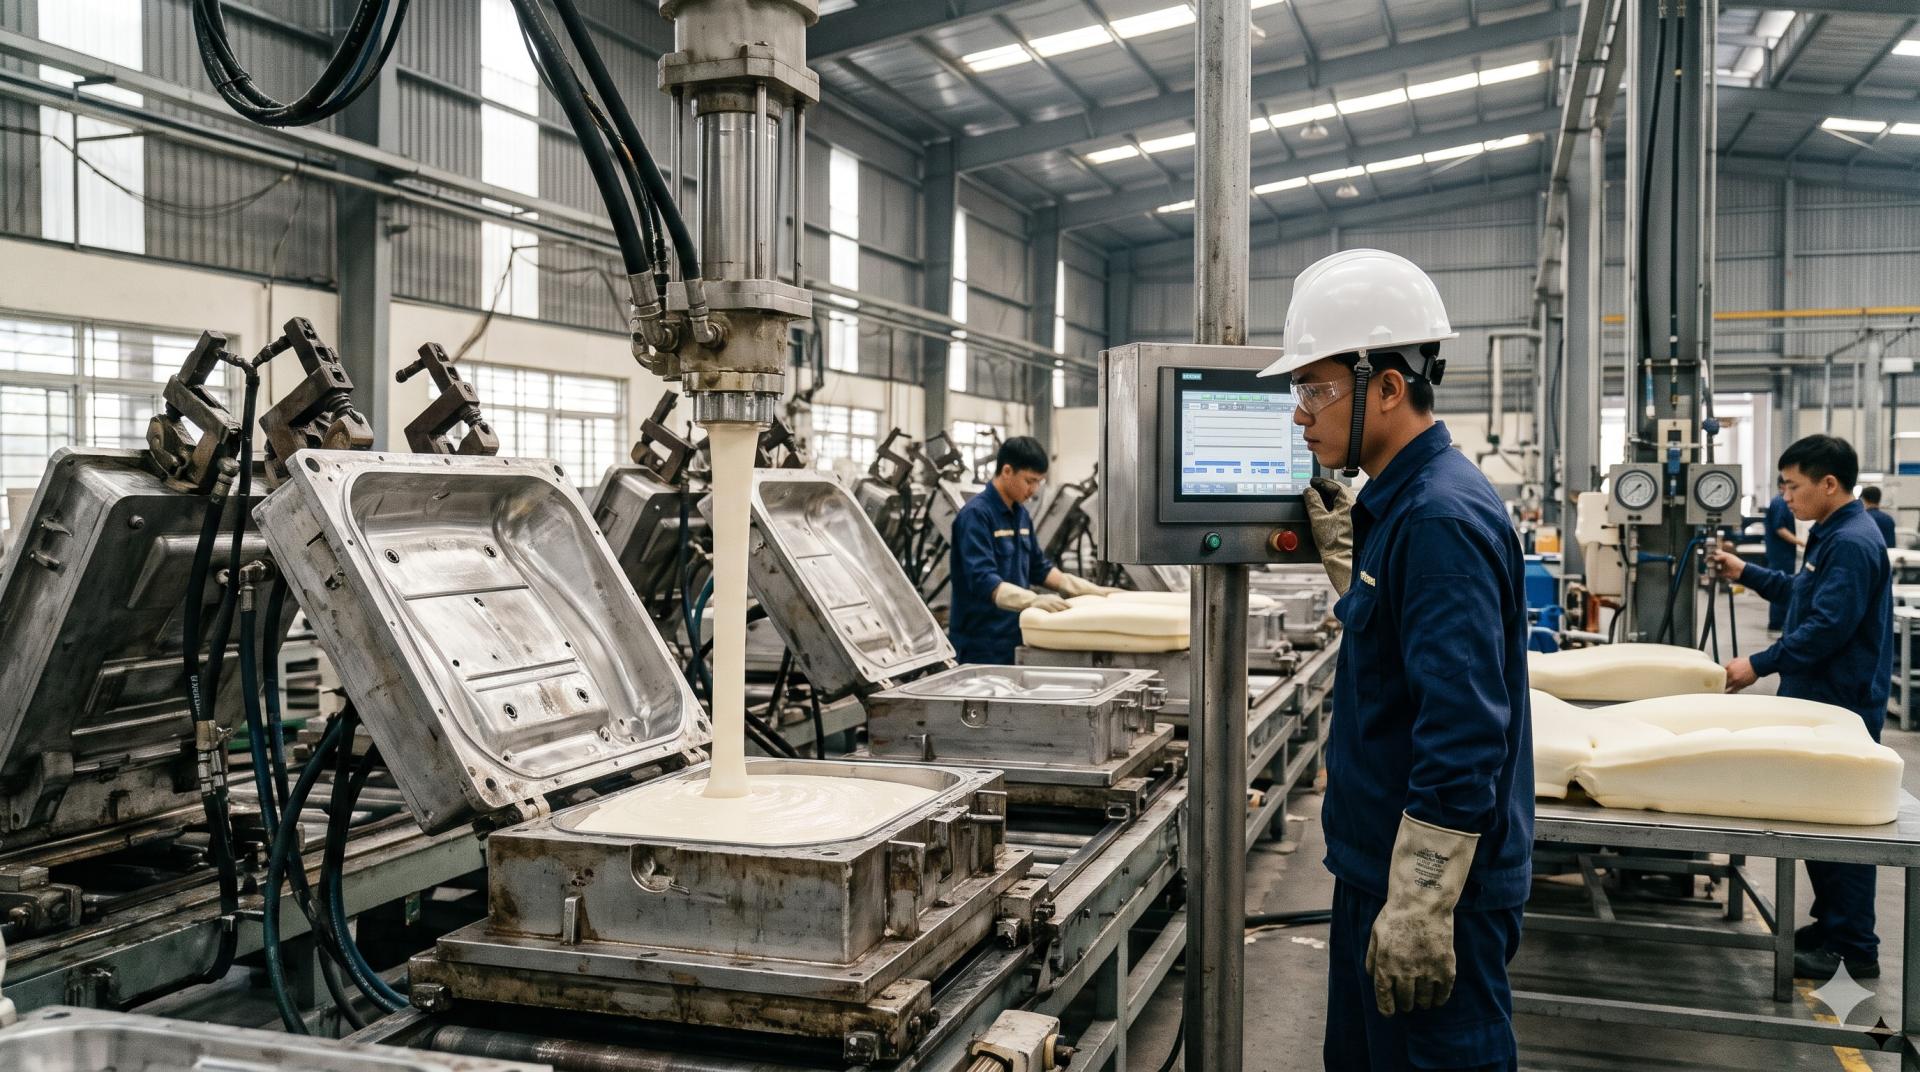
Thực trạng sản xuất nệm mút ghế ô tô tại các nhà máy OEM: Thách thức khi vận hành dây chuyền đúc PU quy mô lớn
 Thực trạng sản xuất nệm mút ghế ô tô tại các nhà máy OEM: Thách thức khi vận hành dây chuyền đúc PU quy mô lớn - Vinosaur Polyurethane
Hạn chế của phương pháp đổ mút PU truyền thống và hệ thống máy trộn thấp áp
Trong quá trình đúc mút ghế, hai thành phần Polyol và Isocyanate phải được cấp theo tỷ lệ công thức đã xác lập. Nếu lưu lượng bơm dao động, áp suất không ổn định hoặc khả năng hòa trộn không đạt yêu cầu, hỗn hợp có thể phản ứng không đồng đều, dẫn đến chênh lệch tỷ trọng, độ cứng và khả năng đàn hồi giữa các vùng của sản phẩm.
Đặc biệt, đầu trộn sử dụng phương pháp vệ sinh bằng dung môi có thể phát sinh thêm thời gian dừng máy, chi phí hóa chất, nhân công và yêu cầu kiểm soát phơi nhiễm. Methylene Chloride (MC) là dung môi có nguy cơ ảnh hưởng đến sức khỏe qua đường hô hấp và tiếp xúc da; OSHA cảnh báo nguy cơ tác động đến hệ thần kinh, gan, tim và khả năng gây ung thư. Thông tin an toàn được công bố tại OSHA – Methylene Chloride.
Thách thức của nhà máy sản xuất linh kiện ô tô quy mô lớn
Ghế ngồi, tựa lưng và tựa đầu có hình dạng khuôn khác nhau, độ dày thay đổi và yêu cầu cơ tính riêng. Dây chuyền OEM cần thiết bị có khả năng thay đổi lưu lượng, kiểm soát chính xác khối lượng rót, đồng bộ tín hiệu với hệ thống khuôn và duy trì chất lượng ổn định giữa các ca sản xuất.
Bài toán không chỉ nằm ở việc rót đủ nguyên liệu mà còn phải bảo đảm hỗn hợp phân bố đúng vị trí, phản ứng tạo bọt phù hợp và sản phẩm đạt yêu cầu sau tháo khuôn. Vì vậy, nhà máy cần đánh giá tổng thể máy định lượng, hệ thống điều nhiệt, đầu trộn, khuôn, robot và phần mềm điều khiển thay vì chỉ lựa chọn máy theo công suất danh nghĩa.
Cơ chế công nghệ đột phá của máy phun PU cao áp ghế ô tô: Hòa trộn va đập thủy lực 150–200 bar
 Cơ chế công nghệ đột phá của máy phun PU cao áp ghế ô tô: Hòa trộn va đập thủy lực 150–200 bar - Vinosaur Polyurethane
Công nghệ hòa trộn va đập thủy lực áp suất cao và cơ chế tự làm sạch đầu trộn không cần dung môi MC
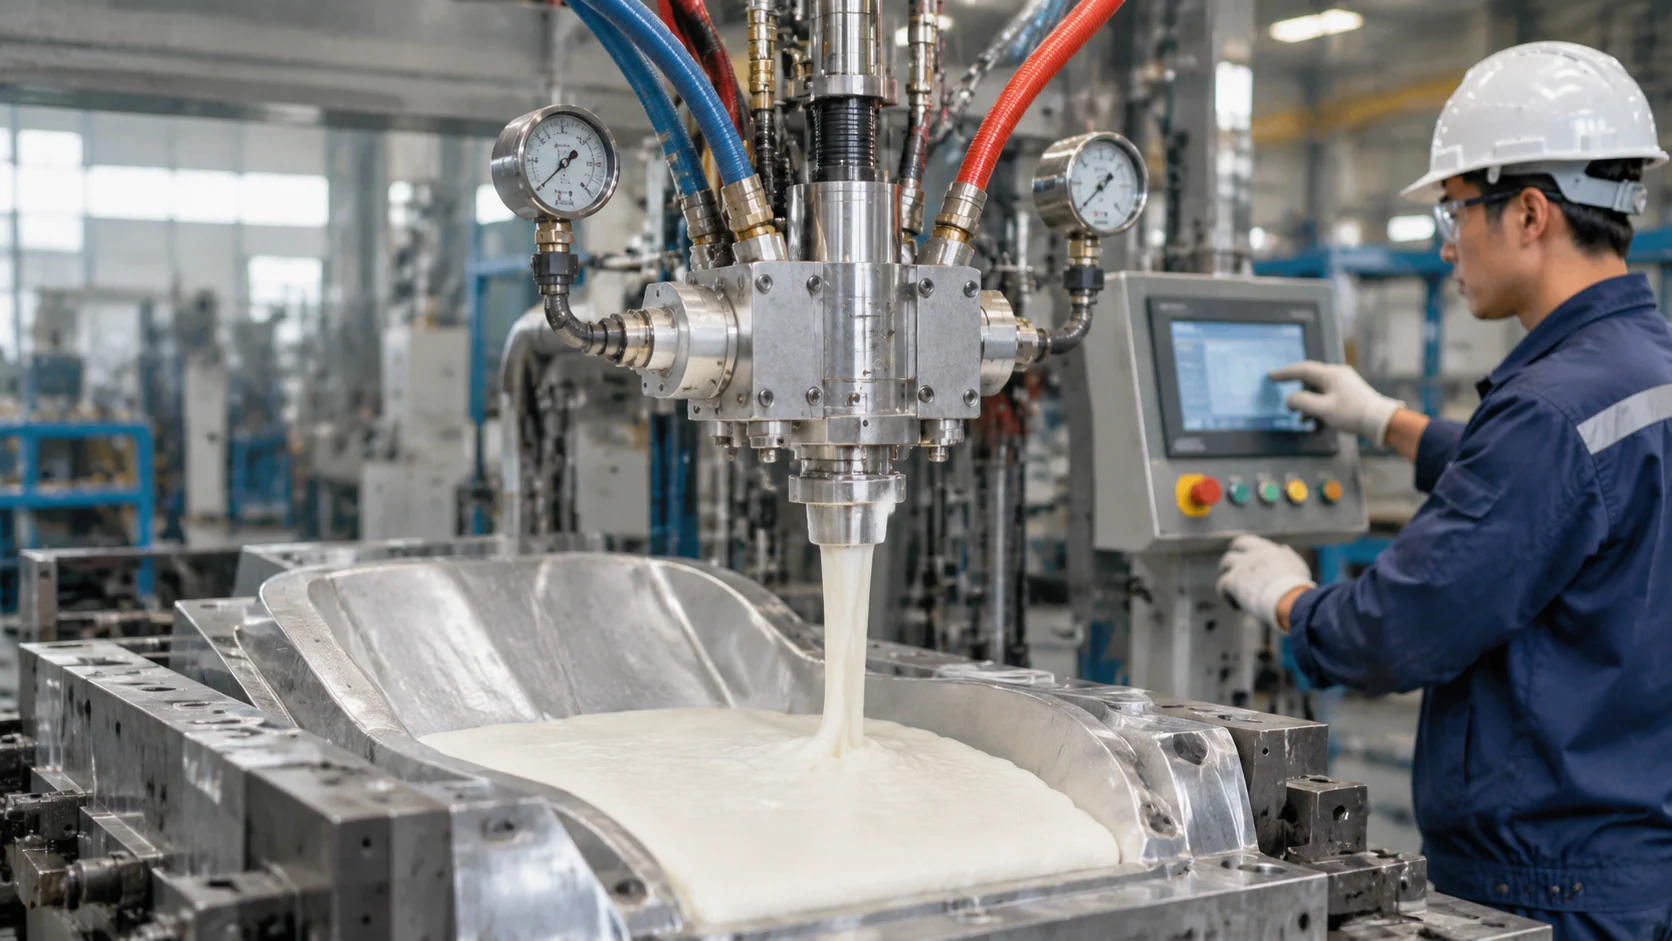
Điểm cốt lõi của máy phun PU cao áp là sử dụng hai dòng nguyên liệu được bơm định lượng và đưa vào buồng trộn dưới áp suất cao. Với cấu hình mục tiêu 150–200 bar, hai dòng Polyol và Isocyanate va đập trực tiếp với nhau, tạo điều kiện phân tán và hòa trộn nhanh trước khi hỗn hợp được đưa vào khuôn.
Khác với cách khuấy trộn cơ học thông thường, phương pháp va đập thủy lực tận dụng động năng của các dòng chất lỏng. Hiệu quả thực tế phụ thuộc vào thiết kế buồng trộn, kích thước vòi phun, độ nhớt nguyên liệu, nhiệt độ, áp suất từng thành phần và khả năng duy trì tỷ lệ phối trộn. Đây là những thông số cần được kiểm tra bằng mẫu thử với chính hệ hóa chất sử dụng tại nhà máy.
Một ưu điểm đáng chú ý là cơ chế làm sạch cơ học bằng piston theo thiết kế đầu trộn. Sau chu kỳ rót, piston di chuyển qua vùng buồng trộn để đẩy lượng hỗn hợp còn tồn dư ra khỏi khu vực làm việc, hạn chế đóng rắn và giảm phụ thuộc vào dung môi vệ sinh. Khi thiết kế máy đáp ứng đầy đủ yêu cầu vận hành không dùng MC, nhà máy có thể hướng đến tiết kiệm 100% chi phí MC dành riêng cho công đoạn rửa đầu trộn.
Đây là lợi ích có thể lượng hóa trực tiếp: chi phí MC mua vào, lượng dung môi tiêu thụ mỗi ca, thời gian vệ sinh, chi phí xử lý chất thải và thời gian dừng máy. Việc chuyển đổi không đồng nghĩa loại bỏ toàn bộ yêu cầu vệ sinh nhà xưởng hoặc bảo trì thiết bị; doanh nghiệp vẫn phải thực hiện quy trình kiểm tra đầu trộn, xử lý sự cố và quản lý hóa chất theo hướng dẫn của nhà sản xuất.
Lưu lượng rót 100–2.500 g/s, kiểm soát định lượng và tích hợp dây chuyền đúc nệm ghế ô tô tự động
Dải lưu lượng định hướng từ 100 đến 2.500 g/s cho phép lựa chọn cấu hình theo kích thước sản phẩm, khối lượng rót và tốc độ dây chuyền. Với khuôn ghế lớn, mục tiêu rót trong 2–4 giây có thể được xem xét khi máy, đầu trộn, đường cấp liệu và công thức nguyên liệu được thiết kế đồng bộ. Đây là thời gian rót liệu, không phải toàn bộ chu kỳ tạo bọt, đóng khuôn và tháo sản phẩm.
Ví dụ, nếu hệ thống làm việc ở lưu lượng 2.000 g/s trong 3 giây, khối lượng hỗn hợp cấp vào khuôn theo lý thuyết là 6 kg. Tuy nhiên, khối lượng thực tế cần được xác định từ bản vẽ sản phẩm, tỷ trọng mục tiêu, hệ số nở, lượng nguyên liệu dư và kết quả thử khuôn. Không thể chỉ dựa vào lưu lượng cực đại để kết luận máy đáp ứng được mọi loại ghế ô tô.
Hệ thống bơm định lượng phải duy trì lưu lượng ổn định cho từng thành phần. Bộ điều khiển PLC có thể giám sát áp suất, nhiệt độ, trạng thái bơm, thời gian rót và tín hiệu liên động với bàn khuôn, robot cấp liệu hoặc băng chuyền. Khi phát hiện áp suất bất thường hoặc sai lệch định lượng vượt giới hạn cài đặt, hệ thống cần có cơ chế cảnh báo và dừng an toàn.
Đối với sản phẩm ghế ô tô, phản ứng giữa Polyol và Isocyanate tạo nên mạng polymer polyurethane và cấu trúc tế bào bọt. Tùy hệ nguyên liệu, chất tạo bọt, xúc tác và chất ổn định tế bào, nhà máy có thể điều chỉnh tỷ trọng, độ cứng, độ đàn hồi và khả năng phục hồi theo thiết kế. Mút ghế ngồi thông thường sử dụng cấu trúc bọt mềm có tính thông khí; không nên mặc định yêu cầu closed-cell trên 95% cho mọi sản phẩm ghế, vì đây không phải đặc tính mặc định của mút PU mềm đúc khuôn.
Để tham khảo phương pháp đánh giá vật liệu, tiêu chuẩn ASTM C591 quy định các yêu cầu đối với vật liệu cách nhiệt polyisocyanurate dạng tế bào cứng, bao gồm tỷ trọng, khả năng chịu nén, hệ số dẫn nhiệt và hàm lượng tế bào kín. Tiêu chuẩn này không thay thế tiêu chuẩn nghiệm thu mút ghế ô tô. Nhà máy cần xây dựng bộ tiêu chí riêng cho foam mềm theo bản vẽ và yêu cầu của khách hàng OEM.
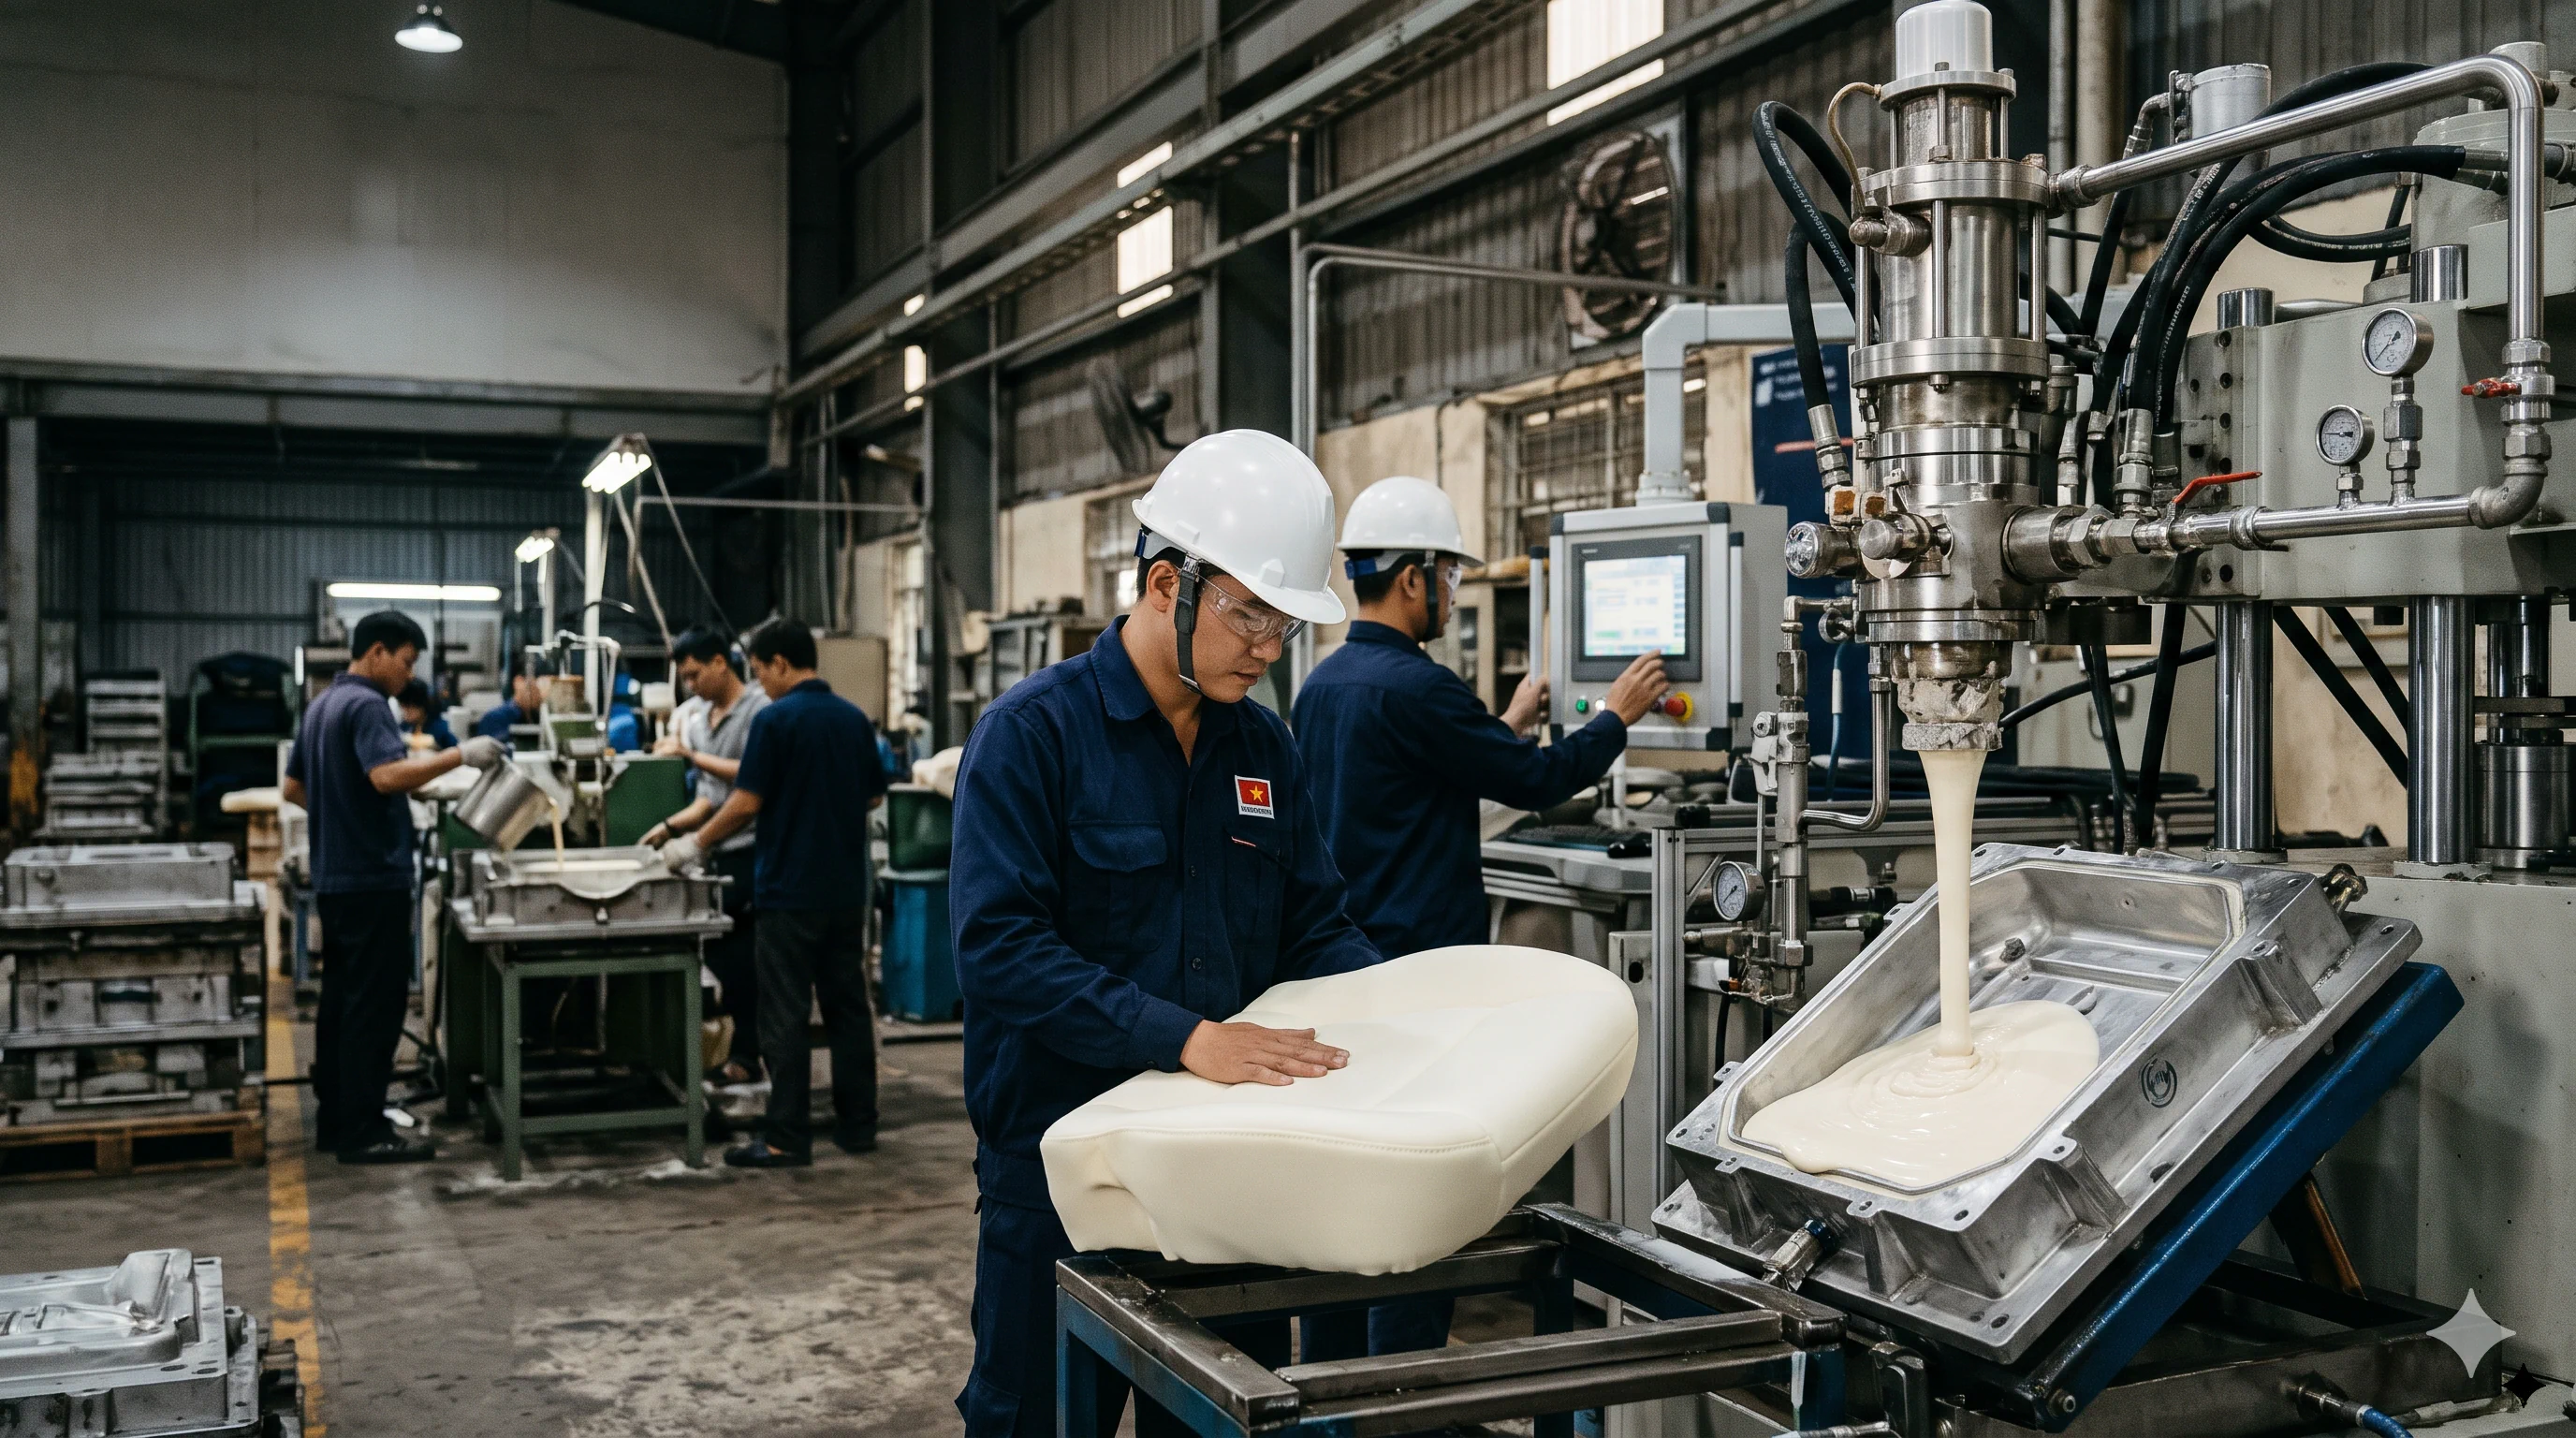
Bảng so sánh thông số kỹ thuật và hiệu quả kinh tế giữa máy cao áp và phương pháp đổ mút truyền thống
 Bảng so sánh thông số kỹ thuật và hiệu quả kinh tế giữa máy cao áp và phương pháp đổ mút truyền thống - Vinosaur Polyurethane
Bảng dưới đây thể hiện sự khác biệt về nguyên lý vận hành và các chỉ tiêu cần đánh giá. Những thông số 150–200 bar, 100–2.500 g/s và 2–4 giây là mục tiêu cấu hình theo định hướng sản phẩm, không phải kết quả nghiệm thu mặc định cho mọi loại khuôn.
| Tiêu chí | Giải pháp trộn truyền thống | Giải pháp phun PU cao áp |
|---|---|---|
| Nguyên lý hòa trộn | Phụ thuộc thiết kế và cơ chế trộn của thiết bị | Va đập thủy lực giữa hai dòng nguyên liệu |
| Áp suất hòa trộn | Tùy cấu hình máy | Mục tiêu 150–200 bar |
| Lưu lượng rót | Phụ thuộc năng lực bơm và đầu trộn | Định hướng 100–2.500 g/s |
| Thời gian rót khuôn | Phụ thuộc khối lượng và lưu lượng | Mục tiêu 2–4 giây với khuôn phù hợp |
| Vệ sinh đầu trộn | Có thể cần dung môi tùy thiết kế | Piston làm sạch cơ học theo cấu hình |
| Kiểm soát định lượng | Tùy hệ thống điều khiển | Có thể tích hợp bơm định lượng và PLC |
| Chi phí MC rửa đầu trộn | Phát sinh nếu quy trình sử dụng MC | Có thể loại bỏ chi phí này nếu vận hành không dùng MC |
| Khả năng tự động hóa | Phụ thuộc mức đầu tư nâng cấp | Có thể đồng bộ robot, khuôn và băng chuyền |
Về chỉ tiêu cơ tính, không nên sử dụng một bộ số liệu tỷ trọng, độ bền nén hoặc hệ số dẫn nhiệt chung để nghiệm thu mọi loại mút ghế. Hệ số dẫn nhiệt k-factor và tỷ lệ tế bào kín thường quan trọng hơn đối với vật liệu cách nhiệt; còn mút ghế ô tô cần tập trung vào tỷ trọng kg/m³, độ cứng theo phương pháp thử phù hợp, độ đàn hồi, độ bền mỏi, biến dạng dư sau nén và khả năng phục hồi.
Tương tự, cream time và tack-free time phải được đo theo công thức hóa chất, nhiệt độ nguyên liệu và điều kiện thử cụ thể. Phân loại B2/B3 theo tiêu chuẩn chống cháy DIN 4102 là hệ phân loại phản ứng với lửa của vật liệu xây dựng, không thể tự động áp dụng làm chứng nhận chống cháy cho ghế ô tô. Nhà máy cần tuân thủ bộ tiêu chuẩn cháy và an toàn nội thất xe theo yêu cầu của OEM.
Để tính hiệu quả kinh tế, có thể sử dụng công thức: Chi phí vận hành tiết kiệm = chi phí MC trước chuyển đổi – chi phí MC sau chuyển đổi + giá trị thời gian dừng máy giảm được + chi phí nhân công vệ sinh tiết kiệm. Lợi ích thực tế cần đối chiếu hóa đơn hóa chất, số chu kỳ rót, thời gian vệ sinh và tỷ lệ sản phẩm đạt chất lượng trước và sau đầu tư.
Quy trình 4 bước triển khai máy đổ mút ghế ô tô áp cao và tích hợp dây chuyền tự động
 Quy trình 4 bước triển khai máy đổ mút ghế ô tô áp cao và tích hợp dây chuyền tự động - Vinosaur Polyurethane
Bước 1–2: Khảo sát dây chuyền, phân tích khuôn và thiết kế cấu hình thiết bị
Giai đoạn khảo sát quyết định phần lớn hiệu quả đầu tư. Đội ngũ kỹ thuật cần tiếp nhận bản vẽ 2D/3D, mẫu ghế, kích thước khuôn, khối lượng nguyên liệu mỗi lần rót, sản lượng theo ca và thời gian chu kỳ hiện tại để xác định cấu hình phù hợp.
- Đánh giá số lượng khuôn, vị trí cấp liệu, hướng rót và khả năng thoát khí.
- Xác định dải lưu lượng 100–2.500 g/s và áp suất mục tiêu 150–200 bar theo từng mã sản phẩm.
- Kiểm tra độ nhớt, nhiệt độ, tỷ lệ Polyol – Isocyanate và yêu cầu lưu trữ nguyên liệu.
- Thiết kế đường cấp liệu, hệ thống điều khiển PLC, liên động robot và bàn khuôn.
- Đánh giá quy trình vệ sinh hiện hữu và phương án chuyển sang làm sạch cơ học không dùng MC.
Đối với doanh nghiệp muốn nâng cấp đồng bộ, việc lựa chọn máy phun xốp PU áp cao cần được thực hiện cùng phương án bố trí mặt bằng, hệ thống cấp liệu và kế hoạch mở rộng sản lượng. Thiết kế tốt phải cho phép thay đổi mã ghế, điều chỉnh khối lượng rót và kiểm soát dữ liệu theo từng lô sản xuất.
Bước 3–4: Lắp đặt, hiệu chuẩn, đúc thử và nghiệm thu dây chuyền
Sau lắp đặt, kỹ sư tiến hành kiểm tra hệ thống thủy lực, áp suất, nhiệt độ, lưu lượng từng thành phần và tỷ lệ phối trộn theo công thức đã xác nhận. Các thông số phải được hiệu chuẩn bằng thiết bị đo phù hợp, kiểm tra độ lặp lại và lưu thành hồ sơ để truy xuất khi có sai lệch chất lượng.
- Kiểm tra áp suất vận hành, độ ổn định bơm và lưu lượng thực tế.
- Hiệu chỉnh tỷ lệ phối trộn Polyol – Isocyanate và khối lượng rót từng khuôn.
- Thử nghiệm thời gian rót 2–4 giây với những khuôn đáp ứng điều kiện kỹ thuật.
- Đúc mẫu và kiểm tra tỷ trọng, độ cứng, độ đàn hồi, độ bền nén, độ bền mỏi và biến dạng dư.
- Đánh giá co ngót, rỗ khí, phân bố bọt và sai số kích thước sau ổn định sản phẩm.
- Kiểm chứng cơ chế làm sạch piston, xác nhận không cần dung môi MC trong chu kỳ vệ sinh đầu trộn theo thiết kế.
- Hoàn thiện hướng dẫn vận hành, bảo trì, xử lý sự cố và nghiệm thu với bộ phận chất lượng OEM.
Chỉ chuyển sang sản xuất hàng loạt sau khi mẫu đúc đáp ứng giới hạn chất lượng đã thống nhất. Nhà máy nên theo dõi tỷ lệ phế phẩm, thời gian chu kỳ, lượng nguyên liệu tiêu hao và mức độ ổn định giữa các ca để xác định hiệu quả thực tế của thiết bị.
Vinosaur Polyurethane – Giải pháp máy phun PU cao áp, nguyên liệu và chuyển giao công nghệ đúc mút tự động
Tư vấn thiết bị theo sản lượng, kích thước khuôn và yêu cầu kỹ thuật dây chuyền ô tô
Vinosaur Polyurethane – Công ty TNHH Việt Nguyên định hướng cung cấp giải pháp thiết bị và công nghệ polyurethane theo nhu cầu sản xuất thực tế. Với các nhà máy linh kiện ô tô, phương án lựa chọn máy cần xuất phát từ khối lượng rót, số lượng khuôn, sản lượng mục tiêu, yêu cầu cơ tính mút và mức độ tự động hóa mong muốn.
Danh mục giải pháp có thể được xem xét theo cấu hình máy đổ mút ghế ô tô áp cao, hệ thống bơm định lượng, đầu trộn thủy lực, điều khiển PLC và thiết bị phụ trợ. Công nghệ hòa trộn va đập 150–200 bar, lưu lượng định hướng 100–2.500 g/s và cơ chế làm sạch piston là những nội dung cần được đối chiếu với cấu hình chào hàng và kết quả thử nghiệm trước khi ký nghiệm thu.
Bên cạnh thiết bị, việc lựa chọn nguyên liệu PU có vai trò quyết định đến chất lượng ghế thành phẩm. Công thức phải được tối ưu theo tỷ trọng, độ cứng, độ đàn hồi, khả năng phục hồi, độ bền mỏi và điều kiện sử dụng của ghế. Vinosaur có thể phối hợp tư vấn nguyên liệu và công nghệ Polyurethane để xây dựng phương án thử nghiệm phù hợp với yêu cầu sản phẩm.
Chuyển giao công nghệ, lắp đặt và tối ưu dây chuyền đúc nệm xe hơi cao áp
Giá trị của một dự án không chỉ nằm ở thiết bị mà còn ở khả năng đưa máy vào vận hành ổn định. Quy trình hỗ trợ hướng đến khảo sát nhà xưởng, thiết kế cấu hình, lắp đặt, hiệu chuẩn, đúc thử, đào tạo nhân sự và chuyển giao quy trình kiểm soát chất lượng tại nhà máy.
Đối với hồ sơ xuất xưởng, doanh nghiệp có thể yêu cầu tài liệu kỹ thuật, hướng dẫn vận hành, danh mục linh kiện, hồ sơ xuất xứ C/O và chất lượng C/Q nếu áp dụng cho cấu hình cung cấp. Các chứng từ cần được xác nhận theo nguồn gốc và phạm vi hợp đồng, tránh mặc định mọi thiết bị đều có cùng bộ chứng nhận.
Với phương án máy phun PU cao áp ghế ô tô, mục tiêu cuối cùng là giảm thời gian rót, cải thiện độ đồng đều, kiểm soát tỷ trọng, hạn chế phế phẩm và loại bỏ chi phí MC dùng cho vệ sinh đầu trộn khi cấu hình không sử dụng dung môi được xác nhận. Nhà máy nên triển khai thử nghiệm trên khuôn thực tế để có dữ liệu trước khi quyết định đầu tư mở rộng.
Liên hệ Vinosaur Polyurethane – Công ty TNHH Việt Nguyên để trao đổi cấu hình máy, gửi bản vẽ khuôn, nhận tư vấn thử nghiệm nguyên liệu và xây dựng phương án chuyển giao công nghệ. Hotline/Zalo: 0978700123 – Mr. Phạm Văn Tân. Email: vnphamtan@gmail.com. Website: https://www.vinosaur.vn/may-phun-pu-cao-ap-san-xuat-nem-ghe-o-to.
