Máy phun xốp đúc gối PU 40x60Việt Nguyên (2026)
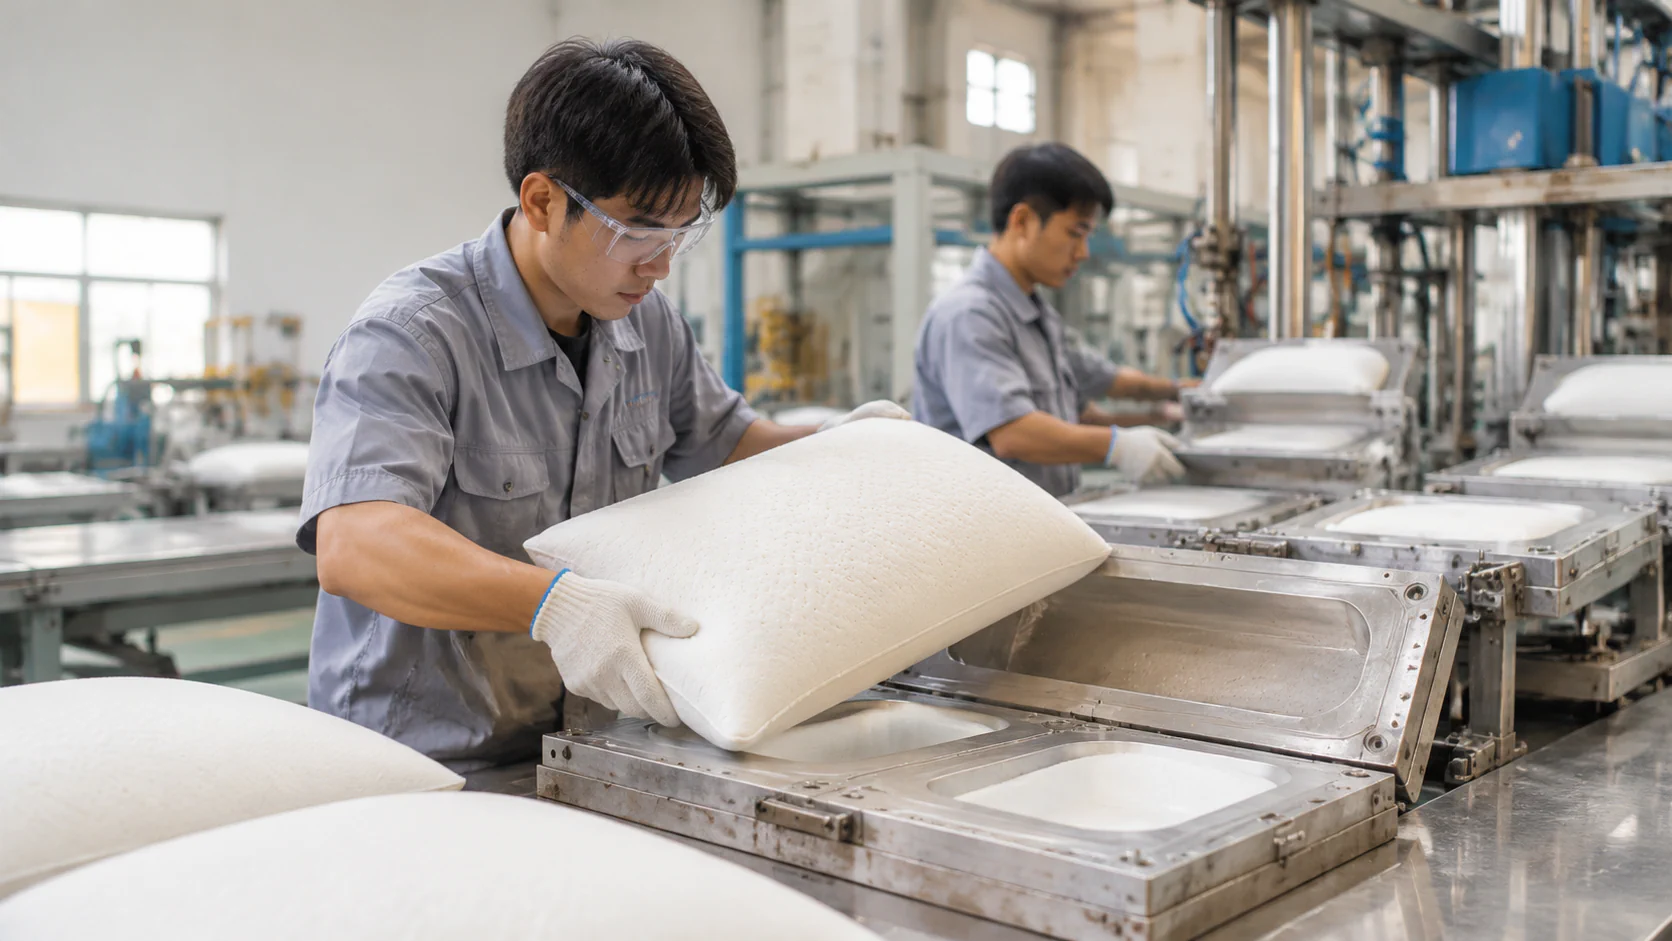
Máy phun xốp PU sản xuất gối 40x60 chăn ga gối đệm PU LATEX: Giải Pháp Đột Phá & Hướng Dẫn Chi Tiết 2026
Một dây chuyền sản xuất gối 40x60 có thể gặp tình trạng cùng một công thức hóa chất nhưng mỗi mẻ lại cho ra độ mềm, khối lượng và khả năng phục hồi khác nhau. Chỉ cần định lượng Polyol và Isocyanate thiếu ổn định, ruột gối có thể bị xẹp, rỗ khí hoặc co ngót sau tháo khuôn. Đây là lý do các cơ sở sản xuất cần đầu tư máy phun xốp đúc gối PU có khả năng kiểm soát lượng rót, phối trộn và chu kỳ sản xuất.
Đối với sản phẩm gối PU Latex-like Foam, giải pháp không chỉ nằm ở thiết bị phun mà còn phụ thuộc vào khuôn, hệ hóa chất, điều kiện nhiệt độ và quy trình đóng rắn. Vinosaur Polyurethane định hướng cung cấp giải pháp đồng bộ cho cơ sở sản xuất chăn ga gối đệm gia dụng, khách sạn, resort và nhãn hàng nệm bán lẻ.
Thực trạng sản xuất gối PU 40x60 trong ngành chăn ga gối đệm: Những điểm nghẽn kỹ thuật khi định lượng, tạo bọt và luân chuyển khuôn hàng loạt
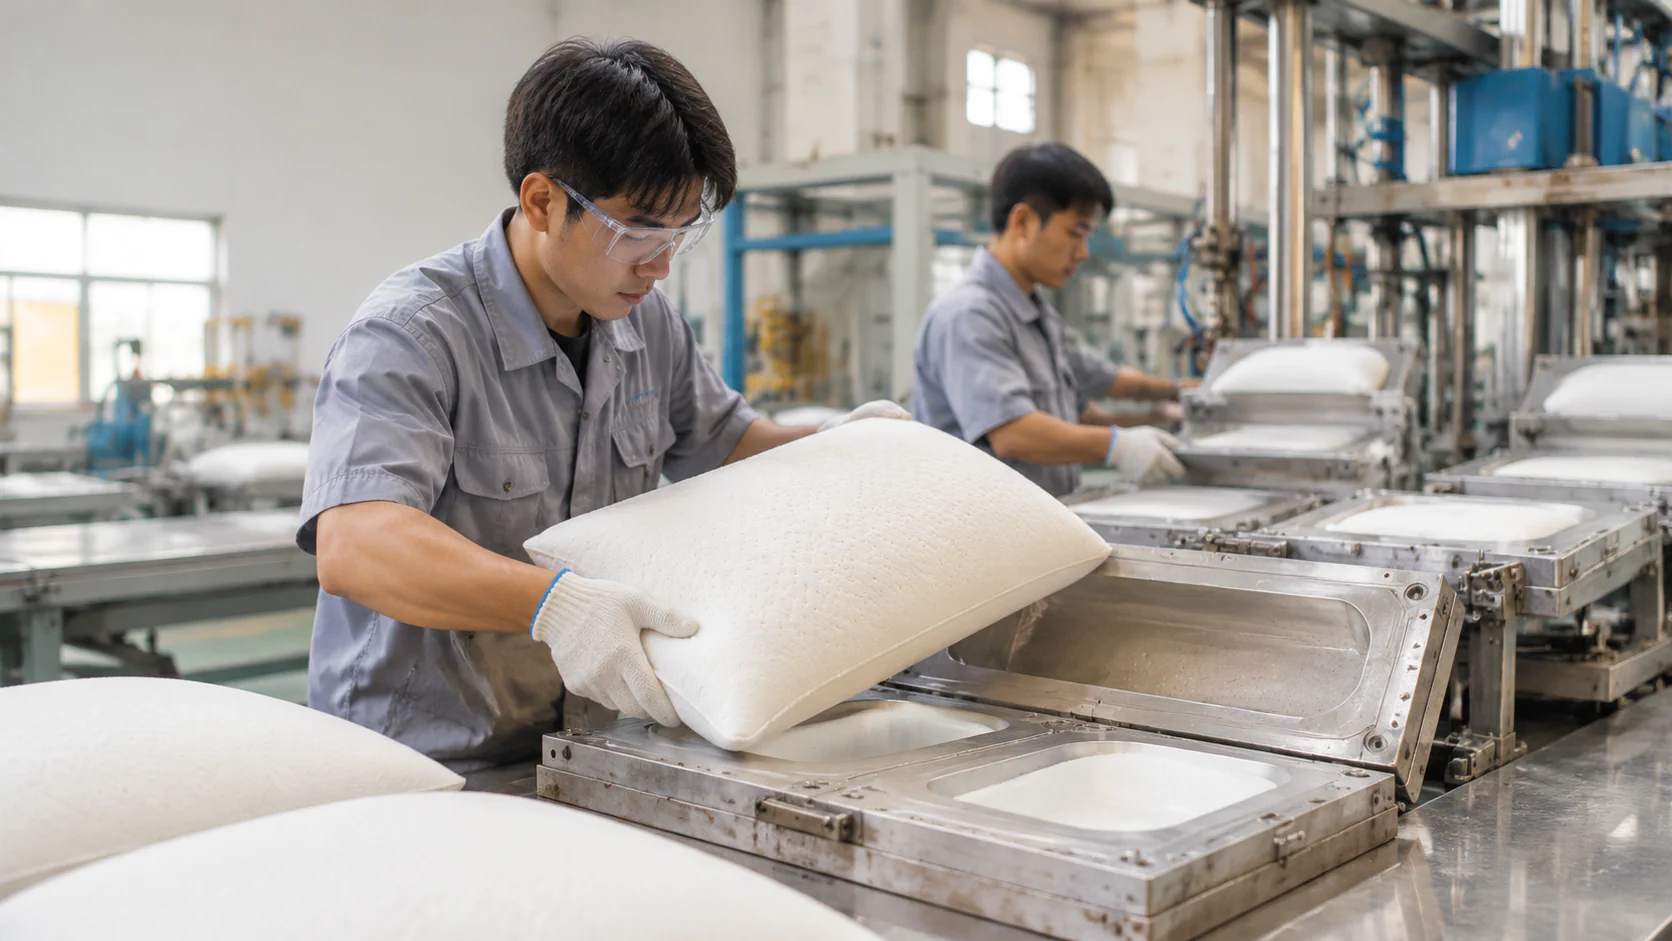 Thực trạng sản xuất gối PU 40x60 trong ngành chăn ga gối đệm: Những điểm nghẽn kỹ thuật khi định lượng, tạo bọt và luân chuyển khuôn hàng loạt - Vinosaur Polyurethane
Các lỗi thường gặp khi sản xuất gối PU bằng phương pháp rót thủ công hoặc thiết bị không chuyên dụng
Với khuôn gối 40x60cm, lượng hóa chất cần sử dụng có thể được thiết lập trong dải mục tiêu 500–1.200g tùy chiều cao, thể tích lòng khuôn, tỷ trọng và đặc tính sản phẩm. Khi cân đong thủ công, sai lệch khối lượng giữa các lần rót dễ làm thay đổi tỷ trọng biểu kiến, độ cứng và cảm giác sử dụng. Nếu phối trộn không đồng đều, cấu trúc bọt bên trong còn có thể xuất hiện vùng đặc, vùng rỗ hoặc những điểm co ngót cục bộ.
Một vấn đề khác là thời gian phản ứng của PU khá nhạy với nhiệt độ nguyên liệu, tỷ lệ phối trộn và điều kiện môi trường. Khi người vận hành rót liệu chậm, phân bố không đúng vị trí hoặc đóng khuôn không đồng bộ, bọt có thể phát triển không đều, tạo bề mặt thiếu hoàn thiện. Sản phẩm nhìn bên ngoài có thể đạt kích thước nhưng độ đàn hồi và khả năng phục hồi sau nén lại khác biệt giữa các mẻ.
Bài toán năng suất của cơ sở sản xuất gia dụng, khách sạn resort và nhãn hàng nệm bán lẻ
Ở quy mô sản xuất hàng loạt, điểm nghẽn thường nằm tại công đoạn chờ phản ứng, đóng rắn, tháo khuôn và chuẩn bị khuôn cho lượt tiếp theo. Nếu một người phải thực hiện đồng thời việc cân hóa chất, rót liệu, đóng khuôn và vệ sinh thiết bị, năng suất phụ thuộc quá nhiều vào thao tác cá nhân. Việc thiếu đồng bộ giữa các công đoạn cũng làm tăng thời gian chờ và nguy cơ hao hụt nguyên liệu.
Đối với nhãn hàng bán lẻ và đơn vị cung cấp sản phẩm cho khách sạn, resort, chất lượng giữa các lô hàng có ý nghĩa trực tiếp đến uy tín thương hiệu. Doanh nghiệp cần kiểm soát được khối lượng từng ruột gối, tỷ trọng, độ cứng, độ phục hồi và kích thước thành phẩm, thay vì chỉ đặt mục tiêu tăng số lượng sản phẩm hoàn thành trong một ca.
Cơ chế công nghệ máy phun xốp đúc gối PU 40x60: Kết hợp định lượng áp thấp, bàn xoay 6–12 trạm và hệ hóa chất PU Latex đàn hồi chậm
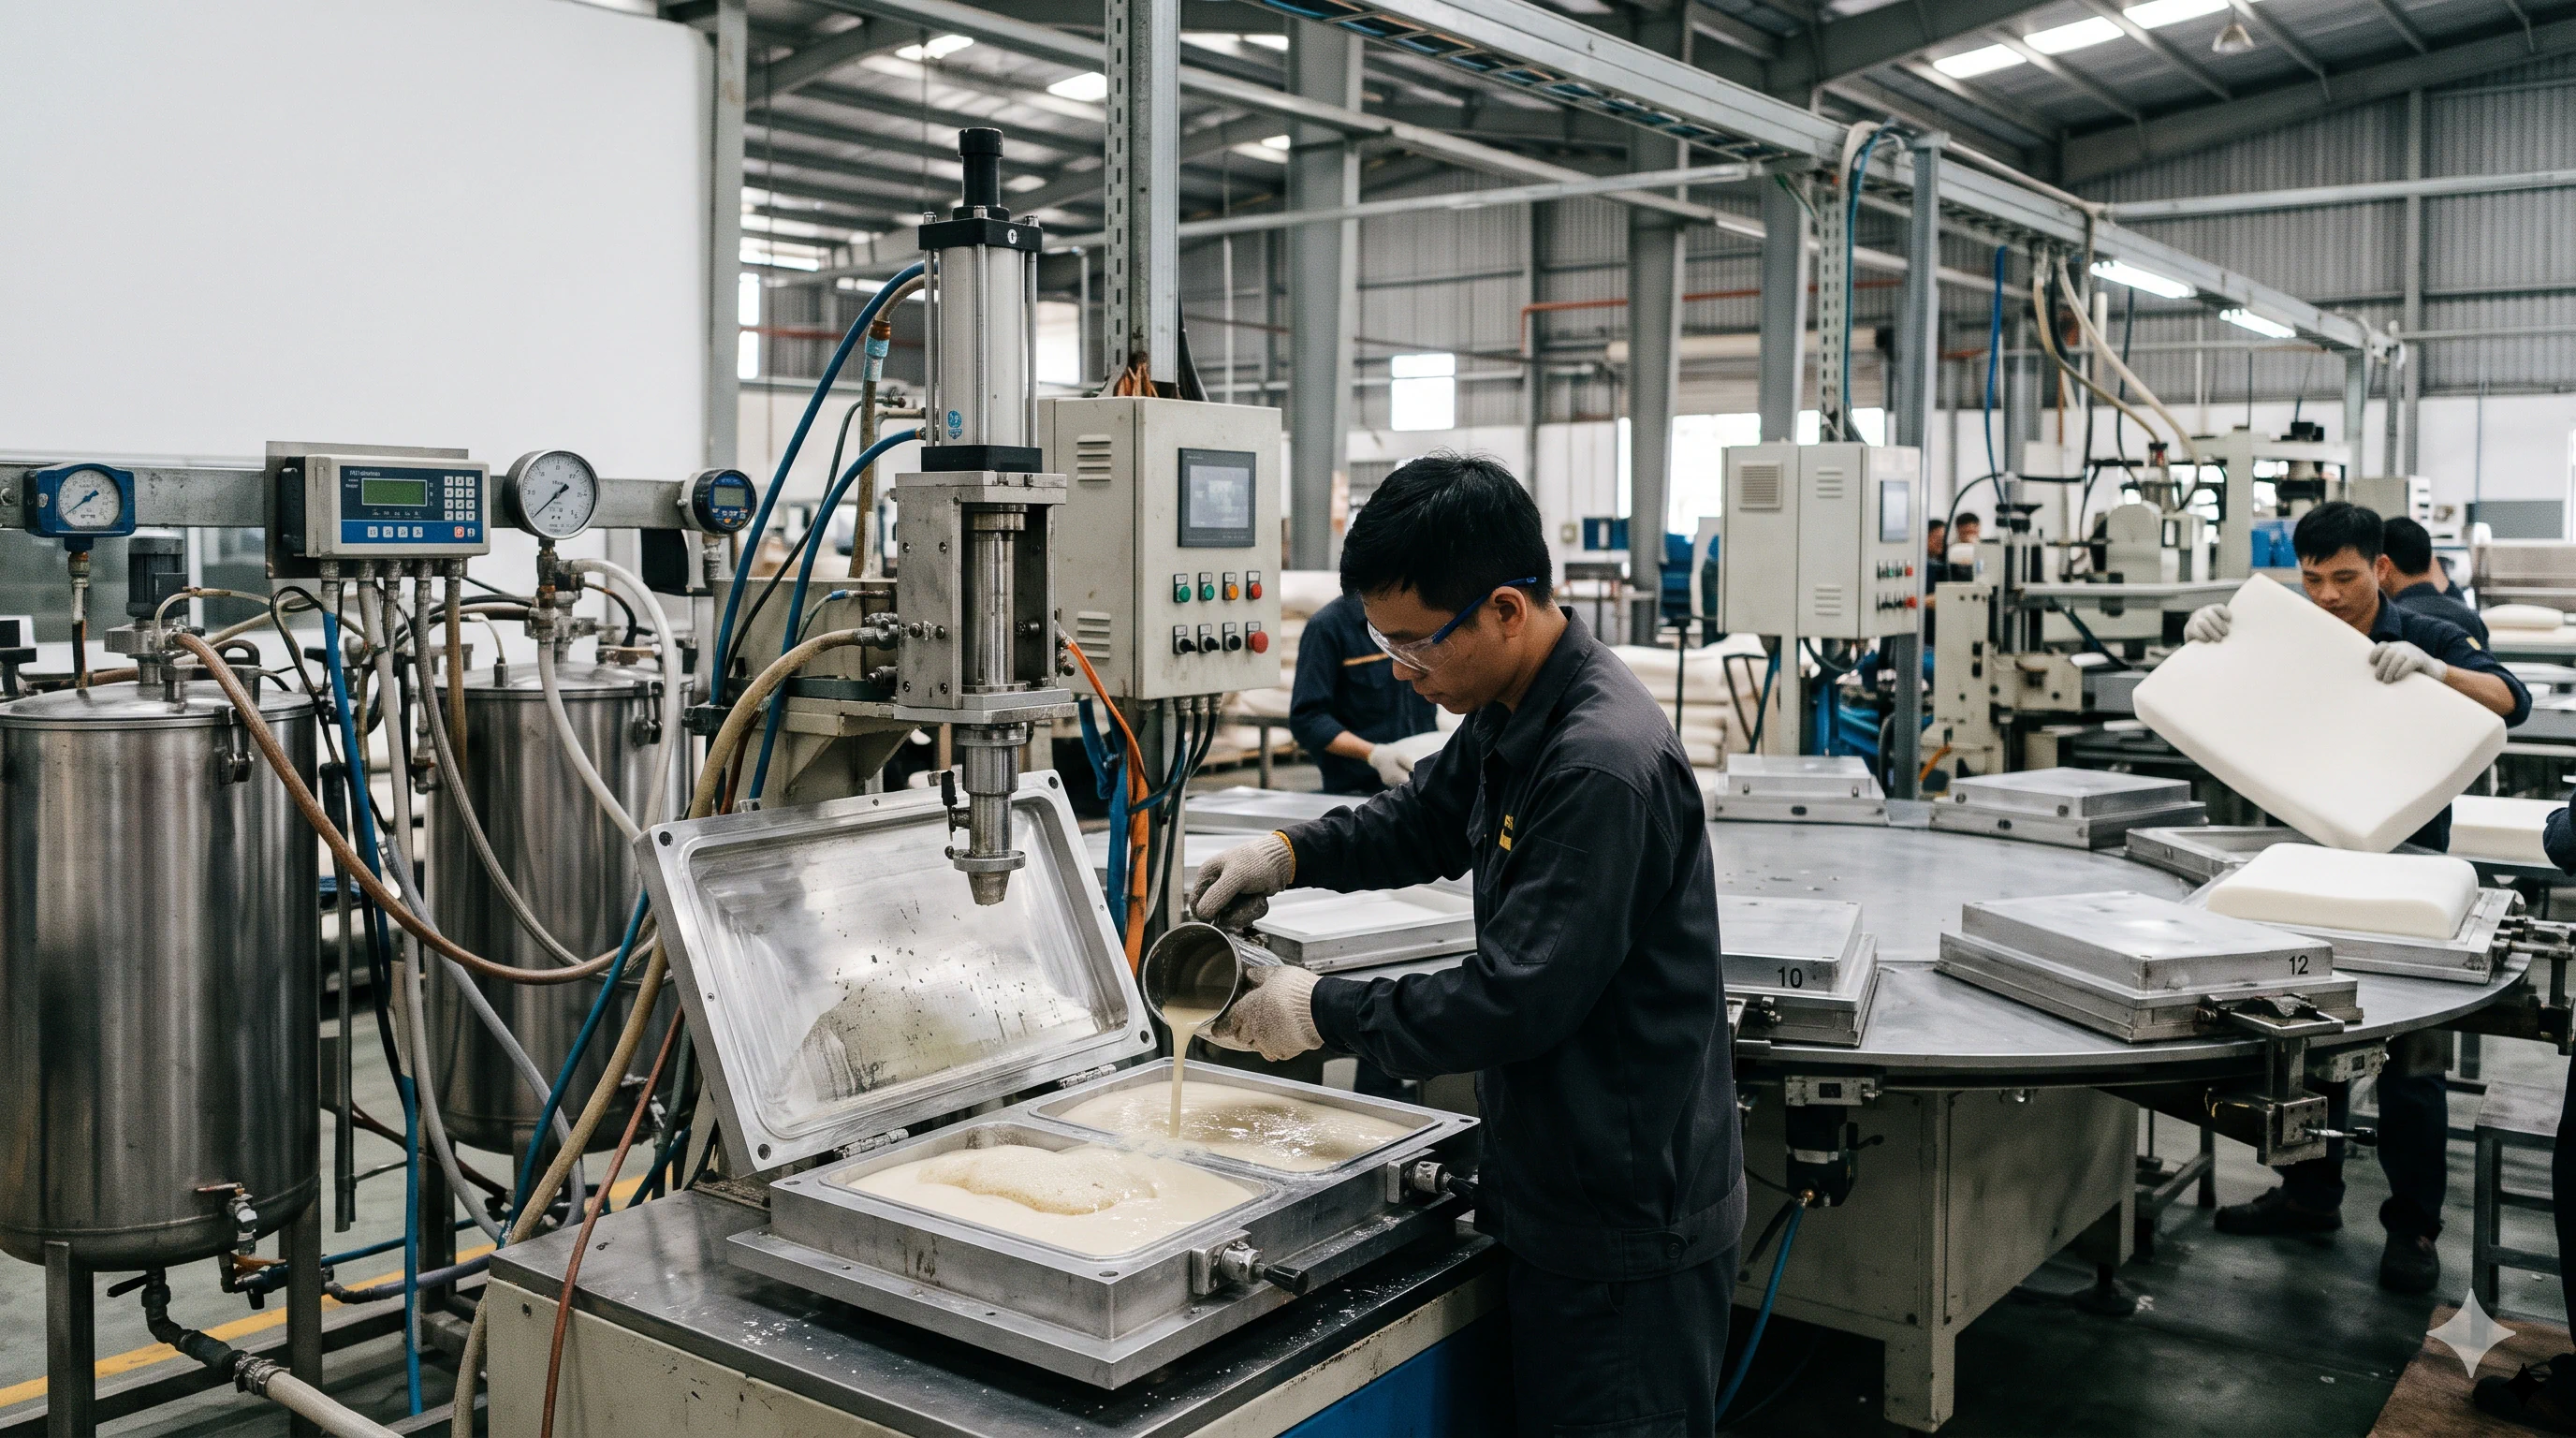 Cơ chế công nghệ máy phun xốp đúc gối PU 40x60: Kết hợp định lượng áp thấp, bàn xoay 6–12 trạm và hệ hóa chất PU Latex đàn hồi chậm - Vinosaur Polyurethane
Công nghệ máy phun xốp PU áp thấp định lượng tự động
Giải pháp máy phun xốp PU áp thấp định lượng được thiết kế để kiểm soát lượng hóa chất cấp vào khuôn theo khối lượng cài đặt. Dải 500–1.200g là thông số mục tiêu cần hiệu chuẩn theo từng mẫu gối 40x60cm, không phải mức rót cố định cho mọi loại khuôn. Khối lượng thực tế phải được xác định dựa trên thể tích lòng khuôn, tỷ trọng yêu cầu và đặc tính giãn nở của hệ hóa chất.
Về nguyên lý, Polyol phản ứng với Isocyanate tạo thành mạng polymer Polyurethane. Trong hệ PU bọt mềm, nước và các thành phần tạo bọt tham gia quá trình sinh khí, hình thành cấu trúc tế bào; chất xúc tác điều chỉnh tốc độ phản ứng, trong khi chất hoạt động bề mặt giúp ổn định cấu trúc bọt. Tùy công thức, hệ Isocyanate có thể sử dụng MDI hoặc TDI theo hướng dẫn của nhà cung cấp hóa chất.
Máy cần kiểm soát đồng thời lưu lượng cấp liệu, tỷ lệ phối trộn, nhiệt độ nguyên liệu và khả năng làm sạch đầu trộn. Khi những thông số này ổn định, lượng hóa chất được phân bố nhất quán hơn, giảm sai lệch giữa các khuôn và hỗ trợ kiểm soát chất lượng ruột gối. Cấu hình cụm bơm, đường ống và đầu trộn phải được lựa chọn tương thích với độ nhớt cũng như đặc tính phản ứng của từng hệ Polyol – Isocyanate.
Điểm cần lưu ý là gối PU mềm không sử dụng mặc định tiêu chí bọt kín closed-cell trên 95% như vật liệu PU cứng cách nhiệt. Với gối ngủ, cấu trúc tế bào mở, khả năng thông khí, độ mềm và đặc tính chịu nén mới là những yếu tố cần đánh giá theo thiết kế sản phẩm. Doanh nghiệp cũng không nên lấy hệ số dẫn nhiệt k-factor hoặc độ chịu nén của PU cách nhiệt làm tiêu chí mặc định để nghiệm thu ruột gối.
Thiết kế bàn xoay khuôn liên hoàn 6–12 trạm và hóa chất PU bọt mềm đàn hồi chậm
Bàn xoay khuôn từ 6 đến 12 trạm giúp tổ chức nhiều công đoạn trên cùng một hệ thống vận hành. Trong một chu kỳ, các vị trí có thể lần lượt thực hiện chuẩn bị khuôn, định lượng và rót liệu, đóng khuôn, chờ phản ứng, tháo khuôn và vệ sinh. Khi một khuôn đang đóng rắn, các vị trí khác vẫn có thể tiếp tục thực hiện công việc, giảm thời gian chờ giữa các lượt sản xuất.
Cấu hình bàn xoay được tính toán theo thời gian phản ứng của hóa chất, thời gian đóng rắn cần thiết, thao tác tháo khuôn và thời gian chuẩn bị cho lượt tiếp theo. Mục tiêu năng suất 1.200–2.500 gối mỗi ca có thể được sử dụng làm cơ sở thiết kế phương án, nhưng cần kiểm chứng bằng chạy thử. Số trạm, số khuôn dự phòng, thời lượng ca, nhân lực và tỷ lệ sản phẩm đạt chất lượng đều ảnh hưởng trực tiếp đến sản lượng thực tế.
Đối với dòng gối PU Latex-like Foam hoặc PU Memory Foam, công thức hóa chất quyết định đáng kể đến cảm giác sử dụng. Hệ PU bọt mềm có thể được điều chỉnh để tạo độ êm, khả năng đàn hồi và tốc độ phục hồi sau khi chịu lực. Riêng đặc tính đàn hồi chậm cần sử dụng hệ công thức viscoelastic phù hợp, không thể mặc định mọi loại hóa chất PU Latex đều có khả năng phục hồi chậm giống nhau.
Độ cứng, tỷ trọng, cấu trúc tế bào và độ đàn hồi cần được lựa chọn theo thiết kế công thái học của sản phẩm. Một chiếc gối có khả năng nâng đỡ tốt cần phân bổ áp lực hợp lý tại vùng đầu và cổ, hạn chế cảm giác lún quá sâu hoặc quá cứng. Đặc tính vật liệu có thể hỗ trợ giảm cảm giác áp lực tại vùng vai gáy, nhưng không nên quảng cáo như một giải pháp điều trị bệnh lý đau cổ hoặc cột sống.
Để kiểm soát chất lượng, doanh nghiệp có thể tham chiếu tiêu chuẩn ASTM D3574 trong đánh giá đặc tính vật liệu PU bọt mềm và tiêu chuẩn ISO 2439 khi kiểm tra độ cứng bằng phương pháp ấn lõm đối với vật liệu tế bào mở. Các chỉ tiêu chống cháy DIN 4102 B2/B3 chỉ được xem xét khi có yêu cầu phù hợp về thị trường, sản phẩm và phạm vi thử nghiệm; không phải thông số mặc định để đánh giá một chiếc gối PU.
Bảng so sánh thông số kỹ thuật và hiệu quả kinh tế của máy phun xốp đúc gối PU với phương pháp rót thủ công và giải pháp sản xuất truyền thống
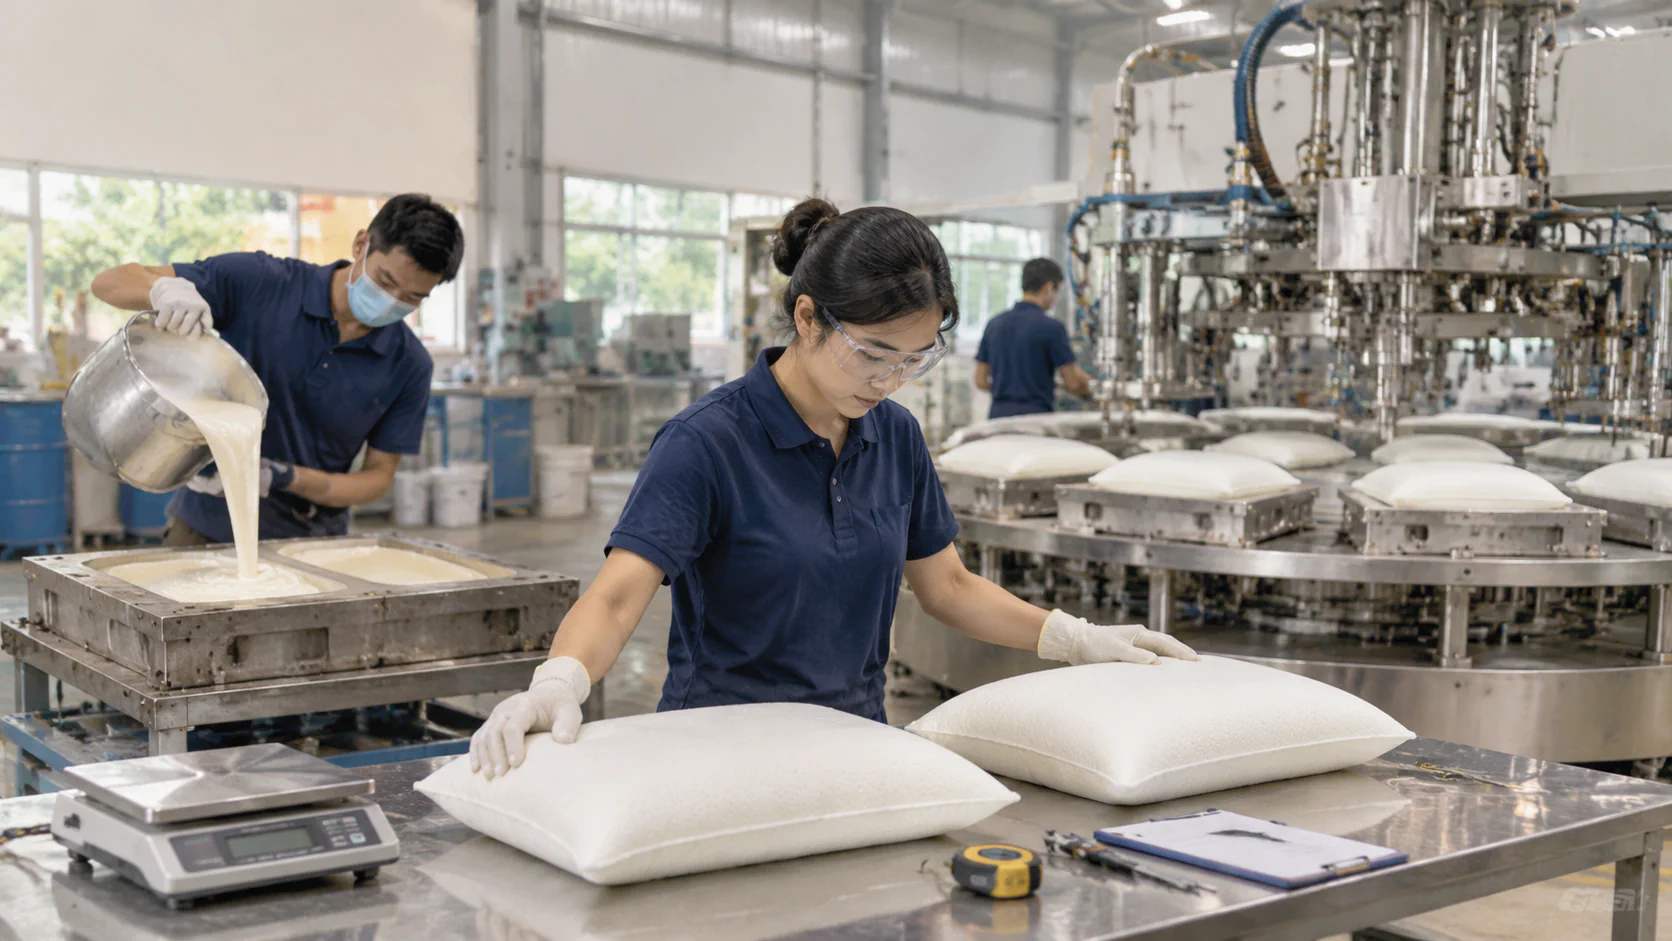 Bảng so sánh thông số kỹ thuật và hiệu quả kinh tế của máy phun xốp đúc gối PU với phương pháp rót thủ công và giải pháp sản xuất truyền thống - Vinosaur Polyurethane
Khác biệt quan trọng giữa sản xuất thủ công và dây chuyền cơ giới hóa không chỉ nằm ở tốc độ rót hóa chất. Khả năng kiểm soát thông số, tổ chức luân chuyển khuôn và truy xuất chất lượng từng lô hàng mới là cơ sở để doanh nghiệp đánh giá hiệu quả đầu tư.
| Tiêu chí | Rót thủ công | Máy phun PU áp thấp | Hệ thống bàn xoay 6–12 trạm |
|---|---|---|---|
| Định lượng | Phụ thuộc thao tác cân đong | Cài đặt theo khối lượng mục tiêu | Đồng bộ với chu kỳ cấp liệu |
| Khối lượng rót | Dễ sai lệch giữa các mẻ | Mục tiêu 500–1.200g | Kiểm soát theo từng khuôn |
| Phối trộn | Phụ thuộc dụng cụ và nhân công | Kiểm soát cụm bơm và đầu trộn | Phối hợp liên tục với các trạm |
| Luân chuyển khuôn | Thực hiện thủ công | Cần bố trí khuôn theo mặt bằng | 6–12 vị trí làm việc liên hoàn |
| Kiểm soát chất lượng | Khó đồng nhất khi tăng sản lượng | Ổn định hơn khi hiệu chuẩn đúng | Thuận lợi chuẩn hóa từng công đoạn |
| Năng suất | Phụ thuộc nhân lực | Phụ thuộc chu kỳ máy và khuôn | Mục tiêu 1.200–2.500 gối/ca, cần chạy thử xác nhận |
Về hiệu quả kinh tế, doanh nghiệp cần tính tổng chi phí cho mỗi chiếc gối đạt chuẩn thay vì chỉ so sánh giá mua thiết bị. Các khoản cần đưa vào mô hình gồm chi phí hóa chất, tỷ lệ phế phẩm, nhân công, điện năng, thời gian vệ sinh, bảo trì và khấu hao máy móc. Khi tỷ lệ lỗi được kiểm soát và thời gian chờ giảm, chi phí sản xuất trên mỗi sản phẩm có cơ sở để cải thiện.
Quy trình 4 bước triển khai máy phun xốp PU và dây chuyền sản xuất gối PU 40x60 tại nhà xưởng
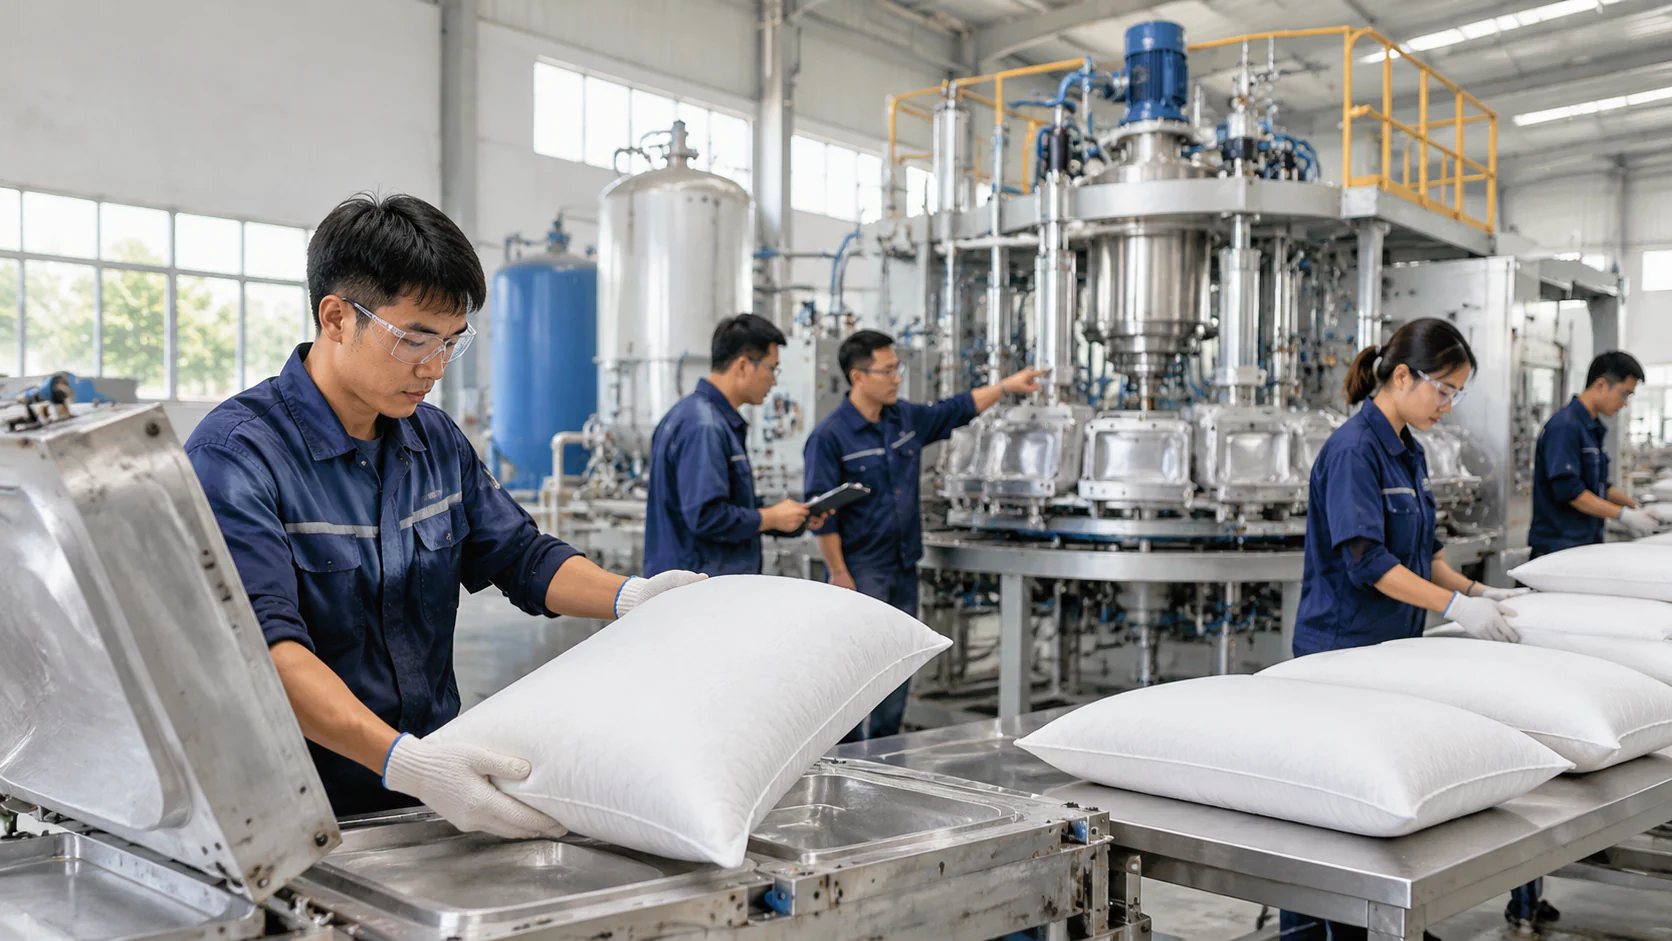 Quy trình 4 bước triển khai máy phun xốp PU và dây chuyền sản xuất gối PU 40x60 tại nhà xưởng - Vinosaur Polyurethane
Bước 1–2: Khảo sát sản phẩm và thiết kế dây chuyền sản xuất
Trước khi chế tạo và lắp đặt, cần xác định rõ mẫu gối mục tiêu, cấu tạo khuôn, thể tích lòng khuôn và yêu cầu vật liệu. Kích thước 40x60cm chưa đủ để xác định chính xác lượng hóa chất cần rót vì chiều cao, biên dạng và tỷ trọng cũng ảnh hưởng đến khối lượng ruột gối.
Doanh nghiệp cần cung cấp mẫu sản phẩm hoặc bản vẽ kỹ thuật để xác định các thông số đầu vào:
- Kích thước và kết cấu khuôn đúc gối PU 40x60cm, số lượng khuôn dự kiến.
- Khối lượng rót mục tiêu từ 500–1.200g theo từng mã sản phẩm.
- Tỷ trọng, độ cứng, độ đàn hồi và thời gian phục hồi mong muốn.
- Sản lượng mục tiêu mỗi ca và số giờ vận hành thực tế.
- Loại hóa chất Polyol – Isocyanate, độ nhớt và tỷ lệ phối trộn theo tài liệu kỹ thuật của nhà cung cấp.
- Diện tích nhà xưởng, vị trí bố trí bồn hóa chất, máy phun, bàn xoay và khu vực tháo khuôn.
Từ dữ liệu khảo sát, Vinosaur xây dựng phương án máy, cụm bơm định lượng, bồn chứa, đầu trộn và bàn xoay 6–12 trạm. Việc lựa chọn thiết bị cần tính đến khả năng mở rộng công suất, điều kiện bảo trì và phương án cấp nguyên liệu, tránh đầu tư cấu hình vượt quá nhu cầu sản xuất thực tế.
Bước 3–4: Hiệu chuẩn máy, vận hành đúc thử và nghiệm thu chất lượng
Sau khi lắp đặt, hệ thống cần được kiểm tra trước khi đưa vào sản xuất. Kỹ thuật viên tiến hành hiệu chuẩn lưu lượng bơm, xác nhận tỷ lệ phối trộn theo công thức, kiểm tra nhiệt độ nguyên liệu, khả năng trộn và độ chính xác của lượng rót. Các thông số phản ứng như cream time, thời gian gel, thời gian đóng khuôn và tack-free time phải căn cứ vào tài liệu hóa chất và kết quả thử nghiệm thực tế.
Trong giai đoạn đúc thử, cần lấy mẫu ở nhiều vị trí và nhiều chu kỳ để đánh giá tính ổn định. Không nên nghiệm thu máy chỉ dựa trên việc máy đã phun được hóa chất hoặc sản phẩm đã tạo thành hình dạng hoàn chỉnh.
Checklist nghiệm thu cần bao gồm:
- Độ chính xác khối lượng hóa chất cho từng lần rót.
- Độ đồng đều phối trộn và khả năng phân bố vật liệu trong lòng khuôn.
- Tỷ trọng biểu kiến và mức độ đồng đều giữa các vị trí trên sản phẩm.
- Độ cứng, khả năng phục hồi sau nén và đặc tính đàn hồi chậm nếu có yêu cầu.
- Kích thước, trọng lượng, độ co ngót và chất lượng bề mặt ruột gối.
- Thời gian hoàn thành một chu kỳ, tỷ lệ sản phẩm đạt chuẩn và năng suất theo ca.
- Khả năng vận hành liên tục, vệ sinh đầu trộn và bảo trì thiết bị.
Song song với kiểm soát chất lượng, nhà xưởng phải có hệ thống thông gió phù hợp, trang bị bảo hộ cá nhân và quy trình xử lý hóa chất theo bảng dữ liệu an toàn SDS. Đặc biệt, Isocyanate cần được quản lý nghiêm ngặt để hạn chế nguy cơ phơi nhiễm trong quá trình vận hành và bảo trì.
Vinosaur Polyurethane – Giải pháp máy phun xốp PU, khuôn đúc gối 40x60 và chuyển giao công nghệ sản xuất gối Latex-like Foam đồng bộ cho doanh nghiệp
Cung cấp giải pháp máy làm gối cao su nhân tạo và dây chuyền đúc gối PU theo năng suất mục tiêu
Vinosaur Polyurethane – Công ty TNHH Việt Nguyên cung cấp giải pháp thiết bị phun xốp PU phục vụ sản xuất gối ngủ, gối du lịch, gối ôm và các sản phẩm PU mềm theo khuôn. Sản phẩm máy phun xốp PU áp thấp được giới thiệu trên website Vinosaur là thiết bị chuyên dụng cho nhóm sản phẩm gối PU Latex và PU Memory, có thể mở rộng ứng dụng sang một số sản phẩm đúc PU mềm khác.
Đối với cơ sở sản xuất gối 40x60cm, phương án kỹ thuật có thể bao gồm máy phun định lượng 500–1.200g, khuôn đúc theo mẫu, hệ thống bàn xoay 6–12 trạm và hệ hóa chất PU bọt mềm phù hợp. Cấu hình hướng đến năng suất 1.200–2.500 gối mỗi ca được tính toán theo chu kỳ phản ứng, số lượng khuôn, thời gian tháo khuôn, nhân lực và điều kiện vận hành thực tế.
Giá trị của giải pháp nằm ở việc lựa chọn đúng thiết bị và đồng bộ với công thức hóa chất. Một máy có công suất phù hợp nhưng sử dụng khuôn không tối ưu hoặc hóa chất không tương thích vẫn có thể gây lỗi sản phẩm. Vì vậy, quá trình tư vấn cần xem xét tổng thể từ nguyên liệu, cơ khí, điều khiển đến phương án tổ chức sản xuất tại nhà xưởng.
Chuyển giao công nghệ từ lựa chọn hóa chất đến lắp đặt, hiệu chỉnh và tối ưu sản xuất tại nhà xưởng
Vinosaur hướng đến phương án hỗ trợ kỹ thuật trực tiếp tại nhà xưởng, bao gồm khảo sát nhu cầu, lựa chọn hệ Polyol – Isocyanate, thiết kế cấu hình máy, hiệu chuẩn định lượng và hướng dẫn vận hành. Doanh nghiệp có thể trao đổi trước về hồ sơ xuất xứ C/O, chứng nhận chất lượng C/Q và tài liệu kỹ thuật tương ứng với thiết bị, linh kiện thực tế trong hợp đồng.
Đối với doanh nghiệp mới đầu tư, việc thử nghiệm mẫu gối trước khi triển khai sản xuất hàng loạt giúp hạn chế rủi ro lựa chọn sai công thức hoặc cấu hình máy. Đây cũng là cơ sở để xác định chi phí nguyên liệu trên mỗi sản phẩm, tỷ lệ phế phẩm, chu kỳ sản xuất và thời gian hoàn vốn dự kiến.
Đầu tư máy phun xốp đúc gối PU cần được đánh giá trên ba yếu tố cốt lõi: chất lượng ổn định, kiểm soát tỷ trọng và năng suất phù hợp với nhu cầu tiêu thụ. Khi thiết bị, khuôn và hóa chất được đồng bộ, doanh nghiệp có thể từng bước chuẩn hóa quy trình, giảm phụ thuộc vào thao tác thủ công và nâng cao khả năng cung ứng sản phẩm cho thị trường gia dụng, khách sạn và resort.
Để nhận tư vấn cấu hình, trao đổi phương án thử nghiệm hóa chất và chuyển giao công nghệ sản xuất gối PU 40x60, liên hệ trực tiếp Vinosaur Polyurethane – Công ty TNHH Việt Nguyên:
- Đơn vị: Vinosaur Polyurethane – Công ty TNHH Việt Nguyên (Khủng Long Việt Nguyên).
- Hotline/Zalo: 0978700123 – Mr. Phạm Văn Tân.
- Email: vnphamtan@gmail.com.
- Website:https://www.vinosaur.vn.
- Sản phẩm:Máy phun xốp PU sản xuất gối 40x60 chăn ga gối đệm PU LATEX.
Liên hệ Vinosaur để trao đổi mẫu sản phẩm, nhận phương án cấu hình máy và xây dựng quy trình sản xuất phù hợp với quy mô nhà xưởng.
