Nệm mút đúc ghế sofa PU cao cấp, chuẩn form 2026
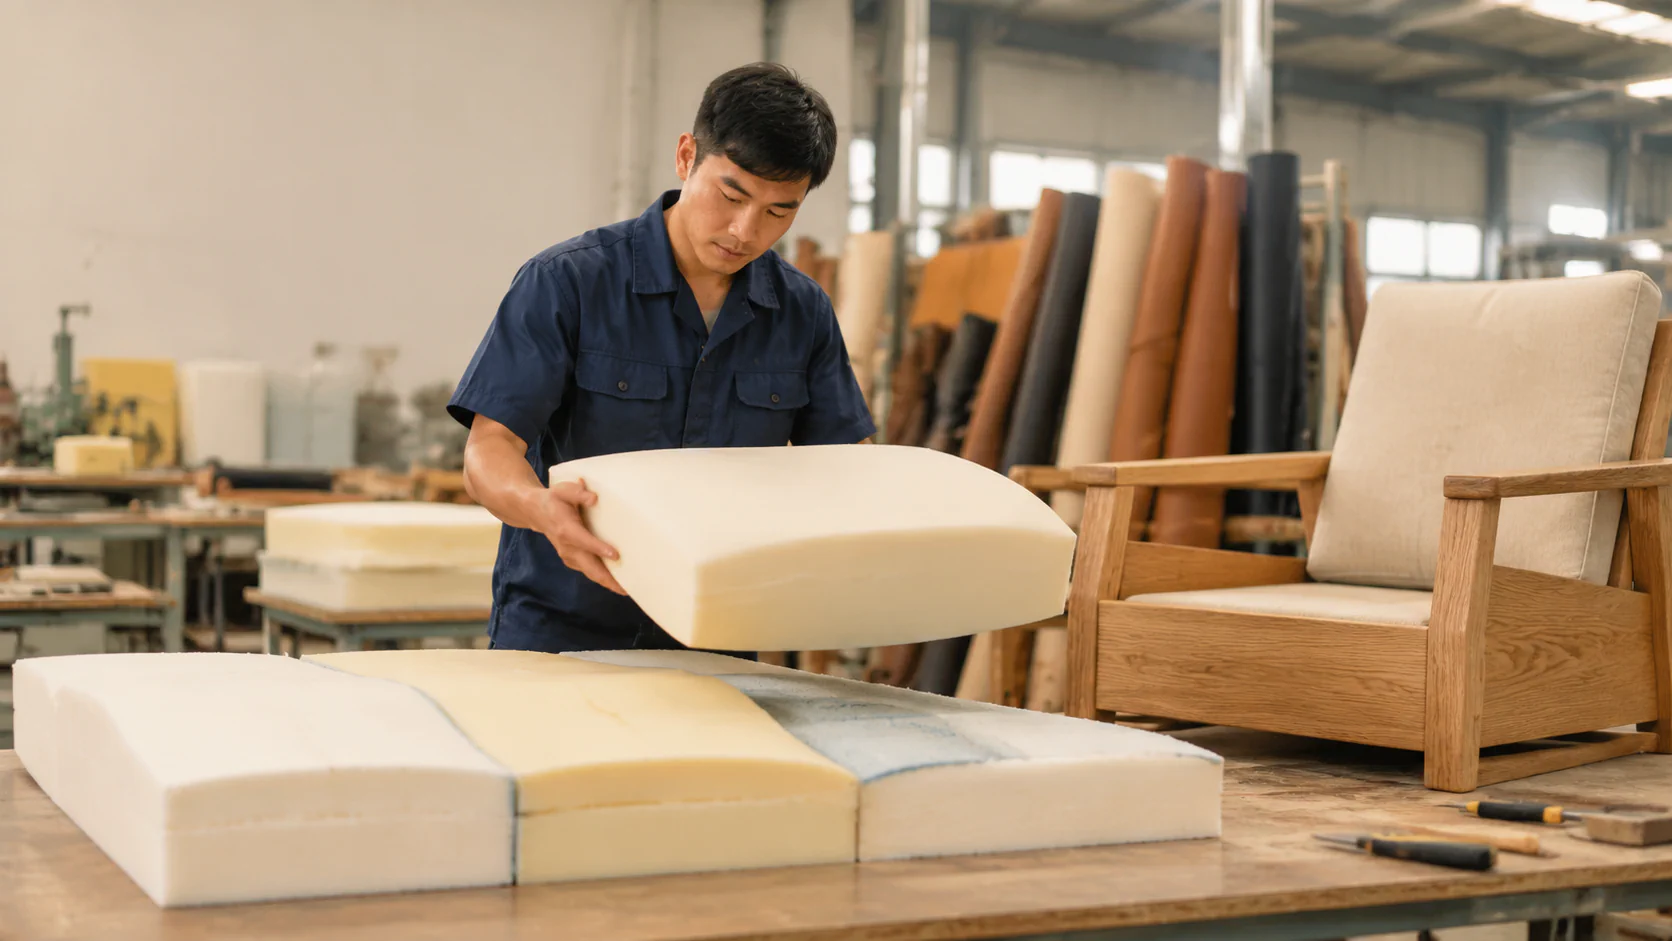
Nệm mút đúc ghế sofa PU: Giải pháp nguyên khối 2026
Một bộ sofa vừa bàn giao có đường cong mềm mại, bề mặt căng phẳng nhưng sau thời gian sử dụng lại xuất hiện vết lượn sóng, lún lệch và bong keo tại vị trí ghép mút. Với xưởng nội thất, mỗi sản phẩm phải tháo bọc, sửa đệm hoặc thay mới đều làm tăng chi phí bảo hành. Đó là lý do nệm mút đúc ghế sofa nguyên khối đang được cân nhắc cho các dòng nội thất yêu cầu cao về hình dáng và độ đồng nhất.
Giải pháp gia công PU đúc khuôn cho phép tạo biên dạng cong trực tiếp, kiểm soát tỷ trọng mục tiêu 40–55 kg/m³ và phát triển cấu trúc Dual-density với bề mặt êm, lõi nâng đỡ vững chắc. Hiệu quả thực tế phụ thuộc vào công thức hóa chất, thiết kế khuôn, điều kiện đúc và kết quả kiểm nghiệm thành phẩm.
Thực trạng gia công nệm sofa cao cấp: Hạn chế cắt ghép mút thủ công và bài toán duy trì form dáng
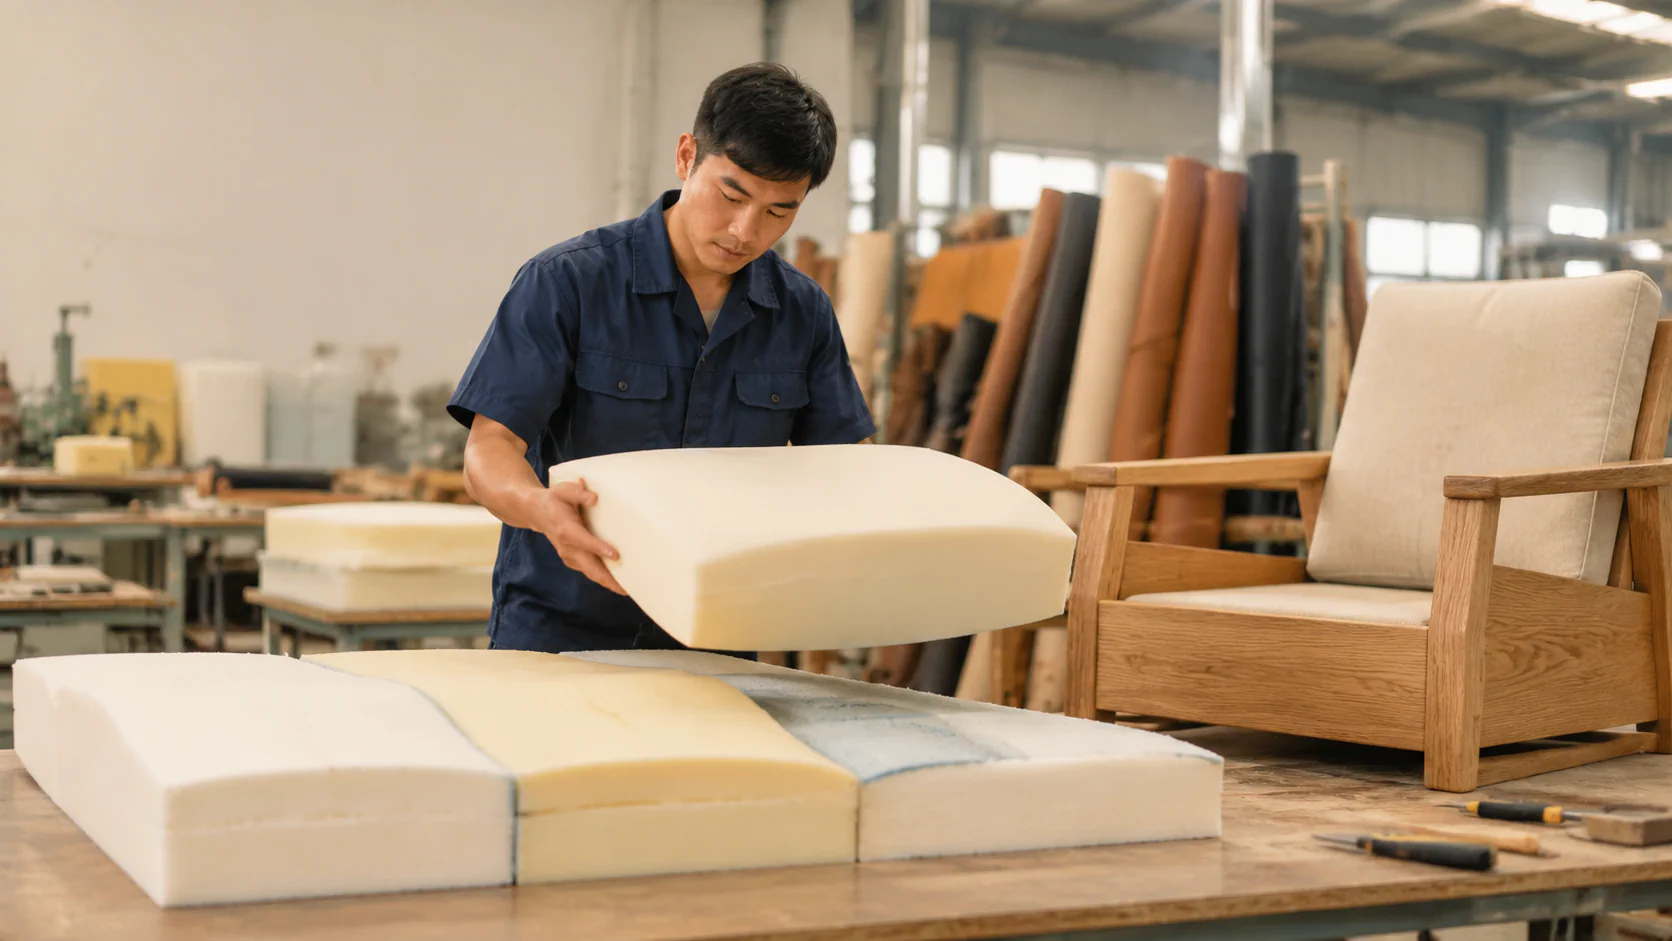 Thực trạng gia công nệm sofa cao cấp: Hạn chế cắt ghép mút thủ công và bài toán duy trì form dáng - Vinosaur Polyurethane
Nhược điểm của phương pháp cắt ghép mút tấm làm nệm sofa
Phương pháp truyền thống sử dụng mút tấm, cắt theo kích thước rồi ghép thành đệm ngồi, tựa lưng hoặc tay vịn bằng keo chuyên dụng. Khi bề mặt có nhiều đường cong, thợ phải xử lý nhiều chi tiết, làm tăng số mối nối và nguy cơ sai lệch hình học giữa các sản phẩm.
Nếu chọn sai keo, xử lý bề mặt không đạt hoặc liên kết chịu biến dạng lặp lại vượt khả năng thiết kế, mối ghép có thể bong tách. Chênh lệch độ cứng giữa các tấm, thao tác cắt không đều và sự suy giảm đàn hồi còn có thể khiến bề mặt đệm lượn sóng, đặc biệt tại vùng chịu tải thường xuyên.
Khâu cắt gọt cũng phát sinh phần mút thừa và thời gian chỉnh sửa thủ công. Dù cắt ghép vẫn phù hợp với nhiều sản phẩm đơn giản, phương pháp này gặp bất lợi khi phải tái tạo chính xác cùng một đường cong phức tạp trên số lượng lớn.
Thách thức của xưởng mộc, nhà máy nội thất và dự án khách sạn cao cấp
Sofa phong cách Bắc Âu thường có góc bo mềm, mặt ngồi chuyển tiếp liên tục và tựa lưng cong theo thiết kế. Với đơn hàng nhiều căn hộ hoặc phòng khách sạn, sự khác biệt nhỏ về độ dày, độ cứng và đường nét giữa các bộ ghế có thể ảnh hưởng đến nghiệm thu.
Khoảng tỷ trọng 40–55 kg/m³ là mục tiêu thiết kế đáng cân nhắc cho dòng mút đàn hồi tỷ trọng cao, không phải tiêu chuẩn bảo đảm độ bền cho mọi sản phẩm. Nhà sản xuất phải kiểm soát đồng thời độ cứng khi ấn, biến dạng dư sau nén, khả năng phục hồi và chất lượng hệ đỡ bên dưới.
Cơ chế công nghệ sản xuất nệm sofa PU: Phản ứng Polyol – Isocyanate, khuôn nguyên khối và Dual-density
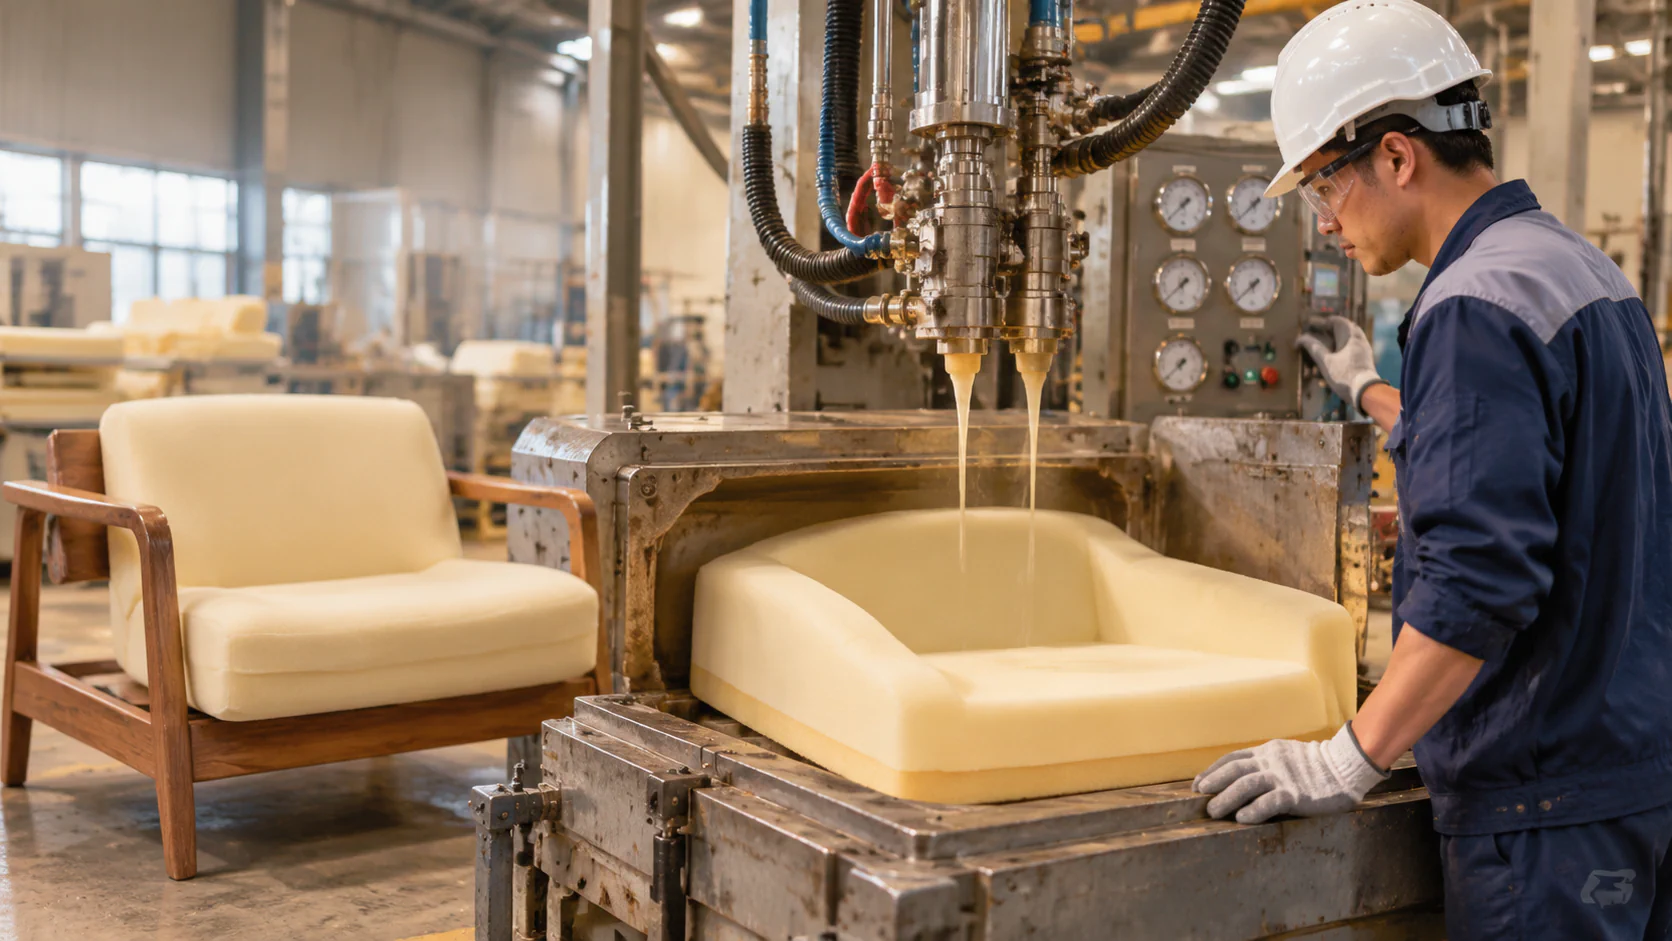 Cơ chế công nghệ sản xuất nệm sofa PU: Phản ứng Polyol – Isocyanate, khuôn nguyên khối và Dual-density - Vinosaur Polyurethane
Phản ứng Polyol Blend và Isocyanate MDI/TDI trên hệ thống máy PU định lượng
Polyurethane hình thành khi nhóm hydroxyl của polyol phản ứng với nhóm isocyanate, tạo liên kết urethane. Trong hệ foam mềm, nước và các thành phần tạo bọt phù hợp tham gia quá trình phát triển cấu trúc tế bào; phụ gia xúc tác, chất hoạt động bề mặt và công thức polyol quyết định đáng kể đặc tính thành phẩm.
Hệ MDI hoặc TDI phải được lựa chọn theo công thức chuyên dụng, không mặc nhiên thay thế trực tiếp cho nhau. Máy định lượng kiểm soát lưu lượng từng thành phần, tỷ lệ phối trộn, nhiệt độ và lượng hóa chất nạp vào khuôn; các giá trị cài đặt phải căn cứ vào tài liệu kỹ thuật của hệ nguyên liệu và kết quả đúc thử.
Đối với nệm mút đúc ghế sofa tỷ trọng 40–55 kg/m³, khối lượng riêng được kiểm tra bằng khối lượng mẫu chia cho thể tích tương ứng. Chẳng hạn, mẫu có thể tích 0,02 m³ ở tỷ trọng 50 kg/m³ có khối lượng xấp xỉ 1 kg, nếu xét riêng phần foam và bỏ qua vật liệu chèn.
Khác với PU cách nhiệt cứng, foam PU mềm dùng cho ghế ngồi cần cấu trúc tế bào chủ yếu thông nhau để không khí thoát ra khi chịu nén. Vì vậy, chỉ tiêu closed-cell trên 95%, hệ số dẫn nhiệt W/mK hoặc cường độ chịu nén của xốp cứng không phải tiêu chí chủ đạo để đánh giá độ êm và khả năng phục hồi của nệm sofa.
Trong kiểm soát chất lượng, tiêu chuẩn ASTM D3574 cung cấp các phương pháp thử cho foam PU mềm dạng tấm và đúc khuôn, bao gồm tỷ trọng, độ cứng khi ấn và các đặc tính cơ học. Kết quả thử phải gắn với mẫu, điều kiện thử và ngưỡng nghiệm thu đã thống nhất.
Khuôn định hình nguyên khối theo phong cách Bắc Âu và cấu trúc Dual-density
Gia công khuôn từ bản vẽ 3D giúp tái tạo bán kính bo, độ dốc tựa lưng và mặt chuyển tiếp phức tạp mà không phải ghép nhiều miếng mút sau tạo hình. Nhà thiết kế khuôn cần tính toán co ngót, đường phân khuôn, vị trí thoát khí và khả năng tháo sản phẩm để hạn chế rỗ khí hoặc thiếu liệu.
Cấu trúc Dual-density hướng đến hai đặc tính trong cùng một sản phẩm: vùng tiếp xúc cơ thể mềm hơn và vùng chịu lực có khả năng nâng đỡ cao hơn. Giải pháp có thể sử dụng các hệ foam với công thức hoặc tỷ trọng khác nhau, nhưng tỷ trọng cao hơn không tự động đồng nghĩa độ cứng cao hơn.
Điểm cần kiểm soát là sự tương thích giữa các vùng foam và liên kết tại ranh giới khi đúc tuần tự. Công nghệ nguyên khối có thể loại bỏ những đường keo ghép mút thủ công, song cấu trúc nhiều vùng vẫn có nguy cơ phân lớp nếu thời điểm rót, quá trình đóng rắn hoặc đặc tính hóa học không phù hợp.
Để phát triển dòng mút sofa không xẹp lún theo nghĩa hạn chế xẹp lún trong điều kiện sử dụng thiết kế, cần thử nghiệm biến dạng dư và suy giảm độ cứng sau chu kỳ tải. Không thể suy ra tuổi thọ chỉ từ tỷ trọng hay cảm giác êm của mẫu mới đúc.
Bảng so sánh thông số kỹ thuật và hiệu quả kinh tế: Đúc đệm sofa PU nguyên khối và cắt ghép mút tấm
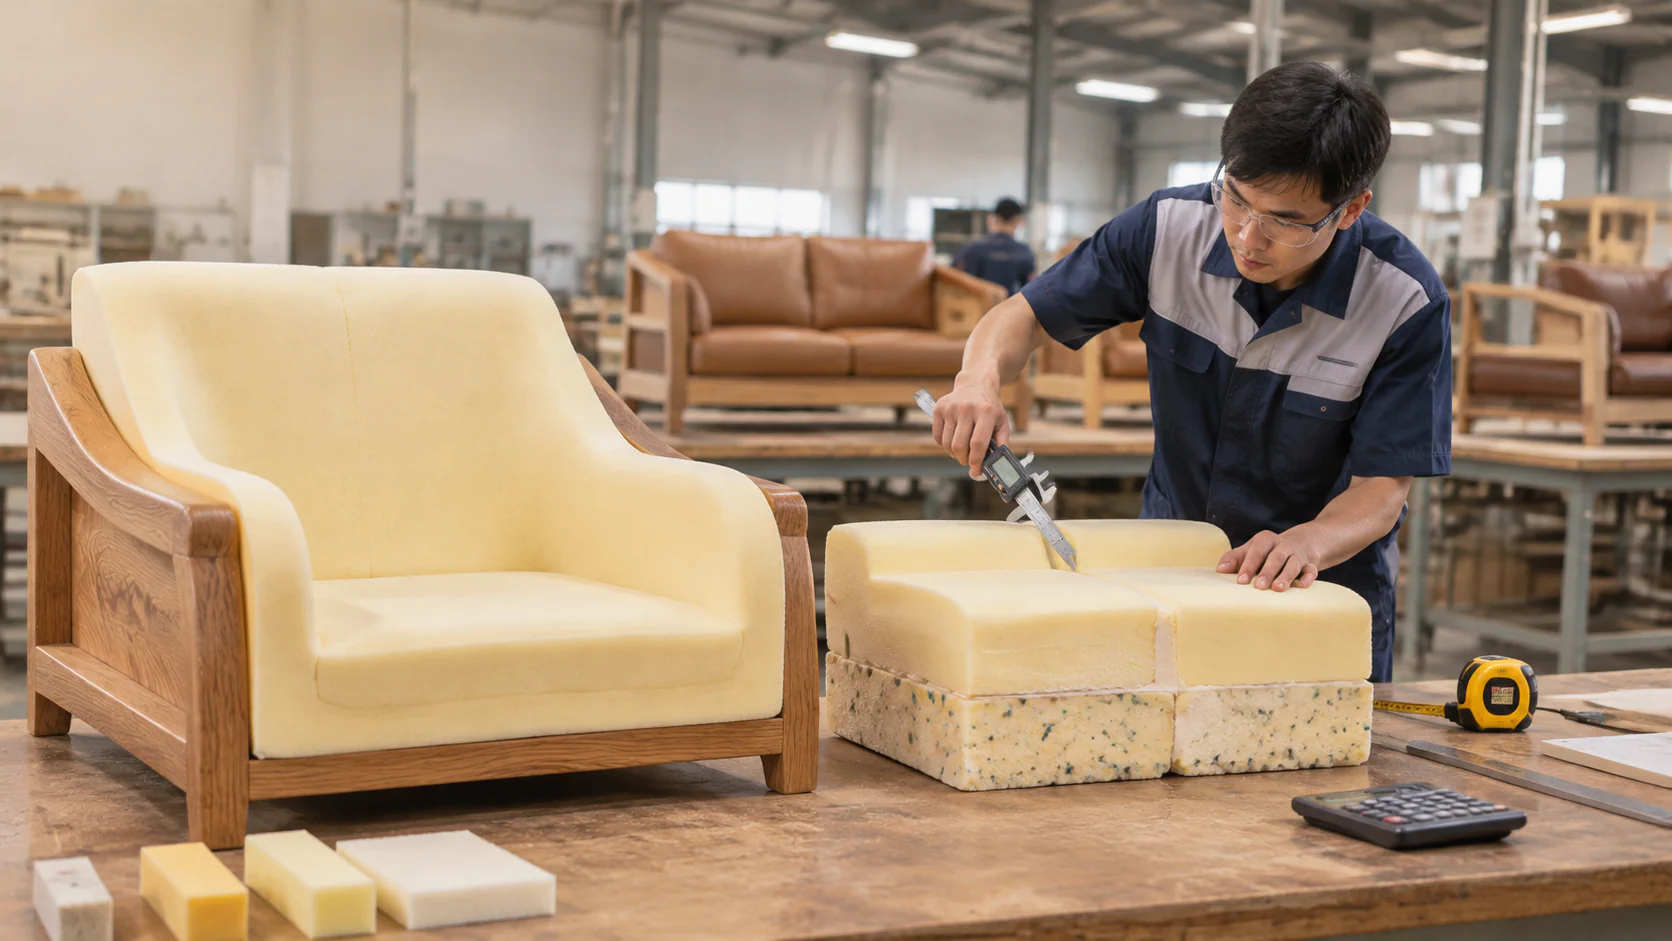 Bảng so sánh thông số kỹ thuật và hiệu quả kinh tế: Đúc đệm sofa PU nguyên khối và cắt ghép mút tấm - Vinosaur Polyurethane
Bảng dưới đây đối chiếu đặc điểm công nghệ và các yêu cầu kiểm soát cho dòng sofa cao cấp. Các thông số 40–55 kg/m³ là mục tiêu thiết kế đề xuất, không phải kết quả đo kiểm thực tế của một lô sản phẩm Vinosaur.
| Tiêu chí | Mút tấm cắt ghép | PU đúc khuôn nguyên khối |
|---|---|---|
| Tỷ trọng | Theo từng tấm mút được mua | Thiết kế mục tiêu 40–55 kg/m³ |
| Biên dạng cong | Cắt, mài, ghép và chỉnh thủ công | Tạo hình trực tiếp theo lòng khuôn |
| Mối nối | Có thể có nhiều đường keo | Không cần đường keo ghép các miếng mút trong vùng đúc đồng nhất |
| Độ cứng | Phụ thuộc từng tấm, có thể phối ghép | Điều chỉnh theo công thức và vùng thiết kế |
| Độ bền nén | Đo biến dạng dư, độ cứng và độ mỏi | Đo cùng phương pháp để so sánh |
| Hao hụt | Phát sinh mút thừa khi cắt | Giảm cắt gọt nhưng có hao hụt đúc thử và sản phẩm lỗi |
| Chi phí đầu tư | Thiết bị cắt, dụng cụ và nhân công | Khuôn, máy định lượng và kiểm soát quy trình |
| Sản xuất lặp lại | Phụ thuộc độ chính xác thao tác | Thuận lợi hơn khi khuôn và thông số ổn định |
Ví dụ, nếu một mẫu đệm cắt ghép cần 3 kg mút đầu vào nhưng chỉ có 2,4 kg trong thành phẩm thì tỷ lệ hao hụt vật liệu là 20%. Đây chỉ là phép tính minh họa; tỷ lệ thực tế phải đo theo sơ đồ cắt và từng mã sản phẩm.
Chi phí đúc khuôn cần tính đủ khấu hao khuôn, nguyên liệu, điện năng, nhân công, tỷ lệ lỗi và sản lượng. Với đơn hàng nhỏ hoặc thay đổi mẫu liên tục, chi phí khuôn có thể khiến phương pháp cắt ghép kinh tế hơn; lợi thế đúc khuôn thường rõ hơn khi sản lượng lặp lại đủ lớn.
Quy trình 4 bước triển khai gia công sản xuất nệm sofa PU cao cấp tại nhà xưởng
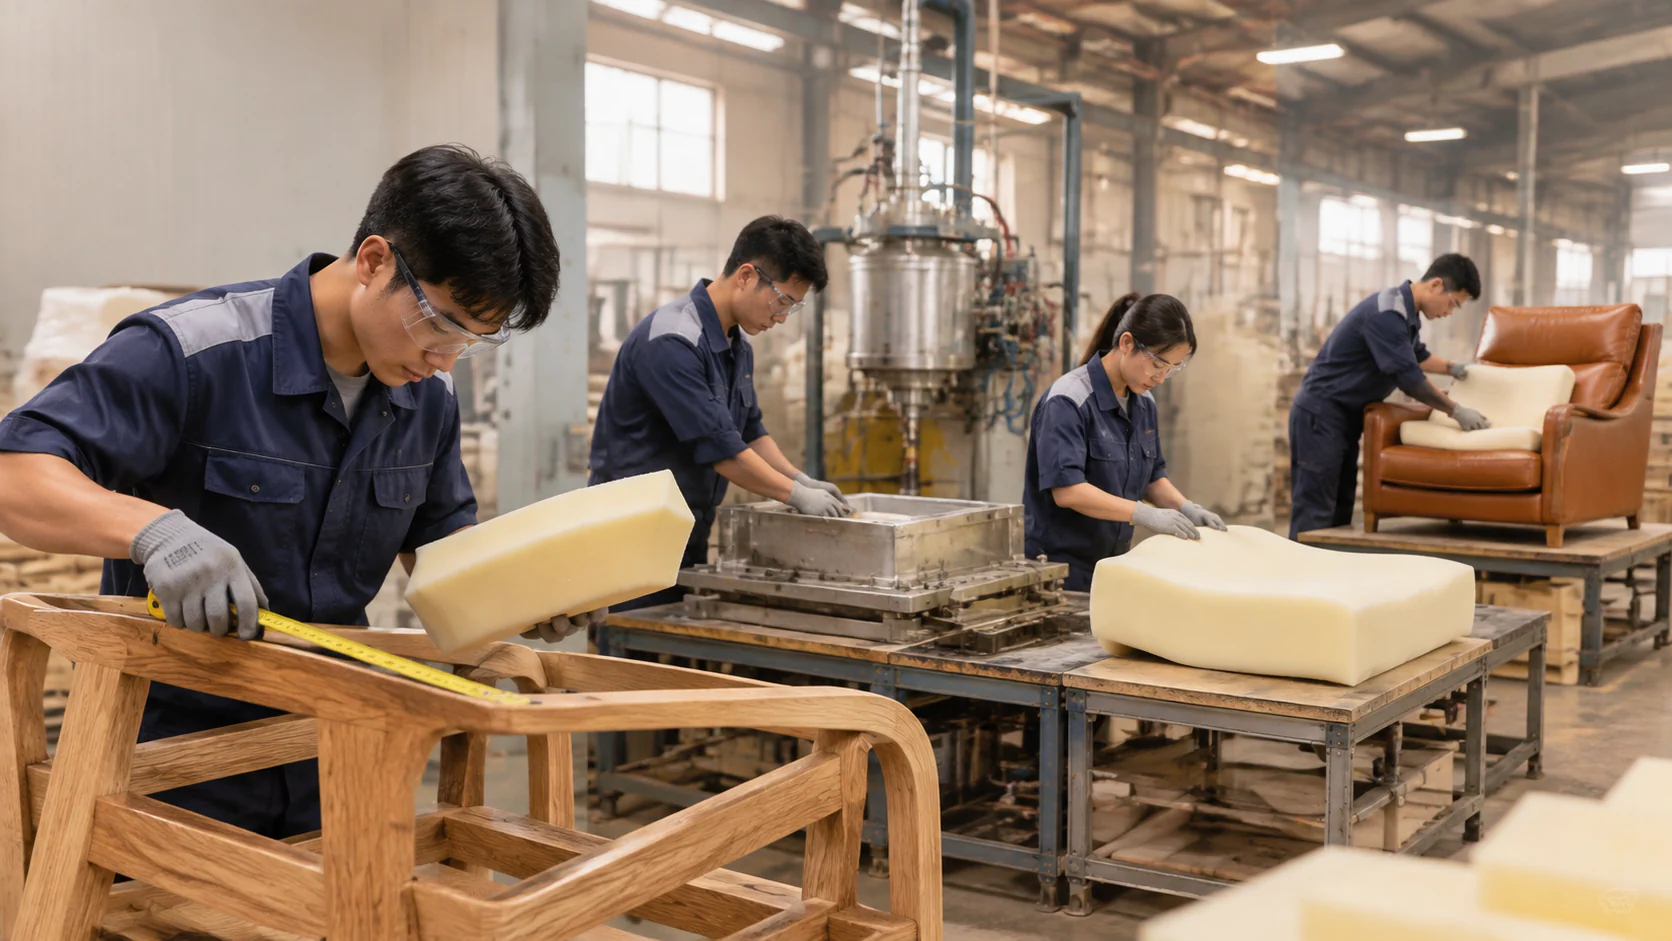 Quy trình 4 bước triển khai gia công sản xuất nệm sofa PU cao cấp tại nhà xưởng - Vinosaur Polyurethane
Bước 1–2: Khảo sát thiết kế sofa, phân tích bản vẽ và phát triển khuôn
Bước 1 – Phân tích yêu cầu: Tiếp nhận bản vẽ 2D/3D, mẫu thực tế, kích thước đệm ngồi, tựa lưng và tay vịn. Xác định khu vực chịu tải, cảm giác ngồi mong muốn, tỷ trọng 40–55 kg/m³, yêu cầu thẩm mỹ và sản lượng dự kiến.
Bước 2 – Thiết kế giải pháp: Lựa chọn nguyên liệu PU làm nệm sofa, hệ polyol và isocyanate tương thích, cấu trúc một vùng hoặc Dual-density. Phát triển khuôn theo biên dạng, kiểm tra phương án thoát khí, tháo khuôn và cấu hình thiết bị định lượng phù hợp.
Bước 3–4: Hiệu chuẩn hệ thống PU, đúc mẫu và nghiệm thu
Bước 3 – Hiệu chuẩn và đúc thử: Kiểm tra độ chính xác định lượng, trạng thái nguyên liệu, nhiệt độ, khả năng trộn và khối lượng rót theo tài liệu kỹ thuật. Theo dõi cream time, quá trình nở, thời điểm tháo khuôn và tình trạng bề mặt; không sử dụng một bộ thông số cố định cho mọi hệ PU.
Bước 4 – Đánh giá và chuẩn hóa: Đo tỷ trọng, độ cứng từng vùng, độ ổn định kích thước và phục hồi sau nén. Đối với độ cứng ấn lõm, có thể tham chiếu tiêu chuẩn ISO 2439; phép đo cần được thực hiện trên mẫu và điều kiện phù hợp.
Trước khi chuyển sang sản xuất hàng loạt, tổ kỹ thuật cần lập checklist nghiệm thu cho từng mã đệm và xác định giới hạn chấp nhận. Hồ sơ vận hành nên ghi nhận ít nhất các hạng mục sau:
- Bản vẽ khuôn, mã sản phẩm và dung sai kích thước.
- Mã lô nguyên liệu, tỷ lệ phối trộn và khối lượng rót.
- Nhiệt độ nguyên liệu, thời gian phản ứng và điều kiện tháo khuôn.
- Tỷ trọng thực đo, độ cứng bề mặt và vùng lõi.
- Biến dạng dư, thử tải lặp và chất lượng bề mặt.
- Tỷ lệ sản phẩm đạt, phế phẩm và nguyên nhân hiệu chỉnh.
Với foam đàn hồi, có thể theo dõi ứng suất nén kPa tại mức biến dạng quy định, nhưng không được nhầm với cường độ chịu nén của foam PU cứng. Các yêu cầu k-factor, closed-cell hoặc phân loại cháy B2/B3 theo DIN 4102 chỉ bổ sung khi thực sự liên quan đến đặc tả dự án và có kết quả thử tương ứng.
Vinosaur Polyurethane – Giải pháp nguyên liệu, máy PU và gia công nệm ghế nội thất nguyên khối
Tư vấn đúc mút ghế sofa cao cấp theo bản vẽ và yêu cầu sử dụng
Vinosaur Polyurethane – Công ty TNHH Việt Nguyên định hướng giải pháp kết hợp công thức PU, khuôn định hình và hệ thống định lượng cho xưởng mộc, nhà máy nội thất gia đình và đơn vị cung ứng sofa dự án. Trọng tâm là kiểm soát tỷ trọng, độ cứng, hình dạng và khả năng lặp lại giữa các lô sản xuất.
Với mỗi mẫu, doanh nghiệp nên cung cấp bản vẽ kỹ thuật, sản lượng, điều kiện sử dụng và tiêu chí nghiệm thu để xây dựng phương án gia công đúc đệm sofa phù hợp. Những yêu cầu như Dual-density, thiết bị Made in Vietnam, chứng từ C/O, C/Q và hỗ trợ kỹ thuật tận xưởng cần được xác nhận cụ thể trong báo giá, hồ sơ máy và thỏa thuận chuyển giao.
Chuyển giao công nghệ gia công đúc đệm sofa và cung ứng nguyên liệu PU tại nhà xưởng
Việc chuyển giao hiệu quả không dừng ở cung ứng hóa chất hoặc lắp đặt máy. Doanh nghiệp cần kết nối lựa chọn nguyên liệu PU làm nệm sofa, phát triển khuôn, thử mẫu, hướng dẫn vận hành và thiết lập quy trình kiểm soát chất lượng để có cơ sở đánh giá sản phẩm sau sản xuất.
Đối với dự án sofa khách sạn hoặc căn hộ cao cấp, nên triển khai mẫu thử trước khi phê duyệt sản xuất hàng loạt. Cách làm này giúp xác nhận form cong, cảm giác ngồi và thông số kỹ thuật, đồng thời hạn chế rủi ro sửa khuôn hoặc thay thế đệm sau bàn giao.
Nệm mút đúc ghế sofa nguyên khối là lựa chọn kỹ thuật đáng cân nhắc khi cần hình dáng đồng nhất, giảm mối ghép thủ công và kiểm soát khả năng nâng đỡ theo thiết kế. Để trao đổi giải pháp, đăng ký mẫu test liệu và nhu cầu chuyển giao công nghệ, liên hệ Vinosaur Polyurethane – Công ty TNHH Việt Nguyên, Hotline/Zalo 0978700123 – Mr. Phạm Văn Tân, email vnphamtan@gmail.com hoặc truy cập dịch vụ gia công sản xuất nệm ghế nội thất PU tại www.vinosaur.vn.
